|
№
|
Клас
|
 , мм
|
Потреба, кг
|
|
|
|
на1 рік
|
на 1 місяць
|
на 1 добу
|
на 1 зміну
|
на 1 годину
|
|
23
|
Прокатна сталь
|
20х0,7
|
1089482
|
90790
|
4306,3
|
2153,15
|
269,2
|
|
+ втрати 2%
|
|
1111272
|
92606
|
4392,4
|
2196,2
|
274,6
|
|
36
|
Прокатна сталь
|
25х5
|
2632
|
219
|
10,4
|
5,2
|
0,65
|
|
+ втрати 2%
|
|
2685
|
223,4
|
10,6
|
5,3
|
0,66
|
|
6
|
В ІІ
|
3
|
410530
|
34211
|
1622,6
|
811,3
|
101,4
|
|
+ втрати 7%
|
|
439267
|
36606
|
1736
|
868
|
108,5
|
|
31
|
ВрІІ
|
5
|
147370
|
12281
|
582,5
|
291,25
|
36,4
|
|
+ втрати 7%
|
|
157686
|
13141
|
623,3
|
311,6
|
39
|
|
40
|
ВрІ
|
4
|
842
|
70,2
|
3,3
|
1,65
|
0,21
|
|
+ втрати 7%
|
|
901
|
75,1
|
3,5
|
1,77
|
0,22
|
3. Вибір та обгрунтування
способу виробництва
3.1 Виробництво напірних труб
Для напірної труби застосовую віброгідропресування, у зв’язку
з довжиною конструкції (5145 мм) та діаметром 800 мм, а також специфічністю умов
використання та технічних вимог.
Відповідно до способу віброгідропресування, бетон кільцевого
перерізу труби обтискують попередньо-напруженими поздовжніми стержнями
діаметром 5мм з високоміцного дроту Вр-ІІ. Обтиснення поздовжнього перерізу
створюється за рахунок напруження спіральної арматури діаметром 3 мм з кроком
20 мм.
Труби формують у вертикальному положенні. У форму шнековим
бетоноукладачем за допомогою конуса-розподільника та лійки подають бетонну
суміш. Форма для виготовлення труби складається із зовнішньої та внутрішньої
частин. Зовнішня частина - це дві півформи, з’єднані по боках болтами з
пружинними компенсаторами, що допускає деяке розсунення форми під час
пресування і забезпечує необхідне подовження спіральної арматури. Внутрішня
частина - це нерозбірне металеве осердя - металевий циліндр, ня якому міститься
перфорований металевий циліндр та гумовий чохол. Укладання та початкове
ущільнення бетонної суміші відбувається під дією вібрації. Для труби ТН60-ІІІ
доцільно використовувати віброплощадки з багатокомпонентними коливаннями
вантажністю 25-27 т. Вібрація при цьому поширюється не тільки через зовнішній
кожух та поздовжню напружену арматуру, закріплену на опорних кільцях форми, а й
через внутрішнє осердя. Це дає змогу повністю витиснути втягнуте повітря й
одержати рівномірну та щільну структуру бетону.
Тривалість першої стадії формування труби на
багатокомпонентних віброплощадках та віброосердях в 3 рази менша, ніж при
використанні навісних вібраторів.
На другій стадії ущільнення форма переміщується на пост
гідропресування, де в порожнину між суцільним та перфорованим циліндрами
внутрішньої форми подається гаряча вода (60-65оС). За 30 хв тиск
досягає 3,0-3,5 МПа. Вода крізь отвори в перфорованому осерді досягає гумового
чохла, розтягує його і таким чином створює пресуючий тиск на бетонну суміш.
Наведене значення тиску забезпечує всебічне обтискування бетонної суміші з
видаленням з неї 12…15% води. Тиск підтримується протягом 5-7 год, доки бетон
не досягне проектної міцності. Одночасно з пресуванням здійснюється ТО.
Для скорочення тривалості формування до складу суміші додали
суперпластифікатор поліпласт С-3, який збільшив рухливість суміші до 20…25 см і
в 3-4 рази скоротив тривалість формування без зниження водонепроникності та
міцності бетону.
3.2 Виробництво стінових блоків
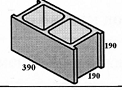
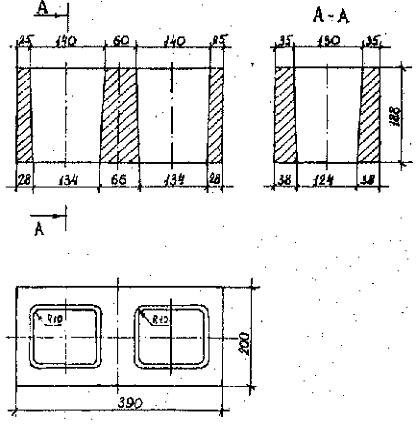
Для виготовлення блоків обґрунтованим
є вибір агрегатно-потокового способу виробництва. Весь процес виробництва
полягає у підготовці сировинної суміші, формуванні виробів на конвеєрі
вібропресування, пакетування виробів та їх витримка у стелажах для зростання
міцності до проектної або відпускної.
Для виробництва стінових блоків використовуємо метод
віброгідропресування, що сприяє кращому ущільненню бетонної суміші, згідно
прийнятої жорсткості суміші Ж=30с. Вібропресування - це спосіб ущільнення
напівсухої (жорсткої) бетонної суміші, полягає в тому, що бетонна суміш у
прес-формі піддається впливу вібруючої сили знизу або збоку прес-форми при
одночасному тиску зверху. Даний метод досить високопродуктивний, передбачає
високий ступінь механізації й автоматизації, дає можливість використовувати
жорстку бетонну суміш (жорсткість 30с і більше), що забезпечує високу міцність
(М 100 і більше) і морозостійкість (MP3 200 і більше циклів) бетонних виробів. Приймання
сировинних матеріалів. Основні сировинні матеріали (портландцемент, пісок,
відсів) поступають на підприємство автотранспортом. Портландцемент за допомогою
пневморозвантажувача подається в 2 сталеві силоси об'ємом 20 м3
кожен. Заповнювачі (пісок, відсів) подаються у штабельний склад. Змішування
матеріалів у штабельному складі не допускається.
Приготування бетонної суміші. У бетонозмішувальну установку, яка
являє собою змішувач примусової дії горизонтального типу, через вагові і
об'ємні дозатори надходить сировина (цемент, відсів). Після сухого
перемішування названих компонентів тривалістю 45 с, у змішувач об'ємним
дозатором подається вода та хімічна добавка відповідно до прийнятого складу
бетону та необхідного В/Ц. Для отримання бетонної суміші цемент, в кількості,
необхідний для замісу, дозується за масою з точністю 1...2%. Заповнювачі
дозуються по об'єму, з урахуванням їх фактичної об'ємної маси. Заповнювачі
автонавантажувачем спочатку подаються відповідно у відсіки, звідки через живильники стрічковим
конвеєром у змішувач. Точність дотримання запроектованого складу бетону, а
також задані параметри і режим роботи контролюються оператором із центрального
пульта управління. Вода дозується за об'ємом з точністю 1...2%. Тривалість
перемішування - 180...240 с.
Бетонна суміш вважається готовою до видачі, якщо :
-фактичне водоцементне відношення суміші не відрізняється
більш ніж на 0,01 від заданого ;
-однорідність бетонної суміші в пробах, узятих з будь-яких
різних місць змішувача не розрізняються більш ніж на 5 %;
Втрати під час приготування бетонної суміші повинні становити
не більше 1,6 % стосовно до готової продукції.
Готова суміш, стрічковим конвеєром надходить в бункер
формувальної машини. Тривалість зберігання суміші в бункері не повинна
перевищувати час початку тужавлення цементу (30...40 хв.).
Формування виробів. Попередньо очищені й змазані піддони, укладені в
матриці та заповнені бетонною сумішшю, кроковий конвеєр подає на пост
попереднього ущільнення, де суміш розрівнюють, струшуючи її, і частково
ущільнюють з одночасним видаленням надмірного повітря. Потім на посту
вібропресування виконують одночасне формування кількох блоків пуансонами, на
які передають двохчастотну вібрацію і статичний тиск.
Твердіння виробів. Відформовані вироби в матрицях подають на пост
негайного розпалублення, після чого вироби встановлюються на піддон і
потрапляють у стелажі-наконичувачі для витримки, а матриці повертаються на пост
формування. Твердіння виробів здійснюється у спеціальних камерах твердіння при
температурі не нижче 15°С і вологості 80...90% Тривалість твердіння на піддонах
повинна бути не менше 24 год. Для попередження випаровування вологи з виробів і
збереження вологісного режиму у камерах по можливості передбачається їх
закривання. Висихання виробів не допускається. При умові досягнення виробами за
24 год. міцності при стиску не менше 2...3 МПа може здійснюватись перекладання
на транспортувальні піддони та відбракування виробів за зовнішніми ознаками.
Пакування та маркування продукції. Формування транспортувальних
піддонів з готовими виробами здійснюється вручну на посту пакування.
Підготовлений транспортувальний піддон горизонтально ув'язується поліетиленовою
плівкою (4 верхніх ряди). Вертикальна ув'язка здійснюється ПВХ стрічкою - 4
крайні вертикальні ряди. На даному етапі крім візуального огляду здійснюється
відбір проб для приймальних випробувань продукції. Упакована продукція
зберігається на відкритому чи закритому складі в штабелях не більше ніж в 4
яруси, окремо по виду і кольору блоків. На кожен упакований піддон блоків
наклеюється етикетка, що містить відповідне транспортне маркування. Можлива
відбраковка продукції на стадії твердіння та упаковки становить не більше 1%.
4. Транспортно-технологічна схема
виробництва
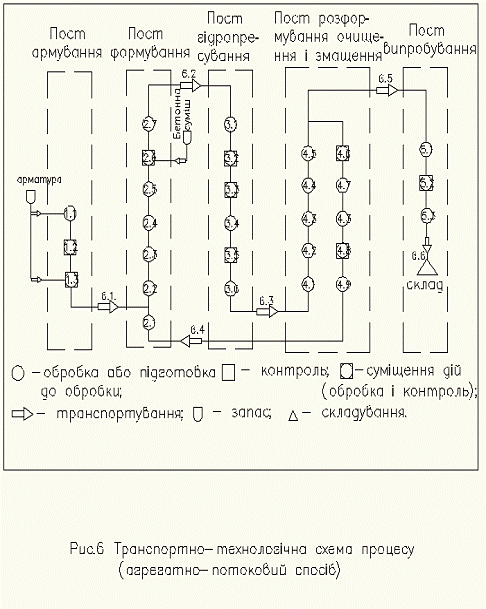
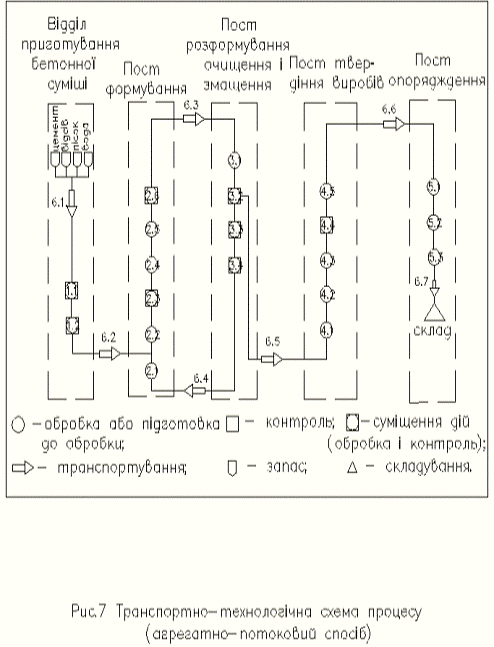
На схемах, за допомогою спеціальних символів представлені
технологічні операції, операції переміщень і контролю, складування виробів.
Вертикальні лінії, які з'єднують символи, показують зв'язок між операціями на
одному посту, горизонтальні - поставки матеріалів, напівфабрикатів і
транспортування готового виробу з поста на пост. Пунктирними лініями обмежені
операції, які виконуються на окремих постах формувального цеху.
4.1 Транспортно-технологічна
схема виробництва напірних труб
Виходячи із конструктивно-технологічних особливостей виробів,
характеристики виробничого процесу і плану технологічної лінії в проекті
запроектована транспортно-технологічна схема виробництва напірної труби
ТН60-ІІІ, яка включає в себе зміст, склад і послідовність виконання операцій.
Для розробленого виробу на рис. 6 (напірна труба) запроектована
транспортно-технологічна схема з прийнятим позначенням операцій:
1. Пост армування:
.2. - напруження високоміцного дроту Вр-ІІ та висаджування
анкерних головок;
.3. - намотування і зварювання спірального арматурного
каркасу;
2. Пост формування:
2.1. - встановлення внутрішньої та зовнішньої форм на
віброплощадку з багатокомпонентними коливаннями;
.2. - армування форми та заклеювання швів;
.3. - насування зовнішньої форми на осердя;
.4. - центрування зовнішньої форми;
.5. - встановлення завантажувального конуса;
.6. - укладання бетонної суміші у форму та її попереднє
ущільнення;
.7. - знімання форми з поста формування.
3. Пост гідропресування:
3.1. - встановлення заформованої труби на пост;
.2. - підключення до гідравлічної системи і заповнення
порожнини між суцільним та перфорованим циліндрами внутрішньої форми гарячою
водою;
.3. - пресування тиском (ІІ стадія ущільнення);
.4. - накривання форми брезентовим ковпаком;
.5. - ТО;
.6. - підключення до вакуум-системи.
4. Пост розпалублення, очищення і змащення:
4.1. - встановлення на пост РОЗ;
.2. - знімання зовнішньої форми з трубою з осердя;
.3. - розкривання фіксуючих скоб, передавання напруження на
бетон;
.4. - розгвинчування болтів і знімання верхньої півформи;
.5. - виймання труби з нижньої півформи;
.6. - очищення і змазування півформ;
.7. - складання зовнішньої форми;
.8. - очищення та огляд гумових чохлів внутрішньої форми;
.9. - змазування чохлів мильною емульсією.
5. Пост випробування і складування готової продукції:
5.1. - встановлення труби на пост і підключення до
гідросистеми;
.2. - випробування під тиском;
.3. - транспортування готової продукції на склад або
складування труб у цеху в зимовий період.
6. Транспортні операції:
6.1. - транспортування арматурних елементів на пост
формування;
.2. - транспортування заформованого виробу на пост
гідропресування;
.3. - транспортування виробу після ТО на пост РОЗ;
.4. - транспортування підготовлених форм на пост формування;
.5. - транспортування на пост випробування готової продукції;
.6. - транспортування виробів на склад готової продукції.
.7. - транспортування осердя на пост армування.
4.2 Транспортно-технологічна
схема виробництва стінових блоків
Транспортно-технологічна схема виробництва
стінових блоків, зображена на рис.7, включає наступні пости та операції:
1. Пост приготування бетонної суміші:
1.1. - дозування компонентів суміші;
.2. - змішування у змішувачі примусової дії основних
компонентів суміші;
2. Пост формування:
2.1. - встановлення піддона;
.2. - встановлення матриці на піддон;
.3. - заповнення форми матриці бетонною сумішшю;
.4. - введення пуансонів;
.5. - попереднє ущільнення суміші з одночасним видаленням
надмірного повітря;
.6. - вібропресування виробів;
3. Пост розформування, очищення та змащення:
3.1. - встановлення заформованої форми-матриці на пост;
.2. - розформування виробу та встановлення на дерев’яний
піддон для подальшого твердіння виробів;
.3. - очищення піддону та форм-матриць;
.4. - змащення піддону та форм-матриць;
4. Пост твердіння виробів:
4.1. - відкриття кришки спеціальної камери твердіння;
.2. - встановлення піддона на стелажі-накопичувачі для
витримки розформованих виробів;
.3. - закриття кришки камери;
.4. - витримка виробів у спеціальній камері до набуття ними
певної міцності;
.5. - відкриття кришки камери та виймання виробів;
5. Пост опорядження :
5.1. - встановлення піддону з виробами на пост;
.2. - пакування виробів;
.3. - маркування готових пакетів виробів;
6. Транспортні операції:
6.1. - транспортування компонентів бетонної суміші;
.2. - транспортування бетонної суміші на пост формування;
.3. - транспортування заформованих виробів до посту РОЗ;
.4. - транспортування підготовлених форм та піддонів на пост
формування;
.5. - транспортування розформованих виробів на пост
твердіння;
.6. - транспортування виробів на пост опорядження;
.7. - транспортування виробів на склад готової продукції.
5. Розрахунок складського
господарства
З використанням матеріального балансу проводимо розрахунок
об’ємів і площ складів для прийняття, зберігання і підготовки вихідних
матеріалів і напівфабрикатів. Розрахунки проводжу в залежності від добової
витрати і необхідного запасу матеріалів, норм зберігання, необхідних підходів у
відповідності з нормами технологічного проектування підприємств збірного
залізобетону.
5.1 Склад цементу
Склад цементу проектують у відповідності з технологічними
нормами.
Потрібну місткість складу цементу визначаємо за формулою:
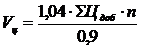
де ∑Цдоб - сумарна витрата цементу;-
нормативний запас цементу на складі, днів роботи цеху;
,04 - коефіцієнт можливих втрат цементу при розвантажуванні;
,9 - коефіцієнт використання технологічного обладнання.
∑Цдоб = 63 т; n = 7 діб; Р = 253 доби
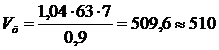 (т)
Приймаємо висоту силосу 10 м.
Необхідний об’єм силосу при діаметрі 6 м буде складати:
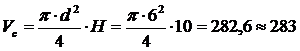 т
Кількість силосів становитиме:
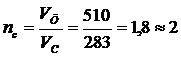
Для зберігання цементу приймаємо 2+1 (запасний)
залізобетонних силосів з одночасним вмістом цементу в силосах 510 т, які
розміщені у один ряд.
Прийом цементу з автоцементовозів (8 т) з пневматичним
розвантаженням із силосів цементу проводиться пневматичним гвинтовим насосом
ТА-14А.
Основні технічні характеристики технологічного обладнання
наведені в табл.5.1-5.2.
Таблиця 5.1 Технічна характеристика пневмогвинтового насосу ТА-14А
|
Характеристики
|
Значення
|
|
Продуктивність, т/год
|
36
|
|
Дальність подачі, включаючи висоту зон, м
|
200
|
|
Витрата повітря, м/хв.
|
15
|
|
Діаметр цементопроводу, мм
|
140
|
|
Потужність двигуна, кВт
|
30
|
|
Габаритні розміри, м: довжина ширина висота
|
2,42 0,64 0,87
|
|
Маса, кг
|
930
|
Таблиця 5.2 Технічна характеристика автоцементовоза ТЦ-4
|
Характеристики
|
Значення
|
|
Вантажопідйомність, т
|
8
|
|
Відстань подачі: розвантаження: по горизонталі по
вертикалі завантаження: по горизонталі по вертикалі
|
50 25 10 10
|
|
Робочий тиск при розвантаженні, МПа
|
0,1
|
|
Робочий вакуум, Мпа
|
0,05
|
|
Продуктивність: завантаження розвантаження
|
0,5...1,0 0,5
|
|
Габаритні розміри: довжина ширина висота
|
8,89 2,36 2,95
|
|
Маса (без навантаження), кг
|
7,3
|
Вибір технологічного обладнання проводився у відповідності з
продуктивністю.
Пневмогвинтовий насос ТА-14А був вибраний для того, щоб
забезпечував продуктивність подачі і прийому цементу. Мінімально необхідна
продуктивність насосу 10 т.
.1. Склад заповнювачів
Тип складу заповнювачів, їх запас, а також обладнання, що
застосовується, повинні забезпечити беззупинкову роботу заводу протягом року.
Зберігання заповнювачів на складі слід по виду, фракціям і сортам в окремих
ємностях або шляхом влаштування роздільних стінок. Використовуємо щебінь в
діапазоні фракцій 5...20 мм. Запас заповнювачів приймаємо на 10 діб. Запас щебеню, гранітного відсіву та
піску:
Q = 1,02×Qп×З×n/Тріч
ü для напірних труб: витрати
заповнювачів на даний вид виробу: щебінь - 0,88 м3/м3;
пісок - 0,5 м3/м3.щ = 1,02×10000×0,88×10/253 = 355 м3;п
= 1,02×10000×0,5×10/253 = 202 м3;
ü для товарного бетону: витрати
заповнювачів на даний вид виробу: щебінь - 0,9 м3/м3;
пісок - 0,45 м3/м3.щ = 1,02×25000×0,9×10/253 = 907 м3;п
= 1,02×25000×0,45×10/253 = 454 м3;
ü для стінових блоків: витрати
заповнювачів на даний вид виробу: гранітний відсів - 0,89 м3/м3;
пісок - 0,31 м3/м3.г.в. = 1,02×15000×0,89×10/253 = 539 м3;п
= 1,02×15000×0,31×10/253 = 188 м3;
Приймаємо штабельний склад заповнювачів. щ = 355+
907=1262 м3;п = 202+ 454 +188= 844 м3;г.в.
= 539 м3;
Згідно з показниками норм проектування складів заповнювачів
приймаємо, що склад повинен мати 8 відсіків, з них 4 - для щебеню 5-20 мм, 2 -
для гранітного відсіву, 2 - для піску.
Об’єм одного штабелю щебеню 5-20 мм складає 1262/4 = 316 м3,
об’єм одного штабелю гранітного відсіву складає 539/2 = 270 м3, а
піску 844/2 = 422 м3. Об’єм штабельного складу у вигляді кругового
конусу:

H - висота штабелю, м; j = 40 - кут природного
відкосу матеріалу, 0.
Тоді висота штабелю піску повинна бути:
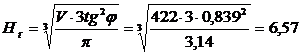 м
Приймаємо висоту штабелю піску - 7 м, що відповідає
технологічним нормам проектування складів.
Висота штабелю щебеню 5-20 мм повинна бути:
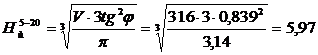 м
Приймаємо висоту штабелю щебеню 5-20 мм - 7 м, що відповідає
технологічним нормам проектування складів.
Висота штабелю гранітного відсіву повинна бути:
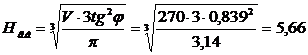 м
Приймаємо висоту штабелю гранітного відсіву - 7 м, що
відповідає технологічним нормам проектування складів.
Знаючи висоту кругового конусу визначаємо діаметр його
основи:
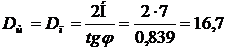 м
Площа основи штабелів щебеню, гранітного відсіву та піску:
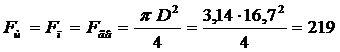 м2
Загальна корисна площа складу заповнювачів складає:
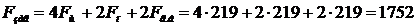 м2.
Загальна площа складу заповнювачів:
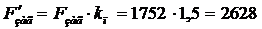 м2п
= 1,5 - коефіцієнт, який враховує проїзди та проходи на складі.
Заповнювачі розвантажуються з відкритих платформ та на піввагонів за
допомогою машини Т-182А, технічні характеристики якої наведені в табл.5.3.
Вантажо-приймальний пристрій обладнаний бурофрезерними розпушувачами
для мерзлих матеріалів. Розвантажувач обладнаний ковшовими елеваторами з
механізмами для піднімання і опускання, приймальним реверсивним і віддавальним
стрічковим конвеєрами. При розвантаженні ковші елеваторів захоплюють заповнювач
і подають його на горизонтальний подавальний конвеєр марки КРУ-350. потім
відвальним стрічковим конвеєром марки КРУ-350 матеріал подається в штабель. Під
усіма відсіками проходить підштабельна галерея зі стрічковим конвеєром марки
КРУ-350. Кожний відсік має одну або декілька протічок з віброживильником, з під
штабельної галереї заповнювач стрічковим конвеєром марки КРУ-350 подається на
конвеєр похилої естакади у витратні бункери змішувального відділення.
Таблиця 5.3 Технічна характеристика розвантажувальної машини Т-182
|
Характеристики
|
Значення
|
|
Продуктивність, т/год
|
200
|
|
Висота підйому штовхача, мм
|
500
|
|
Потужність електродвигунів, кВт
|
17,5
|
|
Маса машини, т
|
34
|
|
Робочий орган розвантажування
|
штовхач скребковий
|
Таблиця 5.4 Технічна характеристика стрічкового конвеєру
КРУ-350
|
Характеристики
|
Значення
|
|
Продуктивність, т/год
|
350
|
|
Ширина стрічки, мм
|
1200
|
|
Швидкість барабана, м/с
|
1,5
|
|
Діаметр барабана, мм: · приводного · натяжного
|
800 800
|
|
Довжина, м: · горизонтальна · за наявністю кута нахилу
|
1800 500
|
|
Потужність двигуна, кВт
|
385
|
5.3 Склад добавок
Смолу нейтралізовану повітрявтягувальну (СНВ) поставляють в дерев’яних
бочках у вигляді порошку. Зберігають в закритому приміщенні, що виключає
зволоження. Добавка СНВ в бочках зважується і подається в бак для приготування,
де її змішують з гарячою водою і розбавляють до робочої концентрації 5%. У баці
встановлено лопатеву мішалку, глухі регістри для підігрівання рідини до 80°С,
трубопроводом стиснутого повітря для барботажу, покажчики верхнього і нижнього
рівнів і щільномір. Приготовлений розчин насосом закачують у витратні баки,
обладнанні верхнім і нижнім покажчиками рівня і щільноміром.
Місткість баку для приготування розраховуємо, виходячи із запасу
добавки на одну зміну. Витрати добавки на одну зміну: 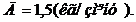
Розрахуємо ємність баку для приготування ( концентрація розведеної
добавки в розчині води 5%). Загальна кількість складатиме:
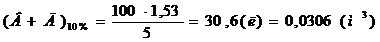
Приймаємо ємність баку для приготування 32 л.
Кількість добавки, що буде підлягати складуванню складатиме:
Д=20∙2,4=48 кг
Суперпластифікатор типу С-3 поставляють на підприємство у
вигляді порошку. Зберігають в закритому приміщенні, що виключає зволоження.
Добавка С-3 в спеціальній тарі зважується і подається в бак для приготування,
де її змішують з гарячою водою і отримують розчин робочої концентрації 5%
концентрації. У баці встановлено лопатеву мішалку, глухі регістри для
підігрівання рідини до 800С, трубопроводом стиснутого повітря для
барботажу, покажчики верхнього і нижнього рівнів і щільномір. Приготований
розчин насосом закачують у витратні баки, обладнані верхнім і нижчим
покажчиками рівня і щільноміром. Місткість баків для приготування і витратних
баків розраховуємо, виходячи із запасу добавки на одну зміну. Кількість добавки
і робочу концентрацію вибираємо згідно таблиць.
З проведеного розрахунку матеріального балансу підприємства
випливає що на 1 добу роботи підприємства потрібно 260 кг суперпластифікатору
типу С-3 по сухій речовині.
Розраховуємо ємність баку для приготування розчину добавки
(концентрація розведеної добавки в розчині води 5 %). Загальна кількість
розчину складатиме:
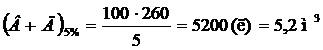
Приймаємо ємність баку для приготування 6 м3.
С-3 постачається в порошкоподібному стані в мішках вагою 100
кг. Дану добавку згідно норм технологічного проектування запасають на складах
на строк до 20 діб роботи бетонозмішувального відділення. Якщо згідно
матеріального балансу на 1 добу роботи підприємства потрібно 260 кг С3-3 по
сухій речовині, то кількість добавки, що буде підлягати складуванню складатиме:
Д=20∙260=5200 кг
Тоді кількість мішків буде:
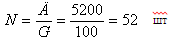
Площа складу С-3 в мішках становитиме:
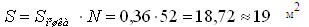
Приймаю 2 контейнери, об`ємом 26 шт. мішків в кожному.
Як склад добавок, приймаю закрите приміщення з розмірами в
плані 5x6 м (з врахуванням проходів) і площею складу 30 м2.
5.4 Склад арматури
Умови зберігання арматурної сталі та арматурних виробів
повинні виключати можливість їх корозії та забруднення. Зберігання бухт
арматурної сталі, розсортованих за найменуванням прокату, марками та діаметром,
передбачають у штабелях. Висота штабелів арматурної сталі у бухтах повинна бути
не більше 1,5 м, а ширина проходу між ними - не менше їх висоти. Зберігання
листової сталі та різновидів прокату чорного металу, що розсортовані за
найменуваннями прокату, марками та товщиною, передбачають у штабелях та
стелажах. Висота штабелів листової сталі повинна бути не більше 1,5 м. Слід
передбачати обмежувачі для запобігання пошаровому зміщенню сталі. Зберігання
пруткової арматурної сталі, розсортованої за найменуванням прокату, марками та
діаметром, передбачають у пакетах на залізобетонних або дерев'яних підкладках.
Зберігання готових арматурних виробів (зварені сітки, каркаси, петлі, закладні
елементи і т. ін.) передбачають на спеціалізованих стелажах або у контейнерах.
При проектуванні складів арматурної сталі необхідно
виконувати слідуючі вимоги: запас складу до 20-25 розрахункових робочих діб,
склад повинен забезпечувати приймання арматурної сталі з напіввагонів і
залізних платформ, зберігатися за видами і марками.
Площа складу:
А = Qдоб×Тзб×К/m,
де Qдоб - добова потреба в арматурі з урахуванням
втрат, т;
Тзб - тривалість зберігання, діб;
К - коефіцієнт, що враховує проходи;- маса сталі, що
розміщують на 1 м2, (т/м2);
При розрахунках використовуються норми технологічного
проектування складів арматурної сталі, що наведені в таблиці 5.5.
Таблиця 5.5 Норми технологічного проектування складів
арматурної сталі
|
№ п/п
|
Характеристики
|
Одиниці виміру
|
Норма проектування
|
|
1
|
Запас арматурної сталі
|
Доба
|
20…25
|
|
2
|
Маса металу, розміщеного на 1 м.кв. площі: · бухти · прокат
|
т т
|
1,2 3,2
|
Для сталі прокатного профілю:
А=4,4·20·3/3,2=82,5 ≈ 83 м2;
Для сталі у бухтах:
А=2,4·20·3/1,2=120 м2;
Враховуючи коефіцієнт на проїзди та проходи у складі kп=
3 приймаю критий склад площею А=83+120=203 м2, з розмірами 17×12 м.
5.5 Склад готової продукції
Напірні труби
Для зберігання напірних труб необхідно обрахувати площу
складу з врахуванням норм технологічного проектування і умов зберігання
виробів, забезпечення безпеки роботи.
Склади готової продукції на підприємствах залізобетонних
виробів призначені для прийому і зберігання прийнятих відділом технічного
контролю виробів до відвантаження їх споживачу залізницею або автотранспортом.
Склад готової продукції проектують як відкритий прямокутний
майданчик, обладнаний підйомно-транспортними механізмами і розміщений біля
торця виробничого корпусу. Складський майданчик повинен мати 1...2%-ні ухили у
бік його зовнішнього контуру для стоку поверхневих вод.
З цеху на склад вироби подають у проектному положенні.
Складська площадка має бетонне покриття і обладнана мостовими кранами.
Зберігання готових виробів передбачається у штабелях. Для обпирання виробів під
час зберігання передбачені інвентарні підкладки товщиною 100 мм, а поміж рядами
виробів у штабелі - інвентарні прокладки. Напірні труби складуються у штабелі
6х4 (6 по довжині та 4 по висоті) у горизонтальному положенні.
Кількість виробів, що виготовляються на 1 годину складає:
Nвир/год= Qзб/Vв×Тріч×8×nзм
де Qзб - річна продуктивність цеху за завданням, м3/рік;в
- кількість бетону в одному виробі, м3;
Тріч - річний фонд часу, діб;вир/год =
10000/ (0,76×253×8×2) = 3,25 ≈ 4 вироби
Площа складу готової продукції визначається за формулою:
А = k1×k2×k3×Qдоб ×Vвир×tзб/Qн ,
де k1 - коефіцієнт, що враховує браковану
продукцію, яка зберігається на складі, k1=1,01 ;2 -
коефіцієнт, який враховує збільшення площі складу на проходи, k1=1,5
;3 - коефіцієнт, який враховує збільшення площі складу залежно від
типу крана (для мостового крана 1,3);доб- кількість виробів, які
надходять на склад за добу, шт ;зб - тривалість зберігання виробів
на складі, діб (приймаю 7 діб);н - норма зберігання виробів на 1 м2,
Qн =1,3 м3/ м2.
Vвир - об´єм виробу, Vвир=0,76
м3.
А = 1,01×1,5×1,3×64×0,76 ×7/1,3= 516 м2
Приймаю складський майданчик для напірних труб площею 516 м2
(22х24), додатково проектую майданчик для утилізації бракованих виробів площею
5х5 м2, розташований поблизу складованої бракованої продукції.
Складський майданчик обладнаний мостовим краном.
Стінові блоки
Складський майданчик для стінових блоків приймаю згідно норм
проектування.
Кількість виробів, що виготовляються на 1 годину складає:вир/год
= 15000/ (0,0075×253×8×2) = 494 вироби
Площа складу готової продукції
А = 1,01×1,5×1,3×7904×0,0075 ×7/1,0= 816 м2
Приймаю складський майданчик для стінових блоків площею 816 м2
(34х24).
Загальна площа складу:
Загальна площа складу для труб та стінових блоків складає:
А=516+816=1332 м2
Приймаю складський майданчик площею 56х24 м2
6. Розрахунок бетонозмішувального цеху
6.1 Розрахунок
бетонозмішувального цеху напірних труб та стінових блоків
Для приготування бетонної суміші за нормами технологічного
проектування приймаємо бетонозмішувач примусової дії з автоматичним дозуванням
складових. Вибір типу змішувача пояснюється використанням жорсткої бетонної
суміші при виготовлені напірних труб (Ж=5-10с) та вібропресованих стінових
блоків (Ж=30с). Число замісів в годину для даної суміші - 35, коефіцієнт виходу
суміші - b = 0,67.
Об’єм готового замісу бетонної суміші визначаємо за формулою:
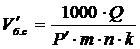
 -
річний фонд часу;
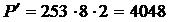 год;= 1 - кількість бетонозмішувачів;= 0,8 -
коефіцієнт використання змішувачів у часі;
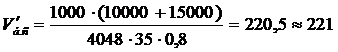 (л)
Вміст змішувального барабану по завантаженню:
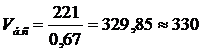 (л)
Приймаємо примусовий змішувач циклічної дії з вертикально
розміщеними змішувальними валами СБ-35 з об’ємом готового замісу 375 л та
вмістом при завантаженні 550 л, технічні характеристики якого наведені в
таблиці 6.1.
Таблиця 6.1 Технічна характеристика циклічного змішувача примусової дії СБ-35
|
Характеристики
|
Значення
|
|
Об‘єм готового замісу, л
|
375
|
|
Місткість по завантаженню, л
|
550
|
|
Максимальна крупніють заповнювача, мм
|
40
|
|
Частота обертання робочого органу, хв-1
|
32
|
|
Потужність двигуна, кВт:
|
30
|
|
Габаритні розміри, м: · довжина · ширина · висота
|
2,2 1,97 1,08
|
|
Маса, кг
|
2000
|
Річна потужність бетонозмішувального цеху буде складати :
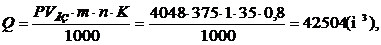
що задовольняє вимогам вихідних даних.
Отже, для виготовлення бетонної суміші для напірних труб та
стінових блоків проектую бетонозмішувальний цех, що включатиме 2
бетонозмішувачі СБ-35 - що забезпечать продуктивність виробництва, другий - на
випадок ремонту.
Для визначення об’єму видаткових бункерів згідно норм
технологічного проектування приймаємо по 2 відсіки для щебеню, піску,
гранітного відсіву та цементу при їх запасі в бункерах на 2 години.
Витрати матеріалів на заміс бетонозмішувача складають:
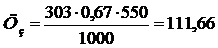 (кг);
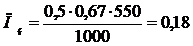 (м3);
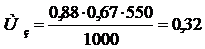 (м3);
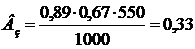 (м3).
Об’єм кожного відсіку для матеріалів складає:
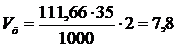 (м3);
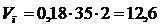 (м3);
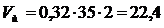 (м3);
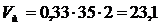 (м3).
Приймаємо для зберігання бункер у вигляді прямокутної призми.
Висота нижньої частини бункера у вигляді зрізаної піраміди
становить:
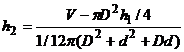
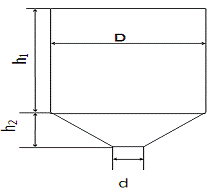
Конструкційно приймаємо для цементу D = 2м, h1 =
2м, d = 1,5 м.
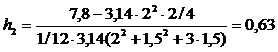 (м);
Для піску приймаємо D = 3м, h1 = 1,5м, d = 1м і
висота:
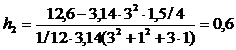 (м).
Для щебеню приймаємо D = 4м, h1 = 1,5м, d = 1,5м і
висота:
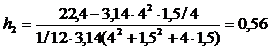 (м).
Для гранітного відсіву приймаємо D = 4м, h1 =
1,5м, d = 2м і висота:
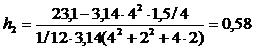 (м).
Для дозування матеріалів приймаємо дозатори ДЦ-500, ДЖ-200,
АВДИ-2400М технічні характеристики яких наведені в таблиці 6.2.
Таблиця 6.2 Технічна характеристика дозаторів
|
Характеристики
|
ДЦ-500
|
ДЖ-200
|
АВДИ-2400М
|
|
Доза, кг : найбільша найменша
|
500 100
|
200 40
|
1300 250
|
|
Цикл дозування, с
|
60
|
60
|
90
|
|
Похибка дузування,%
|
3
|
2
|
2
|
|
Місткість вагових бункерів, м3 , не менше
|
-
|
0,23
|
0,94
|
|
Розміри дозатора, мм : довжина ширина висота
|
1090 750 755
|
1090 750 935
|
1860 1850 1000
|
|
Маса дозатора, кг
|
135
|
140
|
Бетонозмішувальний цех запроектовано за вертикальною схемою.
Він складається з п’яти відділень: надбункерного, бункерного, дозаторного,
змішувального та видачі готової бетонної суміші. Зі складу щебінь та пісок
подаються в надбункерне відділення за допомогою похило-горизонтального
стрічкового конвеєру, а цемент подають в циклон пневматичним транспортом і
потім розподіляють по відсікам гвинтовими конвеєрами. Видатковий бункер має
шість відсіків - по 2 на цемент, щебінь, гранітний відсів і пісок. Для
дозування цементу використовується дозатор ДЦ-500, для інертних- 3 дозатора
АВДИ-2400М і для води - ДЖ-200. Цех обладнано бетонозмішувачем СБ-35. Готова
бетонна суміш подається в розподільний бункер.
Враховуючи габаритні розміри устаткування в цеху, прийнято
розміри цеху в плані 6х12 (72 м2) та висоту 26 м.
6.2 Розрахунок бетонозмішувального цеху
товарного бетону
Для приготування бетонної суміші за нормами технологічного
проектування приймаємо гравітаційний бетонозмішувач, число замісів в годину для
суміші рухливістю 5-9 см, n=25, коефіцієнт виходу суміші b= 0,67. Об’єм готового замісу
бетонної суміші :
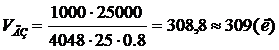
Вміст змішувального барабану по завантаженню:
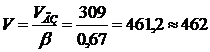 (л)
Приймаємо гравітаційний змішувач циклічної дії СБ-16 з
об’ємом готового замісу 330 л та вмістом по завантаженню 500 л, технічні характеристики
якого наведені в табл. 6.3.
Таблиця 6.3 Технічна характеристика циклічного гравітаційного змішувача СБ-16
|
Характеристики
|
Значення
|
|
Об’єм готового замісу, л
|
330
|
|
Місткість по завантаженню, л
|
500
|
|
Число циклів при виготовленні суміші, цикл/год
|
30
|
|
Найбільша крупність заповнювача, мм
|
70
|
|
Потужність двигуна обертання барабана, кВт
|
3
|
|
Габаритні розміри, мм : · довжина · ширина · висота
|
2500 2700 2700
|
|
Маса, кг
|
1250
|
Річна потужність бетонозмішувального цеху буде складати :
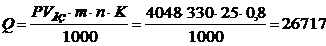 (м3),
що задовольняє вимогам вихідних даних.
Для визначення об’єму видаткових бункерів згідно норм
технологічного проектування приймаємо по 2 відсіки для щебеню, піску та цементу
при їх запасі в бункерах на 2 години.
Витрати матеріалів на заміс бетонозмішувача складають:
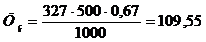 (кг)
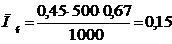 (м3)
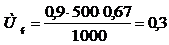 (м3)
Тоді об’єм кожного відсіку для матеріалів складає:
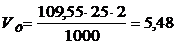 (м3)
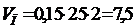 (м3)
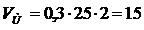 (м3)
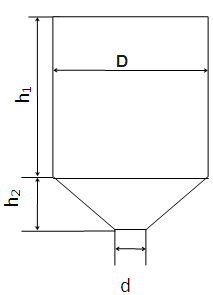
Приймаємо для зберігання бункер у вигляді прямокутної призми.
Конструкційно приймаємо для цементу D=2 м, h1=1,5
м, d=0,5 м.
Тоді висота h2 за формулою буде дорівнювати:
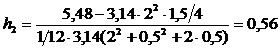 (м)
Конструкційно приймаємо для піску D=2 м, h1=2 м,
d=1 м.
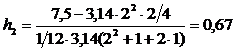 (м)
Конструкційно приймаємо для щебеню D=3 м, h1=2 м,
d=1 м.
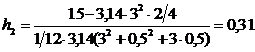 (м)
Для дозування матеріалів приймаємо дозатори ДЦ-500, ДЖ-200,
АВДИ-2400М технічні характеристики яких наведені в таблиці 6.2.
7. Проектування арматурного цеху
Армування залізобетонних конструкцій - це відповідна стадія
технологічного процесу виготовлення збірних залізобетонних конструкцій, від
якості виконання якої залежить їхні несуча здатність і довговічність.
Бухти і прокатний профіль зберігаються на складі цеху, який
розрахований на 20 - 25 діб запасу. Тут вони складуються і зберігаються. Склад
атматурної сталі обладнаний мостовим краном для переміщення прутків та бухт
дроту на пости армування. Між штабелями влаштовані проходи шириною 1,2 м для
проходу робітників та стропальщиків мостового крана. При виготовленні напірних труб дріт
змотують з бухт і механізмом подавання протягується крізь гальмівний пристрій,
а потім проходить через систему блоків з вантажем, де здійснюється механічне
натягання. Електроконтактами для нагрівання дроту є гальмівний пристрій та
намотувальна каретка, яка пересувається вздовж виробу.
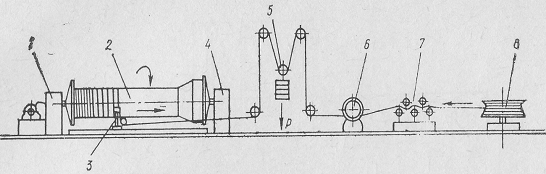
Рис.7.1. Схема намотування спіральної арматури на осердя
труби 1 - передня бабка; 2 - осердя
труби; 3 - пересувна каретка; 4 - задня бабка; 5 - натягувальний пристрій; 6 -
гальмівний ролик; 7 - правильний пристрій; 8 - бухта з роликом
Річна продуктивність по залізобетонним виробам - 10000 м3
бетону/рік. Звідси кількість виробів на рік складає:
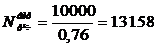 шт/рік
Необхідно зазначити, з економічних міркувань варто
відмовитись від арматурного цеху, оскільки всі операції по армуванню виробу
виконуються на посту формування. Тому доцільно передбачити місце складування
необхідної кількості арматури у формувальному цеху при транспортуванні її з
арматурного складу. Дані про необхідну кількість арматурних елементів наведені
в табл. 7.1.
Таблиця 7.1 Розрахунок площі складу
|
Вид арматури
|
Потреба з урах. втрат, т
|
норма зберіг ст. на 1м2, т
|
Показники складу
|
|
річна
|
добова
|
без урахування проходів
|
з урахуванням проходів
|
Площа складу на 1 добу, м2
|
Площа складу на 10 діб, м2.
|
Площа складу, м2
|
|
бухти
|
597,854
|
2,363
|
1,2
|
0,4
|
5,908
|
59,08
|
104
|
|
прокат
|
1113,957
|
4,403
|
3,2
|
1
|
4,403
|
44,03
|
|
|
всього
|
|
|
|
|
Σ=10,311
|
Σ=103,11
|
|
Таким чином, для складування арматурної сталі приймаємо
складський майданчик розміром в плані 9´12 м, розміщений у формувальному
цеху.
Обладнання, що використовується для підготовки арматурних
елементів: установка СМЖ - 588А та МТМК 3х100-4. Установка СМЖ-588 А призначена для
правки і різання арматурної сталі гладкого і періодичного профілю з границею
текучості до 40 кгс/мм2 і тимчасовим опором до 60 кгс/мм2,
що надходить в бухтах, на прутки довжиною від 1,5 до 6 м, діаметром від 4 до 8
мм гладкого і від 4 до 6 - періодичного профілю. Установка складається із
снака, прийомного пристрою, електрообладнання з пристосуванням для заправки. Технічні характеристики СМЖ-588А на
ведені в табл.7.2
Таблиця 7.2
|
Характеристики
|
Значення
|
|
Діаметр арматурної сталі, що перероблюється, мм · гладкого профілю · періодичного профілю
|
4-8 4-6
|
|
Довжина заготівельних прутків, м
|
1500-6000
|
|
Точність різання прутків (при номінальній довжині
6000 мм), мм
|
± 2
|
|
Швидкість правки арматури, м/хв.
|
63;90
|
|
Потужність електродвигуна, кВт
|
13
|
|
Габаритні розміри, мм
|
12100х1500х1210
|
|
Маса, кг
|
1900
|
Станок СМЖ-88 призначений для виготовлення спіральних
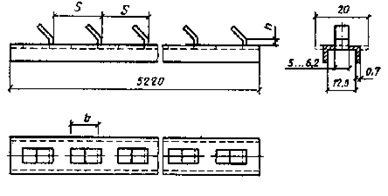
каркасів із напружуваної арматури для технологічної лінії по виготовленню
залізобетонних напірних труб методом віброгідропресування.
На направляючі ротора вкладаються розділові смуги з
виштампованими на спеціальному станку (СМЖ-94) язичками і закріпляються
зажимами. Смуги вкладаються так, щоб язички були розміщені по гвинтовій лінії,
що має крок, рівний кроку намотування спіралі. Після укладки і закріплення всіх
смуг намотують спіраль.
Таблиця 7.3
|
Характеристики
|
Значення
|
|
Продуктивність станка, каркасів/зміну
|
7-10
|
|
Діаметр труб, мм арматури, що навивається
|
500,700,900,1000,1200 3;4;5;6
|
|
Довжина каркасу,мм
|
515-5165
|
|
Крок спіралі, мм
|
14,02-19,02
|
|
Швидкість подачі арматури, м/хв.
|
11-150
|
|
Встановлена потужність, к Вт
|
10,5
|
|
Габаритна розміри, мм Довжина Ширина Висота
|
9490 3045 1080
|
|
Маса, кг
|
10436
|
Установка СМЖ-94-призначена для виготовлення розділових смуг
для спіральних каркасів напірних залізобетонних труб. Сталева розділова смуга
являється монтажною деталлю і слугує для незмінності кроку навивки спіральної
арматури і просторової жорсткості спірального каркасу.
Технічні характеристики СМЖ-94 на ведені в табл. 7.4
Таблиця 7.4
|
Характеристики
|
Значення
|
|
Прес: Тип Номінальне зусилля, тс Хід повзуна, мм
Частота обертання, об./хв.
|
К-2320 10 18 170
|
|
Встановлена потужність, кВт
|
1,7
|
|
Швидкість подачі, м/хв. найбільша найменша
|
7,20 5,45
|
|
Тиск повітря, кгс/см2
|
5-6
|
|
Габаритна розміри, мм Довжина Ширина Висота
|
2000 1275 1915
|
|
Маса, кг
|
1217
|
Машина 6873/1М призначена для холодної висадки кінців
високоміцного дроту. Технічні характеристики машини 6873/1М наведені в табл.
7.5
Таблиця 7.5
|
Характеристики
|
Значення
|
|
Діаметр арматурного дроту, мм
|
4-6
|
|
Границя міцності арматурного дроту, кгс/мм2
|
180
|
|
Число ходів пуансона на хв.
|
20
|
|
Робочий хід пуансона, мм
|
6
|
|
Встановлена потужність, к Вт
|
2,8
|
|
Габаритна розміри, мм Довжина Ширина Висота
|
1220 700 1254
|
|
Маса, кг
|
520
|
8. Проектування формувального
цеху
8.1 Розрахунок
продуктивності ліній
Напірна труба
На агрегатно-потоковій лінії виробництва залізобетонних
конструкцій всі частини процесу здійснюються на спеціалізованих постах‚
обладнаних машинами для виконання відповідних робіт. При цьому забезпечується
пропорційність і паралельність процесів. Бетонна суміш постачається до лінії
бункерами, а арматурні вироби самохідними візками. Форми з виробом для
виконання всіх стадій послідовно переміщуються мостовим краном з поста на пост.
Готова продукція транспортується на склад.
При виготовленні напірних труб виконуються наступні стадії:
розпалублення виробу‚ очищення і змащення форм; армування; формування виробу;
прискорення тверднення бетону.
Визначимо ритм роботи лінії. Ритм лінії залежить від об’єму
бетону в виробі‚ розмірів та складності його виготовлення. Приймаємо ритм
роботи лінії, Тр=15 хв.,згідно з ДБН А.3.1-8-96, ст. 10, табл. 7.1.
Тоді кількість труб‚ які формуються за годину при заданому ритмі роботи лінії
15 хв становить:
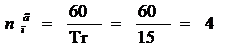 шт.
Кількість труб‚ які формуються за добу:
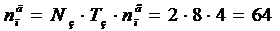 шт.
де Nз - кількість змін (2) ;
Тз - тривалість зміни (8 год.).
Річна продуктивність лінії:
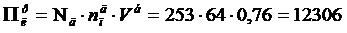 м³/рік‚
де Vб - об’єм бетону на виріб, м3.
Необхідна кількість ліній: n = Qз / Прл
= 10000/12306 = 0,8
де Qз - плановий випуск напірних труб за рік.
Для випуску виробів заданої номенклатури приймаємо одну
агрегатно-потокову лінію з середньорічним ритмом роботи 15 хв.
Тривалість теплової обробки, що відбувається у формі, кожух
якої наповнюється гарячою водою, становить Тто=17,5 год, згідно ДБН
А.3.1-8-96, с. 12, табл. 7.2.
Тривалість обороту форми враховує час‚ необхідний на
виконання всіх стадій виготовлення виробу:
Т0=Тр+Та+Тф+Тто‚
Де Тр-тривалість
стадії розпалублення труби, очищення і змащення форми,
Тр = Тr =15 хв;
Та - тривалість армування піддонів напружуваною
арматурою. Значення Та приймається з умови тривалості нагрівання і
охолодження стержнів: Та = 3∙Тr =45 хв
Тф - тривалість формування, Тф =Тr
= 15 хв;
Тто- тривалість ТО, Тто = 17,5 год =
1050 хв.
Т0 = Тр+Та+Тф+Тто
= 15+45+15+1050 = 1125 хв.
Коефіцієнт оборотності форми: Кфо = Nт·Тз·60
⁄ Т0=3·8·60 ⁄ 1125=1‚28об/добу.т - кількість
змін роботи відділення ТО (3 зміни);
Тз - тривалість робочої зміни (8 год.).
Приймаємо Кфо = 1 об/добу.
Кількість форм‚ що знаходиться в експлуатації визначаються за
залежністю:фе = Nз·Тз·60 /(Tr·
Кфо) = 2·8·60/(15·1)=64 шт.
Стінові блоки
Стінові блоки виготовляються шляхом приготування жорсткої
бетонної суміші, подачі її до вібропресу, формування блоків через матрицю за
допомогою пуансонів.
За продуктивністю для стінових блоків підбираю вібропрес типу
HZS25, продуктивністю 11 м3/год, при необхідній 3,7 м3/год
. Технічні характеристики пресу подані нижче.
8.2 Основне технологічне
обладнання формувального цеху
Напірні труби
Основний формівний агрегат для виготовлення напірних
залізобетонних труб методом віброгідропресування складається із зовнішнього
кожуха і внутрішньої серцевини із гумовим чохлом. Зовнішніх кожух представляє
собою складений циліндр з поздовжнім роз’єднанням, що складений із 2 чи 4
сталевих зігнутих листів. До кожуха приварені ребра жорсткості.
Частини кожуха закріплюються за допомогою фланців болтів зі
пружинами. Стики форм ущільнюють клеючою стрічкою. Внутрішня серцевина
складається з двох сталевих циліндрів: площинного і дірчастого, а також
гумового чохла, котрий одягнений на дірчастий циліндр. Між зовнішнім і
внутрішнім циліндрами передбачений кільцевий зазор 6 мм, який при пресуванні
бетонної суміші заповнюється водою.
Характеристики форми для напірної труби наведені в табл. 8.1.
Таблиця 8.1 Технічні характеристики форм для виготовлення віброгідропресованих труб
|
№
|
Характеристики
|
Значення
|
|
1
|
Діаметр умовного проходу труби, мм
|
600
|
|
2
|
Максимальний опресовочний тиск, МПа
|
3,8
|
|
3
|
Число роз'ємів зовнішньої форми
|
2
|
|
4
|
Маса, кг
|
4000
|
На зовнішній циліндр серцевини одягнений гумовий
патрубкоутворювач в сталеве ущільнююче кільце. В патрубок встановлюється упорне
патрубкове кільце, і крізь його отвори пропускають прутки повздовжньої арматури
прив’язуючи їх дротом до спірального каркасу. Кільце прикріплюють до форми
фіксаторами. Повздовжні прутки натягують за допомогою гідродомкрата. При цьому
прутки центрують спіральний каркас. На підготовлену в вертикальному положенні
серцевину встановлюють за допомогою крана зовнішній кожух форми. На кожух форми
прикріплюють декілька пневматичних вібраторів в залежності від розмірів труби. Установка для приготування і нанесення
мастила на форми приймається для забезпечення змащування усіх форм, що
знаходяться в обороті. Технологічні характеристики на ведені в табл. 8.2.
Таблиця 8.2 Технічні характеристики установки СМЖ-18А
|
№
|
Характеристики
|
Значення
|
|
1
|
Продуктивність, м3/год
|
0,115
|
|
2
|
Корисний об’єм баку, м3
|
0,44
|
|
3
|
Потужність, кВт
|
6,8
|
|
4
|
Габаритні розміри, мм: довжина ширина висота
|
2500 2100 2190
|
|
5
|
Маса, кг
|
2630
|
Технічні характеристики резонансної віброплощадки з
горизонтально-направленими коливаннями наведені в таблиці 8.3
Таблиця 8.3 Технічні характеристики пневматичних віброплощадки СМЖ-280
|
№ п/п
|
Характеристики
|
Значення
|
|
1
|
Вантажопідйомність, т
|
0,45
|
|
2
|
Амплітуда коливань, мм
|
|
|
3
|
Число коливань за хв.
|
|
|
4
|
Статичний момент кг·см
|
|
|
5
|
Число вібролотків
|
|
|
6
|
Потужність, кВт
|
19
|
|
7
|
Привод кріплення форм
|
пневматичний
|
|
8
|
Час опрацювання б.с. - при жорсткості б.с 30 с - при
Ж до 60с
|
1-2 3
|
|
9
|
Розміри: - найбільших формівних виробів в плані, м х
м - товщина для важкого бетону
|
3,1х7,2 200
|
|
10
|
Габаритні розміри віброплощадки, мм: - довжина -
ширина - висота
|
9676 3206 1133
|
|
11
|
Маса, кг: - загальна - віброгрупи
|
6800 675
|
Бетону суміш подають через
завантажувальний конус за допомогою шнекового бетонороздавача СМЖ-306, технічні
характеристики якого наведені в табл.8.4 Заповнену бетоном форму переносять
мостовим краном на пост пресування, де її закріплюють в вертикальному положенні
і підводять до водопроводу. В комплекс обладнання для гідропресування входить
установка високого тиску, що складається з двох балонів тиску об’ємом 410 л кожен,
двух насосів - високого і низького тиску, компресора, резервуару низького тиску
і 4 електроконтактних манометрів.
Теплова обробка труб виконується
шляхом накривання брезентовим ковпаком і пуску гострої пари в глиб внутрішньої
частини форми.
Таблиця 8.4 Технічні характеристики шнекового бетонороздавача СМЖ-306
|
№
|
Характеристики
|
Значення
|
|
1
|
Продуктивність, м3/год
|
37,5
|
|
2
|
Швидкість руху, м/хв.: срічки живильника
бетонороздавача
|
70,8 11,7
|
|
3
|
Кут повороту стріли навкруги вертикальної осі, рад.
|
120
|
|
4
|
Ширина стрічки живильника, мм
|
500
|
|
5
|
Найбільша відстань від осі загрузки до осі вигризки,
мм
|
4500
|
|
6
|
Потужність, кВт
|
4,5
|
|
7
|
Габаритні розміри, мм: довжина ширина висота
|
9200 5700 2400
|
|
8
|
Маса,кг
|
7000
|
Для переміщення форми з виробом використовуємо мостовий кран
К10т, вантажопідйомністю 10 тон.
Стінові блоки
Технічні характеристики вібропресу наведені в табл. 8.5.
Таблиця 8.5 Технічні характеристики вібропресу типу HZS25
|
№
|
Характеристики
|
Значення
|
|
1
|
Модель
|
4-20
|
|
2
|
Потужність, кВт
|
31,1
|
|
3
|
Розмір, мм
|
6920×1670×2740
|
|
4
|
Розмір піддона, мм
|
880х535
|
|
5
|
Продуктивність (на 8 год), м3
|
81
|
|
6
|
Кількість піддонів (на 8 год), max, шт
|
1440
|
|
7
|
Комплектація лінії
|
В, П, О1, Б
|
|
8
|
Маса,кг
|
6800
|
Комплектація: В - вібропрес, гідростанція, транспортер
подачі піддонів, транспортер прийому піддонів, пульт керування; П -
комплект піддонів на одну зміну, О1 - 1 комплект формоуворювального
оснащення по вибору замовника, Після вібропресу блоки в готовому вигляді виходять на дерев’яних
піддонах, транспортуються передавальним візком у спеціальні камери
витримування, без додаткової тепловологісної обробки.
Технічні характеристики передавального візка СМЖ-7 для
поперечної передачі піддонів наведені в табл. 8.6
Таблиця 8.6 Технічні характеристики передавального візка СМЖ-7
|
№ п/п
|
Характеристики
|
Значення
|
|
1
|
Вантажопідйомність, кг
|
7000
|
|
2
|
Швидкість руху, м/с
|
0,15
|
|
3
|
Колія, мм
|
2200
|
|
4
|
Габаритні розміри, мм довжина ширина висота
|
4415 2060 610
|
|
5
|
Маса, кг
|
2050
|
9. Архітектурно-будівельне рішення та
проектування генплану
9.1
Проектування генплану
Проектування генплану здійснюється відповідно до СНиП
ІІ-89-80. На розбивочному плані вказуються основні будівлі, асфальтовані
площадки, автомобільні і залізничні дороги, озеленення на території
підприємства.
· здійснене максимально можливе
блокування виробничих будівель і споруд (формувальний цех, арматурний цех,
склад готової продукції, бетонозмішувальний цех, склад цементу,) і
адміністративно-побутових;
· групування усіх складських споруд по лінії
залізниці;
· коефіцієнт забудови території
підприємства перевищує 50%, а коефіцієнт озеленення перевищує 15%;
· передбачено автомобільні в´їзди і кільцеву розв´язку автомобільних шляхів;
· максимально усунено перетин людських
і матеріальних потоків, зменшена довжина шляхів їх протікання;
· забезпечена наявність пожежних
резервуарів на території;
На генеральному плані представлені наступні споруди:
- склад заповнювачів;
- силосний склад цементу;
- бетонозмішувальний цех;
- склад арматурної сталі;
- формувальний цех;
- склад готової продукції;
- трансформаторна підстанція;
- компресорне відділення;
- побутові приміщення;
- адміністрація;
- контрольно-вимірювальна
лабораторія;
- стоянка для автомобілів;
- їдальня, кімнати для
відпочинку;
- підсобні приміщення;
- КПП ;
- медичний корпус ;
- місце для відпочинку ;
- склад горюче-змазуючих
матеріалів;
- пожежні резервуари.
9.2
Архітектурно-будівельне рішення
Виробничий корпус - одноповерхневий виробничий будинок, який
складається з виробничого (масозаготівельного) відділення.
В будівлі розташовується лінія по виробництву напірних
віброгідропресованих труб та стінових блоків, а також виготовлення товарного
бетону В30. Лінія розрахована на випуск 10 тис.м3/рік напірних труб,
15 тис. т/рік стінових блоків, 25тис. м3/рік товарного бетону.
Розміри прольоту в плані 500´300 м, висота до низу балочних
конструкцій 13 м, крок колон 12 м. Також такий крок дозволяє раціонально
розмістити обладнання в цеху. Розміри будівлі прийняті такими, що є достатніми
і компактними для забезпечення необхідного технологічного процесу.
Несучі конструкції. Обґрунтування їх вибору.
Конструктивна схема будівля являє собою повний каркас. При
проектуванні будівлі були обрані залізобетонні конструкції у зв’язку із такими
перевагами: невеликий час монтажу, транспортні витрати при доставці елементів
каркасу на будівельний майданчик, простота у влаштуванні, не піддаються корозії
на відміну від металевих конструкцій, більш гігієнічний вигляд. Просторова
жорсткість будівлі в повздовжньому напрямку забезпечується фундаментними
балками, а також фермами і плитами перекриття, що утворюють просторовий
жорсткий диск. В будівлі прийнято конструктивну схему з шарнірними з’єднаннями
ригеля і рами, з колоною і жорсткою заробкою колон в фундаменті. При такому з’єднанні
можлива незалежна типізація ригелів і колон , так як в цьому випадку
навантаження прикладено до одного з елементів не виникає згинаючого моменту в
другому.
В даній будівлі використовуємо збірні фундаменти. Параметри
фундаментів визначаємо в залежності від навантаження і ґрунтових умов.
Колони приймаємо уніфіковані, суцільні, залізобетонні,
одновиткові прямокутного перерізу. Заробка колон нижче нульового рівня - 0,5м.
В якості несучих конструкцій покриття використовуємо коротку
циліндричну оболонку розміром 12´18 м. У конструкцію оболонки входить
ферма-діафгафма прольотом 18 м, плити покриття 3´12 м. Конструкція ферми -
діафрагми являє собою сегментну ферму, її різновид а плити покриття є
ребристими.
До конструкції оболонки ще входять 2 добірні елементи -
бортові елементи розміром 0,28´12 м.
Реально існуючий цех виробництва залізобетонних виробів має
площу 150000м2, сітку колон 24´12 і висота до низу ферми 13 м. Тут
використовуються: фундаменти - збірні залізобетонні блоки, цегляні стіни,
збірні залізобетонні плити та покриття, рулонна покрівля.
Огороджуючі конструкції. Обґрунтування прийнятих
конструкцій.
Враховуючи температурно-вологий режим і зовнішньо-кліматичні
умови району будівництва , архітектурну композицію будівлі, техніко-економічну
ефективність огороджуючих конструкцій доцільно використати арматурно-бетонні
панелі товщиною 25мм, довжиною 12 м. В місцях де встановлюються ворота, дану
ділянку виконують цегляною з утеплювачем товщиною 380 мм. Заповнення
горизонтальних і вертикальних швів стінових панелей виконані цементно-піщаним
розчином марки М 50 з прокладанням герметика на мастиці.
Цегляні вставки в торцевих і бокових частинах будівлі
виконані з суцільної кладки з перев’язкою швів. Цегла керамічна глиняна марки М
75, розчин цементно-піщаний марки М 50. Проти напірну горизонтальну
гідроізоляцію стін виконано із двох шарів руберойду та бітумній мастиці. В
якості утеплювача використовуємо пінополіуретан товщиною 100 мм.
Фундаменти під колони - залізобетонні стовпчастого типу,
глибина закладання фундаменту 1,8 м.
Колони - залізобетонні суцільні довжиною 8,4 м, переріз
підкранової частини 400´600 мм, та квадратного перерізу 400´400 мм по серії 1.424.1.
В цегляних вставках шириною 380 мм в пройомах дверей та воріт
перемички по серії 1.038.1-161.
Підлога в цеху виконана з бетону В 15 товщиною 150 мм на
щебеневій підготовці.
Фундаментні балки - залізобетонні трапецоїдного перерізу
довжиною 12м.
Існуючий завод складається з таких огороджуючих конструкцій:
покриття - профільтрований настил (ГОСТ 24.04.5-86), стіни - панелі стінові
трьохшарові з обшивкою із стальних профільованих листів товщиною 0,1 мм і
мінераловатним утеплювачем. Стіни пропускного пункту - цегляні, покриття -
збірні залізобетонні плити, покрівля - рулонна.
Вікна виконані з віконних блоків із розмірами 4820´3620 мм та 4820´1220 мм по ГОСТ 12.50.6-71.
Двері розмірами 2380х1020 мм по ГОСТ 14.62.4-84, ворота
розміром 3,4х4,8 м по ГОСТ 18.85.3-73 та 3,6х3,6 м.
Висновок
В процесі проектування підприємств для виробництва бетонних і
залізобетонних виробів необхідно керуватися вимогами чинних стандартів, норм і
правил з техніки безпеки, пожежної та пожежно-вибухової безпеки і виробничої
санітарії.
Основні вимоги охорони праці, які необхідно ураховувати під
час проектування тієї чи іншої технологічної переробки або процесу, наведені у
відповідних розділах даних норм.
Виробництво залізобетонних виробів необхідно розміщувати у
приміщеннях, які відносяться до основних категорій вибухової, пожежовибухової
та пожежної небезпеки з урахуванням класу приміщень за правилами улаштування
електроустановок /ПУЕ/.
Санітарно-гігієнічні умови праці (температура, відносна
вологість та рухливість повітря, його запиленість і загазованість, рівень
вібрації (загальної і локальної) та освітлення на робочих місцях належить
приймати у межах вимог.
Вимоги безпеки до допоміжних цехів, дільниць і відділень
приймають за відповідними нормами, що затверджені в установленому порядку.
Витяжна вентиляція повинна бути місцевою і загальнообмінною.
Місцеві відсмоктувачі повинні передбачатися для кожної одиниці обладнання або
робочого місця, де є виділення шкідливих речовин.
Згідно з санітарними нормами проектування промислових
підприємств, установлюють допустимі концентрації пилу у повітрі виробничих
приміщень залежно від її токсичності. Для пилу цементу, глини, мінералів та їх
сумішей, які не містять в собі вільного діоксиду кремнію, це величина
встановлена в межах 6 мг/м3 . для пилу, який містить менше ніж 10
мг/м3 діоксиду кремнію, гранична концентрація встановлена 4 мг/м3
, понад 10% - 2 мг/м3 . Такий пил утворюють наприклад різні
мінеральні додатки, цементи тощо. З метою зменшення пилоутворення, зменшують
кількість пило утворювальних операцій, технологічні кожухи з отворами, які
щільно закриваються, переходять на закриті силосні склади.
До найбільш ефективних апаратів для очищення відхідних газів
агрегатів відносять горизонтальні трипольні фільтри. При оптимально підібраному
режимі такі електрофільтри працюють зі ступенем очищення газів 99,3…99,5%. При
цьому кількість газів і пилу, який викидається в атмосферу становить ≤5…10кг/год,
а запилення газів на виході з електрофільтра знаходяться в межах 0,07…0,09г/м3
, що відповідає санітарним нормам.
Для утворення нормальних умов праці всі виробничі приміщення
потрібно забезпечити системами штучної та природної вентиляції. Цьому, великою
мірою, також сприяє відсмоктування повітря з бункерів, зсипників,
подрібнювально-помельних механізмів та інтенсивності пило виділення
рекомендують такі об’єми повітря, м3 /год, відсмоктуваної від:
· бункерів 500…1000
· місце завантаження матеріалів
300…3500
Місцеві відсмоктувачі залежно від своєї конструкції уловлюють
75-90 % виділень шкідливих речовин. 10-25 % виділень, що залишилися в
приміщенні, повинні розбавлятися за допомогою загальнообмінної вентиляції до
гранично допустимих концентрацій (ГДК), рівні яких представлені у ГОСТ
12.1.005.
Інтенсивність шуму, який виникає при роботі багатьох
механізмів на підприємствах характеризуються інтенсивністю, яка перевищує
допустиму норму (90 дБ). До заходів щодо зниження шуму біля робочих місць
відносять застосування демпфірувальних прокладок ах, сталевих плит гумами,
покриття шумоізолюючими матеріалами, кожухами.
Всі струмовивідні частини повинні бути ізольовані, а металеві
частини механізмів і апаратів заземлені на випадок пошкодження ізоляції.
Умови безпеки праці повинні відповідати "Єдині правила
техніки безпеки на підприємствах будівельної індустрії".
Основні положення: чищення і змащення форм повино проводитись
в спецодязі. При супроводженні виробу робітники повинні знаходитись на відстані
не менш 2 м від виробу. При роботі під час тепловологісної обробки потрібно
дотримуватись правил безпеки праці з тепловими агрегатами.
Конструкція форм для труб повинна забезпечувати безпеку її
експлуатації, технічного обслуговування і ремонту. Вона повинна передбачати
застосування в процесі експлуатації захисних пристроїв для обслуговуючого
персоналу, що оберігає його у разі обриву арматури. Кожухи пружинних болтів
повинні бути надійно прикріплені до зовнішньої форми гнучким зв'язком, що
виключає можливість травматизму персоналу при розриві штока. Збірка секцій
зовнішньої форми без фіксації їх щодо один одного спеціальними штифтами
категорично забороняється. З'єднання секцій зовнішньої форми слід проводити
тільки пружинними болтами, відтаврованими для даного діаметру. При проведенні
операцій кранів стропування форми допускається проводити тільки за пристрої,
призначені для цієї мети. При виготовленні і експлуатації форми повинні
виконуватися вимоги системи стандартів безпеки праці, інструкцій і документів,
розроблених і затверджених в установленому порядку.
В проектуємому цеху з виробництва напірних труб і стінових
блоків в результаті літературного огляду виявленні наступні групи небезпеки:
. небезпеки, пов’язані з завантажувально-розвантажувальними
роботами;
. небезпеки, що можуть виникнути при роботі віброобладнання
та інші.
Згідно з виявленними потенційними небезпеками запроектовані
слідуючі заходи з охорони праці і технології бетону в проектуємому цеху:
майданчики для навантажувальних і розвантажувальних робіт
повинні бути з ухилом не > 5о;
строповку вантажів слід виконувати тільки інвентарними
стропами або спеціальними вантажозахватними пристроями, виготовленими по
затвердженому проекту. Способи строповки повинні передбачати можливість падіння
або ковзання застропованого вантажу;
укладання вантажів на транспортні засоби повинне
забезпечувати їх стійке положення при транспортуванні і розвантаженні;
при виконанні робіт із заготовки арматури необхідно:
а). огородити місця, призначенні для розмотування бухт і
виправлення арматури;
б). при різанні стержнів арматури правильно-відрізними
станками довжиною менше 30 см застосовують засоби для попередження їх
розлітання;
в). огородити робочі місця при обробці стержнів арматури, що
виступають за габарити верстата;
г). закривати щитами торцеві частини стержнів арматури в
місцях загальних проходів, що мають ширину менше 1 м.
при виконанні робіт з натягу арматури необхідно:
а). встановити в місцях проходів працюючих захисні
огородження висотою не менше 1,8 м;
б). обладнати пристрої для натягу арматури звуковою
сигналізацією, що починає працювати при включенні приводу натягуючого агрегата;
при виробництві з застосуванням бетонної суміші на хімічних
добавках необхідно вживати заходи з попередження опіків шкіри та пошкодження
очей робітників;
при роботі з вібромайданчиками необхідно:
а). періодично перевіряти працездатність вібромашин;
б). забороняється робітникам знаходитись і виконувати роботи
на вологій бетонній масі з працюючими віброобладнаннями.
Відповідно до вимог СНиП 1.02.01-85 до складу проекту повинен
входити розділ з охорони природного середовища, що містить дані, які
характеризують природний стан водойм, атмосферного повітря та грунту. Цей
розділ повинен розроблятися відповідно до вимог ГОСТ 17.2.3.02, СНиП ІІ-89-80.
У розділі повинні бути представлені заходи щодо охорони атмосферного повітря у
вигляді пояснювальної записки та графічних матеріалів. Увесь проект повинен
пройти екологічну експертизу.
В ході розроблення проектів нових і розширення діючих
підприємств та цехів необхідно комплексно вирішувати питання аспірації і
знепилювання технологічного обладнання для усіх переробок виробництва, в тому
числі уже існуючого, яке не зачіпається реконструкцією, з виконанням вимог
нормативних документів.
Усі технологічні процеси виробництва виробів, котрі пов'язані
з вивантаженням, транспортуванням, дробленням, дозуванням, помелом матеріалів,
які пилять, та обробкою готових виробів, повинні бути максимально механізовані
та автоматизовані, а обладнання оснащене герметичними укриттями з підключенням
їх до системи аспірації та знепилювання.
При проектуванні підприємств слід дотримуватися вказівок щодо
аспірації та знепилювання технологічного і транспортного обладнання.
метою забезпечення безстічного виробництва слід передбачати
локальні очисні споруди для очищення води, що використовується для промивання
технологічного обладнання та інших потреб, і вміщує різні домішки (частинки
цементу, масла, мастила і т. ін.), до концентрацій, за яких вона знову може
надходити для технологічних потреб.
Важливими екологічними завданнями виробництва матеріалів є
комплексне використання сировини, широке застосування промислових відходів
інших галузей промисловості, утилізація уловленого пилу.
Список використаної літератури
1. Дворкін Л.Й., Безусяк О.В., Дворкін О.Л.,
Гарніцький Ю.В. Технологія проектування підприємств збірного залізобетону:
Навчальний посібник / За ред. проф., д.т.н. Л.Й. Дворкіна, - Рівне: РДТУ, 2011.
- 153 с.
. Русанова Н.І., Пальчик П.П., Рижанкова Л.М.
Технологія бетонних і залізобетонних конструкцій: Підручник. - К.: Вища шк.,
1994. - ч.2. -334с.
. ДБН А.3.1-7-96. Виробництво бетонних і
залізобетонних виробів. - К.: Держ. комітет України у справах містобудівництва
та архітектури. - 2011.
. ДБН А.3.8-96. Проектування підприємств по
виробництву збірних бетонних виробів. - К.: Держ. комітет України у справах
містобудівництва та архітектури. - 1998.
. Посібник до ДБН А.3.1-7-96. Виробництво бетонних і
залізобетонних виробів. - К.: НДІБВ. - 1998.
. Номенклатурный перечень оборудования технологических
линий для производства сборного железобетона. - М.: Гипростоймаш, 2007. - 187
с.
. Справочник по производству сборных железобетонных
изделий. Бердичевский Г.И., Васильев А.П., Иванов Ф.И. и др. / Под ред.
Михайлова К.В., Коральова К.М. - М.: Стройиздат, 1982. - 400 с. школа, 1983. -
271 с.
8. ДСТУ Б.В.2.5.-48:2010 «Труби залізобетонні напірні
віброгідропресовані»;
9. ДСТУ Б.В.2.7-7:2008 «Вироби
бетонні стінові дрібно штучні. Технічні умови».
10. Шихненко И.В. Краткий справочник
инженера-технолога по производству железобетона. Изд. 2-е перераб. и доп. - К.:
Будівельник, 2011. - 296 с.
. Строительные машины. Справочник. В 2-х т. Под ред
Баумана В.А. и Лапира Ф.А. Т. 2. Оборудование для производства строительных
материалов и изделий. Изд. 2-е перераб. и доп. - М.: Машиностроение, 2007. -
496 с
ДОДАТОК
Техніко-економічні показники підприємства
Основні техніко-економічні показники підприємства, що
проектується
|
№ з/п
|
Найменування показників
|
Одиниця виміру
|
Числові значення
|
|
1.
|
Річний об’єм випуску продукції: Товарний бетон
Стінові блоки Напірні труби
|
м3/рік м3/рік м3/рік
|
25 000 15 000 10 000
|
|
2
|
Кількість робітників
|
чол.
|
48
|
|
3
|
Виробнича площа
|
м2
|
2712
|
|
4
|
Випуск продукції на одного робітника
|
м3/чол∙рік
|
1041,66
|
|
5
|
Зйом продукції з 1 м2 :
|
м3/м2∙рік
|
18,44
|
|
6
|
Загальна потужність потокоприймачів
|
кВт
|
594,9
|
|
7
|
Енергоємність з 1 м3 продукції:
|
кВт/м3
|
0,012
|
Техніко-економічні показники генплану
|
№ п/п
|
Показник
|
Значення
|
|
1
|
Площа підприємства, м2
|
27600
|
|
2
|
Площа забудови
|
17604
|
|
3
|
Площа озеленення, м2
|
4912,8
|
|
4
|
Коефіцієнт забудови, %
|
63,78
|
|
5
|
Коефіцієнт озеленення, %
|
17,8
|




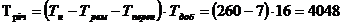 год,
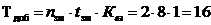 год,
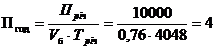 шт/год.
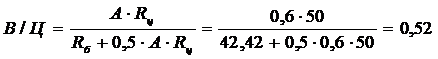
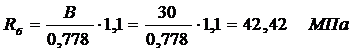
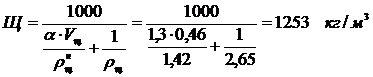 щ=1-1420/2650=0,46
м3.
 , м

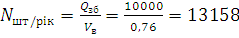 шт/рік