Материал: Перспективные средства мультимедиа в образовательном процессе. Федорков Е.Д., Чекменев А.Н
Система должна отвечать следующим требованиям:
Она должна решать задачи добавления, удаления и редактирования студентов, преподавателей, групп, специальностей и т.д.
Хранить внесенную информацию в базе данных, для дальнейшего использования.
Необходимо использовать функцию, которая позволит выводить данные о сдаче сессии и вносить их непосредственно в ведомость.
Использовать функцию, которая позволит выводить данные успеваемости студентов, после чего предоставлять отчет пользователям не имеющим специализированного доступа.
Создавать и редактировать записи в базе данных программы.
Предъявлять низкие требования к программно-аппаратным средствам компьютера пользователя.
Иметь гибкий интерфейс, рассчитанный на пользователя с невысоким уровнем знания ПК.
В организационно-экономической части дипломного проекта была рассчитана оценка результатов создания и функционирования системы по качественным показателям. В результате расчета выявили, что уровень качества разработанного программного средства выше уровня затрат, тем самым показывая, что данный проект является конкурентоспособным на рынке.
Воронежский государственный технический университет
УДК 681.3
А.В. Паринов, Д.В. Смирнов
ЭТАПЫ РАЗРАБОТКИ ФУНКЦИОНАЛЬНОЙ САПР ТП
Разработка САПР, как и любой системы, начинается с разработки ее функциональной модели, которая позволяет определить взаимосвязь решаемых САПР задач и базовых компонентов САПР. Определяя задачи САПР, мы проводили следующий анализ.
Все требования к САПР определяются содержанием входной информации, заключающейся в описании модели детали: размера, формы инструмента, материал, масса, термообработка, отображенной в карте исходных данных (КИД). А также определяется выходной информацией, заключающейся в виде маршрутной карты (МК), операционной карты (ОК). Эти карты заполняются информацией, которую считывает подсистема документирования из массива ТП, которая разработана в рамках проекта.
Рассматриваемая задача выбора оборудования и такие как выбор инструмента, выбор приспособления, расчет режимов резания и норм времени - являются подсистемами или функциональными модулями. Взаимосвязь этих подсистем и основных компонентов САПР (подсистема документирования, подсистема кодирования и контроля исходных данных, графика, интерфейс, массив ТП, подсистема технологического проектирования, подсистема нормирования, подсистема выбора оборудования) графически представлена в графической части проекта. Здесь же опишем основные компоненты САПР:
Подсистема документирования - выполняет оформление маршрутных и операционных карт, вычерчивание операционных эскизов, контроль технологических карт, контроль документации на основные технологические процессы и технологическую оснастку, а также размножение документации.
Подсистема кодирования и контроля исходных данных - выполняет кодирование множества чертежей, обрабатываемых деталей и преобразование массива формальных описаний деталей в массивы конструкторско-технологических кодов.
Интерфейс - выполняет следующие функции: обеспечение диалога, ввод-вывод данных, обработка графической информации, тестирование с целью обеспечения целостности и непротиворечивости данных в БД, выполнение запросов данных в базе данных.
Массив ТП - принимает всю информацию в виде результатов работы прикладной программы и подсистемы кодирования и контроля исходных данных, сортирует ее по отдельным записям, и передает подсистеме «Документирования», которая уже заполняет ею МК, ОК, ВО.
Подсистема технологического проектирования – выполняет три основные функции системы: формирование маршрута обработки, определение последовательности переходов в составе операций и формирование текстов переходов.
Подсистема нормирования – проводит нормирование технологических и экономических характеристик технологического процесса.
Подсистема расчета режимов резания – проводит расчет режимов резания для различных операций.
Подсистема выбора оборудования - проводит выбор оборудования, используемого в технологическом процессе обработки детали.
Верхним уровнем САПР ТП является интерфейс, осуществляющий управление функциями системы в диалоговом режиме. В системе реализованы следующие функции:
просмотр данных;
редактирование данных (изменение, добавление, удаление);
поиск данных;
печать отчетов (КИД, МК, ОК) в формате Excel;
формализация обобщенных КМ, КО;
предоставление полной информационной поддержки;
синтез частного маршрута методом анализа;
синтез частных операций методом анализа;
интерпретация текста переходов;
интерактивная помощь по системе.
При обращении к пункту меню происходит обращение к конкретному модулю подсистемы, который в свою очередь обращается с базой данных посредством драйверов. Полученная от базы информация используется при формализации ОКМ или ОКО, а также при заполнении КИД. В завершении процесса формализации данных происходит процесс построчного анализа данных. Данные, которые удовлетворяют условиям включения, передаются в результирующие таблицы БД. Далее, программный модуль обращается к этим таблицам баз данных и формирует формы отчетов, выраженные в виде карты исходных данных, маршрутной или операционной карты. На основании этого составляем функциональную модель системы.
Воронежский государственный технический университет
УДК 681.3
А.В. Паринов, М.Ю. Цыков
Подсистема расчета размерных цепей
Уравнения размерных цепей — это аналитические выражения взаимосвязи параметров замыкающего и составляющих звеньев размерных цепей.
С помощью уравнений размерных цепей проводят расчеты параметров замыкающего и составляющих звеньев (в соответствии с поставленными задачами), в том числе выбор методов достижения требуемой точности замыкающих звеньев размерных цепей.
В соответствии с параметрами звеньев размерных цепей для каждой размерной цепи различают следующие виды уравнений:
— номинальных размеров; — точности (допусков); — предельных размеров; — предельных отклонений; — координат середины полей допусков.
Конкретные выражения уравнений размерных цепей определяются видами размерных цепей, а также принятым методом расчета.
В настоящее время применяют два метода расчета (вычисления) параметров звеньев размерных цепей: метод максимума-минимума и вероятностный метод.
При расчете методом максимума-минимума учитывают только предельные размеры (отклонения) звеньев размерной цепи.
Недостатком метода максимума-минимума является очень малая вероятность совпадения действительных размеров параметров с их предельными размерами. Расчеты по этому методу приводят к повышенным требованиям к точности звеньев размерной цепи.
Вместе с тем метод достаточно прост и имеет широкое распространение в практике размерных расчетов.
При расчете вероятностным методом учитывают действительные или прогнозируемые законы рассеяния погрешностей звеньев размерных цепей и случайный характер их сочетания в размерных цепях. Вероятностный метод позволяет, задаваясь некоторой допустимой долей риска выхода замыкающего звена за установленные пределы, получить расширенные поля допусков составляющих звеньев размерной цепи по сравнению с методом максимума-минимума.
Уравнения плоскостных размерных цепей с параллельными линейными размерами. Расчет по вероятностному методу. Законы распределения составляющих звеньев размерных цепей. Звенья размерных цепей в данном случае рассматриваются как случайные величины, зависящие от множества технологических факторов, включающих в себя состояние оборудования, методы и точность его настройки, качество и точность режущих инструментов и измерительных средств, физико-механические свойства материала заготовок, способы базирования и установки деталей при обработке, Деформации упругой системы деталь-инструмент-станок-приспособление, квалификацию рабочих и многие другие.
Технологические факторы, вызывающие рассеяние случайных величин - звеньев размерных цепей, определяют законы их распределения, среди которых наибольшее практическое применение имеют нормальный закон, усеченные нормальные законы, закон Симпсона (закон треугольника), закон равной вероятности, законы равновозрастающих и равноубывающих вероятностей, закон Максвелла и др. Наиболее широкое применение для многих технических приложений, в том числе для точностных расчетов, получил нормальный закон.
Воронежский государственный технический университет
УДК 681.3
В.В.Маковской, Я.В. Скугорова, И.С. Малышева
ПРОЦЕСС АВТОМАТИЗАЦИИ ПРОИЗВОДСТВА
Развитие промышленного производства определяется ростом производительности труда. Производительность технологической операции в любой отрасли промышленности зависит от затрат времени на выполнение главных функциональных действий (основное время), вспомогательных действий (вспомогательное время) и потерь времени, обусловленных плохой организацией труда (организационные потери) и длительным выполнением некоторых дополнительных действий (собственные потери). Сокращения основного времени можно добиться путем совершенствования технологии обработки, а также конструктивными изменениями в оборудовании. Минимизация организационных потерь времени предполагает тщательную проработку условий организации производства, доставки материалов и комплектующих, налаженные кооперационные связи и многое другое, а сокращение вспомогательного времени и собственных потерь связано с механизацией и автоматизацией производства. Автоматизация производства возможна только на основе новейших достижений науки и техники, применения прогрессивной технологии и использования передового производственного опыта. Развитие автоматизации производства приводит к значительному повышению его эффективности. Это связано, с одной стороны, с улучшением организации производства, ускорением оборачиваемости оборотных средств и лучшим использованием основных фондов, с другой — со снижением себестоимости обработки, расходов на заработную плату, энергию, с третьей — с возрастанием культуры производства, качества выпускаемой продукции и т.д.
Во второй половине XX в. основной упор был сделан на более простую, так называемую жесткую, автоматизацию, т.е. автоматизированное выполнение одних и тех же операций на одном и том же оборудовании в течение длительного времени. Именно таковы принципы использования автоматических линий и агрегатных станков в машиностроении. Однако развитие промышленности на современном этапе привело к постепенной замене жесткой автоматизации на гибкую.
Гибкая автоматизация дает возможность быстрого перевооружения производства для выполнения технологических функций с определенной производительностью обработки на основе максимального использования вычислительной техники и электроники. Одним из наиболее эффективных средств современной автоматизации в мелкосерийном и единичном производствах является металлорежущее оборудование с числовым программным управлением (ЧПУ). Станки с ЧПУ являются основой для создания гибких автоматизированных производств (ГАП).
Создание и внедрение станков с программным управлением положило начало качественно новым процессам механической обработки, которые в дальнейшем будут совершенствоваться и развиваться.
Воронежский государственный технический университет
УДК 004.8
А.А. Пак, Д.Н. Пименов, А.Н. Чекменев
НОРМАЛЬНАЯ ЛИНЕЙНАЯ МОДЕЛЬ ПАРНОЙ РЕГРЕССИИ
Нормальная или классическая линейная модель парной регрессии (регрессии с одной переменной) строятся на основании следующих) предположений:
1) факторный признак
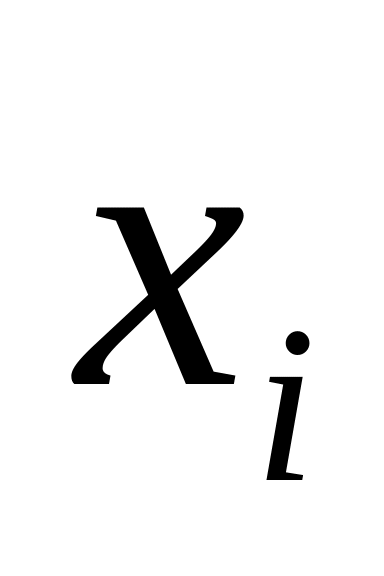 является неслучайной или детерминированной
величиной, независящей от распределения
случайной ошибки уравнения регрессии
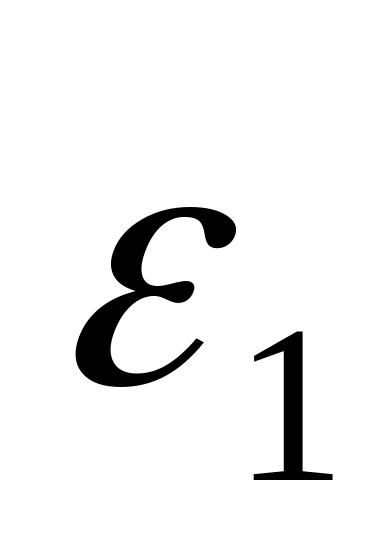 ;
2) математическое ожидание случайной ошибки уравнения регрессии равно нулю во всех наблюдаемых
Е(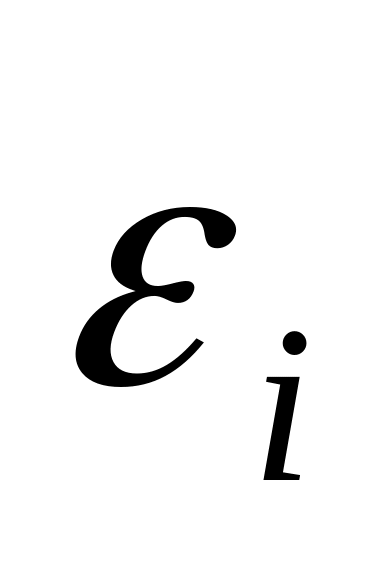 )
=0, где i=
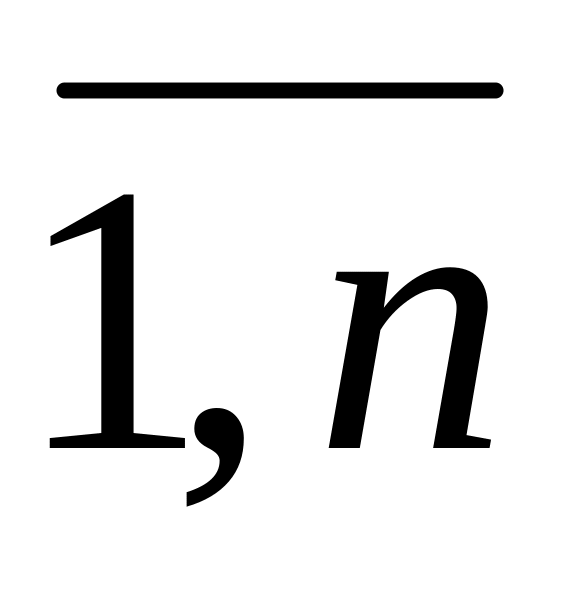 ;
3) дисперсия случайной ошибки уравнения регрессии является постоянной для всех наблюдаемых:
D (
)
= =E (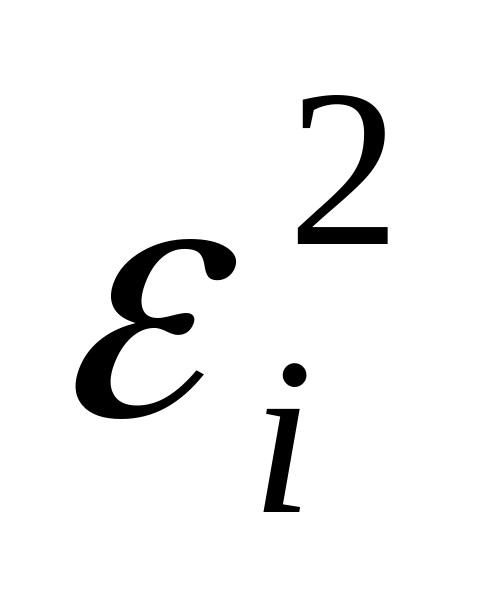 )=
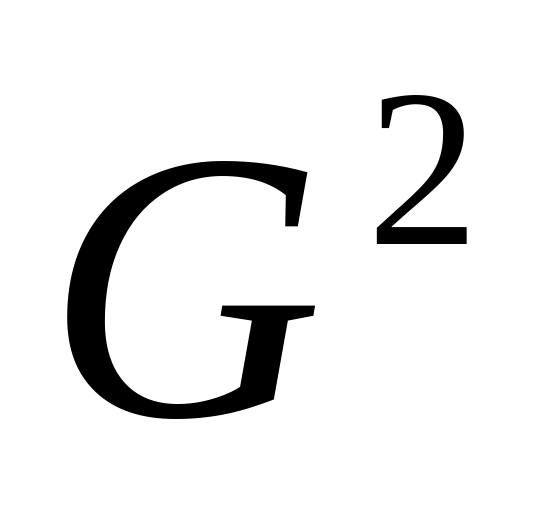 =const;
4) случайные ошибки уравнения регрессии не коррелированны между собой, т.е. ковариация случайных ошибок любых двух разных наблюдений равна нулю
Cov(
,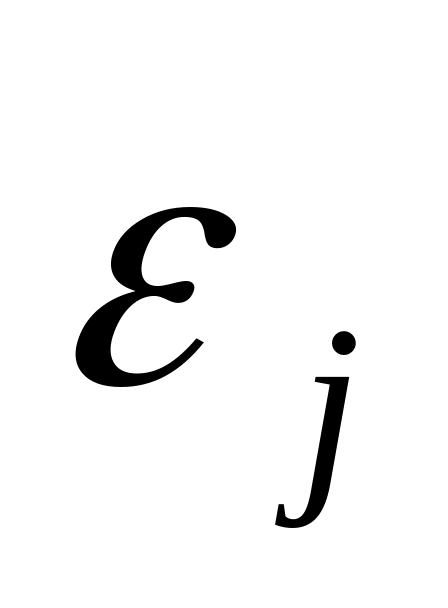 )=Е(
)=0,
где i
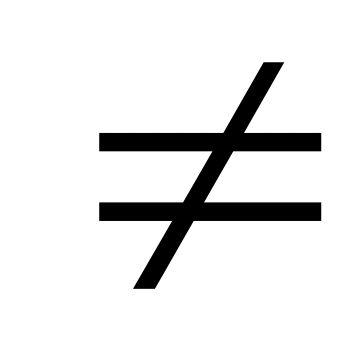 j.
Это предположение верно в том случае, если изучаемые данные не являются временными рядами;
5) Случайная ошибка уравнения регрессии является случайной величиной, подчиняющейся нормальному закону распределения с нулевым математическим ожиданием и дисперсией : ~N (0, ). Данное условие основывается на третьем и четвертом предложениях.
Исходя из указанных предпосылок, нормальную линейную модель парной регрессии можно записать в следующем виде:
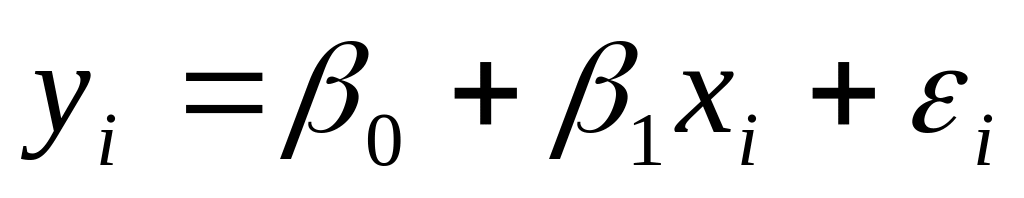 ,
где
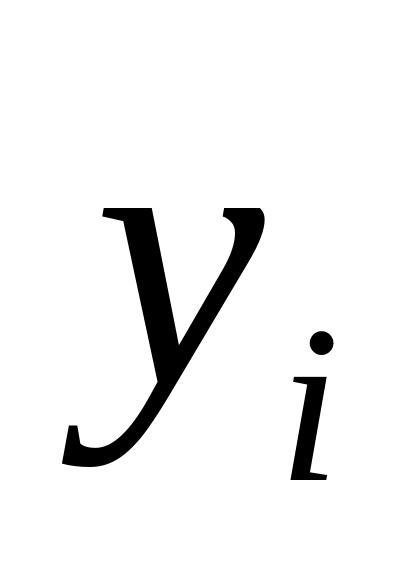 — значения зависимой переменной, i
=
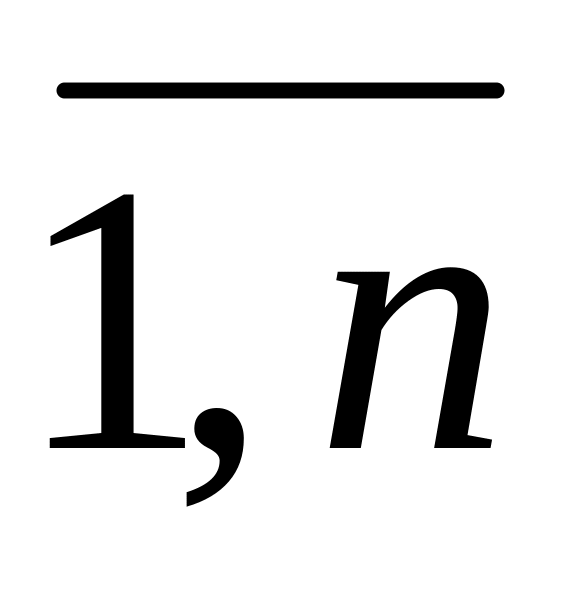 ;
— значения независимой переменной;
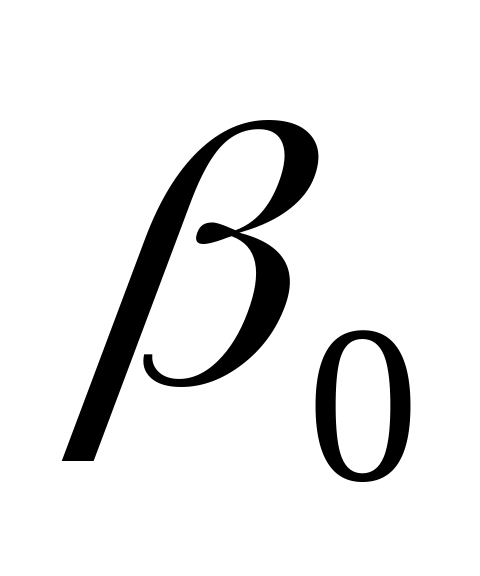 ,
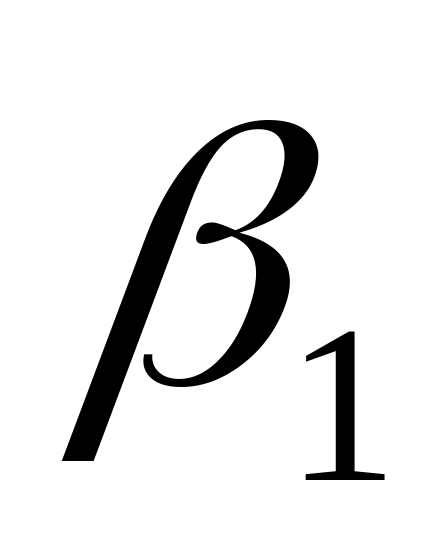 — коэффициенты уравнения регрессии,
подлежащие оценке;
— случайная ошибка уравнения регрессии.
Ковариация — показатель тесноты
связи между изучаемыми переменными,
которая вычисляется по формуле: Cov
(x, y)
=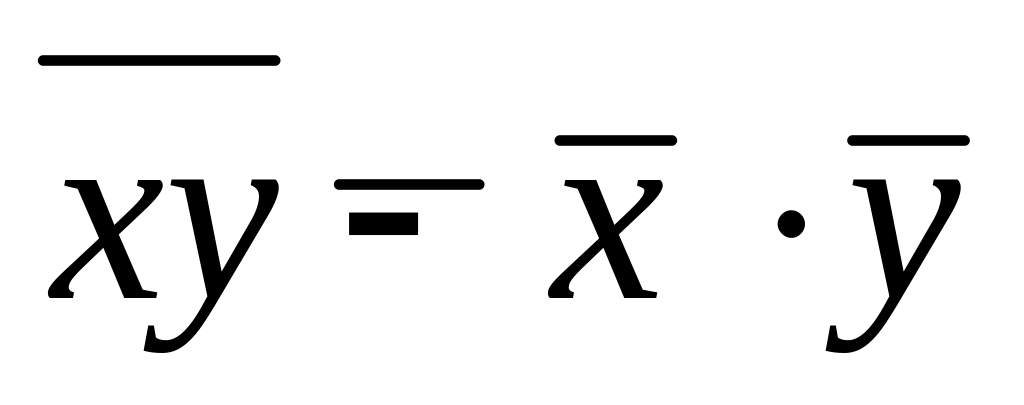 ,
где
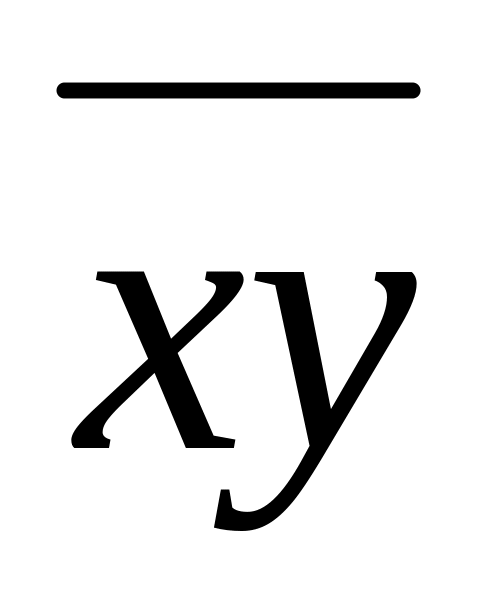 — среднее арифметическое значение
произведения факторного и результативного
признаков:
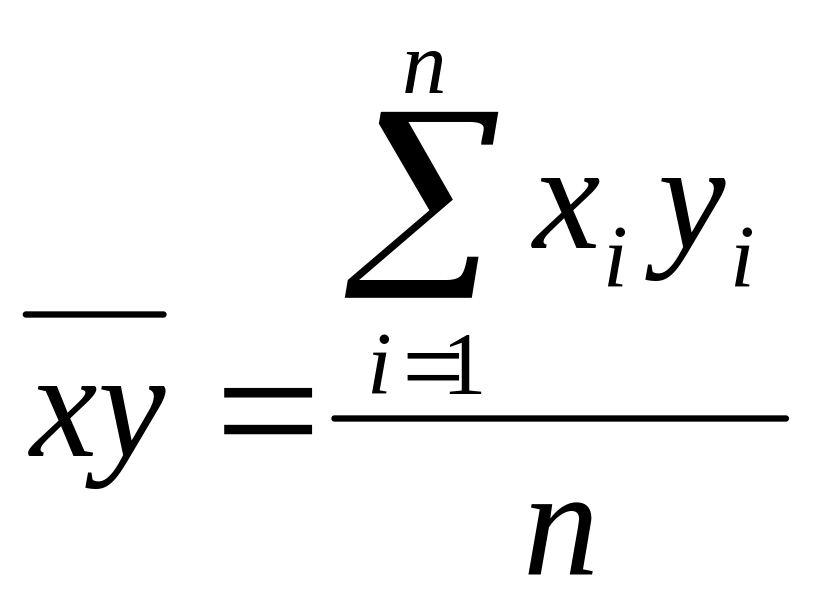 .
Воронежский государственный технический университет
УДК 004.8
А.А. Пак, Е.Н. Кордюкова
СВОЙСТВА ВЫБОРОЧНОГО КОРРЕЛЯЦИОННОГО ОТНОШЕНИЯ
Для оценки тесноты нелинейной
корреляционной связи между двумя
величинами Y и X
применяются показатели выборочного
корреляционного отношения —
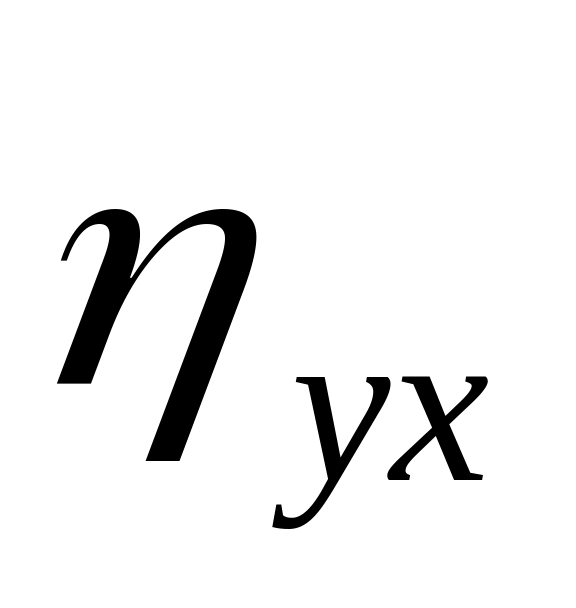 (выборочное корреляционное отношение
Y и X)
и
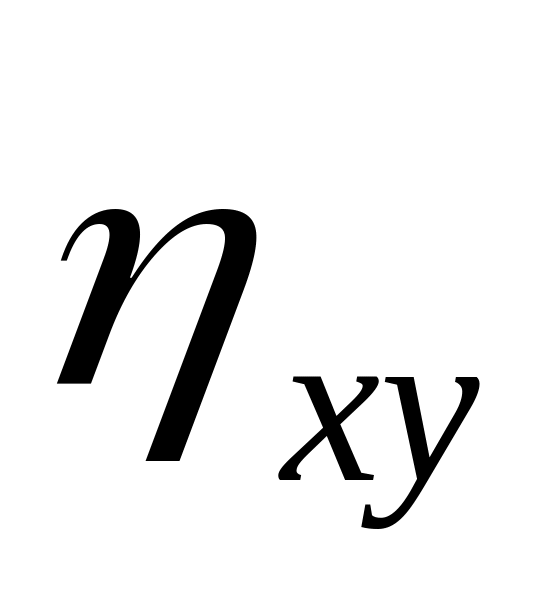 (выборочное
корреляционное отношение X
и Y).