Материал: Плавильные индукционные печи литейного производства. Щетинин А.А., Кучер А.Т
ФГБОУ ВПО «Воронежский государственный
технический университет»
А.А. Щетинин А.Т. Кучер
ПЛАВИЛЬНЫЕ ИНДУКЦИОННЫЕ
ПЕЧИ ЛИТЕЙНОГО ПРОИЗВОДСТВА
Утверждено Редакционно-издательским советом
университета в качестве учебного пособия
Воронеж 2012
УДК 621.365.5 (07)
Щетинин А.А. Плавильные индукционные печи литейного производства: учеб. пособие / А.А. Щетинин, А.Т. Кучер. – Воронеж: ФГБОУ ВПО «Воронежский государственный технический университет», 2012. 114 с.
В учебном пособии рассмотрены сущности индукционного нагрева и плавления шихты, принципы работы и разновидности плавильных индукционных тигельных и канальных печей и миксеров, взаимосвязь частоты тока в индукторе и параметров шихты, электромагнитное перемешивание жидкого металла в тигле и в подовом канале, конструкции основных узлов печей и миксеров, индукционные плавильные установки с тигельными и канальными печами, достоинства и недостатки указанных печей и миксеров.
Издание соответствует требованиям Государственного образовательного стандарта высшего профессионального образования по специальности 150104 «Литейное производство чёрных и цветных металлов», дисциплине «Технологическое оборудование литейных цехов».
Учебное пособие подготовлено в электронном виде в текстовом редакторе MS Word 2003 и содержится в файле Пособ. инд. печи.doc.
Табл. 4. Ил. 32. Библиогр.: 12 назв.
Рецензенты: ООО «Автолитмаш» (нач. производства
С.Б. Воронин);
канд. техн. наук, доц. Л.С. Печёнкина
© Щетинин А.А., Кучер А.Т., 2012
© Оформление. ФГБОУ ВПО
«Воронежский государственный
т ехнический
университет», 2012
Введение
Получение
жидкого металла (ЖМ) является одной из
основных технологических операций в
литейном производстве. Технико-экономические
показатели выплавки ЖМ зависят от многих
факторов, основными из которых являются:
возможность использования дешёвых
шихтовых материалов; требования к
точности химического состава компонентов
шихты и к подготовке её к плавке; угар
химических элементов при плавке; удобство
ведения плавки и доводки ЖМ; удельный
расход электроэнергии ( )
на плавку.
Реализация перечисленных и других показателей в значительной степени зависит от типа плавильной печи.
В настоящее время для плавки чугунов, сталей и сплавов цветных металлов часто применяются электрические печи: дуговые, индукционные и сопротивления. Из них большой универсальностью отличаются индукционные плавильные печи (ИПП). Однако учебники по этим печам изданы в ограниченном количестве, а вопросы индукционного нагрева и плавления шихты, особенно в индукционных канальных печах (ИКП), изложены упрощёно и не соответствуют требованиям высшего технического образования. В связи с этим представляется необходимым издание учебного пособия, в котором обобщены сведения об ИПП: устройстве, принципе работы, разновидностей конструкций и т.п.
Актуальность изучения ИПП заключается в их преимуществах по сравнению с другими плавильными печами: минимальный угар дорогостоящих легирующих элементов (Cr, Ni, Mo, Ti), хорошая возможность науглероживания ЖМ, простой переход на плавку сплава другого химического состава в индукционных тигельных печах (ИТП); возможность миксирования ЖМ с минимальным удельным расходом электрической энергии ( ), незначительный шум при работе печей, возможность ведения плавки в вакууме, широкое использование индукционных тигельных и канальных печей в дуплекс-процессах при плавке, например, высококачественного серого чугуна.
Основанием для изучения ИПП являются учебный план специальности 150104 «Литейное производство чёрных и цветных металлов» и требования Государственного образовательного стандарта высшего профессионального образования по направлению 150100 «Металлургия», рабочая программа дисциплины «Технологическое оборудование литейных цехов». Целью данного учебного пособия является изучение основ индукционной плавки металлов и применяемых ИПП.
В пособии рассмотрены следующие основные задачи:
– сущность индукционного нагрева и плавления шихты;
– принцип действия индукционных тигельных и канальных печей;
– взаимосвязь частоты тока в индукторе с размерами и температурой кусков шихты;
– влияние электромагнитного поля индуктора на перемешивание ЖМ в тигле и в подовом канале;
– разновидности индукционных тигельных и канальных печей и миксеров, а также конструкции их основных узлов;
– индукционные плавильные установки (ИПУ) с тигельными и канальными печами и их энергетический баланс;
– области применения, преимущества и недостатки индукционных тигельных и канальных печей и миксеров.
Материал, посвященный теоретическим и технологическим вопросам процесса индукционной плавки металлов, написан доктором физ.-мат. наук, профессором А.А. Щетининым; материал, касающийся устройства и эксплуатации плавильных индукционных тигельных и канальных печей и миксеров, написан кандидатом техн. наук, доцентом А.Т. Кучером.
1. Индукционные тигельные печи
1.1. Сущность индукционного нагрева и плавления шихты
Теория и физические основы индукционного нагрева металлов подробно изложены в учебниках [1, с. 15 – 153; 2, с. 168 – 180; 3, с. 206 – 213].
Индукционный нагрев шихты в плавильном тигле осуществляется в результате трёх превращений электромагнитного поля [2, с. 168 – 170].
В установках индукционного нагрева электромагнитное поле создают индуктором, представляющим собой многовитковую цилиндрическую катушку (соленоид). Через индуктор пропускают переменный синусоидальный электрический ток, в результате чего вокруг индуктора возникает изменяющееся во времени переменное магнитное поле. Это – первое превращение энергии электромагнитного поля, описанное первым уравнением Максвелла (закон полного тока).
Нагреваемый объект помещают внутрь индуктора. Изменяющийся (во времени) поток вектора магнитной индукции, созданный индуктором, пронизывает нагреваемый объект и индуцирует в нём электрическое поле. Электрические линии этого поля расположены в плоскости, перпендикулярной направлению магнитного потока, и замкнуты, т.е. электрическое поле в нагреваемом объекте носит вихревой характер. Под действием электрического поля, согласно закону Ома, возникают токи проводимости (вихревые токи). Это – второе превращение энергии электромагнитного поля, описываемое вторым уравнением Максвелла (закон электромагнитной индукции).
В нагреваемом объекте энергия индуцированного переменного электрического поля необратимо переходит в тепловую. Такое тепловое рассеивание энергии, следствием чего является нагрев объекта, определяется существованием токов проводимости (вихревых токов). Это – третье превращение энергии электромагнитного поля. Энергетическое соотношение этого превращения описывается законом Джоуля – Ленца. (Ферромагнитные нагреваемые объекты нагреваются до температуры магнитных превращений (точка Кюри) не только вихревыми токами, но и под действием электрической энергии, преобразующуюся в тепловую энергию при перемагничивании.)
На величину напряжённости электрического поля в нагреваемом объекте оказывают влияние два фактора [2, с. 169]: величина магнитного потока, т.е. число магнитных силовых линий, пронизывающих объект (или сцеплённых с нагреваемым объектом), и частота питающего тока, т.е. частота изменений (во времени) магнитного потока, сцеплённого с нагреваемым объектом.
По частоте изменения тока, питающего установку индукционного нагрева, различают: 1) установки промышленной частоты (50 Гц), питающиеся от сети непосредственно или через понижающие трансформаторы; 2) установки повышенной (средней) частоты (500 – 10000 Гц), получающие питание от электромашинных или полупроводниковых преобразователей частоты;
3) высокочастотные установки (66 или 440 кГц), питающиеся от ламповых (электронных) генераторов.
В ИТП расплавляемый металл находится, например, в неэлектропроводном керамическом тигле, помещённом внутри цилиндрического многовиткового индуктора. Индуктор изготовляют из медной профилированной трубки, через которую пропускают охлаждающую воду (более подробно будет сказано позже).
Отсутствие замкнутого магнитопровода значительно увеличивает магнитный поток рассеяния; число магнитных силовых линий, сцепляемых с металлом в тигле, будет крайне мало [2, с. 170]. Это обстоятельство требует соответствующего увеличения частоты изменения (во времени) электромагнитного поля. Поэтому для эффективной работы ИТП приходится питать их токами повышенной (средней), а в отдельных случаях и высокой частоты от соответствующих преобразователей частоты тока. Подобные печи имеют очень низкий естественный коэффициент мощности (cos φ ≈ 0,03 – 0,10), что вызывает необходимость искусственной ёмкостной компенсации реактивной (индуктивной) мощности.
1.2. Принцип действия индукционной тигельной печи с неэлектропроводным тиглем
Основными элементами индукционной тигельной печи являются тигель и индуктор (рис. 1.1) [4, с. 255 – 256].
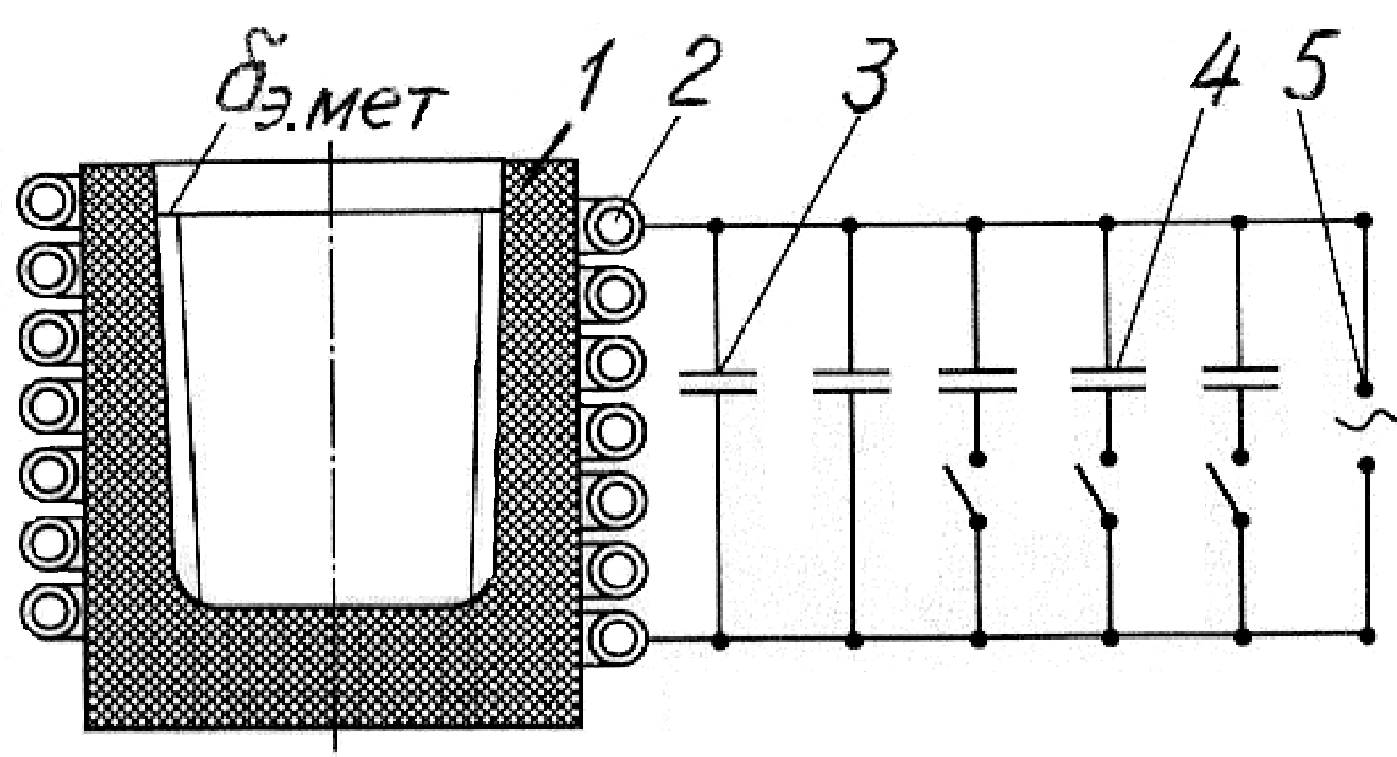
Рис. 1.1. Принципиальная схема индукционной
тигельной печи:
1 – тигель; 2 – индуктор; 3, 4 – конденсаторы; 5 – источник
питания
Переменный ток от источника питания 5 проходит по виткам индуктора 2 и создаёт переменное электромагнитное поле. Электромагнитные волны проникают сквозь стенку тигля 1 и возбуждают в поверхностном слое каждого куска шихты переменный (вихревой) электрический ток, который нагревает и плавит шихту. Та часть энергии электромагнитного поля, которая не была поглощена шихтой, взаимодействует с витками индуктора, индуцируя в них реактивный ток. Этот ток направлен навстречу току источника питания и отстаёт от него по фазе на 90 °. Таким образом, часть энергии, излучаемой индуктором в течение каждого периода (реактивная мощность), возвращается в него с опозданием по фазе на 90 °. Эта реактивная мощность циркулирует между индуктором и источником питания.
Реактивная мощность печи в десятки раз превосходит мощность, поглощаемую шихтой (т.е. активную мощность). Поэтому реактивный индуктивный ток, циркулирующий от индуктора к источнику питания, также в десятки раз превосходит активный ток в цепи. При таком соотношении величин токов коэффициент мощности установки (естественный cos φ) не превышает 0,1.
Чтобы разгрузить источник питания от индуктивных (запаздывающих) токов, в электрическую цепь параллельно индуктору включают конденсаторную батарею [1, с. 237 – 238, 251, 253; 2, с. 191 – 193; 4, с. 255 – 256] (см. рис. 1.1). Известно, что ток, протекающий через конденсаторы, опережает напряжение на 90 °. Ёмкость конденсаторов подбирают так, чтобы опережающий ёмкостной ток, проходящий через них, был равен по абсолютной величине запаздывающему индуктивному току индуктора. В этом случае реактивные токи индуктора и конденсаторов взаимно компенсируются. Реактивная мощность циркулирует в коротком колебательном контуре индуктор – конденсаторы, а источник питания остается загруженным только активным током. Указанный колебательный контур настроен, естественно, в резонанс токов. В установке с компенсирующими конденсаторами теоретически cos φ может быть равен единице.
Мощность, поглощаемая садкой печи, зависит от её электромагнитных свойств, поэтому при работе на разных шихтах, а также при изменении электромагнитных свойств одной садки в процессе её нагрева и плавления соотношение активных и индуктивных токов в индукторе изменяется. Это приводит к нарушению резонанса колебательного контура.
Для подстройки контура в резонанс токов в электрической схеме печи (см. рис. 1.1) наряду с постоянно включенными конденсаторами 3 предусматриваются подстроечные конденсаторы 4 (или наборные ёмкости).
1.3. Выбор частоты тока и размеров кусков шихты
Катушка индуктора ИТП имеет цилиндрическую форму, внутри индуктора создаются цилиндрические электромагнитные волны, поэтому при изучении взаимодействия таких волн с металлом считают, что тела, расположенные внутри полости индуктора, имеют цилиндрическую форму. В ИТП этими телами являются отдельные (разрозненные) или сплавившиеся между собой куски шихты, твёрдо-жидкий или ЖМ в тигле. Предполагается (в идеальном случае), что оси указанных цилиндров параллельны оси катушки индуктора. Энергия электромагнитных волн поступает в цилиндры только через боковую поверхность [1, с. 85]. Так как шихта в ИТП состоит, как правило, из кусков разной геометрической формы, то их оптимальное соотношение необходимо подбирать экспериментально [2, с. 175].
При
индукционном нагреве и расплавлении
шихты большое значение имеет оптимальное
соответствие между радиусом  ,
м, отдельных кусков шихты и частотой
 ,
Гц, тока в индукторе с учётом, естественно,
удельного электрического сопротивления
 ,
Ом · м2/м,
металла шихты и его относительной
магнитной проницаемости
 .
Оптимальным будет такое соответствие,
при котором доля, %, удельной мощности
(Вт/кг), поглощаемой шихтой в разные
периоды (этапы) её нагрева, будет
наибольшей и в предельном случае
стремиться к единице (т.е. к 100 %). При
расчёте удельной мощности принимают,
что и ЖМ в тигле, и отдельные куски шихты
имеют, как сказано выше, форму цилиндра
диаметром
 и высотой
 = 1 м с дальнейшим уточнением реальной
формы кусков шихты (чаще всего этого не
делают) [2, с. 174 –
175; 1, с. 216].
Для
инженерных расчётов удобно пользоваться
выражением мощности ,
Вт/м, выделяющейся в металлическом
цилиндре радиусом
(или диаметром
)
на 1 м его высоты [1, с. 85]:
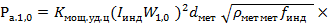
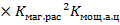 ,
(1.1)
где
 – коэффициент, учитывающий особенности
индукционного нагрева металлического
цилиндра, которым (приближённо) является
сплавившаяся и жидкая садка или её
(садки) отдельные куски цилиндрической
формы,
 (
 6,28 ·
 );
 – ток в каждом витке индуктора, А/виток;
 – количество витков катушки индуктора
на 1 м её высоты, витков/м;
 – средний диаметр садки или ЖМ в тигле
(средний, потому что внутренняя поверхность
тигля имеет небольшую конусность от 2
до 5 °)
или диаметр отдельного цилиндрического
куска шихты, м;
 – удельное электрическое сопротивление
металла в тигле на каком – либо этапе
его нагрева: а) при котором отдельные
куски шихты сплавились в сплошной
(монолитный) цилиндр; б) когда садка
находится в твёрдо-жидком или жидком
состоянии; в) когда шихта находится в
виде отдельных кусков до или выше
температуры точки Кюри, Ом·м2/м;
– относительная магнитная проницаемость металла в тигле на указанных выше этапах его нагрева (см. );
 – частота тока в индукторе, Гц;
 – безразмерностный коэффициент
магнитного рассеяния;
 – безразмерностный поправочный
коэффициент, учитывающий особенности
поглощения активной мощности садкой
ИТП.