Материал: Плавильные индукционные печи литейного производства. Щетинин А.А., Кучер А.Т
Коэффициент является функцией от указанного ниже аргумента [1, с. 85, 216; 5, с. 10 – 11]
 =
 , (1.2)
где – радиус отдельных кусков шихты или средний радиус ЖМ в тигле (в зависимости от этапа нагрева садки), м;
 – глубина
проникновения тока в твёрдый «холодный»
или
«горячий»
кусок шихты или в монолитную (твёрдую,
твёрдо-жидкую или жидкую) массу металла
в тигле, м.
Глубина проникновения тока в куски шихты или в её монолитную массу
 = 503
 , (1.3)
Из
формул (1.2) и (1.3) видно, что только
коэффициент  одновременно учитывает и размеры
металла (в том или ином виде) в тигле
(
),
и частоту тока в индукторе (
).
Частота
 станет видна в формуле (1.2) после
подстановки в неё правой части формулы
(1.3).
Значения
коэффициентов активной (
)
и реактивной ( )
мощностей, поглощаемых садкой ИТП,
показаны на рис. 1.2 [1, с. 85].
Взаимное соответствие радиусов цилиндрических кусков шихты (имеется в виду идеальная шихта) и частоты тока считается приемлемым, если ≥ 0,8, т.е. равным или больше 80 %. При меньших значениях нагрев кусков шихты будет слабым и недостаточным для её расплавления.
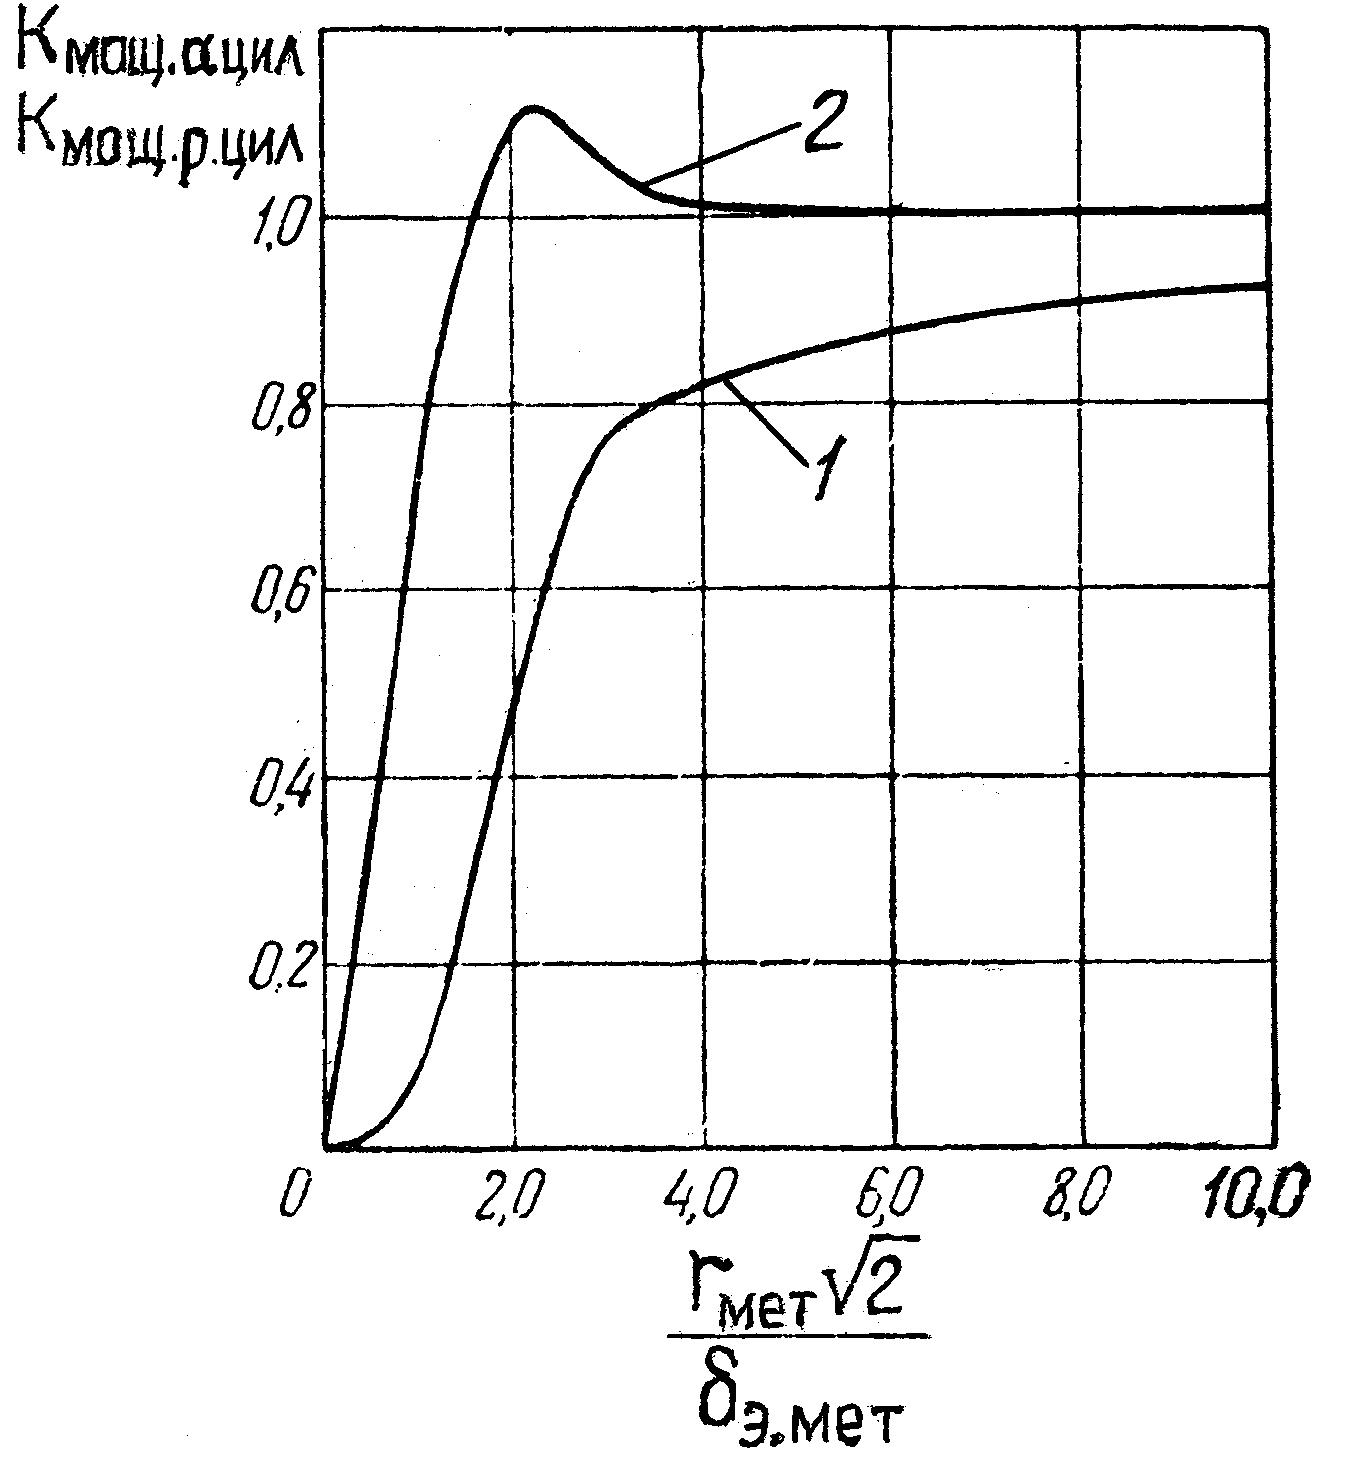
Рис. 1.2. Зависимость коэффициентов (1) и (2)
для
металлического цилиндра от аргумента

Для
оценки эффективности нагрева шихты
удобнее пользоваться значениями
аргумента
вместо значений коэффициента
.
Приемлемым (с точки зрения КПД) считается
нагрев шихты при  ≥ 3 [1, с. 135 – 140, 214 – 217, 222 –
223].
В
производственных условиях предпочтение
отдают выбору источника питания для
ИТП, учитывая, в первую очередь, его
мощность и, естественно, частоту
вырабатываемого тока [1, с. 215 –
217]. Рассмотрим, в качестве примера, ИТП
типа ИСТ – 0,4 со средним радиусом садки
(или ЖМ)  = 0,2 м, используемую для плавки чугуна
(
 = 50 Гц, первый пример) и для плавки стали
(
 = 1000 Гц, второй пример). Предположим, что
средний радиус кусков шихты
= 0,005 м. Оценим возможность и целесообразность
использования таких кусков для каждого
из трёх этапов нагрева садки. Рассмотрим
сначала пример первый.
Первый
этап – индукционный нагрев отдельных
«холодных» кусков ферромагнитной шихты
в диапазоне температур, например, от 20
°С
до температуры ниже точки Кюри. Куски
шихты сохраняют ферромагнитные свойства.
Исходные данные [3, с. 209]:  =
20
·
 Ом·м2/м;
 = 40;
= 50 Гц;
 = 0,005 м = 5 мм.
Последовательность расчёта:
 = 503
 ≈
0,00503 м;
 =
 ≈
1,406.
Согласно
[1, с.85]  ≈
0,13. Это значит, что при
= 50 Гц нагрев чугунных «холодных»
цилиндрических кусков шихты радиусом
= 0,005 м неэффективен и даже невозможен,
так как в таких кусках используется
(поглощается) всего 0,13 долей (13 %) вводимой
в них мощности [1, с. 223].
Второй этап – нагрев отдельных «горячих» кусков шихты (т.е. потерявших свои ферромагнитные свойства) от температуры выше точки Кюри до температуры (т.е. ниже её), при которой куски шихты сплавляются в единый монолитный цилиндр.
Исходные данные [3, с. 209]:
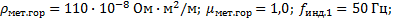
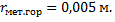
Последовательность расчёта:
 = 503
 ≈
0,0746 м;
 =
 ≈ 0,0948.
Согласно
[1, с. 85] ≈ 0,1, т.е. поскольку глубина проникновения
тока в горячий кусок шихты (
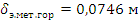 )
значительно превышает его расчётный
радиус (
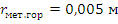 ),
то он поглощает энергии (для своего
нагрева) ещё меньше, чем в «холодном»
(до точки Кюри) состоянии (0,10 < 0,13 или
10 % < 13 %). Отсюда вывод: нагрев «горячих»
кусков шихты радиусом
 = 0,005 м индуцированным током
= 50 Гц практически невозможен.
Третий этап – нагрев сплавившихся между собой кусков шихты и затем твёрдо-жидкого и жидкого металла примерно от температуры солидуса до температуры перегрева.
Исходные
данные [3, с. 209]:  = 125
 Ом
м2/м;
 = 1,0;
= 50 Гц;
 = 0,5;
= 0,2 м.
Последовательность расчёта:
 = 503
 ≈
0,0795 м;
 =
 ≈ 3,558.
Значения
глубины
близки значению
,
так как мало отличается от
 (125
·
Ом·м2/м
и 110 ·
Ом·м2/м).
Согласно
[1, с. 85]  ≈
0,8. В
принципе,
такое поглощение (80 %) вводимой в шихту
энергии можно считать допустимым [1, с.
223], но не оптимальным. Для повышения
эффективности использования активной
энергии, подаваемой в монолитную садку
и ЖМ с частотой
= 50 Гц, необходимо при плавке чугуна или
стали увеличить радиус монолитного
металла в тигле (
)
или частоту тока
 .
Рассмотрим пример второй – использование той же печи ИСТ – 0,4, но с частотой тока в индукторе = 1000 Гц. Подробно повторять аналогичный расчёт тех же параметров (см. первый пример) не имеет смысла, поэтому приведём лишь конечные результаты.
На
первом этапе нагрева шихты
≈ 0,00113 м;
 ≈ 6,287;
 ≈ 0,87. Отсюда следует, что при использовании
частоты тока в индукторе
= 1000 Гц возможен эффективный нагрев
«холодных» кусков шихты радиусом
= 0,005 м в диапазоне температур от ,
допустим, 20 °С
до температуры точки Кюри (для чугунов
и сталей примерно 730 – – 760 °С
[4, с. 257]), т.е. в диапазоне температур, при
которых куски шихты сохраняют
ферромагнитные свойства.
На
втором этапе нагрева шихта, как указывалось
выше, всё ещё состоит из отдельных, но
теперь уже «горячих» кусков, потерявших
ферромагнитные свойства. Температура
кусков должна повыситься от температуры
перехода через точку Кюри до температуры,
при которой куски могут сплавляться в
единую монолитную массу. Для второго
этапа
≈
0,0167 м;  ≈
≈
0,423;
 ≈
0,82, т.е. и на втором этапе возможен
эффективный нагрев «горячих» кусков
шихты радиусов
= = 0,005 м токами частотой
= 1000 Гц.
Третий
этап нагрева садки продолжается от
момента сплавления (при соответствующей
температуре) кусков шихты в единый
монолит цилиндрической формы до
температуры перегрева ЖМ. На третьем
этапе
≈
0,0178 м;  ≈
≈
15,89;
 ≈
1,0. Расчёты показали, что в тигле со
средним внутренним радиусом
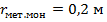 нагрев монолитного твёрдо-жидкого или
ЖМ индуктивными токами частотой
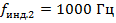 осуществляется практически с полным
(100 % - ным) поглощением вводимой энергии.
Именно с такими индукторами и источниками
питания (
)
выпускаются промышленные ИТП ИСТ –
0,4.
Нижним
ещё допустимым пределом аргумента
 ,
как указывалось выше, следует считать
≥ 3 [1, с. 223]. При таком значении данного
аргумента
≈ 0,8 [1, с. 85]. Если в неравенство
 ≥ 3 подставить значение выражения
= = 503
и учесть, что 2rмет
=
dмет,
то получим формулу для определения
минимальной частоты тока, Гц, в индукторе
[1, с. 223]:
 ≥
4,554
 . (1.4)
В формулу (1.4) нужно подставлять те значения параметров, которые соответствуют рассматриваемому этапу нагрева металла в тигле. В частности, на первом и втором этапах плавки – это средний диаметр, м, «холодных» или «горячих» кусков шихты; на третьем этапе плавки представляет собой средний диаметр монолита в виде сплавившихся кусков шихты и ЖМ в тигле.
Из неравенства ≥ 3 путём простейших преобразований можно получить формулу для расчёта минимального диаметра нагреваемого цилиндра (такую форму теоретически должны иметь куски шихты) в зависимости от глубины проникновения тока в металл цилиндра [4, с. 257]:
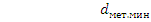 ≥
4,24
.
(1.5)
Если
вместо одного цилиндра
диаметром  высотой
 нагревать совокупность
 цилиндров диаметром
 высотой
 каждый (
 ),
то при прочих равных условиях можно
получить увеличение активной мощности
 (
 )
>
>-
 )
из-за увеличения «активной» поверхности,
когда) > (
 )
[2, с. 174 – 175]. Однако для ИТП данной
вместимости
 при увеличении числа
цилиндров диаметр
 каждого
цилиндра, равный
 ,
уменьшается, изменяя
 и
 [1, с. 85], в результате чего активная
мощность, выделяющаяся в такой
«металлошихте», снизится. Таким образом,
для данных
 ,
 и
 должен существовать диаметр цилиндра
,
обеспечивающий максимальное значение
мощности
 для ИТП заданных размеров [2, с. 174 –
175].