Материал: Плавильные индукционные печи литейного производства. Щетинин А.А., Кучер А.Т
Теоретические и экспериментальные исследования Г.И. Бабата показали, что максимум активной мощности, выделяемой в шихте, зависит не только от определённого соотношения между размерами кусков шихты и частотой тока в индукторе, но и от самой формы кусков. При постоянной величине тока в индукторе наибольшая удельная мощность (т.е. мощность, отнесённая к единице объёма металла) выделяется в кусках при следующих соотношениях размеров [1, с.175; 4, с. 259; 5, с. 99]:
 ≈
3,5 – цилиндрические куски, расположенные
вертикально;
 ≈
4,8 – куски в виде немагнитных шаров;
 ≈
2
– куски в виде ферромагнитных шаров;
 ≈ 2,5
– куски в виде пластин, расположенных
вертикально.
Здесь
– диаметр цилиндра;  и
 – диаметры шаров;
 – толщина пластины;
 – глубина проникновения тока в металл.
Указанные соотношения размеров действительны для кусков из чугунов, сталей, алюминиевых сплавов.
В некоторых книгах [4, с. 258; 5, с. 99] говорится о «прозрачной» шихте. Например: «Цилиндр (имеется в виду кусок шихты цилиндрической формы) меньшего диаметра, помещённый в индуктор, оказывается «прозрачным» для электромагнитных волн, т.е. проходя через него, они не вызывают существенного нагрева» [4, с. 258]. Словом «прозрачный» авторы подчёркивают то обстоятельство, что если радиус цилиндра, нагреваемого индуцированными в нём вихревыми токами, значительно меньше глубины проникновения тока в металл, то такой цилиндр будет поглощать очень незначительную часть энергии, вводимой в него, и нагреваться практически не будет.
1.7. Вакуумные индукционные тигельные печи
Вакуумные индукционные печи (ВИП) по режиму работы разделяют на печи периодического и полунепрерывного действия.
Печи периодического действия имеют лишь одну камеру – плавильно-заливочную. После каждой плавки и заливки форм указанную камеру разгерметизируют; вынимают из неё залитую форму; чистят и заправляют тигель; вновь загружают в него шихту; устанавливают в камеру пустую форму; закрывают камеру; откачивают из неё воздух и производят новую плавку.
Вакуумные печи полунепрерывного действия имеют, кроме плавильно-заливочной, дополнительные камеры – не менее одной вертикальной и одну или две горизонтальных. Каждая из дополнительных камер одним торцом присоединена к плавильно-заливочной камере (ПЗК), а второй торец свободен. Дополнительные камеры изолированы от плавильно-заливочной (в местах присоединения) вакуумными затворами. Аналогичные затворы открывают или закрывают свободные торцы камер. В ВИП полунепрерывного действия загрузка шихты в тигель и её плавка, подшихтовка и все виды доводки ЖМ, подача порожних форм (или изложниц), их заливка, затвердевание ЖМ, извлечение заполненных форм – все эти технологические операции выполняются без нарушения вакуума в ПЗК.
По способу слива ЖМ из тигля в форму или изложницу различают ВИП [2, с. 230]:
а) с наклоном всей ПЗК вместе с тиглем и заливаемой изложницей, подвешенной на шарнирах к кожуху этой камеры;
б) с наклоном только тигля внутри ПЗК, а заливаемая форма установлена неподвижно на какой-нибудь опоре внутри камеры.
К вакуумным печам полунепрерывного действия относятся печи ВИАМ – 100, ВИАМ – 24, ИСВ – 0,6, УЛВАК, КОНСАРК и др.
У печи ВИАМ – 100 ПЗК имеет цилиндрическую форму и расположена горизонтальною. Примерно в центре камеры находится тигель (с индуктором), который при сливе ЖМ наклоняется вдоль оси ПЗК. Ниже тигля имеется рольганг (с дисковыми роликами), на котором располагаются литейные формы при заливке. На верхней части кожуха ПЗК установлена вертикальная цилиндрическая камера, через которую загружают в тигель шихту без разгерметизации плавильного рабочего пространства печи. Ось шихтовой вертикальной камеры совпадает с осью симметрии тигля.
Перед началом очередного цикла работы печи
ВИАМ – 100 необходимо: тигель осмотреть, очистить и отремонтировать (если нужно); ПЗК со всех сторон закрыть вакуумными затворами (т.е. изолировать от всех остальных камер) и откачать из неё воздух до остаточного давления – мм рт. ст.; разгерметизировать верхние и боковые камеры, т.е. открыть их наружные вакуумные затворы. Строго говоря, перечисленные операции выполняют перед началом первой плавки. Если печь работает в неперерывном режиме (например в течение двух смен), то ПЗК, естественно, не разгерметизируют и загрузку шихты в тигель осуществляют сразу после слива предыдущей дозы ЖМ.
Далее для возобновления нового цикла плавки необходимо: набрать дозу компонентов шихты в специальную загрузочную корзину, поместить её в шихтовую камеру и закрыть камеру наружным вакуумным затвором; откачать воздух из шихтовой камеры до остаточного давления, равного давлению в ПЗК; открыть внутренний вакуумный затвор между этими камерами, выгрузить шихту из корзины в тигель; поднять пустую корзину в шихтовую камеру и закрыть внутренний вакуумный затвор; подать воздух (при атмосферном давлении) в шихтовую камеру; открыть наружный вакуумный затвор; набрать дозу компонентов шихты в загрузочную корзину и т.д.; начать плавку шихты в тигле.
Печь ВИАМ – 100 имеет также две горизонтальные дополнительные камеры цилиндрической формы. Эти камеры расположены по бокам (слева и справа) центральной ПЗК и присоединены к ней своими рабочими торцами. Как указывалось выше, каждая боковая камера с обоих торцов (рабочего и свободного) закрывается или открывается вакуумными затворами. В нижней части камер имеются рольганги с дисковыми роликами, расположенными на одном уровне с роликами в ПЗК. Через одну из боковых камер (например правую) подаются пустые формы в плавильную камеру для заливки. Назовём правую камеру загрузочной. Через другую (левую) удаляются после их заливки. Левую камеру назовём выгрузочной. Последовательность подачи пустых форм после окончания плавки: установить заливаемые формы на вспомогательный рольганг (перед правой камерой) таким образом, чтобы заливочные чаши разных форм располагались в одной горизонтальной плоскости, наиболее удобной для заливки из тигля; протолкнуть формы на рольганг внутри правой камеры и закрыть её наружным вакуумным затвором; откачать воздух из загрузочной (правой) камеры до остаточного давления, равного давлению в ПЗК; открыть вакуумный затвор между этими камерами, подать (по очереди) первую, вторую и другие формы под заливку, располагая каждую из них так, чтобы заливочная чаша находилась под носком тигля, и залить формы (количество форм зависит от их металлоёмкости и габаритных размеров); закрыть вакуумный затвор между плавильно-заливочной и загрузочной камерами; подать воздух в загрузочную камеру (при атмосферном давлении), открыть наружный вакуумный затвор и готовиться к очередному поступлению форм.
1.6. Открытые индукционные тигельные печи
В учебниках [1, 2, 3], как правило, отдельно изучаются печи открытые и вакуумные. Плавильные узлы этих печей состоят из почти одинаковых частей. Рассмотрим в качестве примера ИТП с неэлектропроводным тиглем, показанную на рис. 1.3.
На рис. 1.3 не показаны крышка печи, внешний магнитопровод в виде пакетов из листовой трансформаторной стали, механизм наклона. Конструкции разных ИТП в принципе не отличаются одна от другой. Что касается назначения, то печи указанной выше конструкции с огнеупорным неэлектропроводным тиглем применяются для плавки чугунов, сталей, алюминиевых и медных сплавов.
Важным представителем открытых ИТП является печь с электропроводным металлическим тиглем из чугуна или углеродистой стали [1, с. 159 – 161; 6, с. 84 – 85; 5, с. 223 – 227; 7, с. 120 – 122] (рис. 1.4).
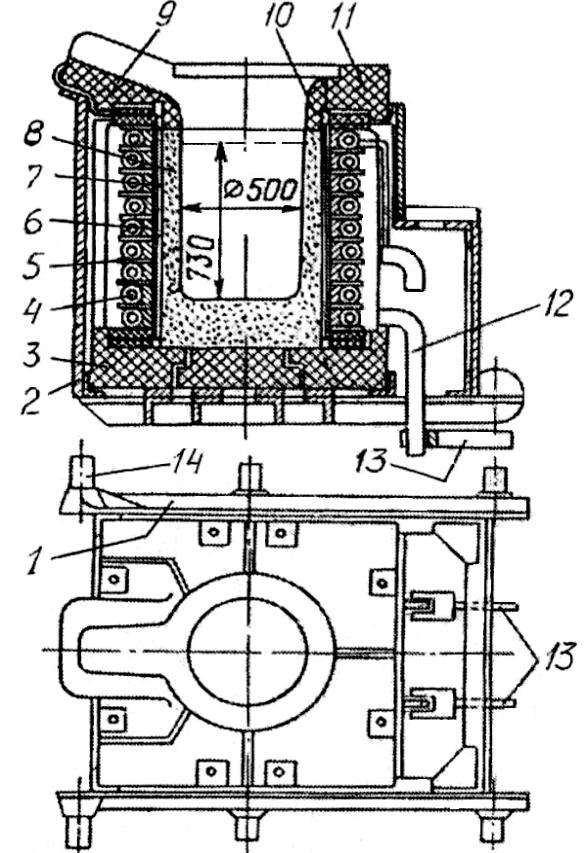
Рис. 1.3. Открытая ИТП с неэлектропроводным тиглем:
1 – каркас; 2 – сплошной цилиндрический кожух из листовой стали; 3 – подина; 4 – виток катушки индуктора; 5 – межвитковая изоляционная пластина; 6 – обмазка внутренней поверхности индуктора толщиной 5 – 15 мм; 7 – теплоизолирующий слой из листового асбеста или картона толщиной 5 – 8 мм; 8 – набивной тигель; 9 – сливной носок лёточной керамики; 10 – обмазка из огнеупорной массы; 11 – шамотовый блок лёточной керамики; 12 – подвод воды для охлаждения катушки индуктора; 13 – токоподводящая шина; 14 – ось поворота печи при сливе ЖМ
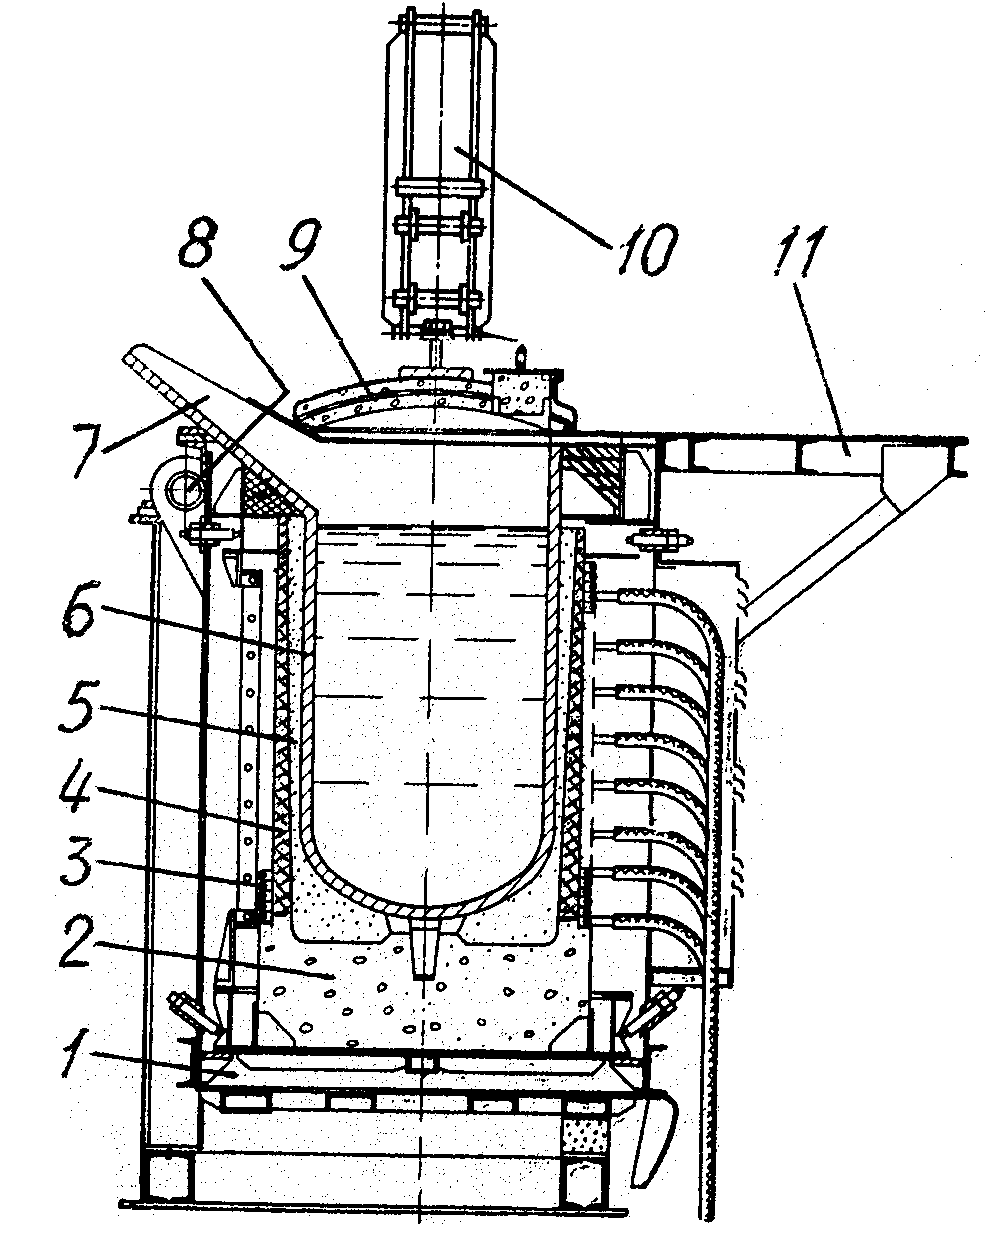
Рис. 1.4. Открытая ИТП ИГТ – 1,6
со стальным тиглем:
1 – каркас; 2 – подина; 3 – индуктор (в сборе); 4 – изоляционное кольцо; 5 – огнеупорная набивка; 6 – стальной (или чугунный) тигель; 7 – сливной носок стального тигля; 8 – ось поворота печи при сливе ЖМ; 9 – крышка; 10 – механизм подъёма крышки;
11 – рабочая площадка
С внутренней стороны индуктора 3 (см. рис. 1.4) набивают рубашку (изоляционное кольцо 4) из жаростойкого бетона толщиной 70 мм и затем вставляют стальной сварной тигель с толщиной стенки 25 мм; между бетонной рубашкой и тиглем засыпают мелкий огнеупорный порошок с толщиной вертикального слоя 10 – 15 мм [5, с. 223 – 224].
Тигель 6 служит для наведения в его стенке индукционного вихревого тока максимальной плотности, которым он нагревается до значительно больших температур, чем загруженная в него кусковая шихта (которая также немного нагревается ослабленными вихревыми токами), так как удельное электросопротивление большинства цветных сплавов меньше, чем у чугунного или стального тиглей [7, с. 120 – 121]. Недостаток печей с чугунным тиглем – опасность загрязнения металла железом из тигля. Подходящим металлом для тигля является обычная углеродистая сталь, сохраняющая при температуре разливки магния ~ 750 °С свои магнитные свойства и не взаимодействующая с расплавленным магнием. Стальной тигель при плавке магния выдерживает 400 ч работы, после чего должен быть заменён новым [1, с. 160].
Печь для плавки магниевых сплавов снабжена крышкой 9 специальной конструкции, которая позволяет вести плавку в нейтральной или защитной атмосфере.
Применение ИТП промышленной частоты для плавки магниевых сплавов позволяет в 2 раза уменьшить угар и в 2 – 4 раза сократить расход флюса по сравнению с плавкой в отражательных печах [6, с. 84].
1.5. Классификация индукционных тигельных печей
Плавильные ИТП можно классифицировать по назначению; среде, в которой производится плавка металла; частоте потребляемого тока; мощности; вместимости (ёмкости) тигля; материалу тигля; механизмам наклона печи для слива ЖМ; с внешним магнитопроводом и без него.
По назначению ИТП подразделяются на печи для плавки стали – индукционные сталеплавильные тигельные (ИСТ); плавки чугуна – индукционные чугуноплавильные тигельные (ИЧТ); плавки стали и чугуна – индукционные плавильные печи (ИПП) без магнитопровода и с магнитопроводом (ИППМ) [4, с. 269]; плавки алюминиевых сплавов – индукционные алюминиеплавильные тигельные (ИАТ); плавки медных (печи типа ИЛТ), магниевых (печи типов ИГТ и ИМТ) и никелевых (печь типа ИЧТ) сплавов [5, с. 26 – 27] (Приложения 1 – 4).
По
характеру среды, в которой плавят металл,
ИТП подразделяются на открытые и
вакуумные. В открытых печах тигель,
шихта и ЖМ, а также заливка форм не
защищены от окружающего воздуха. В
вакуумных печах плавка шихты и заливка
форм жидким металлом производятся в
вакууме, точнее при остаточном давлении
воздуха  –
 мм ртутного столба.
По частоте потребляемого тока ИТП подразделяются на печи промышленной (50 Гц), средней (250 и 500 Гц) и повышенной (1000 и 2400 – 2500 Гц) частоты [4, с. 269]. С частотой 50 Гц работают печи для плавки чугуна (тип ИЧТ), алюминиевых (тип ИАТ), медных (тип ИЛТ), магниевых (типы ИГТ и ИМТ) и никелевых (тип ИЧТ) сплавов [5, с. 26 – 27]. Печи средней и повышенной частоты применяются для плавки чугуна и стали [4, с. 269]. ИТП, питаемые током частотой 1000 – 2500 Гц, применяются для плавки меди и медных сплавов в графитовых тиглях, а также током частотой 2500 Гц для плавки монеля [5, с. 151, 161, 163, 184, 188, 189, 195, 196, 200, 209, 210].
По мощности ИТП можно классифицировать с привязкой к выплавляемому сплаву. Мощность печей типа ИСТ находится в пределах 130 – 2240 кВт, типа ИЧТ – от 400 до 25000 кВт [3, с. 221]; типов ИПП и ИППМ – от 100 до 7000 кВт [4, с. 269]; типа ИАТ – от 170 до 1100 кВт, типа ИЛТ – от 287 до 1210 кВт, типа ИГТ – 550 кВт, типа ИМТ – 985 кВт, типа ИЧТ (для никелевых сплавов) – 1000 кВт [6, с. 84; 5, с. 19 – 21, 26 – 27].
По ёмкости тигля разновидности ИТП также связаны с видами выплавляемых сплавов. Например, ёмкость ИСТ печей колеблется от 0,06 до 6,0 т, печей ИЧТ – от 1,0 до 60,0 т [3, с. 221]; печей ИПП и ИППМ – от 0,06 до 10,0 т [4, с. 269]; печей ИАТ – от 0,4 до 6,0 т, печей ИЛТ – от 1,0 до 10,0 т, печей ИГТ – 1,6 т, печей ИМТ – 4,0 т, печей ИЧТ (для никелевых сплавов) – 3,0 т [6, с. 84; 5, с. 19 – 21, 26 – 27].
По материалу тигля ИТП можно разделить на две группы – с неэлектропроводным и электропроводным тиглем. Неэлектропроводные тигли делают из неметаллических материалов: окиси кремния, плавленного магнезита, шамота, кварцита, глины, корунда, жароупорного бетона и т.п. [1, с. 175 – 180]. Электропроводные тигли изготавливают из чугуна, стали и графита [4, 5].
Помимо указанных выше основных классификационных признаков можно добавить менее принципиальные различия печей – наличие или отсутствие крышек и т.п.
1.4. Электромагнитное перемешивание жидкого металла в тигле
Взаимодействие тока в индукторе с током, индуцированным в поверхностном слое ЖМ в тигле, приводит к возникновению электродинамических сил, действующих на ЖМ и направленных к оси тигля.
Под действием электродинамических сил возникает циркуляция металла в тигле, интенсивность которой особенно проявляется при частоте тока 50 Гц. Циркуляцию можно визуально оценить по высоте выпуклого мениска на свободной поверхности ванны металла. Высота мениска прямо пропорциональна удельной мощности, передаваемой в осадку, и обратно пропорциональна корню квадратному из частоты тока [4, с. 260].
В результате электромагнитного перемешивания происходит выравнивание температуры и химического состава металла в объёме ванны. Быстрее проходят процессы растворения легирующих элементов и науглероживания. Однако чрезмерная интенсивность перемешивания приводит к нарушению сплошности шлакового покрова, так как шлак стекает к стенкам тигля, и для того чтобы всё зеркало ванны было покрыто шлаком, приходится расходовать больше шлакообразующих. Шлак, скопляющийся у стенок тигля и химически взаимодействующий с футеровкой, разъедает её на большем протяжении, чем при плоской поверхности металла. Кроме того, при циркуляции металла происходит увлечение частиц шлака в глубь металла. Вследствие наличия бесшлаковых участков поверхности ванны увеличивается угар металла, усиливается растворение в нём газов, возможны газометаллические выбросы [4, с. 260; 1, с. 209 – 910]. Далее в книге [1, с. 211 – 213] рассматриваются указанные ниже способы уменьшения чрезмерной интенсивности перемешивания ЖМ.
Простейшим способом уменьшения выпуклости мениска является расположение верхнего торца индуктора ниже уровня ЖМ [1, c. 186 – 187]. В этом случае нормальные к боковой поверхности тигля электродинамические силы в верхней части тигля будут отсутствовать, поэтому электродинамическая циркуляция ЖМ не выходит на поверхность, и поверхность зеркала ванны может быть сделана почти плоской. Однако крупным дефектом низкого расположения индуктора является значительное ослабление поля в верхней части тигля и благодаря этому слабый нагрев металла в данной зоне. Это неизбежно вызывает сплавление отдельных кусков шихты в сплошной «мост», препятствующий сходу холодной шихты в зону плавления, вследствие чего металл под «мостом» перегревается; что создаёт опасность преждевременного выхода из строя тигля.
Для устранения последнего дефекта было предложено использовать двух- или трехсекционные индукторы, верхняя и нижняя секция которых могут включаться порознь. В начале плавки, когда ЖМ ещё мало, сильная циркуляция ускоряет процесс расплавления и её не следует ограничивать; поэтому в начале плавки включаются обе секции индуктора (или две верхние – при трехсекционном индукторе), работающие параллельно и передающие шихте полную мощность. Когда процесс расплавления шихты близится к концу, верхняя секция индуктора отключается (при трехсекционном – взамен верхней включается нижняя секция), электродинамическая циркуляция на поверхности уменьшается, поверхность ванны делается плоской и одновременно уменьшается поглощаемая шихтой мощность.
Печи с регулируемой электродинамической циркуляцией с двух – или трехсекционным индуктором не получили широкого распространения вследствие усложнения, создаваемого необходимостью установки добавочных подводов к индуктору и рубильников на них.
Конструктивно печь будет наиболее простой в том случае, если она имеет только один индуктор, присоединяемый при нагреве металла к источнику тока повышенной частоты, а для перемешивания металла переключаемый (с пересоединением витков) к двух- или трёхфазному источнику тока 50 Гц. При этом нагрев и перемешивание производятся поочерёдно (так как мощность нагрева при частоте 50 Гц слишком мала).