Материал: Плавильные индукционные печи литейного производства. Щетинин А.А., Кучер А.Т
2.4. Плавильные установки с индукционными канальными печами
В установки с ИКП входят следующие основные узды
[1, с. 394 – 403]:
– собственно канальная печь (точнее её плавильный узел с каркасом, объединяющим все узлы и части печи);
– механизм наклона или поворота печи;
– токоподвод, соединяющий индуктор с источником питания;
– коммутационная аппаратура (контакторы, рубильники и пр.);
– измерительные трансформаторы и измерительная аппаратура;
– аппаратура защиты и сигнализации (реле, предохранители, сигнальные лампы и т. д.);
– устройство для регулирования напряжения питания печи;
– конденсаторная батарея для компенсации cos φ (в установках с печами для плавки меди или алюминия, характерных низкой величиной cos φ);
– индивидуальный трансформатор с переключателем ступеней напряжения или группа однофазных трансформаторов в установках сравнительно большой мощности (порядка нескольких сот киловатт).
Механизм наклона ИКП состоит из двух гидроцилиндров, расположенных по бокам её корпуса. Нижняя часть каждого гидроцилиндра шарнирно связана с опорой, установленной на полу здания цеха или на специальном основании. Верхняя часть гидроцилиндров (т. е. их штоки) шарнирно прикреплены к верхней части корпуса печи. Благодаря нижним и верхним шарнирным соединениям гидроцилиндры могут поворачиваться вперед или назад при соответствующем наклоне печи.
Наклон ИКП вперед (в сторону сливного носка) осуществляют для слива ЖМ, наклон назад – для скачивания шлака.
Механизм наклона любой конструкции должен, по возможности, обеспечивать слив всего металла из печи, включая «болото». Если полный слив «болота» оказывается затруднительным или невозможным, то в ванне или в подовом камне должно быть предусмотрено отверстие, забиваемое глиняной пробкой, через которое и производится в случае необходимости слив остатков ЖМ [1, с. 403].
2.5. Особенности процесса плавки металла в индукционных канальных печах
Обязательным условием работы ИКП является наличие в ИКЕ замкнутого токопроводящего витка, образованного ЖМ в подовом канале и в плавильной ванне. Однако если нужно отсоединить и заменить ИКЕ или перейти от плавки одного сплава к плавке другого, то ЖМ из ванны и канала сливают полностью. В противном случае при охлаждении усадка ЖМ в канале будет происходить в затрудненных условиях и в нём возникнут поперечные трещины через всё сечение, вследствие чего нарушится непрерывность U-образного витка в ИКЕ, а значит получить наведённый ток в витке и осуществить пуск печи становится невозможным [1, с. 406]. Для последующего пуска опорожненной печи необходимо весь подовый канал и нижнюю часть ванны заполнить ЖМ, расплавленным в какой-либо дополнительной печи.
Но перед заливкой нужно прогреть подовый камень специальными нагревателями или газопламенным способом до температуры, близкой к температуре в каналах, так как заливка расплавленного металла в непрогретую печь вызовет появление трещин в футеровке и быстрый выход из строя.
Эта операция требует сравнительно длительного времени, поэтому при временной остановке печи более рационально «болото» оставить в ванне, а для того, чтобы избежать разрыва металла в каналах при застывании, его приходится подогревать, причем мощность, потребляемая печью, должна соответствовать тепловым потерям «болота», т. е. приближаться к 10 – 15 % нормальной мощности печи [1, с. 406].
Несмотря на то что нагрев ЖМ в U-образном витке временно неработающей печи (так называемый холостой ход печи) связан с довольно большими потерями энергии, всё же перевод печи на холостой ход при временных остановках более выгоден, чем полный слив металла и отключение печи с последующим медленным нагревом перед включением её в работу [1, с. 406].
В процессе эксплуатации ИКП может потребоваться переход от выплавки одного сплава к выплавке другого. Проще всего такой переход можно осуществить путем полного слива ЖМ из ванны и подового канала и заливки в канал и ванну нового сплава, расплавленного в другой печи. Однако такой переход допустим только в том случае, если материал футеровки подового камня обеспечивает по своей температурной и химической стойкости плавку нового сплава и если предыдущий сплав не содержит компонентов, недопустимых в новом сплаве, так как весьма трудно удалить из каналов и стенок ванны остатки предыдущего сплава [1, с. 405]. Поэтому часто приходится прибегать к переходным плавкам, назначение которых – постепенное устранение из расплавленного металла нежелательных компонентов.
В таких плавках печь несколько раз загружается шихтой, соответствующей новому сплаву, поэтому после каждой плавки содержание нежелательных компонентов в металле каждой следующей плавки будет снижаться. Переход к новому сплаву при помощи переходных плавок является довольно длительной операцией, но во многих случаях этот метод является единственным [1, с. 406].
ИКП применяются, в основном, для плавки металлов с сравнительно низкой температурой плавления – алюминия, меди, цинка, никеля и их сплавов, а также чугуна. Указанные печи не применяются для плавки стали, так как при температуре разливки стали порядка 1600 – 1650 °C футеровка подовых каналов оказывается недостаточно стойкой, выдерживая всего лишь несколько десятков плавок [1, с. 301].
2.6. Индукционные канальные миксеры
Индукционным канальным миксером (ИКМ) называется печная установка, в ванне которой накапливают и доводят до нужных параметров ЖМ, расплавленный в другой печи, а требуемая температура ЖМ в ванне поддерживается вследствие передачи тепла от ЖМ, нагретого в специальном канале переменным током, наведенным электромагнитным полем индуктора.
Устройство и принцип работы ИКМ, а также конструкция основных его узлов аналогичны ИКП. Как и у ИКП ванна ИКМ имеет цилиндрическую форму и может располагаться вертикально (у шахтных миксеров, рис. 2.5 [4, с. 271]) или горизонтально (у барабанных миксеров).
Так как в отличие от ИКП в канальный миксер заливают уже расплавленный (в другой печи) металл, то для заливки этого металла он имеет отдельный сифонный желоб (на схеме не показан), расположенный на той же стенке печи, что и сливной сифонный желоб 2. Наличие сифонов исключает попадание воздуха в миксер и уменьшает тем самым угар элементов [3, с. 230; 4, с. 271]. ИКМ могут иметь одну, две или четыре ИКЕ.
ИКМ предназначены для накопления ЖМ, выплавляемого в других печах; усреднения температуры и химического состава одного и того же сплава, но разных плавок; обеспечения перегрева ЖМ (в случае необходимости) до заданной температуры и выдачи в транспортные или заливочные ковши [4, с. 271; 3, с. 230].
ИКМ применяются, в основном, в дуплекс-процессах при плавке чугунов. Так, при получении серого и белого чугунов используются следующие виды дуплекс-процессов [4, с. 278 – 280]: индукционная чугуноплавильная тигельная (ИЧТ) печь – индукционный чугуноплавильный канальный миксер (ИЧКМ); вагранка – ИЧКМ; электрическая дуговая печь (ЭДП) – ИЧКМ; индукционная чугуноплавильная канальная (ИЧК) печь – ИЧКМ.
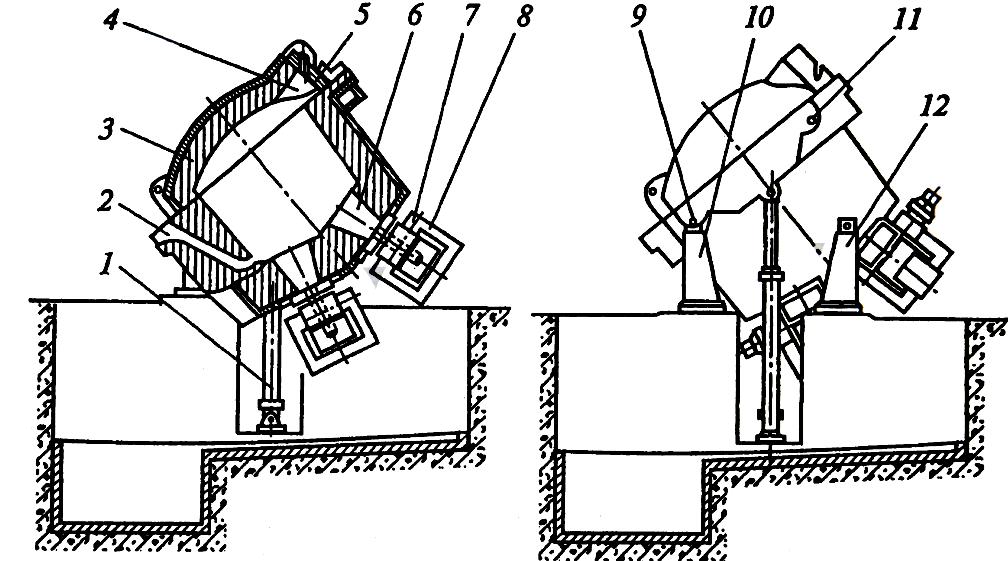
Рис. 2.5. Индукционный канальный миксер
шахтного типа:
1 – гидроцилиндр (2 шт.) для наклона миксера вперед или назад; 2 – сифонный желоб для слива металла из миксера; 3 – съёмная футерованная крышка; 4 – окно для скачивания шлака из ванны; 5 – крышка окна; 6 – отверстия, соединяющие полость ванны с подовыми каналами индукционных единиц; 7 – индуктор ИКЕ;
8 – магнитопровод; 9, 11 – отверстия под переднюю и заднюю оси наклона миксера; 10, 12 – передняя и задняя стойки, вокруг
которых миксер наклоняют вперед или назад
Чугун из вагранки в ИЧКМ подают в ковшах. Присадка в ванну и в сливной сифон миксера ферросплавов, железной руды, стального лома т других добавок для доводки химического состава чугуна запрещается [10, с. 291].
Вместимость миксера, как правило, принимают равной не менее двух-, трехкратной часовой производительности плавильных печей [3, с. 230; 10, с. 259].
Промышленные модели ИЧКМ представлены в табл. 2.1 [11, с. 241].
Таблица 2.1
Индукционные канальные миксеры для дуплекс-процессов
Вместимость миксера, т |
Мощность миксера, кВт |
Мощность, кВт, индукционных единиц и их количество, шт. |
Производительность, т/ч |
Исполнение |
|||
Серия ИЧКМ |
|||||||
2,5 |
250 |
250 × 1 |
7 |
Шахтный |
|||
4,0 |
500 |
500 × 1 |
14 |
" |
|||
6,0 |
500 |
500 × 1 |
14 |
" |
|||
10,0 |
500 |
500 × 1 |
12 |
" |
|||
16,0 |
500 |
500 × 1 |
12 |
" |
|||
25,0 |
2000 |
500 × 4 |
55 |
Барабанный |
|||
25,0 |
1000 |
500 × 2 |
24 |
Шахтный |
|||
40,0 |
2000 |
1000 × 2 |
25 |
Барабанный |
|||
40,0 |
1000 |
500 × 2 |
24 |
Шахтный |
|||
60,0 |
4000 |
1000 × 4 |
115 |
Барабанный |
|||
60,0 |
2000 |
1000 × 2 |
50 |
Шахтный |
|||
100,0 |
4000 |
1000 × 4 |
115 |
Барабанный |
|||
100,0 |
2000 |
1000 × 2 |
50 |
Шахтный |
|||
2.7. Индукционные канальные раздаточные миксеры
Индукционным чугуноплавильным канальным раздаточным (ИЧКР) миксером (иногда печью) называется установка, в ванну которой заливают ЖМ, расплавленный в другой печи и по всем показателям готовый для заливки форм, а требуемая температура ЖМ в ванне поддерживается посредством передачи тепла от ЖМ, нагреваемого в специальном канале переменным током, наведённым электромагнитным полем индуктора.
Устройство и принцип работы ИЧКР миксеров аналогичны ИКП и ИКМ (рис. 2.6 [3, с. 231]).
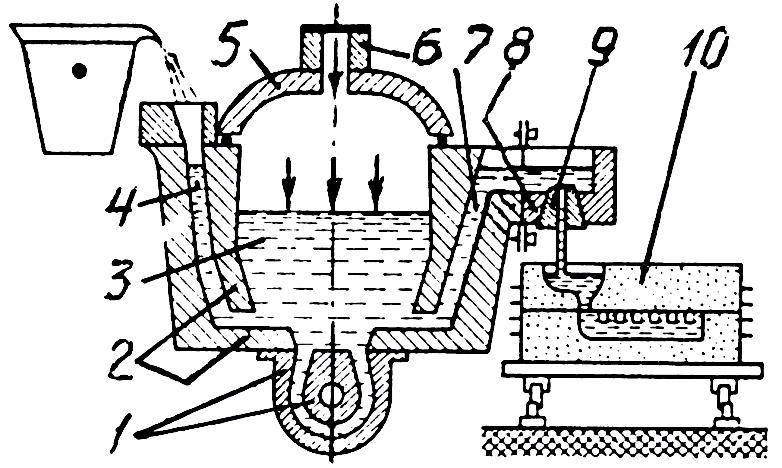
Рис. 2.6. Схема ИКЧР миксера:
1 – ИКЕ для подогрева ЖМ в ванне; 2 – ванна для ЖМ; 3 – ЖМ;
4 – сифонный канал для заливки ЖМ в ванну; 5 – футерованная крышка, герметично закрывающая ванну; 6 – трубка, через которую подаётся сжатый воздух или инертный газ над поверхностью ЖМ; 7 – разливочный сифонный канал, по которому ЖМ поступает на заливку; 8 – заливочный желоб; 9 – стакан с
калиброванным заливочным отверстием; 10 – литейная форма
Конструктивные отличия ИЧКР миксера от ИКП и ИКМ заключаются, в основном, в том, что ИЧКР миксер не имеет окна для скачивания шлака из ванны и механизма для наклона раздаточного миксера вперед или назад.
Технологические возможности ИЧКР миксеров аналогичны возможностям ИЧКМ, т. е. в ИЧКР миксерах также усредняются температура и химический состав одного и того же сплава разных плавок, обеспечивается подогрев ЖМ до заданной температуры, а наличие сифонных каналов для приёмки и выдачи ЖМ исключает попадание шлака в литейную форму.
Работа ИЧКР миксера заключается в следующем: после заполнения ванны достаточным количеством ЖМ форму 10 с литниковой чашей устанавливают под калиброванным отверстием стакана 9, на поверхность металла в ванне подаётся сжатый воздух, ЖМ по сифонному каналу 7 вытесняется в желоб 8 и через калиброванное отверстие в стакане 9 поступает в форму. Объём дозы регулируется временем подачи и давлением воздуха на поверхность ЖМ.
Естественно, что при давлении сжатого воздуха ЖМ поднимается не только в разливочном канале 7, но и в заливочном канале 4 на том же уровне. Но слив ЖМ из канала 4 не происходит, так как верхняя кромка этого канала выше кромки заливочного желоба 8.
ИКР миксеры применяются преимущественно для заливки чугуна в формы, расположенные, например, на роликовом или пульсирующем тележечном конвейере [12, с. 227]. При этом возможны два варианта заливки. Согласно первому варианту ИЧКР миксер располагается неподвижно, а заливаемые формы по очереди подаются под заливочное отверстие раздаточного миксера. Частота пульсации тележечного конвейера будет при этом максимальной, что отрицательно скажется на работе конвейера. По второму варианту [3, с. 231] ИЧКР миксер может быть установлен на собственную тележку, перемещающуюся вдоль неподвижного ряда форм. Простои тележечного конвейера увеличатся, но уменьшится частота его пульсации. Тележка вместе с ИЧКР миксером может перемещаться в поперечном направлении, благодаря чему можно заливать два ряда форм, располагаемых, например, на плацу.
Промышленность изготавливает несколько моделей ИЧКР миксеров (табл. 2.2) [11, с. 241].
Таблица 2.2
Индукционные чугуноплавильные канальные
раздаточные миксеры
Вместительность миксера, т |
Мощность миксера, кВт |
Мощность, кВт, индукционной единицы и их количество, шт. |
Производитель-ность, т/ч |
0,4 |
60 |
60 × 1 |
1,40 |
0,6 |
60 |
60 × 1 |
1,35 |
1,0 |
60 |
60 × 1 |
1,10 |
2,5 |
150 |
150 × 1 |
4,00 |
4,0 |
150 |
150 × 1 |
3,70 |
6,0 |
150 |
150 × 1 |
3,60 |