Материал: Порядок проведения оценки качества продукции на каждой стадии производственного процесса. методические указания к выполнению практических работ. Поцебнева И.В
МИНИСТЕРСТВО НАУКИ И ВЫСШЕГО ОБРАЗОВАНИЯ РОССИЙСКОЙ ФЕДЕРАЦИИ
Федеральное государственное бюджетное образовательное учреждение высшего образования
«Воронежский государственный технический университет»
Строительно-политехнический колледж
МДК 01.01 ПОРЯДОК ПРОВЕДЕНИЯ ОЦЕНКИ КАЧЕСТВА ПРОДУКЦИИ НА КАЖДОЙ СТАДИИ ПРОИЗВОДСТВЕННОГО ПРОЦЕССА
МЕТОДИЧЕСКИЕ УКАЗАНИЯ
к выполнению практических работ № 4-5 для студентов специальности 27.02.07 «Управление качеством продукции,
процессов и услуг (по отраслям)» на базе основного общего образования всех форм обучения
Воронеж 2021
УДК 658.562(07)
ББК 65.291.82я7
Составители: И. В. Поцебнева
МДК 01.01 Порядок проведения оценки качества продукции на каждой стадии производственного процесса: методические указания к выполнению практических работ № 4-5 для студентов специальности 27.02.07 «Управление качеством продукции, процессов и услуг (по отраслям)» на базе основного общего образования всех форм обучения / ФГБОУ ВО «Воронежский государственный технический университет»; сост.: И. В. Поцебнева. Воронеж: Изд-во ВГТУ, 2021.40 с.
В методических указаниях изложены рекомендации к выполнению практических работ № 4-5 по дисциплине «Порядок проведения оценки качества продукции на каждой стадии производственного процесса». Рассмотрены основные теоретические аспекты, приведены задания к практической работе, порядок выполнения, контрольные вопросы.
Предназначены для студентов специальности 27.02.07 «Управление качеством продукции, процессов и услуг (по отраслям)» на базе основного общего образования всех форм обучения
Методические указания подготовлены в электронном виде и содержатся в файле МУ_ППОКП_ПР_4-5.pdf.
Ил. 9. Табл. 6. Библиогр.: 4 назв.
УДК 658.562(07) ББК 65.291.82я7
Рецензент – И. В. Фатеева, канд. экон. наук, доц. кафедры инноватики и строительной физики им. профессора И. С. Суровцева ВГТУ
Издается по решению редакционно-издательского совета Воронежского государственного технического университета
2
ВВЕДЕНИЕ
Целями профессионального модуля «Порядок проведения оценки качества продукции на каждой стадии производственного процесса» является овладение обучающихся профессиональными компетенциями по проведению оценки и анализа качества сырья, материалов, полуфабрикатов и комплектующих изделий на соответствие требованиям нормативных документов и технических условий.
Оценка качества— это процесс проверки соответствия количественных или качественных характеристик продукции, или процесса, установленным техническим требованиям.
В ходе выполнения практических работ, обучающиеся приобретают знания и умения по использованию измерительного оборудования для применения различных методов и методик проведения контроля и испытаний качества сырья, материалов, полуфабрикатов и комплектующих изделий, умения оценивать влияния качества сырья и материалов на качество готовой продукции, умения выбирать методы и способы определения значений технического состояния оборудования, оснастки, инструмента и средств измерения, планировать последовательности и сроки проведения метрологического надзора за оборудованием, оснасткой и измерительным инструментом используемым в производстве, оформлять результаты оценки проведенного контроля.
ПРАКТИЧЕСКАЯ РАБОТА № 4 ИЗМЕРЕНИЕ ОПТИЧЕСКИМИ И ОПТИКО-МЕХАНИЧЕСИМИ
ПРИБОРАМИ
Теоретическаячасть
1. Оптико-механическиеизмерительныеприборы
К оптико-механическим измерительным приборам относятся: пружиннооптические измерительные головки (оптикаторы), оптиметры, ультраоптиметры, длиномеры, измерительные машины, интерферометры и ряд других приборов.
Оптиметр – измерительный прибор, позволяющий определить как наружные, так и внутренние размеры детали с точностью до 0,001 мм.
Оптиметр состоит из измерительной головки, называемойтрубкой оптиметра, и вертикальной или горизонтальной стойки. В зависимости от вида стойки оптиметры подразделяют на вертикальные (например, ОВО-1, или ИКВ) (рис.4.1, а) и горизонтальные (например, ОГО-1, или ИКГ) (рис. 4.1, б). Выпускают также горизонтальные и вертикальные проекционные оптиметры (ОГЭ-1 илиОВЭ-02). У последних отсчет результата измерения производится по шкале, проецируемой на экран. Вертикальные оптиметры предназначены для измерений наружных размеров деталей, а горизонтальные – для измерения как наружных, так и внутренних размеров.
3
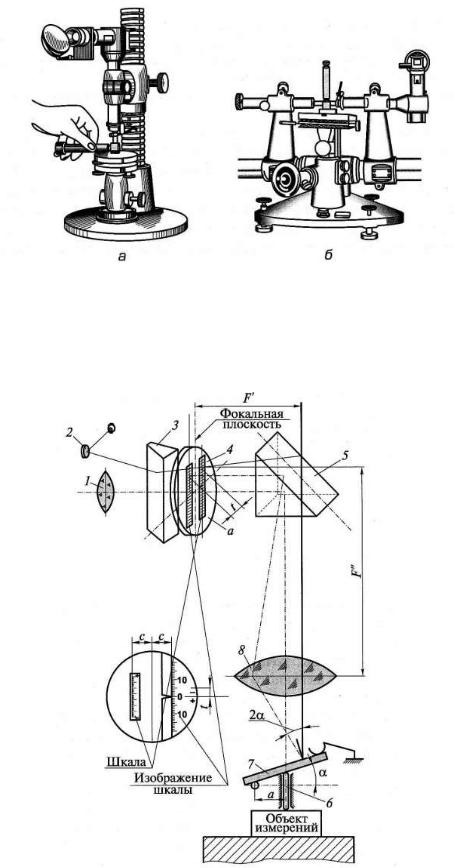
Рис. 4.1. Оптиметр: а – вертикальный; б – горизонтальный
В оптической схеме оптиметров использованы принципы автоколлимации и оптического рычага. Принцип действия трубки оптиметра показан на рис. 4.2.
Рис. 4.2. Оптическая схема оптиметра: 1 – окуляр; 2 – зеркало; 3 – трехгранная призма; 4 – стеклянная пластинка;
5 – призма полного отражения; 6 – измерительный стержень;7 – зеркало поворотное; 8 – объектив
4
Лучи от источника света направляются зеркалом 2 в щель трубки и, преломляясь трехгранной призмой 3, проходят через шкалу,имеющую 200 делений, нанесенных на плоскость стеклянной пластинки 4. Пройдя шкалу, луч попадает на призму полного отражения5 и, отразившись от нее под прямым углом, направляется на объектив8 и зеркало поворотное 7. Качающееся зеркало пружиной прижимается к измерительному стержню 6. При перемещении стержня 6, опирающегося на измеряемую деталь, зеркало 7 поворачивается на угол а вокруг оси, проходящей через центр опорного шарика, что вызывает отклонение отраженных от зеркала 7 лучей на угол 2а. Отраженный пучок лучей объективом превращается в сходящийся пучок, который дает изображение шкалы. При этом шкала смещается в вертикальном направлении относительно неподвижного указателя на некоторую величину, пропорциональную измеряемому размеру. Изображение шкалы наблюдается в окуляр 1, как правило, одним глазом, что утомляет контролера.
Для обеспечения отсчета на окуляр 1 надевают специальную проекционную насадку, на экране которой можно наблюдать изображение шкалы обоими глазами. Основные метрологические характеристики оптиметров представлены в табл. 4.1.
Таблица 4.1 Основные метрологические характеристики оптико-механических приборов
|
Цена |
|
Пределы допускае- |
Наибольшее из- |
|
Наименованиеитип |
деления |
Пределы из- |
мой погрешности на |
мерительноеуси- |
Вариация |
прибора |
шкалы, |
мерений по |
любом участке шка-лы |
лие (колебание |
показаний, |
|
мкм |
шкале, мкм |
в пределах 100 |
измерительного |
мкм |
|
|
|
делений, мкм |
усилия), Н |
|
|
|
|
|
|
|
|
|
Оптикаторы ГОСТ 28798–90: |
|
|
|
|
|
|
|
|
|
01П |
0,1 |
24 |
±0,05 |
1,5 (0,3...0,5) |
0,03 |
|
|
|
|
|
|
02П |
0,2 |
50 |
±0,1 |
1,5 (0,3...0,5) |
0,06 |
|
|
|
|
|
|
05П |
0,5 |
100 |
±0,2 |
1,5 (0,3...0,5) |
0,15 |
|
|
|
|
|
|
1П |
1,0 |
250 |
±0,4 |
1,5 (0,3...0,5) |
0,30 |
|
|
|
|
|
|
|
|
|
Оптиметры: |
|
|
|
|
|
|
|
|
ОВ-100 |
0,2 |
±25 |
±(0,07...0,1) |
2,0 |
0,02 |
|
|
|
|
|
|
ОВ-200 |
1,0 |
±100 |
±(0,2...0,3) |
2,0 |
0,1 |
|
|
|
|
|
|
ОГ-500 |
1,0 |
±100 |
±(0,2...0,3) |
2,0 |
0,1 |
|
|
|
|
|
|
Улътраоптиметры |
0,2 |
±25 |
±0,1 |
0,5... 1,5 |
— |
ИКП-2 |
|
|
|
|
|
|
±83 |
±0,1 |
0,5... 1,5 |
— |
|
|
|
||||
|
|
|
|
|
|
|
|
Оптические длиномеры: |
|
|
|
|
|
|
|
|
|
ДВО |
1,0 |
0... 100 мм |
(1,4+1/100) |
2,0 |
0,4 |
|
|
|
|
|
|
ДВЭ |
1,0 |
0... 100 мм |
(1,4+1/100) |
2,0 |
0,4 |
|
|
|
|
|
|
ДГЭ |
1,0 |
0... 100 мм |
(1,4+1/100) |
2,5 |
0,1 |
|
|
|
|
|
|
Интерферометрмод. |
0,05 |
±2,5 |
±0,05 |
1,5 ± 0,10 (0,02) |
0,02 |
264 (вертикальный) |
|
|
|
|
|
0,1 |
±5,0 |
±0,08 |
1,5 ± 0,10 (0,02) |
0,03 |
|
|
|
|
|
|
|
|
0,2 |
±10,0 |
±0,10 |
1,5 ± 0,10 (0,02) |
0,04 |
|
|
|
|
|
|
5