Материал: Порядок проведения оценки качества продукции на каждой стадии производственного процесса. методические указания к выполнению практических работ. Поцебнева И.В
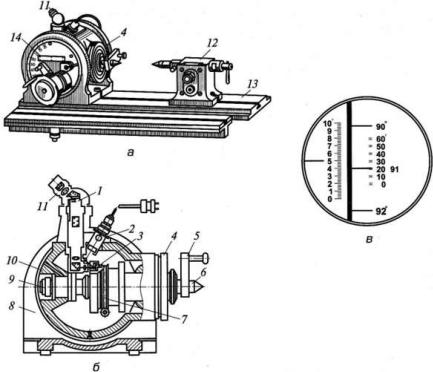
Рис. 4.6. Оптическая делительная головка (а), ее схема (б) истеклянная шкала (в): 1 – тубус; 2 – лампа подсветки; 3, 4 и 14 – шкалы; 5 – поводок; 6 – передний центр; 7 – червячное колесо; 8 – корпус; 9 – шпиндель; 10 – полусфера; 11 – микроскоп; 12 – задняя бабка; 13 – станина
Прибор состоит из корпуса 8, внутри которого в подшипниках помещен шпиндель 9, отсчетного микроскопа 11 с нониусами, переднего центра 6 для установки детали, задней бабки 12 и станины 13. Поворот шпинделя отсчитывается предварительно по шкале 14, а.точно – по стеклянной шкале с помощью отсчетного микроскопа, которая жестко закреплена на шпинделе (рис. 4.6, в). Ось шпинделя может быть установлена в любое положение в пределах между горизонталью и вертикалью. Отсчет углов в этом случае ведут по шкале 14.
Основные метрологические характеристики оптических делительных головок типа ОДГЭ представлены в табл. 4.3.
11
Таблица 4.3 Основные метрологические характеристики оптических приборов
Наименование и тип прибора |
Цена деления основной шкалы (нониуса) |
Цена деления отсчетногоустройства |
Увеличение отсчетного микроскопа |
Поле зрения |
Пределы показаний шкалы |
Пределы измерений прибором |
Предельные погрешности прибора (отсчетного устройства) |
Проекторы изме- |
|
Дискретно- |
|
|
|
В продольном |
|
рительные (ГОСТ |
Линейной: |
го цифрово- |
|
— |
— |
±0,005 мм |
|
19795–82): |
го отсчета: |
|
|
||||
|
|
|
|
|
|
0 ... 100 мм, в |
|
|
|
|
|
|
|
поперечном |
|
ПИ-ЦВ |
0,001; |
0,0005; |
10; 20; |
|
|
0...50 мм, в |
|
|
0,002; |
|
50; |
|
|
вертикальном |
|
ПИ-ЦГ |
0,005; |
0,001 мм |
100; |
|
|
0... 100 мм |
|
200х |
|
|
|
||||
|
0,01 мм; |
|
|
|
|
|
|
ПИ-В |
угловой: |
|
|
|
|
|
|
ПИ-Г |
2'; 3'; 5' |
|
|
|
|
|
|
Оптические дели- |
|
Основного |
|
|
|
|
|
тельные головки |
|
— |
— |
— |
|
|
|
(ТУ 3.3.199 – 80): |
|
лимба |
|
|
|||
ОДГЭ-1 |
1" |
1° |
|
|
|
0...3600 |
±(1 + |
|
|
|
sina/2) ± |
||||
ОДГЭ-2 |
2" |
|
|
|
|
|
± (2 + |
|
|
|
|
|
2pisina/2) |
||
ОДГЭ-5 |
5" |
|
|
|
|
|
±(5 / |
|
|
|
|
|
5pisina/2) |
||
ОДГЭ-20 |
20" |
|
|
|
|
|
±20" |
Оптический уг- |
1° |
Минутной |
40х |
— |
— |
0...1800 |
|
ломер |
шкалы 5' |
|
|||||
Автоколлимато- |
|
|
|
|
Предел |
|
|
|
|
|
|
разреша- |
|
|
|
ры визуальные |
|
|
|
|
|
|
|
Минут- |
Секундной |
|
|
ющей |
|
|
|
(ТУ 3.3.1495 – |
|
|
|
|
|||
84): |
ной: |
шкалы: |
|
|
способно- |
|
|
|
|
|
|
|
сти |
|
|
АК-0,2У |
0,25' |
0,2" |
(60±6)х |
(1±0,1) |
2,8" |
10' |
1.5" |
° |
|||||||
АК-0,5У |
0,5' |
0,5" |
(30±3)х |
(2 ± |
4" |
20' |
3,0" |
0,2)° |
|||||||
АК-1У |
1" |
— |
(15 ± |
(4 ± |
6" |
40' |
8,0" |
2)х |
0,4)° |
||||||
АК-60 |
1' |
1" |
(8±1)х |
(8 + |
10" |
120' |
90,0" |
0,8)° |
12
Оптические круглые столы предназначены для точных угловыхизмерений или поворотов на требуемые углы деталей, которые из-за Своей массы, формы и размеров не могут быть установлены в центрах или на оправках оптической делительной головки. Оптические круглые столы могут применяться также для точной разметки деталей по окружности или как точное приспособление для обработки деталей в полярной системе координат.
Для измерения наружных и внутренних углов применяют различные оптические угломеры. Величина отсчета по шкале равна 10', а допустимая погрешность ±5'.
Наиболее точными угломерными приборами являются приборы, основанные на применении автоколлимационных зрительных труб. Одним из представителей таких приборов является автоколлиматор. Он предназначен для измерения углов, измерения прямолинейности и плоскостности направляющих, а также для определения взаимного углового расположения осей и плоскостей изделий в пространстве. Кроме визуальных автоколлиматоров бывают автоколлиматоры с фотоэлектрической регистрацией результатов, например автоколлиматор АФ-2, предназначенный для измерения угловых перемещений с точностью 1". Автоколлиматоры с фотоэлектрической регистрацией по сравнению с визуальными обеспечивают более высокую точность и скорость измерений. Основные характеристики некоторых автоколлиматоров в табл. 4.3.
В последнее время в условиях возрастающей сложности контролируемых изделий находят все более широкое применение измерительные двухкоординатные системы. Они позволяют без переустановки изделия проводить более сложные измерения его угловых и линейных размеров в прямоугольной системе координат. К этим приборам относятся измерительные микроскопы, измерительные проекторы и измерительные двухкоординатные машины.
Измерительные двухкоординатные машины (ИДМ) появились как результат естественного развития измерительных микроскопов и проекторов. Мерами в них служат штриховые или концевые меры длины, а также прецизионные измерительные винты. Эти машины характеризуются использованием высокоточных оснований, опор, направляющих и приводов для перемещения стола с изделием или измерительной головки. Результаты измерений в современных ИДМ выводятся на ЭВМ, чем достигается значительное повышение производительности измерений.
Основные метрологические характеристики оптико-механических двухкоординатных машин, их преимущества, недостатки и область применения представлены в табл. 4.4.
13
Таблица 4.4 Основные метрологические характеристики оптико-механических измерительных
двухкоординатных машин
|
Пределы |
Погреш- |
Инерци- |
|
|
|
|
|
Область приме- |
Тип прибора |
измере- |
ность из- |
онность, |
Преимущества |
Недостатки |
нения |
|||
|
ний, мм |
мерения |
с |
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
Легко переосна- |
Небольшое |
Лаборатории и |
|||
|
|
|
|
щаемый визуаль- |
поле |
зрения |
производство, |
||
Измерительный |
х = 0...70 |
1 мкм; 10 |
|
ный измеритель- |
(от 2... до 6 |
линейные и |
|||
микроскоп |
у = 0...50 |
мкм; 6' |
10 |
ный микроскоп для |
мм) |
в |
зави- |
угловые изме- |
|
|
|
|
|
работы в про- |
симости |
от |
рения наруж- |
||
|
|
|
|
ходящем и отра- |
увеличения |
ных и внутрен- |
|||
|
|
|
|
женном свете |
|
|
|
них размеров |
|
|
|
|
|
Можно вести |
|
|
|
Измерительные |
|
|
х= 0...150 |
|
|
наблюдения либо |
Дороже из- |
лаборатории, |
|||
Инструмен- |
|
|
через окуляр, либо |
измерение ка- |
|||||
тальный проек- |
у |
5 мкм; 3' |
10 |
по экрану проек- |
мерительного |
либров, резьб, |
|||
ционный мик- |
= 0...75 |
|
|
тора как в отра- |
микроскопа |
зубчатых ко- |
|||
роскоп |
|
|
|
женном, так и в |
|
|
|
лес, шаблонов, |
|
|
|
|
|
проходящем свете |
|
|
|
изделий слож- |
|
|
|
|
|
|
|
|
|
|
ной формы |
|
|
|
|
|
|
Большие |
Измерительные |
||
|
|
|
|
Высокая |
точность, |
массаи габа- |
лаборатории, |
||
Универсальный |
х = 0...200 |
0,2 мкм; 1 |
|
удобство |
контроля |
ритные раз- |
линейноугло- |
||
измерительный |
у |
мкм; 30" |
10 |
резьбовых |
калиб- |
меры, |
вые измерения |
||
микроскоп |
= 0...100 |
|
|
ров-пробок, легкая |
настольный |
наружных и |
|||
|
|
|
|
переоснащаемость |
прибор |
внутренних |
|||
|
|
|
|
|
|
|
|
|
размеров |
|
|
|
|
|
|
|
|
|
|
Оптические приборы для измерения параметров шероховатости поверхности (ГОСТ 9847–79) основаны на принципе одновременного преобразования профиля поверхности и предназначены для измерения параметров Rmax; Rz; S по ГОСТ 2789– 73. Стандартом устанавливаются следующие типы приборов: ПТС – приборы теневого сечения; ПСС – приборы светового сечения; МОМ – микроскопы однообъективные муаровые; МИИ – микроскопы интерференционные, действие которых основано на двухлучевой интерференции света; МПИ – микроскопыпрофилометры интерференционные, действие которых основано на интерференции света с образованием полос равного хроматического порядка.
Диапазоны измерений параметров шероховатости для указанных типов приборов следующие: ПТС – Rz\ S – 0,2... 1,6 мм; Rmax – 40...320 мкм; МИИ – Rz; Rmax
– 0,05…0,8 мкм; S – 0,002…0,05 мм; ПСС – Rz\ Rmax – 0,5 ...40 мкм; S – 0,002 ...0,5 мм; МПИ – Rz\ Rmax – 0,05…0,8 мкм; MOM – Rz\ Rmax – 0,8...40 мкм; S – 0,0005... 0,5
мм.
Оптический метод светового сечения (рис. 4.7, а) позволяет наблюдать в окуляр 1 сильно увеличенный профиль неровностей и, измеряя их с помощью шкал окулярного микрометра, определять Ra и Rz.
14
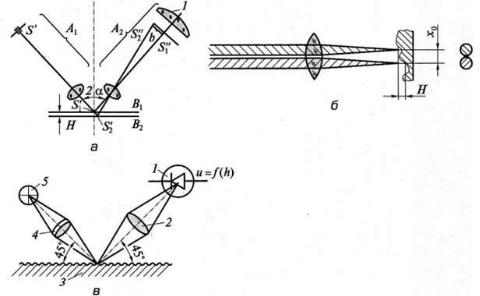
Рис. 4.7. Измерение шероховатости поверхности:
а – оптическим методом светового сечения; б – с помощью двухлучевого интерферометра; в – рефлектометрическим методом;
1 – фотоприемник (окуляр); 2 – линза; 3 – объект измерения;4 – объектив; 5 – осветитель
С помощью двухлучевого интерферометра (рис. 4.7, б) измеряют разность длин путей двух пучков света, отраженных от разных участков исследуемой поверхности.
Оптический прибор, построенный по схеме, изображенной на рис. 4.7, в, реализует рефлектометрический метод измерения и автоматизирует процесс измерения, обеспечивая получение интегрального значения высоты неровностей.
Заданиядляпрактическойработы
Практическая работа. Измерение оптическими и оптико-механическими приборами.
Работа выполняется индивидуально.
Лабораторная работа производится в следующей последовательности.
1.Изучить теоретический материал, представленный в методических указаниях.
2.Изучить устройство измерительного прибора. Внести основные параметры прибора в табл. 4.5.
Таблица 4.5
Измерительный прибор
Измерительных |
Тип |
Область ис- |
Цена |
Обозначение |
|
прибор |
(модель) |
пользования |
деления |
||
|
|||||
|
|
|
|
|
3. Пользуясь опорными винтами основания, отгоризонтировать оптиметр по уровню.
15