Материал: Порядок проведения оценки качества продукции на каждой стадии производственного процесса. методические указания к выполнению практических работ. Поцебнева И.В
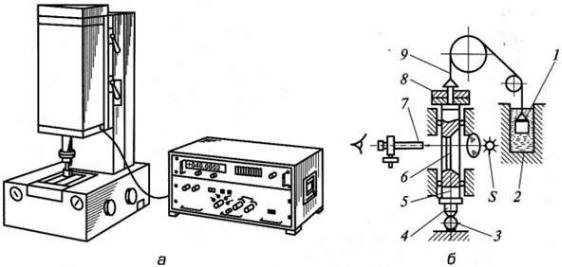
Оптический длиномер (рис. 4.3, а) состоит из измерительной головки и вертикальной или горизонтальной стойки. Схема работы длиномера показана на рис. 4.3, б. Конструкция длиномера соответствует принципу Э. Аббе, т. е. основная шкала является продолжением измеряемой детали 3. В пиноли 5 закреплен измерительный наконечник 4, входящий в соприкосновение с измеряемой деталью 3. Сила тяжести пиноли 5 уравновешена противовесом 1, который перемещается внутри масляного демпфера 2. Пиноль 5 соединена с противовесом стальной лентой 9, перекинутой через блоки, причем измерительная сила длиномера определяется разностью масс пиноли 5 и противовеса 1. Эта сила регулируется с помощью грузовых шайб 8. Отсчеты по стеклянной шкале 6, освещаемой источником света S, производят с помощью отсчетного микроскопа 7 со спиральным нониусом.
Рис. 4.3. Оптический длиномер (а) и схема его работы (б): 1 – противовес; 2 – масляный демпфер; 3 – измеряемая деталь; 4 –измерительный наконечник;
5 – пиноль; 6 –стеклянная шкала; 7 – отсчетный микроскоп; 8 – грузовые шайбы; 9 – стальная лента;S – источник света
В настоящее время все большее распространение получают длиномеры с цифровым отсчетом, на табло, которых высвечивается непосредственно измеряемый размер. Основные метрологические характеристики оптических длиномеров представлены в табл. 4.2.
Измерительные машины (одно-, двух- и трехкоординатные) предназначены для контроля сложных корпусных деталей, деталей
значительных длин, измерения расстояний между осями отверстий, лежащих в одной или разных плоскостях, контроля параметров плоских профильных шаблонов в прямоугольных и полярных координатах. Двух- и трехкоординатные измерительные машины позволяют получать цифровой отсчет с автоматической выдачей результатов измерений на ЭВМ с последующим применением полученных программ в станках с ЧПУ для обработки аналогичных деталей (обработка по моделям
Интерферометры относятся к весьма точным оптикомеханическим приборам. Они применяются в основном для проверки концевых мер длины, размеров и формы особо точных изделий и основаны на использовании явления интерференции
6
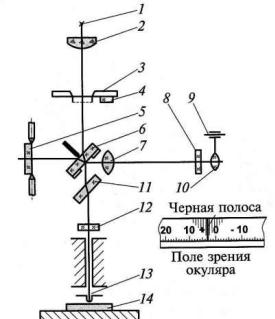
световых волн. Интерферометры для линейных измерений подразделяются на контактные (ИКПВ – вертикальные, ИКПГ – горизонтальные) и бесконтактные. Контактные интерферометры имеют одинаковые интерференционные трубки с возможностью регулирования цены деления от 0,05 до 0,2 мкм.
В трубке интерферометра (рис. 4.4) свет от лампы 1 направляется конденсором 2 через диафрагму 3 на разделительную полупрозрачную пластину 6.
Часть лучей, пройдя через полупрозрачную пластину 6 и компенсатор 11, отразится от зеркала 12, закрепленного на верхнем конце измерительного стержня 13, и через компенсатор 11 вновь вернется к полупрозрачной пластине 6. Другая часть пучка света, отразившись от рабочей поверхности разделительной полупрозрачной пластины 6, попадает на поворотное зеркало 5 и после отражения также возвратится к полупрозрачной пластине 6.
Таким образом, на рабочей поверхности полупрозрачной пластины 6 обе части пучка света интерферируют при небольшой разности хода. Объектив 7 проектирует интерференционную картину полос равной толщины в плоскость сетки 8. Интерференционные полосы и нанесенную на сетку шкалу наблюдают через окуляр
10.
Интерференционные полосы равной толщины образуются в результате поворота зеркала 5 на небольшой угол относительно поверхности зеркала 12. При освещении белым светом на фоне шкалы видна одна черная (ахроматическая) полоса и по обе стороны от нее несколько окрашенных полос убывающей интенсивности. Черная полоса служит указателем при отсчетах по шкале, имеющей по 50 делений в обе стороны от нуля, который смещается пропорционально пе ремещению измерительного стержня 13.
Рис. 4.4. Схема трубки интерферометра:
1 – лампа; 2 – конденсор; 3 – диафрагма; 4 – шторка; 5 – поворотноезеркало; 6 – полупрозрачная пластина; 7 – объектив; 8 – сетка;
9 – механизм перемещения окуляра; 10 – окуляр; 11 – компенсатор;12 – зеркало; 13 – измерительный стержень; 14 – объект измерения
7
Основные метрологические характеристики интерферометровпредставлены в табл. 4.1.
В последнее время отечественная промышленность стала выпускать бесконтактные лазерные интерферометры с цифровым отсчетом. Они позволяют измерять абсолютным методом детали больших размеров (до 60 м и более) с высокой производительностью и точностью. Цена деления таких приборов составляет от 0,1 до 0,01 мкм; погрешность измерения составляет 0,5 мкм на 1 м.
При помощи лазерных интерферометров проверяют двухили трехкоординатные измерительные машины, микроскопы, прецизионные станки и другие точные механизмы.
2. Оптическиеизмерительныеприборы
Эти приборы нашли применение в измерительных лабораториях для абсолютных и относительных измерений бесконтактным методом различных изделий сложного профиля (резьб, шаблонов, кулачков, фасонных режущих инструментов) и малых габаритных размеров, для точных измерений длин, углов, радиусов. Эти приборы построены на оптических схемах. К наиболее распространенным оптическим измерительным приборам относятся: микроскопы (инструментальный, универсальный, проекционный), проекторы, оптические длиномеры и угломеры, делительные головки, столы и др.
Инструментальные и универсальные микроскопы предназначены для абсолютных измерений углов и длин различных деталей в прямоугольных и полярных координатах. В соответствии с ГОСТ8074–82 выпускают микроскопы с микрометрическими измерителямидвух типов: типа А – без наклона головки и типа Б
– с наклоном головки. У микроскопов ИМ 100x50, А; ИМ 150x50, Б предусмотрен отсчет по шкалам микрометрических головок 25 мм и применение концевых мер длины, тогда, как микроскопы ИМЦ 100x50, А; ИМЦ 150x50, А; ИМ 150x50, Б; ИМЦЛ 160x80, Б оснащены цифровым отсчетом. Универсальные измерительные микроскопы отличаются от инструментальных большим диапазоном измерений и повышенной точностью. В них вместо микрометрических измерителей применены миллиметровые шкалы с отсчетными спиральными микроскопами.
Основные метрологические характеристики указанных микроскопов представлены в табл. 4.2.
Несмотря на конструктивные различия инструментальных и универсальных микроскопов принципиальная схема измерения во всех микроскопах общая – визирование различных точек контролируемой детали, перемещаемых для этого по взаимно перпендикулярным направлениям, и измерение этих перемещений посредством отсчетных устройств. Для обеспечения лучшего визирования микроскопы снабжают сменными объективами различной степени увеличения.
В качестве примера рассмотрим конструкцию (рис. 4.5, а) и принцип измерения микроскопа инструментального модели ММИ.На массивном чугунном основании 7 в двух взаимно перпендикулярных направлениях на шариковых направляющих 10 перемещается измерительный стол 9 с помощью микрометрических винтов 6 и 8. Для отсчета перемещений на гильзе, скрепленной с метрической гайкой, имеется миллиметровая шкала I (рис. 4.5, б), а на барабане,
8
связанном с микрометрическим винтом, – круговая шкала II с 200 делениями (на рис.4.5, б показание микрометра равно 29,025).
Таблица 4.2
Основные метрологические показатели микроскопов
микроскопаТип |
Верхние пре- |
Диапазонизмерений плоскихуглов, |
Линейноеувеличение объективоввизирного микроскопа |
деленияЦенашкалы бамикрометричерабанов - головокских, мм |
деленияЦенашкалы линиинаклонацентров |
Максимальныйдиаметр проверяемогоизделия, мм |
деленияЦенашкалы угломернойголовки |
основнойПределдопуспогрешностикаемой микроскопав диапазоне измерений, мкм |
|
продольномв направлении |
поперечномв направлении |
||||||||
|
делы измере- |
|
|
|
|
|
|
|
|
|
ний, мм |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
ИМ |
100 |
50 |
0...360 |
1; 3; 5; 10; 20; |
0,005 |
15' |
85 |
1' |
|
100x50, А |
|
|
|
40х |
|
|
|
|
|
ИМЦ |
100 |
50 |
0...360 |
1; 3; 5; 10; 20; |
— |
15' |
85 |
1' |
0...25 мм |
100x50, А |
40х |
± 3 мкм |
|||||||
ИМ |
150 |
50 |
0...360 |
1; 3; 5; 10; 20; |
0,005 |
15' |
85 |
1' |
0...50 мм ± |
150x50, А |
40х |
5 мкм |
|||||||
ИМЦ |
150 |
50 |
0...360 |
1; 1,5; 3,0; |
— |
15' |
85 |
1' |
0... 100 мм |
150x50, А |
|
|
|
5,0х |
|
|
|
|
± 6 мкм |
ИМ |
150 |
50 |
0...360 |
1; 1,5; 3,0; |
0,005 |
15' |
85 |
1' |
|
150x50, Б |
5,0х |
|
|||||||
ИМЦЛ |
160 |
80 |
0...360 |
1; 3; 5; 10х |
— |
|
85 |
1' |
|
160x80, Б |
|
|
|||||||
УИМ-200 |
200 |
100 |
0...360 |
10; 15; 30; 50х |
0,001 |
|
100 |
1' |
|
УИМ-200Э |
200 |
100 |
0...360 |
10; 15; 30; 50х |
0,001 |
— |
100 |
1' |
±(6+L/70) |
|
|
|
|
|
|
|
|
|
|
УИМ-500Э |
500 |
200 |
0...360 |
10; 20; 30х |
0,001 |
— |
200 |
1' |
|
|
|
|
|
|
|
|
|
|
|
Объектив 11 с тубусом 15 установлен на кронштейне 13, который перемещается в вертикальном направлении по стойке 2. Стойка 2 с помощью маховика 5 может наклоняться у микроскопов типа Б вобе стороны для установки микроскопа под углом подъема измеряемой резьбы. Имеется лампа подсветки 4. Маховик 12, перемещающий кронштейн 13, служит для фокусировки микроскопа, причем установленное положение фиксируется винтом 3. Для точного фокусирования микроскопа вращают рифленое кольцо 14, при этом тубус 15 смещается по цилиндрическим направляющим кронштейна. К верхней части тубуса крепится сменная угломерная окулярная головка с визирным микроскопом 1 и отсчетным устройством.
Оптическая схема микроскопа представлена на рис. 4.5, в. Измеряемая деталь АБ рассматривается через объектив ОБ микроскопа. Изображение детали АБ получается действительным, обратным и увеличенным. Глаз наблюдателя через окуляр ОК видит мнимое, обратное и еще раз увеличенное окуляром изображение деталиА2Б2.
9
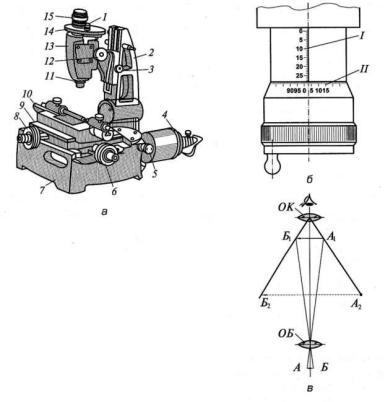
Рис. 4.5. Микроскоп инструментальный модели ММИ (а), его от-счетное устройство (б), оптическая схема микроскопа (в): 1 – визирный микроскоп; 2 – стойка; 3 – винт; 4 – лампа подсветки;5 и 12 – маховики; 6 и 8 – микрометрические винты;
7 – основание;9 – измерительный стол; 10 – шариковые направляющие; 11 – объектив; 13 – кронштейн; 14 – кольцо; 15 – тубус;I – миллиметровая шкала; II – круговая шкала
Проекторы предназначены для контроля или измерения деталей сложного контура. Проектор состоит из объектива, дающего увеличенное изображение контролируемого изделия, и экрана, на котором оно рассматривается или сравнивается с сетками или предельными контурами. Проекторы бывают с экранами, работающими в проходящем и отраженном свете. Основные метрологические характеристики этих приборов представлены в табл. 4.3.
Оптические делительные головки (рис. 4.6, а, б) служат для измерения углов, а также для разметки и нанесения делений на деталях при обработке.
10