Материал: Проблемы обеспечения надежности и качества приборов, устройств и систем
Система выполняет две основные функции. Во-первых, позволяет получить необходимые для автоматизированного проектирования ТП конструктивные параметры ЭРЭ, при этом все обращения к базам данных производятся автоматически, без участия пользователя. Во-вторых, информационно-поисковая подсистема может быть использована для поиска ЭРЭ по заданным параметрам в диалоговом режиме, т.е. набор параметров и диапазоны их значений, по которым осуществляется поиск, задаются пользователем. Этот режим полезен на всех этапах разработки радиоэлектронных средств, так как позволяет найти группу элементов с заданными характеристиками и при необходимости найти аналог того или иного элемента. Основой программного комплекса является подсистема автоматизированного проектирования ТП и синтеза технологической документации. Она позволяет спроектировать на базе типового ТП технологический процесс сборки реального изделия, используя данные, обработанные подсистемой ввода и редактирования исходных данных.
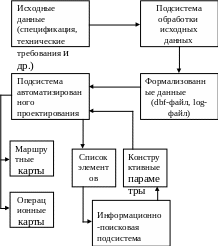
Схема взаимодействия
При этом достигается высокая степень автоматизации за счет автоматической генерации типового ТП, а также оригинального алгоритма выбора технологического оборудования и технологической оснастки для выполнения каждой операции или перехода.
На некоторых этапах проектирования, где автоматизация процесса невозможна, пользователю предлагается широкий выбор инструментов для облегчения работы. Например, для операций, переходов и других элементов, включаемых в технологическую документацию, поддерживается стандартная система кодировки, позволяющая быстро найти необходимый элемент с помощью технологического классификатора, или при формировании операционного ТП предлагается введение технологических переходов осуществить, используя поиск по ключевым словам, с последующим выбором необходимого перехода из предложенного списка.
Подсистема также имеет Windows-интерфейс, аналогичный интерфейсу табличного процессора MS Excel, и позволяет легко редактировать ТП, на любой стадии его разработки. Подсистема поддерживает стандартные функции работы с файлами и позволяет выводить на печать технологическую документацию (маршрутные и операционные карты) по форме, отвечающей требованиям ГОСТ 3.118-82.Взаимодействие подсистем программного комплекса представлено на рисунке. Подсистема обработки исходных данных (спецификация, технические требования к сборочному чертежу) формирует два файла, имеющих расширения .dbf и .log. Dbf-файл является базой данных в формате dBase и имеет структуру, приведенную в таблице.
Поля 0-3 соответствуют одноименным графам спецификации, остальные содержат дополнительные данные. В поле 4 указываются варианты установки ЭРЭ в соответствии с ОСТ или другими регламентирующими документами. В поле 5 перечисляются позиции комплектующих элементов, которые устанавливаются на базовую деталь совместно, например крепеж, прокладки, втулки и т.д. В полях 6 и 7 указываются материалы, используемые при монтаже и установке элемента.
-
Поле
Название поля
0
Позиция
1
Наименование
2
Количество
3
Примечание
4
Вариант установки ЭРЭ
5
Установить с
6
Припой
7
Клей
8
Тип элемента
В log-файле содержатся данные о маркировке, лакировании и включении в ТП таких операций, как испытание, регулирование, клеймение маркирование и т. д. Файлы, созданные подсистемой обработки исходных данных, могут быть открыты подсистемой проектирования ТП при создании нового ТП, что позволяет существенно повысить степень автоматизации. На основании содержания полей 1, 4 и 8 dbf-файла формируется запрос к информационно-поисковой подсистеме, которая возвращает конструктивные параметры элемента. На основании этих данных подсистема автоматизированного проектирования ТП выбирает для соответствующих операций оборудование и технологическую оснастку, удовлетворяющие предъявленным требованиям. Данные, содержащиеся в log-файле, используются для коррекции типового ТП, создаваемого автоматически. В случае, если предложенное оборудование не позволяет эффективно организовать ТП для данной элементной базы, можно воспользоваться диалоговым режимом для проведения коррекции. Программный комплекс разработан в среде визуального программирования DELPHI с применением СУБД dBase и Fox Pro.
Получено 31.05.01 Воронежский государственный
технический университет
УДК 521
Ю.Е. Калинин, В.А. Кондусов, А.В. Ситников
ПОЛУЧЕНИЕ МНОГОСЛОЙНЫХ ПЛЕНОК МЕТОДОМ
ИОННО-ЛУЧЕВОГО РАСПЫЛЕНИЯ
Представлено описание многофункциональной напылительной установки ионно-лучевого распыления, позволяющей получать многослойные композиции из любых материалов (металлов, полупроводников, диэлектриков и ферромагнетиков) с применением ионно-лучевой очистки подложки перед напылением
Успехи физического материаловедения неразрывно связаны с разработкой технологии получения новых материалов с необычными свойствами. Одним из перспективных направлений в области дальнейшего развития физического материаловедения является создание новых композиционных материалов. Так добавление к аморфному металлическому сплаву диэлектрического материала позволяют увеличить удельное электрическое сопротивление и расширить частотный диапазон применения полученной магнитной композиции [1]. Многослойные магнитные структуры, в которых магнитные слои разделены немагнитными металлическими слоями толщиной порядка 1-2 нм, обладают эффектом гигантского магнетосопротивления [2]. Учитывая вышесказанное, многослойные структуры из композиционных аморфных сплавов с диэлектрической прослойкой должны обладать новыми физическими свойствами. Такие многослойные композиции могут найти широкое применение как материал магнитопровода в видеоголовках для записи и воспроизведения информации на высококоэрцитивные магнитные носители. Однако, получение таких композиций сопряжено с определенными технологическими проблемами. В настоящей работе рассмотрены основные принципы получения многослойных композиционных материалов на основе магнитных аморфных сплавов и описана многофункциональная напылительная установка ионно-лучевого распыления, позволяющая получать такие многослойные структуры материалов с применением ионно-лучевой очистки подложки перед напылением.
1. Описание напылительной установки
Для напыления многослойных структур, у которых магнитный слой представляет композиционный материал, а прослойка - диэлектрик, лучше всего применять метод ионно-лучевого распыления, который позволяет получать любые композиции. При создании таких композиций необходимо выполнение определенных требований к распыляемой установке, основными из которых являются следующие:
установка должна содержать как минимум три источника ионно-лучевого распыления, позволяющие распылять как магнитные материалы, так и диэлектрические;
для получения однородных по толщине слоев и увеличения производительности
напыление должно осуществляться при вращении подложкодержателя;
напыление ферромагнитного слоя и диэлектрической прослойки должно проводиться в одном вакуумном цикле.
С учетом вышесказанного
была разработана напылительная установка
на основе вакуумного напылительного
поста УВН-2М. Модернизация выпускаемого
промышленностью вакуумного поста
позволила разместить в вакуумной камере
установки 3 источника ионно-лучевого
распыления (рис. 1) (два - для напыления
металлических или диэлектрических (при
наличии компенсатора) слоев, и один
совместно с источником электронов - для
очистки подложки). Для подачи высокого
напряжения на аноды источников
ионно-лучевого распыления используются
модернизированные блоки питания типа
БП-94. По периметру вакуумной камеры
расположен подложкодержатель 2, который
закреплен на оси и может совершать
вращение со скоростью до 2 об/мин. На
подложкодержателе может быть закреплено
шесть подложек 8 размером 200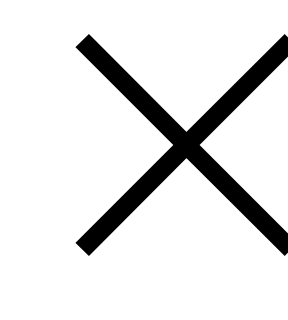 200
мм2.
При напылении диэлектрических материалов
с целью нейтрализации положительного
потенциала, возникающего на диэлектрической
поверхности, предусмотрено использование
компенсатора 7, представляющего собой
вольфрамовую проволоку диаметром 0,2
мм, который подключен к отдельному
источнику питания.
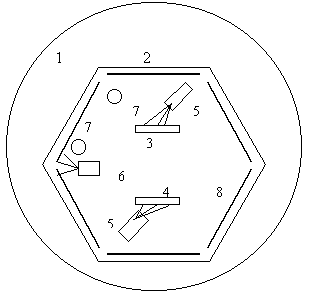
Рис. 1. Многофункциональная установка ионно-лучевого напыления:
1-вакуумная камера; 2- вращающийся подложкодержатель;
3-водоохлаждаемая мишень; 4- водоохлаждаемая мишень;
5- источник ионно-лучевого распыления; 6- источник ионного травления;
7- компенсатор; 8- подложка
И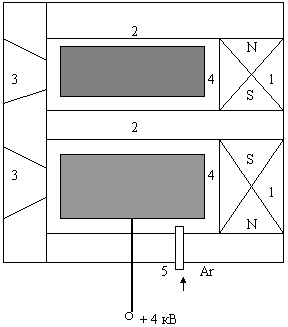 сточник
ионно-лучевого распыления представляет
магнитную систему, состоящую из постоянных
магнитов 1 (рис.2) и корпуса магнитопровода
2. Магнитная система создает большую
напряженность магнитного поля (~ 1 кЭ) в
магнитном зазоре 3. К аноду 4 приложено
высокое положительное смещение (1-5 кВ).
Перпендикулярная конфигурация магнитного
и электрического полей в области
магнитного зазора 3 приводит к возникновению
самостоятельного тлеющего разряда даже
при давлении рабочего газа (аргона)
порядка 5-10-4
Торр. Выталкиваемые электрическим полем
из плазмы ионы аргона создают
Рис. 2. Источник ионно-лучевого распыления:
1 - постоянный магнит; 2- корпус- магнитопровод; 3- магнитный зазор;
4- анод; 5- магистраль подачи рабочего газа.
поток частиц высокой энергии, который направляется на мишень в источнике распыления или на подложку в источнике ионного травления. Так как данный источник ионов не связан с объектом распыления (мишенью или подложкой), он дает возможность распылять ферромагнитные сплавы, а при наличии компенсатора - и диэлектрические материалы.
Концентрация плазмы в области магнитного зазора позволяет избежать сильного разогрева подложек при напылении даже без использования принудительного охлаждения, что значительно упрощает технологию получения аморфных сплавов. Отсутствие принудительного охлаждения упрощает и механизм перемещения подложек из позиции напыления одного сплава в позицию нанесения другой пленки и позицию ионной очистки. Использование подобного рода источников и их компоновка в вакуумной камере установки УВН-2М позволили получать многослойные пленки ферромагнитных сплавов с диэлектрической прослойкой на вращающуюся подложку, что способствует формированию однородных по толщине слоев.
2. Распыляемые мишени
Для напыления ферромагнитных слоев использовались мишени двух видов:
сплавные и составные. Сплавные мишени Fе40Сo40В20 готовились плавкой в вакууме с использованием индукционной печи из металлов соответствующего состава. Приготовление навесок сплавов осуществлялось из железа карбонильного особочистого (99,9 %), особочистого кобальта (99,98 %) и аморфного бора (99 %) с весовым содержанием компонентов в соответствии с составом сплава. Расплав соответствующего состава заливался в специально приготовленную керамическую форму в вакууме. Из одной навески сплава выплавлялось две мишени размером 270 70 14мм. Мишень подвергалась шлифовке с двух сторон, припаивалась к охлаждаемому основанию и устанавливалась в позицию распыления. Составная мишень состава Fe-Co-B + SiO2 представляла собой сплавную мишень состава Fе40Сo40В20 с закрепленными на ее поверхности пластинами из монокристалла кварца толщиной ~2 мм и шириной ~9 мм (рис. 3), расположенными перпендикулярно продольной оси сплавной мишени.
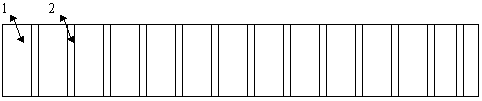
Рис. 3. Макет составной мишени из сплавного основания состава Fе40Сo40В20 (1)
с пластинами из монокристаллического кварца (2)
Изменяя расстояние между пластинами кварца, можно было изменять соотношение объемов напыляемых магнитного и диэлектрического слоев, управляя, таким образом, удельным электрическим сопротивлением материала и, следовательно, магнитными свойствами. При напылении сплавов с различной объемной долей двуокиси кремния применяли:
чистый сплав Fе40Сo40В20 (без пластин кварца);
сплав Fе40Сo40В20 с 9 пластинами кварца, равномерно распределенных на сплавной мишени;
сплав Fе40Сo40В20 с 13 пластинами кварца, равномерно распределенных на сплавной мишени;
сплав Fе40Сo40В20 с 15 пластинами кварца, равномерно распределенных на сплавной мишени;
сплав Fе40Сo40В20 с 18 пластинами кварца, равномерно распределенных на сплавной мишени.
3. Напыление ферромагнитного слоя
Для напыления аморфного ферромагнитного сплава Fe-Co-B + SiO2 использовался ионно-лучевой метод распыления с компенсатором для снятия электрического заряда. В качестве инертного газа использовался аргон чистотой 99.992 %. Во время распыления происходила непрерывная смена аргона в камере за счет напуска через дозирующий вентиль и откачки диффузионным насосом типа Н 2500/350 производительностью 700 л/с. Предварительно рабочая камера откачивалась примерно в течение одного часа до давления не хуже 1 10-5 Торр.
В процессе эксплуатации установки экспериментально были определены следующие режимы работы, которые для данной конструкции являлись оптимальными; давление аргона в камере 1,0 10-3 Торр, ток плазмы - 170 мА при напряжении ~ 3500 В. При данных режимах скорость осаждения аморфного сплава на вращающуюся подложку составляла не менее 0.25 мкм/час.
Прежде чем получать аморфные слои, производилось предварительное распыление мишени в течение 30 минут при закрытой подложке с целью снятия верхнего слоя мишени и осаждения его на экранах и других частях камеры. После окончания предварительного распыления в течение 20-30 минут производилась ионная очистка подложки с применением источника ионного травления и компенсатора, представляющего собой вольфрамовую проволоку диаметром 0.2 мм, раскаленную до температуры, при которой происходит термоэмиссия электронов с ее поверхности. Компенсатор помещался перед подложкой и позволял компенсировать положительный заряд ионов аргона на поверхности подложки. Очистка проводилась в процессе вращения подложкодержателя. Скорость травления поверхности при напряжении на аноде 3.0 кВ, токе плазмы 100 мА и давлении аргона 7,5 10-4 Торр составляла 0.1 мкм/час. Очистка подложки необходима для улучшения адгезии осаждаемого слоя к подложке. Затем производилось распыление в рабочем режиме получения тонкого ферромагнитного сплава в течение нескольких часов. Толщина напыляемого слоя определялась временем напыления. Путем изменения числа кварцевых пластин на составной мишени Fe-Co-B + SiO2 можно было управлять соотношением магнитной и диэлектрической составляющих напыляемого сплава. Примерное соотношение объемной доли ферромагнетика Fe-Co-B (VF) к объемной доле диэлектрика SiO2 (VD) можно оценить по формуле