Курсовая работа (т): Проект новой функциональной блок-схемы установки подготовки нефти
Н = 781,9 +(122-120) = 779,9 м.
Давление насоса по формуле
Рн = rgH = 885*9,81*779,9 = 6,79 МПа.
Для определения мощности насоса по формуле необходимо произвести перерасчет массового часового расхода в объемный
= 270*1000/885*3600 = 0,085м3/с.=
1,03*781,9*885*9,81/1000*0,5 = 13983кВт.
По величине вычисленной мощности насоса, равной N
= 13983 кВт производят подбор насоса типа ЦНС, БНДС и тд.
3. КОНСТРУКТИВНАЯ ЧАСТЬ
.1 Научно-технологические предпосылки
промысловой подготовки высоковязких нефтей
Добыча нефти в Республике Казахстан в 2011 году составила 145,3 миллионов тонн. Из года в год растут объемы добычи углеводородного сырья. Вводятся в эксплуатацию нефтяные промыслы с высоковязкой и неньютоновской нефтью. К числу таких относится месторождение Ата Мура расположеной на территории Атырауской области Республики Казахстан, в 150 км от областного центра г. Атырау.
Доразведка месторождения, создание фонда эксплуатационных скважин и работы по обустройству начаты в 1999 году.
Пробная эксплуатация нефтяных скважин показала, что нефти юрского и мелового горизонтов месторождения являются аномально высоковязкими, с содержанием смол и асфальтенов до 20%.
Опыта промысловой подготовки нефтей с характеристиками по вязкости 560 мПас (спз) при 20°С и плотностью 0,912 г/см на месторождениях в Казахстане не было.
Реализация сырой неподготовленной нефти на Атырауский нефтеперерабатывающий завод по низким ценам не обеспечивала рентабельность производства.
Повышение показателей качества подготавливаемой нефти до товарной кондиции, рациональное использование сырьевых и топливно-энергетических ресурсов связано с применением прогрессивных технологических процессов, аппаратуры и оборудования с высокой функциональной эффективностью.
Поэтому комплексные исследования физико-механических свойств эмульсий, нефтей и пластовых вод, разработка и научно обоснованный выбор технологического оборудования с целью создания функциональной блок-схемы установки подготовки нефти месторождения Ата Мура приобрели особую актуальность.
Эксплуатационные параметры аппаратуры и оборудования для промысловой подготовки высоковязких нефтей зависят от реологических и эмульсионных характеристик, физико-химических свойств продукции скважин. Поэтому исследования этих свойств становятся первоочередными задачами.
На основании анализа накопленного производственного опыта и имеющихся результатов научно-исследовательских работ сформулированы следующие основные требования к системам промысловой подготовки аномально высоковязких нефтей.
На любой стадии разработки нефтяных месторождений эффективны совмещенные установки подготовки нефти и воды универсального типа.
Основными требованиями к системам промысловой подготовки аномально высоковязких нефтей являются: гибкость, т.е. возможность использования ряда технологических вариантов при минимальном наборе оборудования и аппаратуры; создание комплексных технологических схем эксплуатации скважин, сбора, подготовки и внешнего транспорта нефти.
Выполнены исследования исходного компонентного состава, физико-химических и сепарационных свойств нефтей, необходимых для научно обоснованного выбора технологического оборудования и аппаратуры и назначения их эксплуатационных параметров.
Исследовали три пробы нефтей и одну пробу пластовой воды по следующим параметрам: плотность, обводненность, агрегативная устойчивость, вязкость, поверхностная активность, содержание хлористых солей, механических примесей, асфальтосмолистых веществ и парафина; пластовая вода анализировалась на минерализацию, ионный состав, плотность.
Из результатов исследований видно, что нефти данного месторождения относятся к категории тяжелых с плотностью при температуре 18°С от 0,912 до 0,918 г/см3. В пределах обводненности от нуля до 6,40% обладают высокой вязкостью 565-588 мПас при температуре 20°С. Содержание солей - 162000,0 мг/л; мехпримесей 0,001-0,002%; смол и асфальтенов до 20%; парафинов 1,40-1,60%.
По изысканию наиболее эффективных деэмульгаторов для процессов предварительного сброса воды, обезвоживания и обессоливания была приготовлена исходная сборная нефть, смешанная в равных долях из трех представленных проб нефтей, из которых готовили искусственную эмульсию с различной обводненностью.
Смесь нефтей анализировали на качественном составе стабилизаторов. Состав данного осадка после центрифугирования содержит нефти 89,70%, осадка 2,3%, воды 7,47%. В водной вытяжке были обнаружены в основном ионы Cl-, а также ионы Fe++ и SO4-.
Таким образом, стабилизаторами сборной эмульсии, кроме смол и парафинов, являются неорганические соединения, а именно, NaCl в виде кристаллов, сульфаты и соединения железа. Агрегативная устойчивость (АУ) изучалась на смеси искусственно приготовленных эмульсий нефтей с обводненностью 10, 40 и 60%. За агрегативную устойчивость исследуемой эмульсии принимается разница в процентах к исходной нефти между всей выделившейся водой при втором центрифугировании и процент воды, выделившейся при первом центрифугировании. В результате анализа были получены следующие значения аг-регативной устойчивости для 10% эмульсии - 68%; 40% эмульсии - 85%, а для 60% эмульсии - 89%.
Исследовались физико-химические характеристики пластовой воды, которая использовалась для приготовления вышеприведенных эмульсий. Пластовая вода имеет плотность 1,132 г/см3, она высокоминерализована, хлористо-кальциевого типа, содержит ионы двух- и трехвалентного железа. Общая минерализация пластовой воды составляет 262 г/л.
Содержание в воде двух- и трехвалентных ионов Fe может привести в случае смешения сероводородом, содержащимся в нефти, к образованию сульфидов железа, которые, как и обнаруженные в нефтяной фазе кристаллы NaCl, играют роль сильных стабилизаторов эмульсии.
Получены данные по вязкости нефти при температуре до 80°С.
Установлено, что кроме аномальных значений по плотности и вязкости физико-химические свойства характеризуются высоким содержанием смол и асфальтенов (около 20%), а также неорганических соединений в виде хлористых солей, сульфатов и соединений железа, а также мехпримесей, являющихся природными стабилизаторами водонефтяных эмульсий.
Высокая минерализация пластовой воды
предопределяет трудности в осуществлении процесса обессоливания нефти,
связанные с тем, что эмульсия при обессоливании должна подвергаться глубокому
обезвоживанию в несколько стадий - до и после промывки пресной водой.
.2 Выбор аппаратуры и оборудования разделения
скважинной продукции
Выбор аппаратуры и оборудования проводился при разработке технологической схемы подготовки нефти на начальных этапах освоения месторождения Ата Мура. Приведены ее недостатки, обоснована необходимость разработки новой технологической схемы и ее аппаратурного оформления.
Нефти месторождения Ата Мура кроме их аномальных значений по плотности и вязкости имеют большой сульфатный фон, повышенную концентрацию неорганических соединений, возрастающую обводненность скважин.
При концентрациях воды в нефти более 50% возникают сложные множественные эмульсии с прочной бронирующей оболочкой, распределенные в объеме свободной неэмульгированной воды.
Все эти и другие факторы существенно осложняют промысловую подготовку нефти, предполагают:
многообразие методов воздействия на эмульсии;
разработку и применение эффективных технологических схем, оснащение их аппаратурой и оборудованием с учетом специфики сепарационных свойств аномально высоковязких нефтей.
При выборе аппаратуры и оборудования для оснащения технологической схемы подготовки нефти придерживались принципа, сформулированного в первой главе - создание совмещенной схемы с многообразием технологических процессов.
В диссертации приведено подробное описание оборудования и аппаратуры в технологиях сбора и транспортировки нефтепродукции скважин, установки подготовки нефти и газа.
Изначально существующее состояние установки подготовки нефти было ориентировано на использование западного оборудования.
Продукция нефтяных скважин (нефть, пластовая вода с остаточным попутным газом) после сепарации при давлении 0,4-0,5 МПа основного количества газа
на АГЗУ, под давлением дожимных винтовых насосов от АГЗУ проходит через теплообменники трех групповых установок, где происходит ее нагрев до 45-50°С, и по внутрипромысловому коллектору диаметром 219 мм откачивается на сборный пункт УПН для подготовки до параметров, соответствующих требованиям, предъявляемым покупателями нефти - местными нефтеперерабатывающим заводами с целью ее компудирования (смешения подготовленной нефти м/р Сазанку-рак с содержанием солей до 500 мг/л с товарной нефтью, имеющейся на НПЗ).
На УПН нефтегазоводяная смесь поступает с температурой 20-25°С и давлении 0,4-0,5 МПа. При существующей производительности около 900 м3/сут. поток эмульсии на входе УПН подогревается, за счет утилизации тепла горячей нефти выходящей из УПН, в теплообменных аппаратах М-15 (ГЖС - подготовленная нефть с содержанием солей 200-500 мг/л) до 40° и далее в теплообменниках (ГЖС -пар) М-10 пластинчатого типа до 95-100°С, затем поступает в трехфазный сепаратор фирмы «Bukom Laval» объемом 12 м и далее на центрифугу LEO (фирмы «Alfa Laval»).
В трехфазном сепараторе (ССВ) поступившая среда разделяется на три фазы: нефть, вода, газ. Межфазовый уровень поддерживается автоматически датчиком уровня, который фиксирует границу раздела фаз и регулирующего клапана на линии выхода воды из трехфазного сепаратора. Имеется датчик для замера уровня границы раздела фаз «нефть-газ». Нефть автоматически отводится из сепаратора через регулирующий клапан на трубопроводе выхода нефти, который связан с датчиком уровня нефти на границе раздела фаз с газом. Давление в трехфазном сепараторе фирмы «Bukom Laval» поддерживается в пределах 2-4 атмосфер, и выделившийся газ проходит далее через вертикальный сепаратор для отбивки капельной жидкости, после чего отводится на факел высокого давления.
Процесс глубокой сепарации не происходит, так как трехфазный сепаратор работает под давлением и для его снижения необходимо установить дополнительно газосепаратор с факелом низкого давления на 0,5 атм. Пластовая вода из трехфазного сепаратора направляется в резервуар пластовой воды РВС-300, для отстоя и закачки в нагнетательные скважины.
Из-за несоответствия параметров пластовой воды требованиям ГОСТа при ее закачке происходили загрязнение призабойной зоны нагнетальных скважин и рост устьевых давлений с 60 атм до 100 атм, что приводило к частым остановкам насосов ППД и переполнению резервуара пластовой воды.
Перед центрифугой эмульсия проходит через смеситель (Mixer), где в нее впрыскивается пресная вода, расход которой регулируется и составляет значительный процент от объема водонефтяной эмульсии. Остаточная обводненность после трехфазного сепаратора составляет от 3 до 12%.
Высокое водосодержание эмульсии после трехфазного сепаратора (ССБ) предопределено его малым объемом и, соответственно, недостаточным временем динамического отстоя (порядка 10-12 минут).
Из центрифуги выходит нефть с остаточным содержанием воды 0,5% и со-лесодержанием - более 200-500 мг/л, превышающим в среднем требуемый норматив 100 мг/л. При повышенных нагрузках обводненность нефти после трехфазного сепаратора может стабильно повышаться с 3% до 10-12%, что увеличивает содержание хлористых солей в нефти после центрифуги на один порядок. Далее нефть с температурой 90-95°С через промежуточный теплообменник М-15, где происходит ее охлаждение до 40°С за счет передачи тепла входящей на УПН эмульсии, поступает в товарные резервуары РВС-2000, для дополнительного отстоя в течение суток и отгрузки железнодорожным транспортом.
Вода после трехфазного сепаратора и центрифуги сбрасывается в РВС-300 объемом 300 м3 и в 4 буллита каждый объемом 50 м3 для отстоя и последующей утилизации в нагнетательные скважины.
В целом существующая технология и набор технологического оборудования не обеспечивают стабильной работы УПН. Центрифуга LEO с проектной производительностью 70-100 м3/час фактически обеспечивает, при существующей нагрузке по жидкости 900 м /сут, выход подготовленной к реализации нефти в объеме 550-600 м3/сут, с содержанием солей 200-500 мг/л.
Нестабильная работа центрифуги вызвана неудовлетворительной работой трехфазного сепаратора и отсутствием резервного агрегата (2-й центрифуги), что исключает своевременный профилактический осмотр и обслуживание центрифуги и приводит к частым ее ремонтам, увеличению эксплуатационных затрат.
Проведенные расчеты по применению центрифуг на стадии обессоливания без добавления пресной воды также не гарантируют требуемого качества нефти.
Емкостная отстойная аппаратура для подобного
типа нефтей более предпочтительна, так как в отличие от сложных механических агрегатов
она не требует ремонта и оснащается простыми приборами для управления и
контроля и поставляется традиционными российскими изготовителями.
.3 Модернизации узла емкостного отстойника нефти
Модернизации узла емкостного отстойника нефти проводилась на основании теоретических расчетов по моделированию процессов гидравлического отстоя, использованию энергии свободной (затопленной) струи и описанию коагуляции дисперсных систем.
Переход к отстойникам емкостного типа предопределил необходимость в упрощении внутренних устройств без ухудшения показателей функционального назначения аппаратов.
Моделирование условий седиментации (осаждения
или всплытия) частиц из потока возможно провести, если воспользоваться
принципом равенства градиентов горизонтальной скорости по сечению потока
(частная производная горизонтальной скорости по вертикальной) в натурном (VH) и
модельном (VM) объектах:
(gradV )н =(gradV )м. (3.1)
Из рис.3. 1 видно, что процесс седиментации в идеализированном потоке полностью определяется условиями перехода из одного слоя в другой.
Тогда из условия (1), применяя обычную оценку,
получаем для среднего значения такого градиента
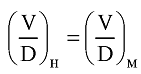 (3.2)
где D - диаметр отстойной части.
Принимая соотношение между вязкостью модельной и
натурной жидкости VM = VH • AT1,5, после преобразований получаем:
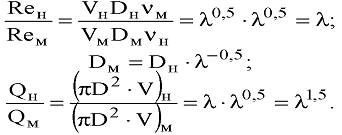 (3.3)
Последние соотношения (для диаметра D и расхода Q) позволяют значительно уменьшить затраты на построение моделей и проведение оптимизационных экспериментов.
Изложенные представления применимы при условии соблюдения ламинарности потока в аппаратах, отсутствия или незначительности влияния устройств ввода и вывода на ламинарность потоков в отстойной части аппаратов.
высоковязкий нефть оборудование
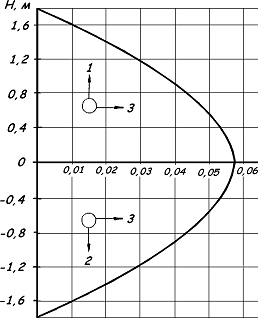
Рис. 3.1. Профиль скоростей потока в отстойнике:
- газ; 2 - вода; 3 - нефть
На основе анализа формул для определения производительности горизонтальных аппаратов цилиндрической формы установлено, что для улучшения работы отстойников необходимо:
осуществлять предварительное укрупнение капель эмульсии до их введения в зону отстоя или расслоение эмульсии;
обеспечивать торцевой равномерный ввод жидкости по сечению аппарата, а также равномерный отбор жидкости;