Курсовая работа (т): Проектирование электросталеплавильного цеха
Проектирование электросталеплавильного цеха
Федеральное агентство по образованию
Государственное образовательное учреждение высшего профессионального образования
ЮРГИНСКИЙ ТЕХНОЛОГИЧЕСКИЙ ИНСТИТУТ
Томского политехнического университета
Механико-машиностроительный факультет
Кафедра
«Металлургия чёрных металлов»
Курсовой проект
по дисциплине
«Основы проектирования и оборудования электрометаллургических цехов»
Выполнил: Уманец Д.Ю.
Проверил: доцент, к.т.н. И.Д. Рожихина
Юрга 2007
СОДЕРЖАНИЕ
Введение
1. ОБЩАЯ ЧАСТЬ
.1 Задачи цеха
.1.1 Общая характеристика здания цеха
1.2 Элементы конструкции здания
.3 Транспорт электросталеплавильного цеха
1.4 Подготовка металлошихты, сыпучих и других материалов, их транспортировка в ЭСПЦ
1.5 Грузопотоки электросталеплавильного цеха
.6 Методы уменьшения газовыделений и техника безопасности этих участков
. ШИХТОВЫЙ ПРОЛЁТ
2.1 Бункерный пролёт
3. ПЕЧНОЙ ПРОЛЁТ
.1 Организация работы
. РАЗДАТОЧНЫЙ ПРОЛЁТ
.1 Участок внепечной обработки
.2 Участок разливки
.2.1 Оборудование для разливки и его подготовка
.3 Организация работ в отделении МНЛЗ
. РАСЧЁТ ОБОРУДОВАНИЯ ШИХТОВОГО ПРОЛЁТА
.1 Расчёт количества кранов шихтового пролёта
5.2 Расчет количества "вертушек"
5.3 Расчёт ямных бункеров
.4 Расчёт количества скраповозов
.5 Расчёт количества бункеров для сыпучих
. РАСЧЁТ ОБОРУДОВАНИЯ ПЕЧНОГО ПРОЛЁТА
.1 Расчёт количества дуговых электросталеплавильных печей
.2 Расчёт количества кранов
.3 Расчёт количества шлаковых чаш
. РАЗДАТОЧНЫЙ ПРОЛЁТ
.1 Участок внепечной обработки
.1.1 Расчёт количества агрегатов для внепечной обработки
.2 Участок разливки
.2.1 Расчет количества сталеразливочных ковшей
.2.2 Количество разливочных кранов
.3 Определение производительности и основных параметров МНЛЗ
.3.1 Количество промежуточных ковшей
.3.2 Количество стендов для сушки промежуточных ковшей
8. СПЕЦИАЛЬНАЯ ЧАСТЬ
.1 Реконструкция электросталеплавильных цехов
СПИСОК
ИСПОЛЬЗОВАННОЙ ЛИТЕРАТУРЫ
ВВЕДЕНИЕ
В третье тысячелетие человечество приходит по прежнему со сталью в качестве основного конструкционного материала. Основным путём быстрого и экономичного повышения производства стали является развитие электрометаллургии. Развитие электрометаллургии позволяет решить другую важную проблему - значительное улучшение качества стали.
Особые преимущества производства стали в электрических печах, мало требовательных к качеству шихты и обеспечивающих получение стали любого состава. Улучшение работы электросталеплавильных печей, расширение сортамента выплавляемой в них сталей и понижение её себестоимости вызывает интенсивное развитие электрометаллургии. Электросталеплавильному способу принадлежит ведущая роль, в производстве качественной и высококачественной стали. Благодаря ряду принципиальных особенностей этот способ, как ни один другой приспособлен для получения разнообразного по составу высококачественного металла с низким содержанием серы, фосфора, кислорода и других вредных или нежелательных примесей и высоким содержанием легирующих элементов; хрома, никеля, марганца и др. Преимущества электроплавки по сравнению с другими способами сталеплавильного производства связаны главным образом с использованием для нагрева металла электрической энергии. Выделение тепла в электропечах происходит либо в самом нагреваемом металле, либо в непосредственной близости от его поверхности. Это позволяет в сравнительно небольшом объёме сконцентрировать большую мощность и нагревать металл с большой скоростью до высоких температур. Расход тепла и изменение температуры металла при электроплавке довольно легко поддаётся контролю и регулированию. Лучше других агрегатов электропечь приспособлена и для переработки металлического лома. Вся шихта в электропечь загружается в один приём, причём твёрдой шихтой занят весь объём печи, и это не вызывает затруднений в её расплавлении. Период плавления в электропечах значительно короче, чем в мартеновских печах. Работа электропечей легко поддаётся автоматизации. Следовательно электропечи - это агрегат будущего. В электропечах выплавляют стали обширного сортамента, но печи разного типа и ёмкости специализированы на выплавку стали сравнительно небольшого круга марок. Разная потребность народного хозяйства в металле определённого назначения и существующие технические и экономические возможности развития электросталеплавильного производства определяют различные темпы увеличения выплавки металла того или иного назначения.
Электросталеплавильный цех является структурным подразделением
металлургического завода осуществляющим работы по обеспечению кузнечных и
механических цехов предприятия сталью.
1. ОБЩАЯ ЧАСТЬ
Проектирование электросталеплавильного цеха сводится к частичному переоборудованию оборудования, при сохранении металлоконструкции основного здания ЭСПЦ. При этом предусматривается установка дополнительных вакуум камер и агрегатов внепечной обработки АКОС, и другого необходимого оборудования, на базе использования новейших технологий, тем самым, обеспечивая повышение не только производительности, но и качества металла. Частичное переоборудование проводится с целью устранения узких мест даёт существенное повышение объёма производства (до 2000000 т. в год) и улучшенных условий труда.
Цех состоит из пролётов; шихтового, бункерного, печного и раздаточного, а также участка МНЛЗ. При этом в шихтовом пролёте располагаются участки; размещения контейнеров, хранения огнеупоров, металлолома, в нём расположены печи для прокаливания материалов. Отведены специальные помещения; для размещения таких материалов как никель и др. дорогостоящих материалов предусматривается закрываемое помещение, а также комната отдыха для рабочих, обслуживающих ЭСПЦ. Ширина пролёта составляет 28 м, длина 205 м. Для подачи материалов в печной пролёт предусматривается 4 скраповоза. Пролёт обслуживается 5-мя кранами.
Ширина бункерного пролёта составляет 10,5м, длина 200 м, он предназначен для хранения и подготовки сыпучих и ферросплавов. В нём расположены печи для прокаливания материалов, трансформаторные помещения, а также щитовые (для обслуживания дуговых печей).
В печном пролёте выполняются следующие задачи: доставка и загрузка в печь металлошихты, шлакообразующих и ферросплавов; заправка печей; доставка электродов и организация их наращивания по мере расхода; организация уборки шлака, выпуск жидкого металла в сталеразливочный ковш; организация капитальных, холодных и горячих ремонтов печей. Для ремонта печного свода и подины с торца расположены специальные стенды . Ширина пролёта 24,5 м., длина 160 м.
В раздаточном пролёте расположены камеры внепечной
обработки, насосные подстанции (для вакуум камер) для обслуживания вакуум камер
и АКОС, стенды подготовки разливочных ковшей к приёму металла из печи, стенд
для сушки промежуточных ковшей, стенды для охлаждения футеровки для ломки
футеровки и для кладки футеровки промежуточных ковшей, сталь-ковшей.
.1 Задачи цеха
- Изготовление и выпуск продукции в соответствии с планом предприятия.
- Обеспечение договорных обязательств, ритмичный выпуск заготовок для цехов предприятия, а также сторонним организациям и предприятиям.
- Обеспечение высокого качества изготовляемой продукции.
- Рациональное и экономическое использование материалов и трудовых ресурсов, эффективное использование основных и оборотных фондов.
-Обеспечение наивысшей производительности труда, снижение себестоимости
продукции.
1.1.1 Общая характеристика здания цеха
Производственное здание предназначено для осуществления в них основных или вспомогательных производственных процессов и служат целям рационального размещения оборудования и рабочих мест в определенной технологической последовательности для эффективной организации производственного процесса.
Другой набор конструктивных элементов каркасного здания - ограждающие элементы (крыша, стены) - изолируют оборудование, протекающие в здании процессы и работающих людей от внешнего пространства и воздействия атмосферы. Дополнительную жёсткость каркаса обеспечивают подкрановые балки, на которых укладывают рельсы мостовых кранов. Также к горизонтальным связям относят «ветровые фермы», установленные в торцах зданий на уровне подкрановых балок или нижнего пояса строительных ферм.
При колебаниях температуры наружного воздуха каркас здания изменят свои
размеры. Это приводит к появлению дополнительных напряжений в конструктивных
элементах каркаса, что при чрезмерно больших деформациях грозит нарушением его
несущей способности. Кроме того, при больших деформациях возможно образование
трещин в ограждающих конструкциях, крыше и стенах. Такое же воздействие
оказывает неравномерная осадка здания из - за неоднородности грунтов на
площадке застройки или из - за резко выраженной разницы в нагрузке на
основание. Для предупреждения этих явлений в каркасе здания предусмотрены
деформационные швы (температурные, усадочно - сейсмические).
1.2 Элементы конструкции здания
Фундаменты. Из - за многообразия грунтовых условий и значительных колебаний
нагрузок на фундаменты, типизация фундаментов очень сложна.
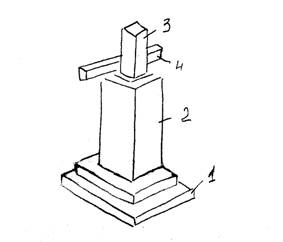
1 - монолитный фундамент (подошва); 2 - подколонник; 3 - железобетонная колонна; 4 - фундамент балки.
Рисунок 1 - Фундамент под отдельно стоящие колонны.
Для здания характерны одиночные столбчатые фундаменты под несущие колонны. Они устанавливаются при очень сильных нагрузках и при слабых неоднородных грунтах.
Фундаментные балки. Для опирания самонесущих и навесных стен по периметру здания по обрезам фундамента укладывают фундаментные балки или рандбалки, изготовленные из железобетона. Фундаментная балка уложена так что её верхняя грань выше уровня грунта, но ниже чистого пола на 30 мм. Такое расположение балки позволяет избежать касания грунта стенами и таким образом предотвращает их от увлажнения, устройства дверей и ворот без порогов.
Колонны. Основной элемент несущего каркаса. Они опираются на фундаменты и
в свою очередь являются опорами для несущих конструкций покрытия. В колоннах
различают верхнюю часть, надколонник, на который опираются несущие конструкции
покрытия: основной стержень, по которому передаются нагрузки от покрытия и
кранов. Выделяется башмак (база) передающий нагрузку колонны на фундамент.
Покрытия. Служат для ограждения внутренних помещений здания от атмосферных
осадков и внешних температурных воздействий. Применяют настил из стальных
листов, которые хорошо выдерживают неравномерный нагрев лучистым теплом
расплавленного или раскалённого металла. Существует недостаток: противостояние
коррозии, поэтому через 7-10 лет следует окрашивать.
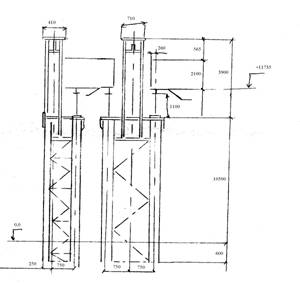
Рисунок 2 - Стальные колонны.
Существует два типа колонн одноветьевые и двухветвевые. Одноветьевые устанавливаются в торце печного пролёта. Двухветвевые колонны связаны между собой двухплоскостной решёткой из прокатных уголков. Надколонник - сплошной имеет проёмы для прохода обслуживающего персонала. Нагрузку колонн на фундаменты передают через башмаки, привариваемые к нижней части колонн. Они расположены на 500-600 м ниже пола.
Стропильные фермы. Стропильные фермы несут покрытие здания. Применяем
стропильные фермы с параллельными поясами. Верхний и нижний пояс имеет уклон 8
% , что компенсирует провисание конструкции при эксплуатации. Стропильная ферма
изготовлена из стальных уголков, широкополочных тавров, соединяемых в узлах
электросваркой, в верхней части которой устроен аэрационный фонарь.
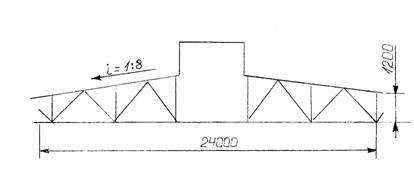
Рисунок 3 - Стропильная ферма.
Стены. Наружные стены совместно с покрытиями защищают внутреннее пространство здания от внешних воздействий. В зависимости от конструкций и по роду статической работы станы подразделяют на несущие, самонесущие и навесные. Для устройства несущих стен использованы кирпич, крупные и мелкие блоки; самонесущих из кирпича, мелких блоков или панелей. Торцевые стены испытывают большие нагрузки, в связи с этим для обеспечения их устойчивости сооружён дополнительный каркас, размещённый в плоскости стен. Он состоит из железобетонных стальных ригелей. Этот дополнительный каркас называют фахверком. Так как цех является цехом с избыточным тепловыделением то стены устроены из стальных волнистых и ребристых листов(лёгкие стены). Листы навешены на ригели фахверка внахлёст. Для защиты лёгких стен от случайных повреждений цокольная часть стен выполнена из бетонных панелей.
Ворота. Служат для проезда автотранспорта и железнодорожного транспорта.
Для проезда автотранспорта высота ворот не ниже 2,4 м и ширина не менее 2 м.
Для проезда железнодорожного транспорта нормальной колеи 4,7х5,6 м. Для прохода
небольшого количества работающих в створах ворот устроены двери. В цехе
существует несколько конструкций ворот; распашные(створные), раздвижные.
Распашные ворота имеют лучшую герметичность притвора. Их недостатком при
большой величине створок является большой вес, возможные перекосы полотен и
медленное открывание. Полнота ворот выполняется цельнометаллическими в виде
сварной рамы- переплёта из прокатных стальных профилей с прикреплённой сваркой,
с наружной стороны обшивкой из гофрированной листовой стали. Воздушно-тепловые
завесы, защищающие работающих от холодного наружного воздуха, устроены с
подачей тёплого воздуха с боков проёма. Завесы устроены в тех воротах , которые
открываются чаще пяти раз в смену или менее чем на 40 мин. Для экономии тепла
включение воздушной завесы блокируют с открывающим ворота механизмом.
.3 Транспорт электросталеплавильного цеха
Работа электросталеплавильного цеха тесно связана с функционированием различных цехов и отделений металлургического завода, в процессе взаимодействия которых осуществляется большой объем перевозок. Эти перевозки связаны с обеспечением ЭСПЦ металлошихтой, ферросплавами, шлакообразующими добавками, огнеупорами и другими материалами, а также необходимостью вывоза готовой металлопродукции из ЭСПЦ в виде слитков в кузнечный цех металлургического завода и отходов в виде шлака, без огнеупоров и мусора.
Промышленный транспорт металлургического предприятия разделяют на внутренний и внешний. Внешний транспорт, железнодорожный, обеспечивает доставку в цехи металлургического предприятия материалов от внешних источников снабжения. На заводе имеется железнодорожный цех со своим специфическим хозяйством, который обеспечивает связь с внешним транспортом (МПС). В качестве внутрицехового и межцехового транспорта применяют железнодорожный, автомобильный, непрерывный транспорт. Недостатки железнодорожного транспорта - относительно невысокая оперативность и гибкость: больше занимаемые площади на стрелки, тупики, резервные пути и повороты (минимальный радиус поворота железнодорожной колеи - не менее 150 м), высокие капитальные затраты (1 км железнодорожного пути стоит 170 тыс. руб.) и высокие эксплуатационные расходы. Автомобильный транспорт служит для внутризаводских перевозок грузов с центральных складов и отделений металлургического предприятия в цехи. Он обладает большой маневренностью по сравнению с железнодорожным транспортом, позволяет сократить площади, создавать компактные схемы грузоперевозок, радиус поворота автомобиля 20 м.
Пневматический транспорт применяют для транспортировки тонко измельченных
и зернистых материалов по трубам в смеси с воздухом. Материалы перемещаются в
результате сообщения им скорости движущимся потоком воздуха. Этот способ
применяется, в частности, для вдувания различных материалов в сталь при
внепечной обработке. Под давлением воздуха по трубам транспортируют
калиброванную тару (патрон) с пробами металла от печи в экспресс-лабораторию
центральной заводской лаборатории (пневмопочта).
1.4 Подготовка металлошихты, сыпучих и других
материалов, их транспортировка в ЭСПЦ
При выплавке электростали 95% всей шихты представляет лом и отходы черных металлов. На металлургическом заводе перерабатывается свой оборотный металлолом, крупногабаритной обрези и др. отходов производства, а также товарный металлолом, собираемый и поставляемый системой "Вторчермет".
В условиях ухудшающегося качества лома наиболее уязвима, чаще всего не справляется со своей задачей система обеспечения металлоломом. Однако она может быть использована в качестве шихты электрических печей только после подготовки и переработки в копровом цехе металлургического предприятия. Лом, поступающий в копровый цех должен соответствовать общим техническим условиям на черные вторичные металлы в соответствии с ГОСТ 2787-86.Согласно указанному ГОСТу, вторичные черные металлы подразделяются на классы (стальные: лом и отходы и чугунные: лом и отходы), по наличию легирующих элементов на категории (А - углеродистые, Б - легированные), по показателям качества на 26 видов, по содержанию легирующих элементов на 67 групп. Важное значение для более полного использования легирующих элементов, содержащихся в ломе, имеет организация раздельного сбора, хранения и транспортировки лома по соответствующим группам. Смешение отдельных групп лома ведет не только к невозвратимым потерям легирующих элементов, но зачастую является причиной брака при производстве стали в ДСП.