Курсовая работа (т): Проектирование электросталеплавильного цеха
Вторичные черные металлы должны быть безопасны для перевозки, переработки
от огне взрывоопасных материалов. Стальной лом и чугунный, предназначенный для
переплава в плавильных печах, регламентируется по габаритам, насыпной плотности
и массе отдельных кусков. При работе с немагнитной мелкой обрезью и стружкой
применяют много челюстной грейфер типа "Полип", при погрузке штучных
немагнитных кусков - клещевой захват.
а)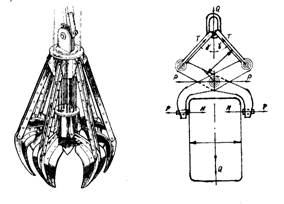 б)
а -многочелюстный грейфер, б - клещевой захват с кернами.
Рисунок 4 - Устройство для загрузки немагнитной шихты.
Крупногабаритный лом, имеющий в сечении более 500 мм, разбивают на
специальных установках - копрах. Крупногабаритные стальные массивы (станины,
козлы, ковши с металлом), которые не могут быть разбиты копром и не поддаются
ножничной резке, разделываются взрывным способом с применением взрывчатых
веществ. Для резки металлического лома в виде прутков применяют аллигаторные
ножницы, с электромеханическим приводом. Для разделки сортового металла,
металлоконструкций применяют огневую резку. Резка высоколегированных сталей, а
также чугунного лома осуществляется кислородно-флюсовым способом.
Таблица 1 - Характеристики дробилок.
|
Дробилка |
Модель |
Производительность м3/ч |
Мощность электропривода, КВт |
Масса дробилки, т |
Размер кусков, мм |
|
Щековая Молотковая Валковая |
С-644 СМ 431 ДВГ-2М |
19 7,0 3,1 |
20 52 4,5*2 |
7,6 2,3 2,0 |
340/40-100 до 200/13,0 32/2-8 |
|
Примечание. Числитель - поступающих, знаменатель - получаемых |
|||||
Стружку перерабатывают путем ее дробления и дальнейшего брикетирования. Для дробления стружки применяют фрезерные, молотковые, и валковые стружка дробилки производительностью 1,5-2,0 т/ч. Брикетирование стружки осуществляется холодным прессованием. Холодное прессование осуществляется на горизонтальных гидравлических прессах, при этом брикеты получают массой 50-150 кг с плотностью 5,6-6 т/м3. Примерно 40% металлолома поступающего на переработку в копровый цех находится в смешанном состоянии по видам и крупности. После сортировки металлоотходов в копровом цехе магнитный лом загружают кранами с электромагнитными плитами на специальные платформы и перевозят в шихтовый пролет (где разгружаются в резервные закрома) и в загрузочные бадьи грейферного типа (рис.7), которые на скраповозах перевозятся в печной пролёт и после взвешивания загружаются в печь с помощью мачтового завалочного крана. Немагнитный лом в копровом цехе грузят грейферным краном в специальные контейнеры, которые устанавливают на железнодорожные платформы и подают в шихтовый пролет ЭСПЦ. В таких же контейнерах подается в ЭСПЦ и магнитная шихта. Применение контейнеров позволяет более полно использовать крановое оборудование шихтового пролета.
Необходимые для электроплавки ферросплавы доставляют в шихтовый пролет ЭСПЦ навалом в железнодорожных вагонах либо автотранспортом, а потом с помощью кранов перегружают в бункерный. Сыпучие материалы, такие как железная руда, агломерат, боксит, плавиковый шпат, магнезитовый порошок, кокс, разгружают в бункерный пролете ЭСПЦ в специальные бункера. Применяемые в ЭСПЦ ферросплавы, такие как ферросилиций, высоко и среднеуглеродистый ферромарганец, силикохром, феррохром, характеризуются большой объемной массой и образивностью. Поэтому эти ферросплавы перевозят с ферросплавных заводов железнодорожным транспортом навалом. Разгрузка и перегрузка этих ферросплавов в шихтовом отделении ЭСПЦ осуществляется грейферным мостовым краном либо в бункера.
Кроме металлошихты, при производстве стали применяют большое количество сыпучих и порошкообразующих материалов. В качестве шлакообразующих материалов используют свежеобожженную известь, шамотный бой, боксит. В качестве окислителя применяют железную руду плюс 30% окалины. В качестве раскислителей применяют порошкообразные материалы: кокс, молотый ферросилиций, алюминиевый порошок.
Для легирования стали применяют различные ферросплавы с крупностью кусков 30-50мм. Все перечисленные сыпучие и порошкообразные материалы электроплавки должны быть хорошо просушены, а лучше пропалены. Это связано с тем, что после загрузки материалов в печь или ковш с жидким металлом, влага быстро испаряется, а образовавшийся атомарный водород растворяется в расплавленном металле. Металл, содержащий повышенное количество водорода чувствителен к образованию флокенов и волосовины. Прокаливание материалов производится при температуре 700-900оС с целью удаления гигроскопической и гидратной влаги. Для прокаливания материалов применяют две печи с газовым отоплением, где прокалка осуществляется в мульдах. Печь для прокаливания имеет выкатную подину, позволяющую выкатываться в бункерный пролет, чтобы непосредственно с подины нагревательной печи при помощи мульдозавалочного крана можно было брать коробки и доставлять к электровибрационным питателям. Через ленточный конвейер попадает в распределительное устройство, а из него на наклонный ленточный конвейер, по конвейеру через труботечки непосредственно в печь.
Шлакообразующие материалы, поступающие в цех, разгружают непосредственно
в бункера. При наличии бункеров упрощается организация работ в печном пролете,
пылевыделения при разгрузке сыпучих материалов в бункеры локализуется и в
меньшей степени попадают в печной пролет. Выдача материалов из бункеров в
мульды (коробки), установленные на подине сушильной печи, осуществляется при помощи
крана бункерного пролёта.
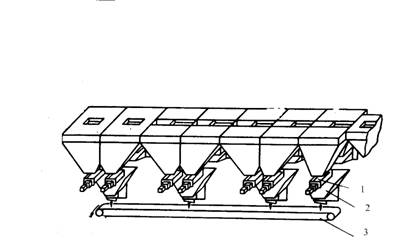
-питатель, 2-расходные бункеры, 3-ленточный конвейер.
Рисунок 5 - Схема подачи ферросплавов и порошкообразных материалов.
1.5 Грузопотоки электросталеплавильного цеха
Основные грузопотоки ЭСПЦ связаны с обеспечением приёма лома и его загрузки в печь, подачи и загрузки сыпучих материалов, шлакообразующих и ферросплавов, загрузки легирующих в печь, уборки шлака, разливки стали и транспортировки в другие цеха готовой продукции.
Подача лома в ЭСПЦ из копрового цеха осуществляется железнодорожным транспортом на платформах («вертушками») в контейнерах. Составы с шихтовыми материалами поступают на сквозной ж/д путь шихтового пролёта, вдоль которого расположены ямные бункеры. Кантуя контейнера краном шихтового пролёта, шихта перегружается в ямные бункера. Магнитный лом перегружается мостовыми магнитными кранами. Чушковый чугун специальными клещами и хранится в отдельном бункере. Шихта из бункеров загружается в саморазгрузочные бадьи. После установки бадьи на передаточную тележку (скраповоз), со встроенными весовыми устройствами, производят завес металлозавалки, и если в бадье находится требуемый развес шихты то передают в печной пролёт, в котором производят завалку шихты в печь сверху при отведённом своде. Завалочный кран опускает само загружающую бадью внутрь рабочего пространства печи не доходя до уровня подины на 500 мм, бадья раскрывается, и лом загружается в печь. После завалки ДСП, кран пролёта возвращает бадью на скраповоз, которая отправляется в шихтовый. Поступающие в шихтовый пролёт шлакообразующие материалы, кокс и шамотный бой перегружаются в бункера бункерного пролёта. Ферросплавы из бункеров загружают в коробки, установленные на подине сушильной печи и подвергаются термической обработке, откуда и поступают в печь.
В печном пролёте сталь из печи выливают в ковш, установленный на
сталевозе, по ж/д путям поступает в раздаточный пролёт. Краном пролёта ковш
устанавливается с начала на тележку агрегата внепечной обработки АКОС, а потом
вакууматора, которые доставляют непосредственно к агрегатам. После обработки,
ковш транспортируется мостовым краном разливочного пролёта снова на сталевоз, а
там на разливку в МНЛЗ. При ведении плавки образуется шлак который по мере
заполнения шлаковой чаши, установленой на тележке-щлаковозе, при помощи трасов
передается в раздаточный пролёт, где их краном переставляют на состав из
шлаковозов. Шлаки доводки, формирующиеся в ковше во время выпуска или после
окончания его, поступают в раздаточный пролёт, где он сливается в шлаковую
чашу, которая ставится на специальный стенд. После заполнения чашу ставят на
этот же состав. Состав отправляют в шлаковое отделение, где чаши опорожняют и
возвращают в цех. Здесь порожние чаши устанавливают по своим местам, а на состав
устанавливают следующую партию чаш.
.6 Методы уменьшения газовыделений и техника безопасности этих участков
Оборудование для отсоса и очистки отходящих газов. Располагается частично в печном пролёте (отводящие тракты как от ДСП , так и от печи прокаливания) и “ формовочном “ пролёте (основное оборудование).
Для расположения основного оборудования для отсоса и очистки газов предусмотрено помещение. Помещение рассчитано на приём газов от двух печей . При работе печей отвод дымовых газов осуществляется следующим образом. Над печью установлен пыле - газоулавливающий распашной зонт печи, основная часть газов удаляется через него. А для более полного удаления газов из печи предусмотрено технологическое отверстие в рабочем окне печи, через которое принудительно, с помощью вентиляторов отсасываются печные газы.
Отобранный из печи газ поступает на газоочистное оборудование, после чего
очищенные печные газы выбрасываются в атмосферу. Для очистки печных газов
использован мокрый способ очистки газов с помощью труб Вентури. Газ отбирается
как через зонт печи так и через рабочее окно, с установленным патрубком с
диаметром отверстия 200 мм, который вместе с печью наклоняется в сторону слива
металла или рабочего окна, либо перемещается вместе с ванной, которая выкатывается
под загрузку печи.
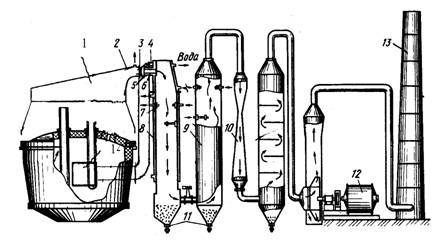
Рисунок 6 - Схема отбора и очистки.
- Зонт печи; 2- Патрубок зонта; 3- Заслонка; 4- Патрубок; 5- Труба; 6- Неподвижный патрубок; 7- Водяная форсунка; 8- Испаритель; 9- Скруббер; 10- Труба Вентури; 11- Шламоотстойник; 12- Вентилятор дымососа; 13- Дымовая труба;14- Рабочее окно.
Сочленение патрубка с неподвижным патрубком осуществляется через зазор, который регулируется перемещением трубы. Тяга в системе отбора газа создаётся вентилятором дымососа. В случае неисправности или остановки дымососа 1 предусмотрен второй вентилятор. В испарителе установлены термопары, сигнал которых поступает на регулятор температуры, управляющий работой водяных форсунок. Вода в испаритель для охлаждения газов поступает через патрубок. Отработанный пар поступает на установку внепечной обработки стали (вакууматор) в качестве топлива для пароэжекторных насосов.
Очистка газов от пыли осуществляется в металлическом скруббере, орошаемый водой, и в трубах Вентури. Дымососы работают только в период расплавления и в окислительный период (наибольшее пылегазовыделение). В восстановительный период дымосос отключен, так как отрицательное давление, создаваемое при отводе газов приводит к угару легирующих и раскислителей, а улавливание газов осуществляется зонтом печи, расположенный над печью. Для непопадания газов в цех во время восстановительного периода предусматривается установка для подачи воздуха со стороны рабочего окна, поток которого направлен к зонту печи.
Управление системой газоочистки сосредоточено в специальном помещении бункерного пролёта. Здесь установлены приборы показывающие состав газов до и после газоочистки, температуру отходящих газов до и после скруббера, перепад разряжения в трубах Вентури, давление и температуру воды, поступающую на газоочистку в распределительные коллекторы. Приборы также показывают расход воды на трубах Вентури. Суммарный расход воды на скруббер и шламоулавитель составляет 14,7 м3/т (на общецеховские нужды 20 м3). Итого общий расход воды по цеху за год составляет 3 млн. 470 тыс. тонн.
Скруббер, трубы Вентури, шламоотстойники, дымосос, дымовая труба установлены в отдельном помещении, премыкающее к печному пролёту ЭСПЦ. Дымовые газы транспортируются от ДСП по специальному коллектору.
Помимо сталеплавильного участка также выделяется участок наибольшего газовыделения это участок расположения печей прокаливания. Отвод газов (SOn = 6,5 т/г; COn = 3,9 т/г; NOn = 1,7 т/г; аэрометаллические масла 0,03 т/г.). Отвод осуществляется через зонт, установленный над печами. Газы, выделяющиеся при этом транспортируются по трактам расположенные по стенам пролёта и примыкают к общей газоочистке.
Для удаления выделяющихся газов на участках разливки и полготовки составов не предусматривается очистка, а предусмотрена естественная обще обменная вентиляция (аэрация). Для более успешной аэрации в каждом пролёте, по всей длине, в кровле цеха установлен аэрационный фонарь, куда и направляется нагретый воздух. В таких помещениях, как кабины мостовых кранов, пульты управления действует система кондиционирования. Вентиляционные и охлаждающие приспособления установлены и на рабочих местах (воздушные и водовоздушные души). Применение таких приспособлений несколько улучшают условия работы трудящихся.
электросталеплавильный цех шихтовый бункер
2. ШИХТОВЫЙ ПРОЛЁТ
Современные цехи с печами вместимостью более 50 т оснащаются грейферными
бадьями (рисунок 7).
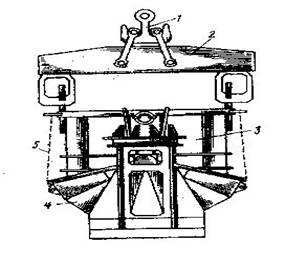
Рисунок
7 - Загрузочная бадья грейферного типа. 1-крюк; 2-траверса; 3-корпус;
4-челюсти; 5-канаты.
Шихтовый пролет обслуживается кранами грузоподъемностью 30/15т.
Загрузка бадей осуществляется следующим образом. Часть
контейнеров для загрузки берется прямо с платформ “вертушки”, а часть
контейнеров берется с пола шихтового пролета. Корректировку массы загруженной
бадьи осуществляют с помощью электромагнита. Лом, хранящийся россыпью в ямных
бункерах, захватывается электромагнитом и засыпается в бадью. После того как
бадья будет загружена, она отправляется на скраповозе в печной пролет.
.1 Бункерный пролёт
В цехе ЭСПЦ №2 НКМК технологический запас сыпучих материалов хранится в
стационарных бункерах объёмом 30 метров кубических, установленных над рабочей
площадкой в бункерном пролёте, между шихтовым и печным пролётами. Бункерный
пролёт обслуживается двумя мостовыми кранами, с помощью которых доставленные в
торец пролёта контейнеры с материалами пересыпают содержимое в стационарный
бункер.
3. ПЕЧНОЙ ПРОЛЁТ
Работа печного пролёта подчинена выполнению следующих задач:
-доставка и загрузка в печь металлошихты, шлакообразующих и ферросплавов,
заправка печей,
доставка электродов и организация их наращивания по мере расхода,
организация уборки шлака,
выпуск жидкого металла в сталеразливочный ковш,
обработка металла на агрегатах внепечной обработки,
организация капитальных, холодных и горячих ремонтов печей.
В печном пролёте располагаются дуговые печи и вспомогательное
оборудование, необходимое для обслуживания ДСП (стенды для ремонта свода и
подины).
.1 Организация работы
Печи установлены на фундаментах, а их обслуживание осуществляется с
рабочей площадки, которая возвышается относительно нулевой отметки цеха на
высоте 8 м. Установка печей выше нулевой отметки, несмотря на увеличение
стоимости здания, имеет ряд достоинств; удобство обслуживания нижних механизмов
печей, лучшая организация уборки шлака, наличие дополнительной площади под
рабочей площадкой, которая используется под склады огнеупоров, ремонтные
мастерские, тракты подвода и отвода воды, отпадает забота об уровне грунтовых
вод в зоне выпуска стали из печи. Для обслуживания печей сооружена рабочая
площадка, представляющая собой металлическую конструкцию из опорных колонн,
продольных и поперечных балок и настила. Настил выполнен из железобетонных
плит. Высота от рабочей площадки до порога печей составляет 0,8 м. Эта высота
удобна для работы сталеваров и мульдозавалочной машины(предназначена для
заправки печи и скачивания шлака). На площадке располагаются оборудование,
необходимое для проведения процесса сталеварения.