Материал: Проектирование смесительных производств. учебно-методическое пособие. Зуев Б.М., Козодаев С.П
В настоящее время по действующему трудовому законодательству продолжительность рабочей недели каждого работающего составляет уже 40 часов при восьми рабочих часах в смену. Поэтому для таких предприятий при работе в две смены рекомендуется номинальное количество рабочих дней в году принимать 253, а расчетное – 240 для конвейерного способа организации производства в формовочных подразделениях предприятия и 246 – для остальных способов организации производства. Для смесительных производств предприятий с непрерывным технологическим процессом принимают номинальное количество рабочих дней 365, а в качестве расчетного количества – 345 или 350 рабочих дней.
Независимо от принятого режима работы основного производства службы предприятия, связанные с транспортированием сырья по железнодорожной дороге, принимают материалы по непрерывному режиму. Для складов сырья следует выделять как режим работы по приему, так и режим работы по выдаче сырья в производство, которые во многих случаях могут быть различны при доставке его железнодорожным транспортом или автотранспортом. Связано это с тем, что сырье автотранспортом чаще всего доставляют только в первую смену и в будние дни, а железнодорожные вагоны предприятию необходимо разгружать сразу после прибытия, чтобы не выплачивать штрафы за простои. Такое разделение позволит обосновать минимально необходимое количество рабочих в этих подразделениях.
Принятые решения по режимам работы проектируемого предприятия целесообразно представить в форме табл. 1.
Таблица 1
Режим работы смесительного и формовочного цехов на примере завода ЖБИ
Наименование подразделений |
Показатели |
||||||
Количество рабочих дней в году |
Количество рабочих смен в сутки |
Продол-житель-ность смены, ч* рабочего времени |
Годовой фонд рабочего времени подразделения, F, ч |
||||
номи-наль- ное |
расчетное |
номи-нальный |
расчет-ный |
||||
Смесительный цех |
|
|
|
|
|
|
|
Склад вяжу-щего |
по приему материала |
|
|
|
|
|
|
по выдаче материала |
|
|
|
|
|
|
|
Склад мелкого запол-нителя |
по приему материала |
|
|
|
|
|
|
по выдаче материала |
|
|
|
|
|
|
|
Склад крупно-го за-полни-теля |
по приему материала |
|
|
|
|
|
|
по выдаче материала |
|
|
|
|
|
|
|
Склад добавок (хими-ческих или минераль-ных) |
по приему материала |
|
|
|
|
|
|
по выдаче материала |
|
|
|
|
|
|
|
Формовочный цех |
|
|
|
|
|
|
|
Примечание: * Продолжительность рабочего времени смены при трехсменном режиме работы с регламентированным обеденным перерывом составляет 7 – 7,5 часов, а с перерывом по скользящему графику – 8 часов; иногда используют и двухсменную работу с продолжительностью каждой смены 12 часов календарного времени.
Программу выпуска продукции предприятия составляют для расчетного режима работы. В том случае, если предприятие выпускает строительные изделия или конструкции, программа должна быть представлена как в м3 (или т), так и в штуках, причем годовой, суточный и сменный объем производства должен составлять целое количество изделий. Расчет производственной программы целесообразно выполнять в следующей последовательности:
1) по заданной годовой программе определяют объем производства за одни расчетные рабочие сутки и одну смену в м3 (или т);
2) определяют суточный и сменный объемы производства изделий в штуках, причем принимают не расчетное (чаще всего) дробное значение сменного выпуска, а округленное в большую сторону до целого числа (округление в большую сторону обеспечивает запас мощности смесительного подразделения на случай возникновения «узких мест» при реальной работе проектируемого предприятия);
3) на основании полученной сменной программы в штуках изделий определяют скорректированный объем сменной программы в м3 (или т) и уточненные объемы производства в сутки и в час;
4) если в задании предусмотрен выпуск пустотелых изделий (например, пустотелого кирпича, пустотелых стеновых камней, многопустотных плит и т. п.), то откорректированные объемы производства изделий приводят как по геометрическому объему, так и в «плотном теле».
Откорректированная программа выпуска продукции служит основой для расчета производственной программы изготовления смесей. Необходимо учитывать, что для товарных смесей обе программы одинаковы; для выпускаемых же предприятием изделий и конструкций объемы смесей увеличиваются на величину различных видов потерь, предусмотренных действующими нормативами. Например, по нормам технологического проектирования безвозвратные потери бетонной смеси на заводах ЖБИ составляют 0,5 % [5].
Кроме того, для каждого вида продукции необходимо в отдельных строках представить программы выпуска различных видов выпускаемых смесей (например, раствор для фактурного слоя и легкий бетон для остальной части сечения конструкции).
Результаты расчета производственных программ представляют в форме табл. 2 и 3.
Таблица 2
Производственная программа выпуска ____________________________
(наименование видов продукции)
Заданная годовая программа выпуска продукции по видам и маркам, м3 (т) |
Откорректированная годовая программа выпуска продукции, м3 |
Объем производства, м3 или т (над чертой) шт. (под чертой) |
||||
по геометри- ческому объему |
в «плот-ном теле» |
годовой |
суточный |
сменный |
часовой |
|
(Наименование вида или марки ) |
… |
… |
… |
… |
… |
… |
(Наименование вида или марки ) |
… |
… |
… |
… |
… |
… |
Таблица 3
Производственная программа выпуска_________________________
(наименование видов смесей)
Наименование видов продукции |
Наименование видов смесей для каждого вида продукции |
Потребность в смесях, м3 (т) |
|||
годовая |
суточная |
сменная |
часовая |
||
(Наименование вида продукции) |
(Наименование вида смеси) |
… |
… |
… |
… |
(Наименование вида смеси) |
… |
… |
… |
… |
|
(Наименование вида продукции) |
(Наименование вида смеси) |
… |
… |
… |
… |
(Наименование вида смеси) |
… |
… |
… |
… |
|
2.4. Выбор и обоснование технологии производства смесей
Настоящий раздел является важнейшим в технологическом проектировании смесительного производства и должен характеризоваться творческим подходом к решению проблем, возникающих на каждом производственном переделе. Цель раздела состоит в обосновании комплекса решений, обеспечивающих наибольший технико-экономический эффект получения высококачественных смесей для заданных видов и объемов выпускаемой продукции. Основными принципами достижения данной цели являются:
1) анализ и сравнение возможных вариантов современных технологических и организационных решений по типу проектируемого цеха и по каждому этапу производственного процесса для выбора наиболее рационального;
2) использование на всех этапах комплексной механизации и автоматизации производственных процессов;
3) обеспечение устойчивой воспроизводимости процессов получения смесей с требуемыми свойствами (однородностью, плотностью, удобоукладываемостью, сохраняемостью свойств во времени и т.д.);
4) ресурсосбережение и экологическая безопасность.
Работу по разделу следует начать с выбора и обоснования типа проектируемого цеха (отделения) в зависимости от территориальной привязки его, от размещения потребителей, от целесообразности доставки сухих или обычных формовочных смесей на дальние расстояния. Например, при монолитном строительстве иногда целесообразно использовать или сухие смеси с перемешиванием после их транспортирования на стройплощадке, или проектировать мобильное производство, выпускающее только товарные растворы и бетоны непосредственно на территории строящегося объекта. Если основной продукцией являются строительные изделия и конструкции, целесообразнее принимать стационарные цеха. Далее следует выполнить укрупненное обоснование принимаемых решений по каждому переделу на основе технико-экономического сравнения возможных вариантов. В частности, принимают решения:
- по способам доставки сырья на проектируемое предприятие и по способам их складирования;
- по способам подготовки сырья;
- по принципам размещения складских, подготовительных и смесительных отделений на территории предприятия;
- по схемам компоновки смесительного отделения (партерная или высотная);
- по принципам работы смесительного оборудования (непрерывного или периодического действия);
- по способам дозирования (весовое, объемное, объемно-весовое);
- по способам перемешивания для каждого вида смеси (гравитационное, принудительное, одно- или многостадийное и т.п.);
- по способам регулирования свойств смесей (предварительный разогрев, активация, использование различных добавок и другие виды обработок);
- по способам выдачи смесей потребителям и количеству перегрузок;
- по автоматизации и комплексной механизации производства и др.
Сравнение вариантов по одному из переделов может быть представлено,например, следующим образом: «Возможно использование нескольких способов складирования сырья: открытое при штабелировании материалов на открытых площадках и закрытое при хранении материалов в силосных, бункерных или полубункерных складах. Закрытое складирование повышает устойчивость и управляемость технологических процессов. Однако это решение при небольшой мощности проектируемого цеха значительно увеличит удельные капиталовложения и амортизационные отчисления, повысит себестоимость смесей и снизит рентабельность».
При обосновании технологии складирования инертных материалов необходимо учесть использование теплоносителей для их прогрева при отрицательной температуре окружающей среды, когда комки увлажненных заполнителей не позволяют выдать их в транспортные устройства через течки в приемных бункерах и в самих складах. Для этого обычно в указанных узлах располагают паровые регистры, а в технико-экономических расчетах принимают усредненный расход теплоносителя от 30 до 50 кг пара на 1 м3 смеси.
Описание решений по непосредственно смесительному цеху характеризует другой пример: «По компоновке различают бетоносмесительные цеха с высотной и партерной схемой. Отличительной чертой высотной схемы компоновки является однократный подъем составляющих компонентов смеси в бункерное отделение с последующим гравитационным перемещением материалов вниз – в дозаторное, смесительное отделение и далее. При партерной схеме компоновки оборудование бетоносмесительного цеха размещают в две ступени, т.е. поступающие со складов компоненты поднимаются дважды: сначала в расходные бункера, а затем после дозирования в смесители. Так как в проекте предусматривается строительство мобильного бетоносмесительного цеха небольшой производительности, то в этом случае принимается партерная схема компоновки, что позволит упростить систему ленточных конвейеров для подачи заполнителей в цех и уменьшит территорию застройки»
В некоторых случаях при проектировании смесительных производств (например, для получения формовочных керамических смесей, смесей для силикатных автоклавных материалов, для бетонов с добавками, полимербетонов, асфальтобетонов и т.д.) необходимо рассмотреть условия подготовки сырьевых компонентов, входящих в состав этих смесей. В общем случае технология подготовки может включать в различном сочетании следующие переделы: выделение крупных включений и загрязняющих примесей; грубое измельчение (дробление); сушка или увлажнение до требуемой влажности; приготовление рабочих концентраций химических добавок; тонкое измельчение (помол); подогрев компонентов; обогащение компонентов; промежуточное складирование и др.
В ходе обоснования технологии подготовки сырьевых компонентов принимают основные параметры подготовительных процессов и необходимые виды оборудования для их осуществления. Например, при использовании добавок следует привести технологию получения их рабочих концентраций с указанием значений последних, а также выбранную технологию дозирования.
Целесообразность принимаемых в проекте решений зависит от их новизны, которая во многом определяет конкурентоспособность продукции предприятия на строительном рынке. Нельзя забывать об ускорении научно-технической революции в нашей отрасли, появлении новых предприятий с комплексной механизацией, автоматизацией и роботизацией, с компьютерным управлением технологических процессов, с использованием современных методов Всеобщего Управления Качеством – Total Quality Management (TQM). Все чаще используются добавки, модифицирующие свойства строительных материалов и требующие использования других типов дозаторов, не применяемых пока в нашей отрасли. Однако в ряде случаев покупаемые за рубежом, чаще всего в западноевропейских странах, технологические линии и комплекты оборудования, помимо значительных достоинств, имеют и недостатки, связанные с особенностями территориальной привязки предприятий. К числу недостатков можно отнести то, что склады инертных материалов и бетоносмесительные цехи, эксплуатируемые в европейских странах, не приспособлены для работы при отрицательных температурах окружающей среды, которая характерна для нашего региона в осенне-зимние периоды. В то же время их вполне целесообразно использовать в мобильных сезонных смесительных подразделениях.
После обоснования и изложения основных решений следует в тексте раздела дать полное детальное описание хода производственного процесса с перечнем всех операций на каждом технологическом переделе.
Принятые решения представляют в форме функциональной технологической схемы, пример которой приведен на рис. 1.
Р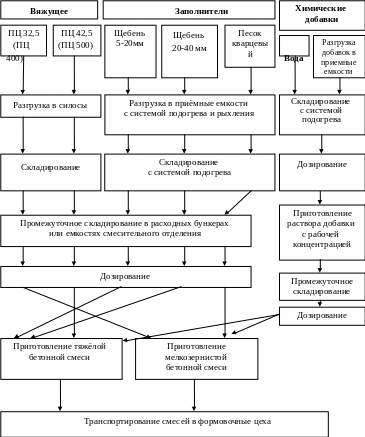




 ис.
1. Пример функциональной схемы производства
тяжелой
и мелкозернистой бетонных смесей
Разработка остальных разделов курсового проекта является дальнейшей детализацией принятой технологии, в частности, по составам смесей, по вместимости складов, по типам и количеству оборудования, по контролю технологического процесса и качества продукции и т.д. Однако в ряде случаев расчетные показатели этих разделов могут потребовать корректировки принятого варианта технологии.