Материал: Проектирование смесительных производств. учебно-методическое пособие. Зуев Б.М., Козодаев С.П
2.5. Назначение составов формовочных смесей
В настоящем разделе на основании принятых характеристик выпускаемых смесей и с учетом качества используемого сырья выбирают и обосновывают рациональные составы смесей.
Определяют расходы компонентов на 1 м3 (т) для всех видов смесей, что необходимо для определения потребностей предприятия в сырье с учетом внутризаводских потерь. Потери исходных компонентов включают транспортные, трудноустранимые, погрузочно-разгрузочные и складские потери. По среднестатистическим данным отрасли общий процент потерь вяжущих составляет 1,6 %, мелких заполнителей – от 0,8 до 1,0 %, крупных заполнителей – от 1,0 до 1,5 %.
Составы смесей в проектах с элементами научных исследований и в проектах по реконструкции или техническому перевооружению действующих предприятий могут быть приняты по результатам лабораторного подбора. При проектировании вновь строящегося предприятия составы, как правило, принимают по действующим нормативам, приведенным в СНиПах, стандартах, нормах технологического проектирования и технических условиях. При этом следует иметь в виду, что нормы технологического проектирования в большинстве случаев предусматривают расходы заполнителей с учетом потерь [5, 6]. Расходы же вяжущих веществ рекомендуется брать из [5, 6, 10] с последующим учетом указанных выше потерь. Все нормативы дают расходы материалов на единицу готовой продукции (т.е. поризованной, уплотненной, прессованной и т.д.).
Исходные составы смесей могут быть скорректированы по имеющимся результатам научно-исследовательских разработок, производственного опыта передовых предприятий, а также при использовании химических и других добавок. Основные виды добавок для бетонов представлены в прил. 5.
В тексте раздела следует обосновать каждый из принимаемых составов и привести порядок расчета компонентов. Окончательные расходы сырья на 1 м3 (или т) каждой смеси приводят в форме табл. 4.
Таблица 4
Расход сырьевых материалов на 1 м3 бетона
(пример оформления)
Вид изделий |
Вид и класс бетона |
Удобоукладываемость бетонной смеси (жесткость, с, осадка конуса, см) |
Расходы материалов с учетом потерь* |
||||||
цемент, кг
|
песок, м3 |
добавка (вид, расход) |
щебень по фракциям, м3 |
Ввода л |
|||||
5-10 мм |
10-20 мм |
20-40 мм |
|||||||
|
|
|
|
|
|
|
|
|
|
Примечание: * Каждый вид сырья записывают в отдельной графе; принцип определения величин потерь (нормативный или расчетный) приводят в примечаниях к таблице или в тексте раздела.
2.6. Расчеты запасов сырья и характеристика складов
Данные о потребности всех видов сырья необходимы для расчетов его запасов на складах и в расходных бункерах. Основой для определения потребности предприятия в сырье служат принятые составы смесей (табл. 4) и производственная программа их выпуска (табл. 3).
Потребность в сырье целесообразно представить в форме табл.5.
Таблица 5
Потребность в сырьевых материалах
Наименование сырья и материалов по каждому виду продукции |
Единица измерений |
Потребности |
||
в год |
в сутки |
в час |
||
|
|
|
|
|
Вместимости расходных бункеров, транспортное и пылеосадительное оборудование рассчитывают по данным о часовой потребности в сырье. Вместимости складов определяют по данным о суточной потребности цеха в сырьевых материалах. По данным о годовой потребности рассчитывают стоимость сырья на годовую производственную программу по смесям.
Вместимости складов в большинстве случаев принимают на основании рекомендаций норм технологического проектирования [5, 6] в зависимости от способов доставки материалов на предприятие. При отсутствии нормативных данных расчет максимальных запасов сырья на складах выполняют по следующей формуле
Zmax i = Hi ∙ Псут i , (1)
где Zmax i – максимальный запас i-ого материала на складе, т или м3;
Hi – общий норматив запаса i-ого материала на складе, обоснованный проектировщиком, сутки;
Псут i – среднесуточная потребность в i-ом материале, принимаемая по данным табл. 5, т (м3)/сутки.
Норматив запаса при этом целесообразнее всего принимать минимально допустимый, так как увеличение вместимости складов требует дополнительных капиталовложений и увеличивает срок их окупаемости.
Результаты принятых решений и расчетов целесообразно представить в форме табл. 6.
Таблица 6
Расчетные вместимости складов сырья
Наименование склада |
Единица измерения вместимости склада |
Суточная потребность |
Норма запаса, сутки |
Расчетная вместимость склада |
Склад заполнителей |
м3 |
|
|
|
Склад цемента |
т |
|
|
|
Склад глинистого сырья |
т |
|
|
|
Склад минеральных добавок |
т |
|
|
|
Склад химических добавок |
т |
|
|
|
После расчета максимальных запасов материалов на складе принимают типовые склады сырья, вместимость которых может отличаться от расчетных. Поэтому требуется уточнить, на сколько же суток обеспечивается запас сырья в принятом типовом складе; иногда целесообразно изменить длину типового склада, уменьшив его вместимость до принятой в расчетах.
В большинстве случаев на проектируемых предприятиях используют три типа складов сырья. В первом из них хранят все вяжущие материалы, во втором - заполнители, отощители, выгорающие добавки и т.п., в третьем - химические добавки (включая в этот склад и узел приготовления добавок).
Важным моментом является проектирование узлов приемки сырья с различных транспортных средств. Эти узлы могут быть фронтальными или точечными, с гравитационной или механической разгрузкой, со специальными устройствами для выгрузки смерзшегося сырья при отрицательных температурах окружающей среды, с подогревом или без и т.д.
При принятом конструкционном устройстве склада (заполнителей, глинистого сырья и т.п.) следует определить его размеры – ширину, высоту и длину штабеля при складировании в открытых складах, геометрические размеры каждого отсека складов закрытого типа (бункерных и полубункерных). Для силосного склада необходимо определить как общее количество силосов, так и количество силосов для каждого вида сырья, а также диаметр и высоту силосов. Аналогичные характеристики следует определить и привести для складов добавок. Кроме того, необходимо дать следующие характеристики складских приемных устройств:
открыты или закрыты они от атмосферных воздействий;
какова их конструкция и размеры;
какими видами транспорта можно доставлять на них сырье;
насколько механизированы и автоматизированы разгрузочные работы;
предусмотрен ли подогрев заполнителей и добавок.
Для каждого транспортного устройства (например, ленточного конвейера, размещенного в галерее) необходимо обосновать угол его наклона к горизонту и длину, а также принять системы пылеосаждения в каждом перегрузочном узле.
Наконец, в принятых решениях следует указать место размещения каждого склада на территории предприятия, что будет учтено при проектировании генерального плана в графической части проекта.
Характеристики некоторых складов вяжущих, заполнителей, добавок, бетоносмесительных цехов, а также технико-экономические показатели данных подразделений приведены в прил. 6.
Вместимость расходных бункеров или емкостей в подготовительном и смесительном отделениях (на 2-3 часа промежуточного складирования) рассчитывают отдельно для каждого вида, марки и фракции сырья; это же относится и к расчету емкостей для жидкостей. Геометрические размеры этих емкостей уточняют при компоновке смесительного отделения.
2.7. Выбор и расчет оборудования
В данном разделе уточняют вопросы аппаратурного оформления производства в соответствии с принятой технологией переработки сырья и приготовления смеси. Выбирают и рассчитывают оборудование складов сырья, в том числе транспортирующие и пылеосадительное, дозирующее и смесительное оборудование и т.д.
Оборудование складов заполнителей, вяжущих выбирается по справочной литературе, например, [14, 16, 19, 20, 24, 25-27]. Необходимо стремиться подбирать склады с запасами материалов максимально приближенными к производственным. При этом следует выбирать такие типы складов, оборудование которых позволяет производить транспортирование, загрузку и выгрузку, переработку и подготовку с высокой степенью механизации и автоматизации.
В тексте раздела следует привести характеристику принимаемых решений по предельным значениям масс дозируемых сырьевых материалов, для которых необходимо подобрать марки дозаторов; по пределам точности дозирования; требуется определить количество смесителей, обслуживаемых одним комплектом дозаторов. Следует иметь в виду, что в ряде случаев для обеспечения выпуска большого количества видов формовочных смесей, исключение перерывов в их подаче и по ряду других причин целесообразно расчетное количество смесителей несколько завышать.
Расчет необходимого количества смесителей периодического действия рекомендуется проводить в следующем порядке:
1) Определяют расчетную часовую производительность смесителя Рi для каждого вида выпускаемой смеси в м3/ч, используя формулу
Pi =V ∙ n ∙ KВ / 1000, (2)
где V – емкость смесителя по загрузке материалов, л (принимается по техническим характеристикам смесителей);
n – расчетное количество замесов в час (для жестких и подвижных бетонных смесей, приготовляемых в смесителях принудительного действия n = 30, гравитационного – n = 25 - 30; для растворных смесей n = 20; для легких смесей и смесей на пористых заполнителях n = 13 - 20);
KВ – коэффициент выхода смеси (для тяжелых бетонных смесей KВ = 0,67, для легких – KВ = 0,75, для растворных – KВ = 0,8).
Расчетная производительность смесителей для приготовления ячеистобетонных смесей определяется по формуле
Pi = Vсм ∙ m , (3)
где Vсм – объем формуемого (формуемых) из одного замеса ячеистобетонного массива (массивов), м3/ шт.;
m – количество замесов за один час, зависящее от длительности перемешивания (с временем загрузки компонентов), длительности выгрузки смеси в форму, длительности перемещения смесителя обратно от поста формования, шт./ч.
2) Рассчитывают количество смесителей Ni для каждого вида смеси по формуле
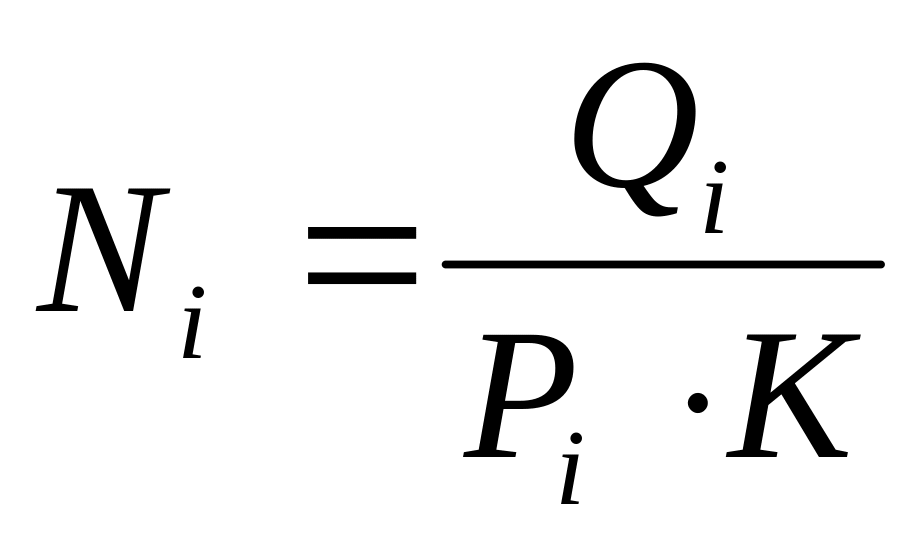 ,
(4)
где Qi – часовая потребность предприятия или потребителя в i-ом виде смеси, м3/ч;
К - коэффициент неравномерности выдачи, смеси, обычно составляющий 0,8 для товарных смесей и от 0,5 до 0,8 для формовочных линий в зависимости от способа производства (в ряде случаев, например, для трехсменного режима работы коэффициент может находиться в пределах 0,8 - 1).
3) Принимают количество смесителей, округляя сумму Ni до целого числа. Если при этом загрузка смесителей не превышает 70 %, то следует принять смеситель с меньшей емкостью по загрузке материалов. Расчеты следует выполнять до тех пор, пока загрузка смесителей будет превышать или равняться 70 %. В некоторых случаях целесообразно в одном смесителе приготавливать смеси нескольких видов.
Количество смесителей непрерывного действия определяют как отношение потребности в смесях к эксплуатационной производительности выбранной марки смесителя.
Остальные виды оборудования можно принимать без расчета по их паспортным характеристикам в зависимости от требуемой производительности на соответствующих переделах. Важной позицией при этом является выбор средств аспирации и обеспыливания, а также обоснование принципов размещения всего оборудования для обеспечения безопасных условий труда рабочих и обслуживающего персонала. При выборе видов и марок оборудования, их технических характеристик и стоимости целесообразно использовать справочники последних годов выпуска или информацию из Интернета.
Спецификацию оборудования смесительного цеха и складов сырьевых материалов представляют в форме табл. 7.
Таблица 7
Спецификация оборудования смесительного цеха
и складов сырьевых материалов
Наименование оборудования |
Марка оборудования |
Краткая техническая характеристика |
Количество единиц оборудования, шт. |
||
Габаритные размеры, мм |
Масса, кг |
Установленная мощность двигателей, кВт |
|||
|
|
|
|
|
|
Всего: |
|
|
|
||