Курсовая работа (т): Проектирование технологических операций обработки детали
Проектирование технологических операций обработки детали
1. Назначение и краткое техническое описание
детали
Деталь представляет собой ступенчатое тело
вращения, что достаточно технологично, так как позволяет обработать
множественные поверхности. Отношение длины детали к ее диаметру меньше пяти,
следовательно, деталь достаточно технологична. Конструкция детали обеспечивает
достаточную жесткость при механической обработке на металлорежущем
оборудовании.
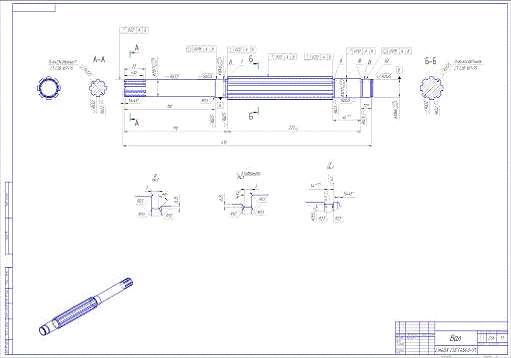
Рис. 1. Деталь - вал
Деталь имеет элементы, удобные для закрепления заготовки при обработке. Формы поверхностей, подлежащих обработке, не представляют сложности (в основном - поверхности вращения); имеется возможность максимального использования стандартизованных и нормализованных режущих и измерительных инструментов.
С точки зрения обеспечения заданной точности и шероховатости поверхностей деталь не представляется сложной.
В конструкции детали имеются 2 шлицевых паза:
центральный Ø38f7
и на конце вала Ø28f7,
что требует специальной настройки станка и специальных режущих инструментов,
что не технологично.
. Конструктивно-технологический анализ детали
Деталь «Вал» изготовлена из легированной конструкционной стали 40Х гост 4543-71, которая хорошо обрабатывается всеми видами лезвийного и абразивного инструмента. Применяется для изготовления валов, шестерен, муфт, пальцев и других улучшаемых деталей небольших размеров, к которым предъявляются высокие требования высокой прочности, упругости и износостойкости, а также допускается замена на сталь марок сталь 45Х <#"810412.files/image002.gif">
Рис. 2 Эскиз детали
Деталь имеет несложную конфигурацию.
Деталь требует создания искусственных технологических баз. Что не технологично.
Конструкция детали позволяет применять
рациональные формы и размеры заготовок. Коэффициент унификации конструктивных
элементов:

где:  - число унифицированных элементов
детали, шт.
 - общее число конструктивных
элементов детали, шт.
Таблица 3
|
№ п/п |
Обозначение поверхностей |
Квалитет |
Шероховатость Ra. мкм |
Унифицированные элементы |
Базы |
|
|
|
|
|
|
У |
Т |
|
|
1. |
Цилиндр Ø 30 |
k6 |
1.25 |
1 |
1 |
Поверхность 1 |
|
2. |
Цилиндр Ø 28 |
f7 |
3.2 |
1 |
1 |
Поверхность 2 |
|
3. |
Цилиндр шлицевой Ø 28 |
js6 |
1.25 |
1 |
1 |
Поверхность 3 |
|
4. |
Цилиндр шлицевой Ø 38 |
f7 |
1.25 |
1 |
1 |
Поверхность 4 |
|
5. |
Цилиндр Ø 32 |
f7 |
1.25 |
1 |
1 |
Поверхность 5 |
|
6. |
Цилиндр Ø 30 |
k6 |
1.25 |
1 |
1 |
Поверхность 6 |
|
7. |
Цилиндр Ø 30 |
k6 |
1.25 |
1 |
1 |
Поверхность 7 |
|
8. |
Канавка 1,4 |
h14 |
6,3 |
1 |
1 |
Поверхность 8 |
|
9. |
Канавка 3,0 |
h14 |
6.3 |
1 |
3 |
Поверхность 9 |
|
10. |
Канавка 3,0 |
h14 |
6.3 |
1 |
3 |
Поверхность 10 |
|
11. |
Канавка 3,0 |
h14 |
6,3 |
1 |
3 |
Поверхность 11 |
|
12. |
Торец Ø 28 |
h14 |
3,2 |
1 |
1 |
Поверхность 12 |
|
13. |
Торец Ø 30 |
h14 |
3,2 |
1 |
1 |
Поверхность 13 |
|
14. |
Фаска 1,6×45º |
h14 |
6,3 |
1 |
1 |
Поверхность 14 |
|
15. |
Фаска 1,6×45º |
h14 |
6,3 |
1 |
1 |
Поверхность 15 |
Ку.э.=15/21=0,71
так как Куэ >0,6, то деталь по данному показателю технологична.
. Коэффициент точности
обработки:
Ктч=1-(1/Аср)
где Аср. - средний квалитет
точности,
Аср. = (п1+2п2+3п3+...+19п19)/Σп,
где n1,2… число поверхностей детали с точностью соответственно с 01 по 19 квалитет.
Аср. = 4×6+3×7+8×14/21=7,47
Ктч=1-(1/7,47) = 0,86
так как Ктч > 0,5, то изделие не точное и поэтому по данному показателю деталь технологична.
. Коэффициент шероховатости:
Кш=1/Бср,
где Бср - средняя шероховатость
поверхности, определяемая в значениях параметра Ra, мкм
Бср=(0,01п,+0,02п2+...+40п,з+80п14)/
Σni
где n1,n2-.-количество поверхностей, имеющих шероховатость соответственно данному числовому значению параметра.
Бср=1,25×6+3,2×3+6,3×6 /21=2,6
Кш=1/2,6 = 0.38
так как Кш = 0.38 ˃
0,16, то деталь сложная, не технологичная.
Вывод: На основании качественного и
количественного анализа на технологичность можно сделать следующий вывод:
деталь вполне технологична, нет необходимости вносить в ее конструкцию
какие-либо изменения.
. Выбор типа производства (единичное, серийное,
массовое)
Объем выпуска характеризует примерное количество машин, сборочных единиц, деталей, заготовок подлежащих выпуску в течение планируемого периода времени (год, квартал, месяц).
Годовой объем выпуска деталей «Вал» можно
определить по формуле:
NД = NСЕ∙n∙(1+ )
где NСЕ = 15000 - годовой объём выпуска детали «Вал»,
n = 1 - количество деталей «Вал»;
β = 0% - процент запасных деталей.
NД = 15000∙1∙(1+ )
= 15000
Принимаем NД = 15000 шт.
Такт выпуска деталей можно определить по
формуле:
τВ.Д. = 
где FД = 2010 ч - действительный годовой фонд времени работы оборудования в часах,
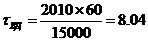 мин
Приближенно коэффициент закрепления
операций можно вычислить по формуле:
КЗО =  ,
где tШТ.СР. - среднее штучное время.
По заводскому технологическому процессу для операций механической обработки:
t ШТ.СР. = 2,05 мин
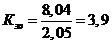
Согласно рекомендациям ГОСТ 3.1108 -
74, в массовом и крупносерийном производстве:  .
КЗО = 3,9 соответствует массовому типу производства.
В связи с этим определяем тип производства как массовый, который характеризуется достаточно большим объёмом выпуска с широкой номенклатурой изделий, изготовляемых повторяющимися партиями, что вызывает необходимость применения оборудования с высокой степенью механизации и автоматизации, но обладающего гибкостью, применения специальной технологической оснастки.
Размер партии деталей можно
определить по формуле:
nД = 
где tЗ = 21 день - срок, в течение которого должен храниться на складе запас деталей; Ф = 250 дней - число рабочих дней в году.
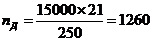
Принимаем размер партии деталей nД = 1260 шт.
Число запусков деталей в месяц:
iрасч =  ,
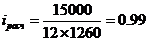
Принимаем число запусков изделий в
месяц i = 1.
4. Выбор и обоснование размеров заготовки и
способа их получения
Для современных требований, предъявляемых к изготовлению заготовок деталей изделий, характерны следующие технологические тенденции: максимальное приближение заготовок по формам и размерам к деталям, требующимся по чертежу; экономия материала; применение прогрессивных способов получения заготовок.
Для изготовления детали большую роль играет выбор рационального вида исходной заготовки и способа её получения. Способ получения заготовки должен быть обусловлен ее стоимостью и дальнейшей обработкой. Наиболее широко для получения заготовок применяют следующие методы: литьё, обработка металлов давлением и сварка, а также их комбинации.
Каждый из методов содержит большое число способов получения заготовок. Так, например отливки можно получать в песчано-глинистых формах, кокиль, по выплавляемым моделям, под давлением и т. д.; поковки и штамповки - ковкой на молотах, гидравлических прессах; штамповкой на штамповочных машинах, кривошипных горячештамповочных прессах, горизонтально-ковочных машинах и т. д. Способ получения заготовки определяется типом производства, материалом, формой и размерами детали.
В данном проекте деталью, для которой необходимо выбрать метод получения заготовки, является вал. Учитывая, что тип производства - массовый, качество материала должно быть равномерным, наиболее рациональна поковка, полученная в закрытом штампе методом прямого выдавливания. При этом структура материала заготовки получается более однородной, её размеры стабильны, а конфигурация - близка к конфигурации изделия. Оборудование - кривошипный горячештамповочный пресс.
При проектировании технологических процессов механической обработки заготовок необходимо установить оптимальные припуски, которые обеспечили бы заданную точность и качество обрабатываемых поверхностей. Определение припусков на механическую обработку проведём опытно-статистическим методом. Назначим припуски на механическую обработку по ГОСТ7505-74 . Для этого необходимо определить массу заготовки, класс точности, группу стали, степень сложности заготовки .
Проектирование и расчет заготовки из горячей штамповки:
Масса детали 2,56 кг.
Материал : сталь 40Х ГОСТ4543-71.
Масса поковки :
Мп =Мд *Кр
где Мд -масса детали , Кр -расчётный коэффициент , Кр =1,3;
Мп = 2,56*1,3= 3,33 кг .
Класс точности -Т2 .
Группа стали - М2 .
Степень сложности - С3 .
Конфигурация поверхности штампа П (плоская) ;
Исходный индекс 13 ;
Назначим припуски и кузнечные напуски.
Основные припуски на размеры :
Ø38 - 1,5 мм,
Длина 410 - 3,0 мм,
Ø30 - 1,5 мм,
Ø32 - 1,5 мм,
Дополнительные припуски учитывающие :
смещение по поверхности разъёма штампа - 0,3 мм,
отклонение от плоскостности - 0,3 мм.
Размеры поковки и их допускаемые отклонения
Размеры поковки ,мм:
Ø38+(1,5+0,3)*2=41,6 принимаем Ø42;
+(3,0+0,3)*2=417,2 принимаем 417,0 ;
Ø30+(1,5+0,3)*2=33,6 принимаем Ø34,0;
Ø32+(1,5+0,3)*2=35,6 принимаем Ø36,0;
Допускаемые отклонения размеров:
Ø ,
 , Ø
 , Ø

Неуказанные предельные отклонения размеров мм. Допускаемое смещение по поверхности штампа 0.7мм.
При получении заготовок на
кривошипных прессах по сравнению со штамповкой на молотах припуски и допуски
уменьшаются на 15-20%, расход металла снижается на 10-15%, что повышает
коэффициент использования материала, снижает себестоимость самой заготовки и
стоимость её обработки.
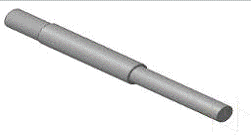
Рис. 3. Чертеж заготовки
Выполним расчет экономической эффективности выбора получения заготовки.
Стоимость заготовки, получаемой методом горячей
штамповки:
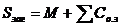
где  - базовая стоимость 1т заготовок;
 - коэффициент, учитывающий класс
точности заготовки;
 - коэффициент, учитывающий группу
сложности заготовки;
 - коэффициент, зависящий от массы
заготовки;
 - коэффициент, зависящий от марки
материала заготовки;
 - коэффициент, зависящий от объема
выпуска заготовок;
 - цена 1т отходов;
Для заготовки, получаемой горячей штамповкой:
= 26600 руб. (#"810412.files/image024.gif"> = 1,00 для поковки нормальной
точности ([2], стр37);
= 0,87 для поковки второй группы
сложности ([2], табл.2.12);
= 0,72 ([2], табл.2.12);
= 1,13([2], стр.37);
= 1,00 ([2], стр.38);
= 8300 руб.
(<#"810412.files/image030.gif">
Проектирование и расчет заготовки из проката
Программа КОМПАС 3D v13 подсчитала
массу заготовки получаемой из проката. Масса заготовки получается 
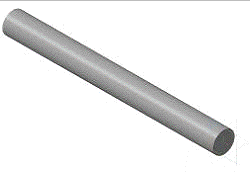
Рис.4 Чертеж заготовки
Выполним расчет экономической эффективности выбора получения заготовки.
Стоимость заготовки, получаемой из проката:
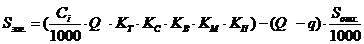 ,
где - базовая стоимость 1т заготовок;
- коэффициент, учитывающий класс
точности заготовки;
- коэффициент, учитывающий группу
сложности заготовки;
- коэффициент, зависящий от массы
заготовки;
- коэффициент, зависящий от марки
материала заготовки;
- коэффициент, зависящий от объема
выпуска заготовок;
- цена 1т отходов;
Для заготовки, получаемой из проката:
= 26600 руб.
(#"810412.files/image024.gif"> = 1,05 для заготовки второго класса
точности ([2], стр33);
= 0,7 для заготовки второй группы
сложности ([2], табл.2.8);
= 1 ([2], табл.2.8);
= 1,04 ([2], табл.2.8);
= 1,00 ([2], табл.2.8);
= 8300 руб.
(#"810412.files/image034.gif">
Так как заготовка, полученная горячей штамповкой, стоит дешевле заготовки, полученной из проката, то принимаем способ получения заготовки горячая штамповка в закрытом штампе.
5. Выбор и обоснование баз, способов закрепления
для заготовки
Перед разработкой ТП необходимо получить и изучить информацию, которая делится на базовую, руководящую и справочную.
Базовая - сведения, содержащиеся в конструкторской документации на изделие, объем выпуска, сроки подготовки производства. Рабочий чертеж детали содержит все размеры, технические требования к качеству и шероховатости, марку и твердость материала.
Руководящая - сведения, по развитию отрасли, план выпуска материала, средств технологического оснащения стандарты на ТП.
Справочная - сведения, о прогрессивных методах обработки, каталоги, номенклатурные справочники оборудования и оснастки. Материалы по выбору технологических нормативов (режимы обработки, припуски, расход материала и др.) и др. справочные материалы.