Курсовая работа (т): Проектирование технологических операций обработки детали
Всю механическую обработку разбивают по операциям и таким образом выявляют последовательность выполнения операций, их число для каждой операции выбирают оборудование и определяют конструктивную схему приспособлений.
Задачей каждого предыдущего перехода является подготовка поверхности заготовки под последующую обработку и каждый последующий метод (операция или переход) должен быть точнее предыдущего т. е. обеспечивать более высокое значение показателей качества детали. Поэтому механическая обработка делится на:
черновую обработку, когда удаляется большая часть припуска, что позволяет обнаружить возможные дефекты заготовки; на первых одной-двух операциях. При базировании по черновым базам обрабатываются основные технологические базы;
чистовую обработку, когда в основном обеспечивается требуемая точность:
далее идут операции местной обработки, по ранее обработанным поверхностям, отделочные операции, когда достигается требуемая шероховатость поверхности и окончательно обеспечивается точность детали.
Контроль в ТП предусмотрен с целью технологического обеспечения заданных параметров качества, обработанной детали.
Разработанный ТП должен содержать общий план обработки детали и описание содержания операций ТП и выбор типа оборудования. Он должен быть прогрессивным, обеспечивать повышение производительности труда и качества детали, сокращать материальные и трудовые затраты и быть экологически безопасным. Построение технологического маршрута обработки во многом определяется конструктивно-технологическими особенностями детали. Выбор маршрутной технологии существенно зависит от типа производства, уровня автоматизации и применяемого оборудования.
При массовом производстве применяют станки с ЧПУ, автоматы, полуавтоматы, агрегатные специализированые и специальные станки. Перспективным в массовом производстве является применение гибких производственных систем (линий, участков, цехов), особенно при наличии условий для групповой организации производства.
Выбор станка на операцию определяется
возможностью изготовления на нем деталей необходимой конфигурации и размеров,
обеспечения качества ее поверхности, производительности оборудования, а также
экономическими параметрами.
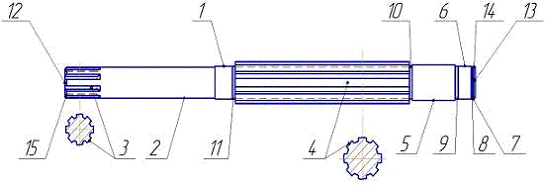
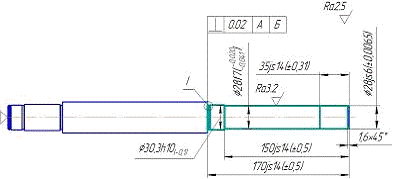
Рис. 5. Вал
При проектировании проектного технологического процесса необходимо соблюдать принцип совпадения конструкторских, технологических, и измерительных баз. Только при его соблюдении, возможно говорить о правильности составления техпроцесса. Для деталей типа «Вал» с внутренним отверстием рекомендуется изначально базировать по наружней поверхности с последующем базированием на центровые отверстия.
Последовательность технологических переходов должна обеспечивать заданные чертежом детали параметры точности.
Для рассмотрения данного вопроса воспользуемся
чертежом детали, изображенным на рис. 5. Для наглядности сведем результат в
таблицу.
Таблица 4
Выбор технологических баз и последовательности переходов
|
Номер оп. |
Операция |
Обрабатываемые поверхности |
Базирование |
|
015 |
Токарная с ЧПУ |
1,2,15,16,19 |
Поверхность 7,центр.отв.6 |
|
020 |
Токарная с ЧПУ |
3,7,9,8,18 |
Поверхность 1, центр.отв.6 |
|
030 |
Шлицефрезерная |
1,10 |
Поверхность 7, центр.отв.6 |
|
035 |
Шлицефрезерная |
3,14 |
Поверхность 7, центр.отв.6 |
|
040 |
Круглошлифовальная |
4 |
Поверхность 7, 17 |
|
045 |
Круглошлифовальная |
4 |
Поверхность 7, 17 |
|
070 |
Круглошлифовальная |
2,7,9 |
Поверхности 1, центр.отв.6 |
6. Проектирование
технологических операций обработки детали
Разработку техпроцесса начинаем
с выбора методов обработки каждой поверхности в зависимости от точности и
шероховатости. Данные по методам обработки сведем в таблицу.
Таблица 5. Технологический процесс изготовления дет. «Вал»
|
№ операции |
Наименование операций |
Карта эскизов |
Станок (оборудование), приспособление |
|||
|
005 |
Заготовительная Штамповка на КГШП |
|
Заготовительный цех. Штамп |
|||
|
010 |
Фрезерно-центровальная. Фрезеровать торцы одновременно; центровать торцы одновременно |
|
Фрезерно-центровальный полуавтомат модели МР-71. Приспособление специальное: призмы, прихваты. |
|||
|
015 |
Токарная ЧПУ. Точить заготовку с одной стороны, точить 3 канавки |
|
Токарно-винторезный с ЧПУ 16К20Ф30 Приспособление: патрон поводковый, центр вращающийся. |
|||
|
020 |
Токарная ЧПУ. Точить заготовку с другой стороны, точить канавку. |
|
Токарно-винторезный с ЧПУ 16К20Ф30. Приспособление: патрон поводковый, центр вращающийся |
|||
|
025 |
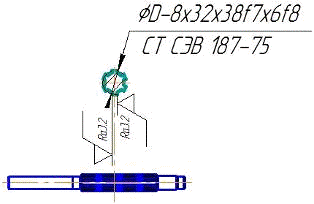
Шлицефрезерная Фрезеровать шлицы. |
|
Шлицефрезерный горизонтальный полуавтомат модели 5350А. Приспособление: патрон поводковый, центр вращающийся. Фреза червячная чистовая с прямобочным профилем 2520-0738 ГОСТ 8027-86 |
|||
|
030 |
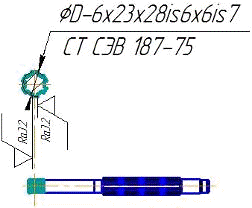
Шлицефрезерная Фрезеровать шлицы. |
|
Шлицефрезерный горизонтальный полуавтомат модели 5350А. Приспособление: патрон поводковый, центр вращающийся. Фреза червячная чистовая с прямобочным профилем 2520-0745 ГОСТ 8027-86 |
|||
|
035 |
Слесарно-опиловочная. |
Верстак |
Слесарный верстак. |
|||
|
040 |
Моечная. |
Моечная машина |
Ванна. |
Контрольная. |
Верстак |
Контрольный стол |
|
050 |
Термическая. Закалить деталь HB 210…260 |
Термический цех |
Печь термическая |
|||
|
055 |
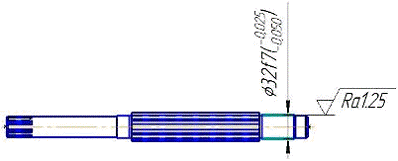
Круглошлифовальная. Шлифовать Ø 32f7 выдержав технические требования |
|
Круглошлифовальный станок модели 3А110В. Приспособление: центр жесткий, центр вращающийся, хомут. |
|||
|
060 |
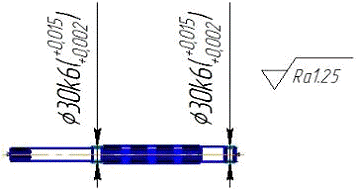
Круглошлифовальная. Шлифовать Ø 30к6 с двух сторон выдержав технические требования чертежа |
|
Круглошлифовальный станок модели 3А110В. Приспособление: центр жесткий, центр вращающийся, хомут. |
|||
|
065 |
|
|
|
|||
|
070 |
Моечная. |
Моечная машина |
Ванна. |
|||
|
075 |
Контрольная. |
Верстак |
Контрольный стол |
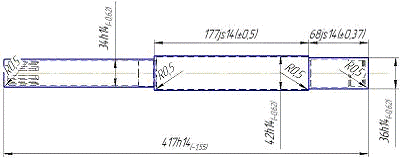
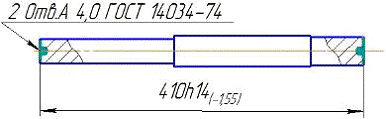
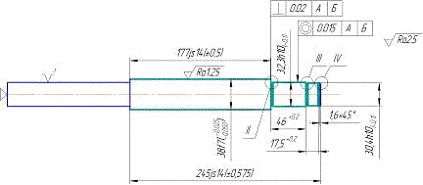
. Расчет припусков на обработку и определение
размеров заготовки
Припуск - слой материала, удаляемый с поверхности заготовки в целях достижения заданных свойств обрабатыв аемой поверхности детали. Припуск на обработку поверхностей детали может быть назначен по справочным таблицам или на основе расчетно-аналитического метода.
Расчетным значением припуска является минимальный припуск на обработку, достаточный для устранения на выполняемом переходе погрешностей обработки и дефектов поверхностного слоя, полученных на предшествующем переходе, и компенсации погрешностей, возникающих на выполняемом переходе.
Определяем последовательность обработки заданной поверхности
 , Ra 1,25 по [8. табл. 4. стр. 8]
черновое точение Ø 34,5h12-0,25, Ra 6,3
чистовое точение Ø 32,3 h10-0,1, Ra 3,2
шлифование окончательное , Ra 1,25
Все расчеты сведем в таблицу 6.
Таблица 6. Расчет припусков и промежуточных размеров
|
Переходы обработки поверхности Ø 72IS7±0,015 |
Точность обработки |
Шероховатость Ra, мкм |
Табличное значение припуска 2Z, мм |
Принятый размер, мм |
|
1 |
2 |
3 |
5 |
7 |
|
Заготовка (штамповка) |
14/0,87 |
25 |
- |
36h14 |
|
Черновое точение |
12/0,25 |
6,3 |
1,5 |
34,5 h12 |
|
Чистовое точение |
10/0,1 |
3,2 |
2,2 |
32,3h10 |
|
шлифование |
7/0,025 |
1,25 |
0,3 |
|

На основании расчета строим схему
расположения промежуточных припусков, полей допусков и промежуточных размеров
на обработку размера .
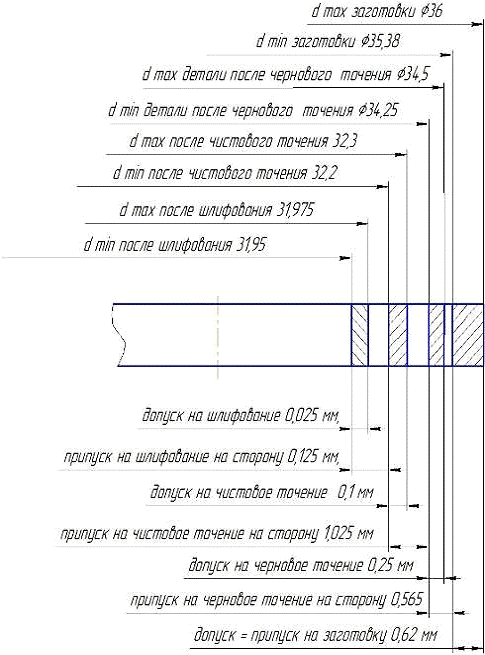
Рис.8
Схема расположения полей допусков
8. Расчёт режимов резания и нормирование
штучного времени
Операция № 020. Комплексная с ЧПУ. Токарный станок с ЧПУ 1В340Ф30.
Содержание перехода:
1. Точить с Ø36Is14 на Ø32,3h10, Ra - 6,3 мкм методом продольной подачи.
Марка обрабатываемого материала - сталь 40Х ГОСТ4543-71 (σв = 530МПа). С охлаждением эмульсией. СПИД - средняя.
. Выбор режущего инструмента
Принимаем токарный проходной упорный правый резец 2140-0059 ГОСТ 18879 - 83. Материал пластинки - твердый сплав ВК8; [2, табл.3. 116]
Материал державки - сталь 45,
сечение державки 25×16, длина
резца 280 мм. Геометрические параметры резца: форма передней поверхности -
плоская с фаской тип IIб, 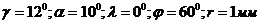
. Назначаем режимы резания:
Устанавливаем глубину резания.
При снятии припуска за один проход t = 1,85 мм
. Назначаем подачу Sтабл.=1,2 мм/об: [2.,табл. 11, стр.266]
. Назначаем период стойкости резца, мин., Т = 60 мин [5.,стр.30]
. Определяем скорость главного
движения резания, допускающую режущими свойствами резца м/мин.
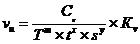 ,
Где  - коэффициент, является
произведением коэффициентов, учитывающий влияние материала заготовки

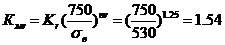
состояние поверхности (поковка ):  ;
материала инструмента (ВК8):  [2.табл.6.,стр.263]
учитывающий вид токарной обработки:
Кv = Кmv× Кnv×Кuv = 1,54 ×0,8×0,83 = 1,02
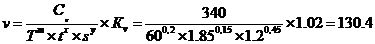 м/мин.
Принимаем  м/мин
6. Частота вращения шпинделя, соответствующая
рассчитанной скорости резания:
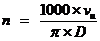 = 1000×130/(3,14×36) = 1150
об/мин
Устанавливаем nст. = 1150 об/мин, тогда фактическая скорость резания:
д = π×
D ×nст./1000
= 3,14×36×1150/1000
= 129,9 м/мин
. Мощность, затрачиваемая на резание:
рез = Pz×Vд/(102×60), кВт
Где 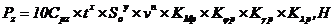
Для заданных условий обработки
(Сталь 40Х): ;
 ;
 ;
 ,
Учитывая поправочные коэффициенты на силу резания, определяем силу резания по формуле:
Находим: 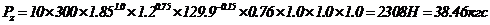
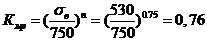 ;[2.,табл. 9, стр.264]

 ;

рез = Pz×Vд/(102×60) = 38,46×129,9/6120 =
0,8 кВт [2.,стр.271]
Проверяем достаточна ли мощность привода станка. У станка мод.1В340Ф30 мощность на шпинделе станка:шп =Nдв×η = 22 ×0,8 = 17,6 кВт,
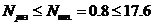 Обработка возможна.
. Определим основное время:

Длина рабочего хода резца : 
Врезание 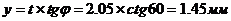
Перебег принимаем равным  мм;
 мм
Число рабочих ходов принимаем i=1.
Тогда 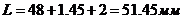
Основное время:
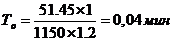
Расчет норм штучного времени.
. Нормирование вспомогательного времени:
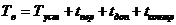 , мин
где Туст - время на установку и снятие детали, мин;пер - время, связанное с переходом, состоит из времени на приемы: подвод инструмента, установка инструмента на размер, включение подачи и вращения шпинделя, отвод инструмента и т. д., мин;доп - вспомогательное время на дополнительные приемы, мин;конт - вспомогательное время на контрольные измерения, которые производятся после окончания обработки поверхности.
. Нормирование времени на
обслуживание рабочего места:
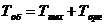 , мин
где Ттех - время на техническое обслуживание рабочего места, мин;
Торг - время на организационное обслуживание рабочего места, мин
В условиях среднесерийного производства время на обслуживание рабочего места выражают в процентах от оперативного времени в зависимости от группы станка.
 от оперативного времени.
. Нормирование времени на отдых и личные надобности:
Время на отдых и личные надобности зависит от условий труда, которые в свою очередь, определяются факторами утомляемости и определяют в процентах от оперативного времени.
 от оперативного времени.
. Нормирование подготовительно-заключительного времени:
Содержание подготовительных работ зависит от типа производства, применяемых форм организации производства и труда, а также характера нормируемой операции.
Нормирование производится по нормативам.
Расчет нормы штучного времени:
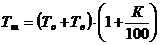 , мин
где То - основное время на обработку, мин;
Тв - вспомогательное время на операцию
К - время на обслуживание рабочего
места и время на отдых и личные надобности, в процентах от оперативного
времени, %:
К = аоб + аотл, % = 8,4 %
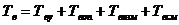
где:  - время на установку, мин;
 - время связанное с операцией, мин;
 - время на измерения, мин;
 - время на смену инструмента
К- время на обслуживание рабочего места, отдых и личные надобности, % от оперативного времени, мин.
Определим вспомогательное время, связанное с операцией.
а) = 0,15 мин [5, карта 3, лист 1,
поз.7],