Курсовая работа (т): Проектирование технологических операций обработки детали
б) на операцию:
б) время на контроль:
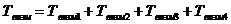 [5, карта 15, лист 5],


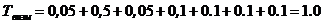 мин.
г) время на смену инструмента
 = 0,08 мин. [5, карта 25, лист 4],
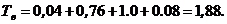 мин.
Время на обслуживание и отдых и личные надобности.
К=7% [5, карта 16],
Определим штучное время:
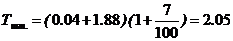 мин.
Аналогично рассчитываем режимы
резания на остальные операции и результаты сводим в таблицы 1.
Таблица 7 - Сводная таблица режимов резания для принятого техпроцесса
|
Но- мер операции |
Наименование операции, переход |
Глубина резанияt,мм |
Длина резания lрез, мм |
Подача Sо, мм/об |
СкоростьV, м/мин |
Частота вращения, мин-1 |
Минутная подача SM, мм/мин |
Основное время Тo,мин |
|
|||||||
|
|
|
|
|
расчетная |
принятая |
расчетная |
принятая |
расчетная |
принятая |
|
|
|||||
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
10 |
11 |
12 |
|||||
|
010 |
Фрезерно-центровальная 1. Фрезеровать торцы 2. Сверлить центровые отверстия |
1 2,0 |
66 13,8 |
1 0,12 |
1 0,12 |
120 29 |
101 25 |
579 1453 |
500 1250 |
180 150 |
0,15 0,1 |
|||||
|
015 |
Токарная с ЧПУ 1. Черновое точение поверхностей Ø38 |
1 |
245 |
1,2 |
1,2 |
130,4 |
130 |
1150 |
1150 |
|
0,18 |
|||||
|
Но- мер операции |
Наименование операции, перехода |
Глубина резанияt,мм |
Длина резания lрез, мм |
Подача Sо, мм/об |
СкоростьV, м/мин |
Частота вращения, мин-1 |
Минутная подача SM, мм/мин |
Основное время Тo,мин |
|
|||||||
|
|
|
|
|
расчетная |
принятая |
расчетная |
принятая |
расчетная |
принятая |
|
|
|||||
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
10 |
11 |
12 |
|||||
|
|
Ø32 |
1 |
66 |
0,6 |
0,6 |
125 |
120 |
1150 |
1150 |
378 |
0,12 |
|||||
|
|
Ø30 |
1,3 |
20 |
0,6 |
0,6 |
125 |
120 |
1150 |
1150 |
480 |
0,2 |
|||||
|
|
2. Чистовое точение поверхностей Ø38 |
0,6 |
245 |
0,3 |
0,3 |
163 |
160 |
944 |
900 |
240 |
0,152 |
|||||
|
|
Ø32 |
0,5 |
66 |
0,3 |
0,3 |
140 |
140 |
919 |
900 |
240 |
0,09 |
|||||
|
|
Ø30 |
0,8 |
20 |
0,3 |
0,3 |
150 |
150 |
995 |
900 |
240 |
0,08 |
|||||
|
|
3. Точить 2 канавки b=3 Ø38, Ø32,0 |
0,25 |
3 |
0,2 |
0,2 |
77 |
65 |
776 |
700 |
80 |
0,15 |
|||||
|
|
4. Точить канавку b=1,4 Ø30 |
0,95 |
1,4 |
0,2 |
0,2 |
77 |
65 |
472 |
700 |
80 |
0,05 |
|||||
|
020 |
Токарная с ЧПУ 1. Чистовое точение поверхностей Ø30 |
2,0 |
170 |
0,1 |
0,12 |
130 |
130 |
1150 |
1150 |
115 |
0,45 |
|||||
|
|
Ø28 |
1,0 |
150 |
0,1 |
0,1 |
130 |
130 |
1150 |
1150 |
115 |
0,29 |
|||||
|
|
Точить канавку b=3 Ø30 |
0,25 |
3,0 |
0,1 |
0,1 |
80 |
80 |
850 |
850 |
85 |
0,08 |
|||||
|
025 |
3,0 |
8 |
0,3 |
0,3 |
25 |
25 |
569 |
500 |
150 |
9,9 |
||||||
|
030 |
Фрезеровать щлицы на Ø28 |
2,5 |
6 |
0,3 |
0,3 |
25 |
25 |
569 |
500 |
150 |
2,3 |
|||||
|
055 |
Шлифовать поверхность Ø32f7 |
0,125 |
46 |
0,05 |
0,05 |
78 |
75 |
1200 |
1200 |
60 |
3,8 |
|||||
|
060 |
Шлифовать поверхность Ø30k6 с 1 стороны |
0,125 |
20 |
0,05 |
0,05 |
78 |
75 |
1450 |
1450 |
72,5 |
1,7 |
|||||
|
|
Шлифовать поверхность Ø30k6 с 2 стороны |
0,125 |
20 |
0,05 |
0,05 |
78 |
75 |
1450 |
1450 |
72,5 |
1,7 |
|||||
. Выбор станков и режущего инструмента,
обеспечение точности обработки
Инструментальная оснастка представляет собой совокупность инструментов, предназначенных для обработки резанием или пластическим деформированием, а также устройств для закрепления инструмента.
Выбор режущих инструментов при оснащении технологической операции механической обработки заготовок производится, исходя из условий обработки с учетом вида станка, материала обрабатываемой заготовки, ее размеров и конфигурации, требуемой точности обработки, шероховатости поверхности, типа производства.
Вспомогательный инструмент (оправки, резцовые блоки и т.п.) должен обеспечивать надежное закрепление режущего инструмента, быструю и легкую его смену, возможность регулировки на станке, а также наладки и подналадки его на заданный размер вне станка.
Измерительный инструмент выбирается в
зависимости от вида обрабатываемой поверхности и требуемой точности. В массовом
производстве применяется универсальный измерительный инструмент.
Таблица 8
|
Операция |
Оборудование |
Инструмент |
|
010 Фрезерно-центровальная. |
Фрезерно-центровальный полуавтомат модели МР-71 |
Фреза торцевая Ø80 ГОСТ 26596-91, сверло центровочное Ø 4,0 ГОСТ 14952 |
|
015 Токарная с ЧПУ |
Токарно-револьверный с ЧПУ 16К20Ф30 |
Резец 2103-0671 Т15К6 ГОСТ 5348-69 Корпус C5-PCLNR/L-17090-12 Пластина CNMG 3,0 04 08-PF 1525 Пластина CNMG 1,4 04 08-PF 1525 |
|
020 Токарная с ЧПУ |
Токарно-револьверный с ЧПУ 16К20Ф30 |
Корпус C5-PCLNR/L-17090-12 Пластина CNMG 12-08-PF 4225 Пластина CNMG 1,4 04 08-PF 1525 |
|
025 Шлицефрезерная. |
Шлицефрезерный горизонтальный полуавтомат модели 5350А |
Фреза червячная чистовая с прямобочным профилем 2520-0738 Ø 80 ГОСТ 8027-86 |
|
030 Шлицефрезерная. |
Шлицефрезерный горизонтальный полуавтомат модели 5350А |
Фреза червячная чистовая с прямобочным профилем 2520-0745 Ø70 ГОСТ 8027-86 |
|
055 Шлифовальная |
Круглошлифовальный станок модели 3А110В. |
2П 300 75 4A 50-М28 С1 6 К А 35м/с ГОСТ17123-79 |
|
060 Шлифовальная |
Круглошлифовальный станок модели 3А110В. |
2П 300 75 4A 50-М28 С1 6 К А 35м/с ГОСТ17123-79 |
. Выбор контрольно-измерительных инструментов
для оценки точности обработки
На рис. 3 показано устройство для контроля
взаимного расположения шлицев вала, состоящее из двух полуколец 1, жестко
соединенных между собой двумя стяжками 2 с помощью четырех винтов 5. К каждому
полукольцу слева неподвижно крепятся опорные контакты 3, а справа - подвижные
измерительные Контакты 4, установленные на рычагах 6. Последние могут
поворачиваться на осях и своими плоскими контактами 7 взаимодействовать с
контактами ИГ 9, фиксируемых в полукольцах винтами Для устойчивого расположения
измерительного устройства на Рабочих поверхностях измеряемых шлицев 11 на
правой стяжке установлен рычаг 12 с третьим опорным контактом, а на левой
-противовес 13, масса которого равна массе двух измерительных средств 9,
находящихся в правой части полуколец.
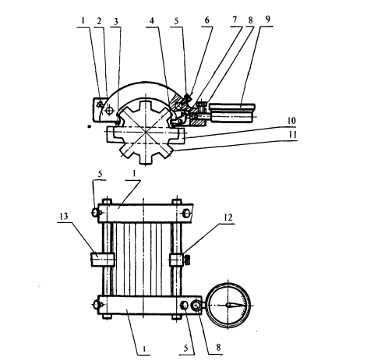
Рис. 3. Приспособление для контроля шлицев вала:
1 - полукольцо, 2 - стяжка. 3 - опорный контакт, 4 - контакт, 5 - винт, 6 -
рычаг, 7 - контакт, 8 - винт, 9 - ИГ, 10 - образец. 11 - шлиц, 12 рычаг. 13
противовес
Перед измерением устройство устанавливают тремя опорными контактами на плоскость образца 10, а оба измерительных средства настраивают на нуль. Затем устройство переносят на рабочую поверхность измеряемых шлицев и по шкалам измерительных средств считывают отклонения расположения рабочей поверхности правого шлица относительно поверхности левого шлица, на которой расположены два опорных контакта, фиксируя отклонения расположения шлицев в плоскости.
Для наглядности расположения шлицев воспроизводится графически, а чтобы получить более достоверные результаты, установку устройства на нуль и измерение шлицев повторяют несколько раз.
заготовка штучный припуск деталь
Библиографический список
1. Афонькин М.Г., Магницкая М.В. Производство заготовок в машиностроении. - Л.: Машиностроение, 1987. - 256 с.
. Балабанов А.Н. Краткий справочник технолога-машиностроителя. - М.: Машиностроение, 1992. - 420 с.
. Горбацевич А.Ф., Шкред В.А. Курсовое проектирование по технологии машиностроения. - Мн.: Выш.школа, 1983. - 256 с.
. Обработка металлов резанием: Справочник технолога /Под общ.ред. А.А.Панова. - М.: Машиностроение, 1988. - 736 с.
. Справочник технолога-машиностроителя. В 2 т. Т.1 / Под ред. А.М.Дальского, А.Г.Косиловой, Р.К.Мещерякова, А.Г.Суслова. - М.: Машиностроение, 2001. - 912 с.
. Справочник технолога-машиностроителя. В 2 т. Т.2 / Под ред. А.М. Дальского, А.Г. Косиловой, Р.К. Мещерякова, А.Г. Суслова. - М.: Машиностроение, 2001. - 944 с.
. Технология машиностроения: В 2 кн. Кн.1. Основы технологии машиностроения / Под ред. С.Л.Мурашкина. - М.: Высш.школа, 2003 278 с.
. Технология машиностроения: В 2 кн. Кн.2. Производство деталей машин Под ред. С.Л.Мурашкина. - М.: Высш. школа, 2003. - 295 с.