Курсовая работа (т): Проектирование технологической линии по производству железобетонных многопустотных плит перекрытий
Усилия обжатия (отпуск натяжения арматуры) передают на бетон после достижения им требуемой передаточной прочности.
Нормируемая передаточная прочность бетона предварительно напряженных плит в зависимости от класса пли марки бетона по прочности на сжатие, вида и класса напрягаемой арматурной стали должна соответствовать указанной в рабочих чертежах этих плит.
Нормируемая отпускная прочность бетона предварительно напряженных плит из тяжелого или легкою бетона для теплого периода года должна быть равна нормируемой передаточной прочности бетона, а плит с ненапрягаемой арматурой - 70% прочности бетона на сжатие, соответствующей его классу или марке. При поставке этих плит в холодный период года или для обеспечения сохранности их при перевозке железнодорожным транспортом в теплый период года (по согласованию между изготовителем и потребителем плит) нормируемая отпускная прочность бетона может быть повышена до 85% прочности бетона на сжатие, соответствующей его классу или марке.
Нормируемая отпускная прочность бетона плит из плотного силикатного бетона должна быть равна 100% прочности бетона на сжатие, соответствующей его классу или марке.
Требования к качеству бетонных поверхностей и внешнему виду плит (в том числе требования к допустимой ширине раскрытия технологических трещин) — по ГОСТ 13015.0 и ГОСТ 9561.
Качество бетонных поверхностей плит должно удовлетворять требованиям, установленным для категорий:
А3 - нижней (потолочной);
А7 - верхней и боковых.
По согласованию изготовителя с потребителем плит могут быть установлены вместо указанных следующие категории поверхностей:
А2 - нижняя (потолочная), подготовленная под окраску;
А4 - то же, подготовленная под оклейку обоями или декоративную отделку пастообразными составами, и верхняя, подготовленная под покрытие линолеумом;
А6 - нижняя (потолочная), к которой не предъявляют требований по качеству отделки.
В бетоне плит, поставляемых потребителю, трещины не допускаются, за исключением усадочных и других поверхностных технологических трещин шириной не более 0,3 мм на верхней поверхности плит и не более 0,2 мм - на боковых и нижней поверхностях плит.
Обнажение арматуры не допускается, за исключением выпусков арматуры или
концов напрягаемой арматуры, которые не должны выступать за торцовые
поверхности плит более чем на 10 мм и должны быть защищены слоем
цементно-песчаного раствора или битумным лаком.
2. Технологическая часть
.1 Технико-экономическое обоснование и выбор способа производства изделий
Существуют несколько способов изготовления изделий на заводах сборного железобетона:
Конвейерный способ производства. При конвейерном способе производства формы с изделиями перемещаются с принудительным ритмом по всем технологическим постам линии специальными транспортными устройствами.
Конвейерный способ производства дает возможность максимально автоматизировать технологические операции, достичь высокой эффективности производства благодаря применению принудительного режима перемещения изделий по постам; обеспечить снижение расхода тепловой энергии за счет непрерывного процесса тепловой обработки изделий; эффективно использовать технологическое оборудование, формы и оснастку; обеспечивает значительное повышение производительности труда. Конвейерные линии наиболее эффективны при специализированном серийном выпуске изделий: плит и панелей покрытий, перекрытий, наружных стеновых панелей, панелей цоколя. Конвейерные линии дают возможность изготовлять панели высокой заводской готовности при максимальной механизации процессов формования и отделки на всех постах. Пооперационное расчленение технологического процесса и узкая специализация обеспечивают высокую производительность труда. Непрерывность процессов повышает коэффициент использования оборудования.
Однако конвейерный способ производства требует значительных капитальных вложений и затрат на обслуживание механизмов и оборудования, не обладает гибкостью технологии при переходе на новую номенклатуру выпускаемой продукции.
Стендовый способ производства. При стендовом способе производства формование изделий производится в стационарных неперемещаемых формах, а оборудование перемещается от одной формы к другой. Особенностью стендового способа производства является то, что все технологические процессы (установка арматурных каркасов, формование, твердение бетона, распалубка, чистка форм и т.д.) выполняются на одном месте. Этот способ требует незначительного объема капитальных затрат, экономичен для изготовления изделий малыми сериями.
К недостаткам стендового способа относятся: подача материалов ко всем постам; низкая степень механизации работ; непроизводительные затраты времени при выполнении одних и тех же операций на различных постах; подвод энергетических коммуникаций ко всем постам; низкая оборачиваемость оборудования и нерациональное использование производственных площадей.
Кассетный способ производства. При кассетном способе производства изделия формуют и осуществляют тепловлажностную обработку их в неподвижной вертикальной кассетной установке.
Установки отличаются большой компактностью, простотой, надежностью в работе, малым физическим износом при эксплуатации. Съем изделий с 1 м2 производственной площади при кассетной технологии на 23 % выше, чем при агрегатно-поточной, и на 10 ... 25 % больше, чем на горизонтальных конвейерных линиях. Изделия имеют гладкие поверхности, четкие ровные ребра, полное соответствие геометрическим размерам.
Однако кассетная технология имеет и недостатки: отсутствует надлежащее уплотнение бетонной смеси в формовочных отсеках, что ведет к применению подвижных бетонных смесей (П = 12 ... 16 см) с большим водосодержанием. Это увеличивает расход цемента, расслаиваемость бетонной смеси, неоднородность прочности бетона по высоте изделия; повышенное водосодержание, недостаточная вибрация приводят к многочисленным порам и раковинам на поверхности изделий, что требует шпатлевки на специальных отделочных комплексах; для стендовой кассетной технологии характерны простои формовочного оборудования в процессе тепловой обработки изделий и большая удельная металлоемкость.
Кассетно-конвейерный способ производства. Кассетно-конвейерной называют формовочную линию, на которой изделия формуют в вертикальном положении, а опалубку и изделия в процессе производства перемещают с заданным ритмом по технологическим постам.
Организация производства по конвейерной схеме дает возможность механизировать трудоемкие процессы на вспомогательных постах (комплектации, распалубки, переоснастки щитов) и производить переоснастку и ремонт щитов без остановки работы.
Удаленность постов распалубки, подготовки и комплектации от формовочного поста обеспечивает снижение вредного воздействия шума, вибрации и температуры на обслуживающий персонал. За счет высокой степени механизации технологических операций, насыщенности механизмами, сложности схемы организации кассетно-конвейерные линии целесообразны на заводах большой мощности.
Способ непрерывного вибропроката. При способе непрерывного вибропроката изделия изготовляют на вибропрокатных станах конструкции Н.Я. Козлова.
Способом вибропроката изготовляют плоские железобетонные панели перекрытий, панели внутренних стен, керамзитобетонные панели наружных стен, часторебристые тонкостенные железобетонные скорлупы, используемые для покрытия жилых и производственных зданий, а также ребристые и плоские плиты для городских подземных коллекторов.
Агрегатно-поточный способ производства является наиболее распространенным. Подготовленная форма с помощью мостового крана подается на пост формования, где в нее укладывается бетонная смесь с помощью бетоноукладчиков, затем на этом же посту производится уплотнение бетонной смеси на виброплощадках, заглаживание и отделка поверхности бетона. После этого формы с изделиями поступают в камеры тепловлажностной обработки. Формы и изделия двигаются от поста к посту с произвольным интервалом. Технологические посты не зависят один от другого, ритм работы одного и того же поста может изменяться: 10 ... 16 мин - на посту укладки бетонной смеси и 6 ... 12 ч - на посту тепловой обработки.
В данной курсовой работе будет целесообразно применить агрегатно-поточный
способ производства, так как этот способ позволяет использовать различное
технологическое оборудование, различные по размерам формы, изготовлять широкую
номенклатуру изделий. Агрегатно-поточный способ для мелкосерийного производства
является наиболее выгодным. При несложном технологическом оборудовании,
небольших производственных площадях и затратах на строительство этот способ
дает высокий съем продукции с 1 м2 производственной площади цеха. Здесь
сочетаются небольшие затраты труда со сравнительно низкими удельными
капитальными вложениями. Этот способ позволяет разделить технологические
операции по специализированным постам, создать условия для организации четкого
пооперационного контроля качества изделий, обеспечивает высокий коэффициент
использования оборудования и оборачиваемость форм. Годовая производительность
агрегатно-поточной технологической линии определяется номенклатурой выпускаемой
продукции, режимом формования изделий и продолжительностью работы формовочного
поста.
.2 Разработка схемы технологического процесса
Технологический процесс производства многопустотных плит перекрытий осуществляется в следующей последовательности:
· после термообработки поддон с изделием краном устанавливается на пост подготовки форм;
· производится обрезка напряженных стерней;
· плита снимается с поддона краном и переноситься на вывозную тележку, где осуществляется отчистка плит от наплывов бетона, маркировка и приемка изделий ОТК;
· поддон очищается от остатков бетона, обрезков арматуры, очищаются упоры, производиться смазка рабочей поверхности поддона и упоров;
· на этом же посту производиться укладка нижних сеток и установка стержней в упоры; стержни предварительно нагреваются на установке УЭС-5;
· подготовленный поддон краном переноситься на пост формования и устанавливается там;
· в рамку заводятся пуансоны, устанавливаются каркасы, петли, верхняя сетка. Производиться укладка подстилающего слоя. Включение вибростола формируется ровный пластичный слой бетона;
· затем производиться дальнейшая укладка, разравнивание и уплотнение бетонной смеси с использованием пригруза;
· после окончания вибрирования выводятся пуансоны, поднимается пригруз, затем поднимается и отводиться рамка;
· производиться отчистка краев формы от подливов бетона. Делают отверстия под петли размером 150…200Х60…80 мм, устанавливают пробки высотой 130 мм;
· поддон с изделием устанавливается в камеру для термовлажностной обработки.
После термообработки технологический цикл повторяется.
Рис. 1. Технологическая смеха производства
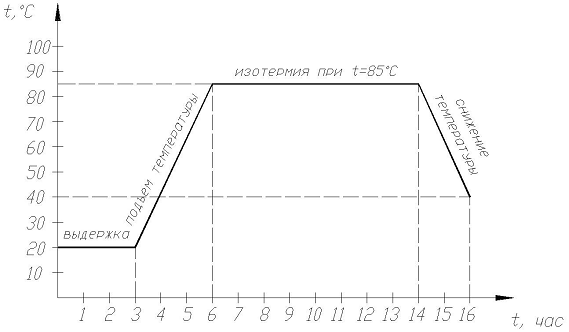
Рис.2. График термовлажностной обработки
В зависимости от вида применяемого цемента график тепловой обработки
должен быть изменен.
.3 Режим работы
Мощность
проектируемой технологической линии предприятия по производству железобетонных
плит пустотного настила для завода ЖБИ по заданию составляет 40000 м в год.
Режим работы предприятия характеризуется числом рабочих дней в году и количеством смен работы в сутки. В соответствии с нормами технологического проектирования предприятий сборного железобетона с двумя выходными днями в неделю может быть принят:
· количество расчётных рабочих суток в год - 253
· количество рабочих смен в сутки - 2
· количество рабочих смен в сутки для тепловой обработки - 3
· продолжительность рабочей смены в часах - 8
· коэффициент использования основного оборудования - 0,943
Годовой фонд времени работы основного технологического оборудования для агрегатно-поточного способа производства принимается равным 253 дня.
Количество рабочих суток в году 253 принимаем из расчёта, что рабочая неделя состоит из 5 дней. При пятидневной рабочей неделе режим работы принимается двух сменах по 8 часов, всего 16 часов в сутки, кроме этого два перерыва на обед по 1 часу. Работа камер твердения во всех случаях принимается трёхсменная. Это значит, что при двухсменной работе формовочного цеха тепловая обработка изделий производится и в третью, но не рабочую смену до тех пор, пока бетон не наберёт заданную прочность.
Таблица 3. Режим работы предприятия
|
№ п/п |
Наименование цехов и отделов |
Количество дней |
Количество смен в сутки |
Годовой фонд времени, час |
|
|
|
|
В год |
В неделю |
|
|
|
1 |
Склады заполнителей и цемента |
365 |
7 |
3 |
8760 |
|
2 |
Арматурный цех |
253 |
5 |
2 |
4048 |
|
3 |
Бетоносмесительный отдел |
253 |
5 |
2 |
4048 |
|
4 |
Формовочный цех |
253 |
5 |
2 |
4048 |
|
5 |
Камеры ТВО |
5 |
3 |
6072 |
|
|
6 |
Лаборатория ОТК |
253 |
5 |
2 |
4048 |
|
7 |
Склад готовой продукции |
253 |
5 |
2 |
4048 |
|
8 |
Трансформаторная |
365 |
7 |
3 |
8760 |
|
9 |
Компрессорная |
365 |
7 |
3 |
8760 |
.4 Выбор сырья основных материалов и полуфабрикатов, их технические
характеристики, нормативы, ГОСТы
Таблица 4. Требования к материалам
|
Перечень сырья, материалов и полуфабрикатов, наименование НТД |
Технические требования, предъявляемые к сырью, материалам и полуфабрикатам |
Способ хранения |
|
Цемент ГОСТ 10178-85 |
Портландцемент М400 должен
удовлетворять следующим дополнительным требованиям: а) в цементе не должно
содержаться минеральных тонкомолотых и в том числе гидравлических добавок; б)
начало схватывания 1,5 - 2,5 ч; в) конец схватывания 3,5 - 5 ч; г) нормальной
густоты цементного теста 25 - 29%; д) содержание в цементе С |
|
|
Песок ГОСТ 8736-93 |
Природные и дроблёные пески, фракционированные и обогащённые, имеющие модуль крупности в пределах 2,1-3,25. Количество пылевидных и глинистых частиц на песках не должно превышать 3% по массе, глина в виде комков не допускается. Для повышения однородности бетонной смеси рекомендуется применять классифицированный песок трех фракций 0 - 0,315; 0,63 - 1,25; 2,5 - 5 мм или, в крайнем случае, двух фракций (0 - 0,63 и 1,25 - 5 мм). |
Хранить в закрытом складе заполнителей, предохранять от загрязнений. |
|
Щебень ГОСТ 8267-93 |
Щебень из естественного камня или гравия. Марки щебня, определяемые по дробимости при сжатии в цилиндре, должны быть выше марок бетона на сжатие не менее чем в 2 раза. В крупном заполнителе количество пылевидных, илистых и глинистых частиц не должно превышать 1% по массе. Наличие глины в виде отдельных комков или плёнки, обволакивающей зерна крупного заполнителя, не допускается. |
Хранить в закрытом складе заполнителей, раздельно по фракциям в условиях предохраняющих от загрязнения. |
|
Арматура ГОСТ 10884-94 ГОСТ 5781 ГОСТ 6727 |
Стержневая термически упрочненная периодического профиля классов Ат-IV, Ат-V Стержневая класса А-I марок ВСт3пс2 и ВСт3сп2 Арматурная проволока периодического профиля класса ВрI |
Под навесом на стеллажах |
 А в пределах 5 - 8%.При транспортировании и хранении
должен быть защищен от увлажнения и загрязнения посторонними примесями.
Должен хранится в закрытых силосах раздельно по видам и маркам.
.5 Подбор состава бетона и расчет потребности бетонной смеси и материалов
на год, сутки, час
Подбор
состава бетона сводиться к установлению расхода составляющих бетонной смеси на
1 м готовых изделий при условии соблюдения заданных
реологических параметров бетонной смеси и физико-механических свойств готовых
изделий.
Требуется
подобрать состав тяжёлого бетона М 400 при R = 40 МПа для бетонирования железобетонных плит
пустотного настила; подвижность бетонной смеси ОК = 3.5 - 5 см.