Курсовая работа (т): Проектирование технологической линии по производству железобетонных многопустотных плит перекрытий
Габаритные размеры, мм:
Длина - 2600
Ширина - 2500
Высота - 2460
|
Масса - 3000 кг |
|
||
|
6. |
Установка СМЖ-357 для правки и резки арматурной стали |
2 |
Диаметр перерабатываемой стали: Гладкой - 4-10 мм Периодического профиля - 6-8 мм; Длина заготовляемых прутков - 500-900 (12000); Точность резки прутков по длине (при номинальной длине 6000 мм) - ±4 мм; Скорость подачи арматуры - 31.5; 46; 63; 90; Масса - 1900 кг. |
|
7. |
Правильно-отрезной станок 11-60228 |
1 |
Диаметр перерабатываемой арматуры: гладкой - 6-16 мм периодического профиля - 6-12 мм; Точность резки прутков - ±2 мм; Скорость подачи и правки арматуры 1,5,42,63 м/мин; Мощность электродвигателя - 10/14,5+13/15/19 кВт; Габаритные размеры - 12170×1565×2000 мм; Масса 6450 кг |
|
8. |
Станок для заготовки коротких арматурных стержней АРС-М |
1 |
Диаметр отрезных стержней - 3-5 мм; Класс стали - В-1, Вр-1; Точность резки - ±4 мм; Мощность электродвигателя - 4 кВт; Число резов в 1 мин - 42. |
|
9. |
Станок для гибки стержневой арматуры СГА-40Б |
1 |
Максимальный диаметр изгибаемого прутка из стали класса: A-I - 40 А-Ш - 32; Частота вращений гибочного диска - 3, 4, 14 об/мин; Мощность электродвигателя - 3 кВт; Габаритные размеры - 760×790×790 мм; Масса - 360 кг. |
|
10. |
Автоматизированная линия 7247СЕ на базе машины для сварки плоских сеток и каркасов АТМС 14*75-7-1 |
1 |
Производительность линии при сварке сеток с шагом поперечных стержней 200 мм - 1,2 м/мин. Номинальная мощность сварочных трансформаторов 496 (1412)кВт. Мощность электродвигателя 2,8 кВт. Габаритные размеры: длина 14550, ширина 8840, высота 1970 мм Масса 10,5 тн. Ширина свариваемой сетки 3800 мм. Класс арматуры B-I, Bp-I, A-I, А-II, А-III. Диаметр продольных стержней 3-12 мм. То же перечисленных стержней 3-10 мм. Число продольных стержней до 36. Шаг стержней: продольных 100-300 мм, поперечных 100-300 мм. Габаритные размеры: ширина 800-3800, длина 1200 мм |
|
11. |
Станок для изготовления строповочных петель СМЖ-212 |
1 |
Производительность В мотках - 300 шт/ч; стержневая - 450 шт/ч. Диаметр арматуры В мотках - 8-12 мм Стержневая - 8-20 мм; Мощность эл.двигателя В мотках - 7 Стержневая - 7; Габаритные размеры: В мотках - 7,65×2,5×1,3 Стержневая - 3,04×2,5×1,3 Масса в мотках - 3950 кг |
|
12. |
Автоматизированная линия 7728/2А на базе сварной машины МТМК 3 * 100-4. |
2 |
Производительность линии 6 м/мин при сварке сеток или каркасов шириной 600 мм под арматуры сН6 мм+бмм и шагом поперечных стержней 210 с подачей продольной арматуры из бухт. Номинальная мощность трансформаторов машин для сварки : сетки 270 кВт продольной арматуры- мощность электродвигателей-Габаритные размеры 19600×3200×1970 мм. Масса 6 т. |
|
13. |
Одноточечная машина МГ-1210 |
4 |
Ширина < 500 мм. Класс и диаметр арматуры: Поперечной 5-10 мм B-I A-I Продольной A-I, А-II, А-IIIС, А -IVC 5-36 мм |
|
15. |
Сварочный трансформатор ТД-50 |
2 |
Пределы регулирования сварочного тока 90-650 А Номинальное рабочее напряжение 30 В |
|
16. |
Станок для резки арматурной стали СМЖ-172А |
2 |
Максимальный диаметр разрезаемых стержней из стали класса А-III -28 мм; Число ходов ножа в 1 мин - 33; Ход ножа - 45 мм; Тип привода - механический; Установленная мощность - 3 кВт; Габаритные размеры, мм: Длина - 1100 Ширина - 430 Высота - 790 Масса - 445 кг |
|
17. |
Формовочная машина СМЖ-227Б |
3 |
Диаметр пустот, мм - 159 Амплитуда колебаний вибропустотообтазователей, мм 0,5 - 0,8 Установленная мощность, кВт - 33 Масса, кг - 9450 |
|
19. |
Тележка СМЖ-151 для вывоза готовых изделий |
1 |
Грузоподъёмность - 10 т; Предельная дальность хода - 120 м; Скорость передвижения - 31.6 м/мин; Установленная мощность - 7.5 кВт; Габаритные размеры, мм: Длина - 7490 Ширина - 2573 Высота - 1450 Масса - 3700 кг. |
|
20. |
Кран мостовой |
2 |
Грузоподъёмность - 5 т. |
.8 Проектирование арматурного цеха
По годовому расходу арматурных каркасов ориентировочно рассчитываем
площадь цеха:
 , где
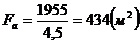
 -
площадь арматурного цеха, м2;
 - общий
годовой расход арматуры, т;
 - съём
арматурных каркасов в т в год с 1 м2 площади цеха, 4.5 т/м2.
.9
Проектирование складов материалов и готовой продукции
Склад цемента
Объём силосов для складирования цемента определяют по формуле:
 , где
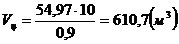
 -
суточный расход цемента, м3;
 - запас
цемента в сутках,
 ;
 -
коэффициент заполнения силоса
 ;
Для хранения цемента принимаем прирельсовый склад вместимостью 720 т., шесть силосов шифр 409-29-63.
Склад заполнителей
Вместимость
склада заполнителей определяется по формуле:
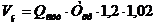 , где
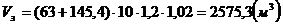
- расход
материала в сутках, м ;
-
нормативный запас в сутках, = 10;
,2 - коэффициент разрыхления;
Принимаем
типовой закрытый склад заполнителей с приёмным устройством для разгрузки
полувагонов в подрельсовый бункер вместимостью 3000 м шифр 409-29-35 и предусматриваем на складе четыре
отсека для крупного заполнителя и два отсека для песка.
Донное пространство отсеков склада обычно оборудуется паровыми регистрами для обогрева заполнителей в зимнее время.
Склад арматуры
Площадь
склада арматуры определяется по формуле:
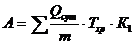 , где
-
суточная потребность с учётом потерь, т;
m - масса стали,
размещённой на складе, т/м (по ОНТП);
T - срок хранения в сутках,
 ; К
 -
коэффициент на проходы,
 .
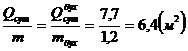 ;
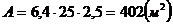
Склад готовой продукции
Площадь
склада готовой продукции определяется по формуле:
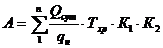 ,
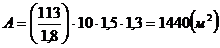
где
- количество изделий, поступающих в сутках, каждого
вида на складе, м
 -
нормативный объём изделий на 1 м площади
склада (по ОНТП);
-
проходы, =1.5;
 -
увеличение площади склада в зависимости от типа крана (мостовой) = 1.3;
2.10. Общая технология производства изделий
Таблица 9. Технология производства изделий
|
Последовательность выполнения операций |
Технологические требования при изготовлении (основные параметры) |
Механизмы, оборудование, инструменты |
Указания безопасности |
|
1 |
2 |
3 |
4 |
|
1. Чистка и смазка поддона. Рекомендуемая смазка - обратная эмульсия ОЭ-2 (ОПЛ) 2. Армирование. Уложить опорные (там где требуется средние) сетки, уложить в упоры стержни напрягаемой арматуры 3. Транспортировка поддона на пост формования |
Особое внимание обратить на чистку упоров. Смазочный состав наносить ровным слоем, расход смазки - из расчета 0,2 кг на 1 м2 Поддоны должны отвечать требованиям жесткости и продольной деформативности. Установку стержней в упоры и укладку сеток производить в соответствии с рабочими чертежами и утвержденными расчетами. При укладки сеток необходимо применение фиксаторов, обеспечивающее получение защитного слоя бетона 15 мм, по краям и на середине плиты. Допускаемые отклонения размеров сеток: по ширине +3 -10 по длине +5 -10 размеров ячеек ±10 разница по длине диагоналей плоских сеток ±10 свободных концов стержней ±5 Переноска поддона производиться траверсой. |
Скребок, щетка, удочка-распылитель Установка для электронагрева стержней. Стеллаж для стержней. Пакетировочные петли для сеток. Контейнер для хранения фиксаторов. Кран мостовой. Траверса. |
При смазке запрещается ходить по смазанной поверхности поддона. Смазку производить в рукавицах. Армирование плит следует выполнять так, чтобы исключить возможность контакта работающих с напрягаемой арматурой: - при снятии стержней с контактов установки электронагрева не касаться нагретой части стержней; - не находиться на поддонах и у торцов поддонов с уложенными в упоры стержнями; - следить за состоянием защитных козырьков упоров. При переноске краном расстояние до встречающихся препятствий не менее 500 мм. |
|
4. Установка каркасов, петель, верхней сетки. Выполняется на посту формовки после заведения пуансонов в рамку. 5. Формование. Укладка бетонной смеси, вибрирование с использованием пригруза. 6. Установка бетонных вкладышей-заглушек, освобождение монтажных петель, мелкий ремонт плит. |
Установка петель производиться по рабочим чертежам. При бетонировании особое внимание обратить на тщательное заполнение бетоном опорных зон. Укладку бетона производить послойно: - укладка пластичного слоя бетона, включением вибраторов добиться разравнивания слоя до появления «цементного молока»; - уложить слой бетона равный половине объема, произвести вибрирование до появления «цементного молока»; - уложить остальное необходимое количество бетона, разровнять, произвести вибрирование до появления «цементного молока». Частота колебаний виброплощадки 2700-3000 кол/мин Амплитуда колебаний 0,2-0,5 мм Подвижность бетонной смеси 0-1 см Производиться на посту формование после удаления пуансонов и поднятия пригруза. Высота пробок 130 мм Отверстия под петли должны быть не более 150-200х60-80 мм |
Бетоноукладчик, виброплощадка, формовочная машина, пригруз, лопата, мастерок. Установка приготовления пробок, лопата, мастерок |
Для защиты от общих вибраций на полях рабочего места необходимо пользоваться виброизоляциоными ковриками и виброобувью. Разравнивать и разглаживать бетон в форме вручную при работающей виброплощадке (формовочной машине) запрещается. Запрещается находиться в зоне действия бетоноукладчика во время его работы. В качестве средств индивидуальной защиты от шума необходимо использовать противошумные наушники и беруши. Оборудование должно соответствовать требованиям ГОСТ 12.2.003 Произвести доводку, установку пробок после поднятия пригрузочного щита и отведения рамки |
|
7. Транспортировка поддона с изделием в пропарочную камеру 8. Термообработка: - выдержать изделия в камере 5 часов; - подать пар в камеру. Режим термообработки: - подъем температуры до 80-850С в течении 3-х часов; - изотермический прогрев при температуре 80-850С в течении 5-ти часов; - охлаждение до 40-300С в течении 2-х часов Скорость подъема температуры 200С в час Скорость снижения температуры 200С в час 9. Выгрузка поддонов с изделиями из пропарочных камер. Транспортировка на пост распалубки. |
Переноска производиться траверсой в ямные пропарочные камеры, оборудованные пакетировщиками. Во время выдержки температура в камере должна быть не ниже +50С. Разность температур пропаренного изделия и окружающей среды не должна быть более 35-400С. Предварительная выдержка изделий начинается с момента загрузки в камеру последнего поддона с изделием. Производится траверсой. |
Кран мостовой, траверса, пакетировщик ямных камер. Термометр, вентили. Кран мостовой, траверса. |
При переноске краном расстояние до встречающихся препятствий не менее 500 мм. Не допускается устанавливать на крышках камер поддоны и изделия. Запрещается подавать пар в открытые камеры. При переноске краном грузов расстояние от нижней части груза до встречающихся препятствий не менее 500 мм. Расстояние между устанавливаемыми на пост распалубки поддонами должно быть не менее 600 мм. |
|
10. Обрезка преднапряженных стержней. Величина отпускной прочности должна быть не менее 70%, в зимнее время 85%. 11. Съем изделий с поддона. Перенос изделий на вывозную тележку. |
Обрезку арматуры производить заподлицо с бетоном. Концы напрягаемой арматуры не должны выступать за торцевые поверхности плит не более чем на 5 мм. Выполнить от края к середине плиты симметрично с каждого края. Поднимать изделие плавно, без рывков. |
Резак. Кран мостовой. Стропы 4СКI-3,5-3000; 4СКI-3,5-4200 |
Обрезку стержней производить в защитных щитках. Запрещается работать неисправными грузозахватными приспособлениями. Складирование изделий на вывозной тележке производить равномерно без нарушения центра тяжести |
.11 Контроль качества продукции
Таблица 10. Операционный контроль качества
|
Наименование технологических операций |
Объект контроля и перечень контрольных операций |
Периодичность контроля |
Метод контроля |
Средство контроля |
Контролирующее лицо |
Учетная документация |
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
|
Чистка поддонов Смазка поддонов Армирование |
Проверка геометрических размеров поддонов, упоров, расстояние между упорами. Наличие защитных козырьков. Качество отчистки, особое внимание - упоры. Вид смазки, способ нанесения. Равномерность нанесения смазки. Электронагрев стержней. Натяжение стержней Установка сеток, каркасов, петель, толщина защитного слоя (наличие фиксаторов) |
Выборочно, не менее 3-х поддонов в смену. Выборочно, и при изменении марки (состава) 1 раз в смену 1 раз в смену и при изменении партии стрежней Выборочно |
Замеры, визуально. ГОСТ 26433.0 ГОСТ 26433.1 Визуально. Замеры (по удлинению стали) Замеры ГОСТ 22362 Визуально |
Рулетка ГОСТ 7502 Рулетка ГОСТ 7502 Прибор ПРДУ |
Сменный мастер, контролер ОТК Контролер ОТК Контролер ОТК, сменный мастер -//- -//- |
Журнал лабораторного контроля Журнал контроля измерений -//- |
|
Формование Термообработка Снятие напряжения Съем изделий с поддонов Маркировка |
Качество бетонной смеси Вибрирование (частота и амплитуда колебаний) Режим тепловой обработки Проверка прочности бетона до снятия напряжения (передаточная прочности) Проверка правильности строповки Проверка пригодности строп Проверка массы плиты Правильность маркировки |
Пробы каждого состава 1 раз в смену 1 раз в квартал и при замене электродвигателя При подъеме t0 до изотермической выдержки Пробы каждого состава 1 раз в смену 1 раз в 10 дней -//- Выборочно Каждое изделие |
Лабораторные испытания (определение подвижности) ГОСТ 10181.0 Замеры Замеры Лабораторные испытания ГОСТ 10180 Визуально -//- Взвешивание Визуально |
Лабораторное испытание (стандартный конус) Виброграф ВР-IА Термометр Пресс Динамометр |
Инженер лаборатории Инженер лаборатории Лаборант Лаборант Бригадир Мастер Контролер ОТК -//- |
Журнал лабораторного контроля -//- Журнал лабораторного контроля -//- Журнал учета и проверки грузозахватных приспособлений Журнал контроля измерений |
|
Приемка ОТК |
Проверка качества поверхностей Неплоскость Непрямолинейность Толщина защитного слоя бетона |
3 шт. от партии; при несоответствии стандарту количество изделий удвоить Выборочно -//- -//- |
Визуально, замеры. ГОСТ 26433.0 Замеры по разработанной методике ГОСТ 26433.0 Замеры ГОСТ 26433.0 Вырубка борозд, замеры |
Рулетка ГОСТ 7502, линейка ГОСТ 427, штангенциркуль ГОСТ 166 Линейка ГОСТ 427 Стальная проволока ГОСТ 2333, ГОСТ 3282; линейка ГОСТ 427 Рулетка ГОСТ 7502, линейка ГОСТ427 |
Сменный мастер, контролер ОТК Контролер ОТК Контролер ОТК Контролер ОТК |
Журнал ОТК Журнал ОТК Журнал ОТК Журнал ОТК |
.12 Мероприятия по охране труда, технике безопасности и гражданской
обороне
. Изготовление многопустотных плит перекрытий должна производиться с соблюдением мер, обеспечивающих безопасность производственного оборудования и производственных процессов, при создании эффективных средств защиты рабочих в соответствии с требованиями:
· ГОСТ 12.1.004 «ССБТ. Пожарная безопасность. Общие требования»
· ГОСТ 12.1.005 «ССБТ. Общие санитарно-технические требования к воздуху рабочей зоны»
· ГОСТ 12.1.010 «ССБТ. Взрывоопасность. Общие требования»
· ГОСТ 12.1.012 «ССБТ. Вибрационная безопасность. Общие требования»
· ГОСТ 12.1.013 «ССБТ. Строительство. Электробезопасность. Общие требования»
· ГОСТ 12.2.003 «ССБТ. Оборудование производственное. Общие требования безопасности»
· ГОСТ 12.2.002 «ССБТ. Процессы производственные. Общие требования безопасности»
. При производстве работ по изготовлению плит, необходимо соблюдать требования СНиП 12-04 «Безопасность труда в строительстве» и раздела 2.10. данной курсовой работы.
. Перед допуском к выполнению работ все работающие должны пройти инструктаж по технике безопасности.
. Рабочие места, площадки, проходы, проезды не должны быть загромождены.
. Опасные зоны должны быть ограждены и снабжены световой и звуковой сигнализацией.
. Запрещается работать на неисправном оборудовании.
. Установка по электротермическому нагреву арматуры должна быть снабжена световой сигнализацией.
. Укладку и съем стержней с нагревательной установки производить после ее отключения от сети.
. При выполнении транспортных операций необходимо соблюдать правила строповки и перемещения груза в рабочей зоне в соответствии с требованиями:
· ГОСТ 12.3.009 «ССБТ. Работы погрузо-разгрузочные. Общие требования безопасности»
· ГОСТ 12.3.020 «ССБТ. Процессы перемещения грузов на
предприятиях. Общие требования безопасности»
Библиографический список
1. Дипломное проектирование: Учебное пособие/С.В. Федосов, М.В. Акулова, Г.В.Серёгин, А.А. Боброва, В.Д. Гусев, Л.Ю. Гнедина, Г.Ю. Селезнёва, В.И. Колобердин; Иванов. гос. архит.-строит. акад. - Иваново, 1999. - 161с.
. Проектирование предприятий сборного железобетона: Методические указания по курсу для заочного отделения/ Иванов. инж.-строит. ин-т; Сост. Г.В. Серёгин. Иваново, 1989. - 20с.
. Строительные машины. Справочник. В 2-х т. Под ред. д-ра техн. наук В.А. Баумана и инж. Ф.А. Лапира. Т. 2. Оборудование для производства строительных материалов и изделий. Изд. 2-е, перераб. и доп. М., «Машиностроение». 1977. - 496с.: ил.
. Основы технологического проектирования заводов железобетонных изделий: Учебное пособие для техникумов по спец. «Производство строительных деталей и железобетонных конструкций»; Под ред. Л.Н. Попова. - М.: Высш. шк., 1988. - 312с.: ил.
. ГОСТ 9561-91 «Плиты перекрытий железобетонные многопустотные для зданий и сооружений. Технические условия»