Курсовая работа (т): Проектирование участка термической обработки зубчатых колес
Проектирование участка термической обработки зубчатых колес
Курсовая работа
Проектирование
участка термической обработки зубчатых колес
Введение
Современные машины и механизмы трудно представить без зубчатых колес. В технике используют огромное количество шестерен. Лишь в тракторном и сельскохозяйственном машиностроении общее количество ежегодно изготовляемых шестерен составляет около 50 млн. штук. Крупнейшими производителями шестерен являются также автомобильная промышленность и станкостроение.
Основной объем производства составляют цилиндрические шестерни (прямозубые и косозубые), в большом количестве изготавливают также конические шестерни, значительно меньше - шестерни червячных и комбинированных передач.
Наиболее массовыми являются шестерни коробок
передач и трансмиссий автомобилей и тракторов, шестерни механизмов
газораспределения двигателей внутреннего сгорания шестерни
металлообрабатывающих станков.
1. Технология термической обработки
1.1 Описание детали
Зубчатое колесо (шестерня) - основная деталь зубчатой передачи в виде диска с зубьями на цилиндрической или конической поверхности, входящими в зацепление с зубьями другого зубчатого колеса. Однако часто все зубчатые колёса называют шестернями.
Зубчатые передачи применяют в различных механизмах, машинах и приборах для передачи вращательного движения между параллельными, пересекающимися и скрещивающимися осями валов, а также для преобразования вращательного движения в поступательное. Высокий КПД, компактность конструкций, плавность работы, высокая точность, возможность передавать силы практически под любым углом, с большим диапазоном скоростей и передаточных чисел способствовали широкому распространению зубчатых передач в автомобилях, тракторах, металлорежущих станках, самолетах, редукторах, приборах и т.д.
Сопряженная зубчатая передача состоит из
ведущего и ведомого элементов. Зубчатое колесо, передающее вращение, называют
ведущим. Колесо, приводимое во вращении, - ведомым. Зубчатая передача обычно
состоит из пары колес, одно из них имеет большее число зубьев, другое меньшее.
Элемент зубчатой передачи, имеющий меньшее число зубьев, называют шестерней, а
элемент с большим числом зубьев - колесом.[1] Однако часто все зубчатые колёса
называют шестернями.
.2 Требования предъявляемые зубьям шестерен
Условия работы шестерен определяются их быстроходностью, уровнем контактных и изгибающих нагрузок.
В процессе эксплуатации зубья шестерен подвергаются:
изгибу при максимальном однократном нагружении (при резком торможении, заклинивании, при приложении максимального крутящего момента);
изгибу при многократных циклических нагрузках, вследствие чего в корне зуба развиваются наибольшие напряжения и может происходить усталостное разрушение. Напряжения изгиба могут быть весьма большими, так в некоторых шестернях коробки передач автомобилей ЗИЛ они превышают 600 МПа;
контактным напряжением на боковых рабочих поверхностях зубьев, приводящим к образованию контактно-усталостного выкрашивания (питтинга);
износу боковых поверхностей (из-за попадания абразивных частиц, грязи, пыли в зону контакта) либо торцевых поверхностей зубьев (при переключении передач в коробках передач). При относительном скольжении в условиях недостаточной смазки либо без смазки на рабочих поверхностях зубьев может происходить «схватывание» и образование грубых задиров, приводящих к катастрофически быстрому (в течение нескольких часов) изнашиванию шестерен.[2]
Зубья шестерен должны иметь высокую
поверхностную твердость и износостойкость при вязкой сердцевине. Твердость
поверхности зуба должна составлять 58…60 HRC.[3]
.3 Обоснование выбора материала
Для зубчатых колёс можно применять конструкционные цементуемые или улучшаемые стали. Учитывая, что по техническим требованиям требуются высокие характеристики, следует обратиться к легированным сталям.
Общими требованиями для упрочняемых сталей является следующее:
а) достаточно высокая прокаливаемость и закаливаемость, позволяющие обеспечить требуемую твердость поверхностного слоя и сердцевины зубьев при закалке в масле. Углеродистые стали для шестерен не применяют, так как они требуют закалки с охлаждением в воде, что сопровождается повышенной деформацией;
б) технологичность для насыщения,
определяемая малой
склонностью к чрезмерному перенасыщению поверхности углеродом и азотом и
внутреннему окислению;
в) хорошая обрабатываемость резанием, что
особенно важно
в условиях массового производства;
г) технологичность для термической обработки после насыщения.
Так как нам необходима высокая поверхностная твердость и вязкая сердцевина, поэтому мы ориентируемся на выборе химико-термической обработки.
Рассмотрим сталь, предложенную по заданию - 20ХНР.
Сталь 20ХНР конструкционная малоуглеродистая легированная, упрочняемая химико-термической обработкой (цементацией).
Заменитель - сталь 20ХН.
Вид поставки - сортовой прокат, в том числе фасонный: ГОСТ 4543-71, ГОСТ 2590-71, ГОСТ 2591-71, ГОСТ 2879-69. Калиброванный пруток ГОСТ 4543-71, ГОСТ 7417-75, ГОСТ 8559-75, ГОСТ 8560-78. Шлифованный пруток и серебрянка ГОСТ 4543-71, ГОСТ 14955-77. Полоса ГОСТ 103-76. Поковки и кованые заготовки ГОСТ 4543-71, ГОСТ 1133-71.
Назначение - зубчатые колеса, валы-шестерни,
червяки, кулачковые муфты, валики, пальцы, втулки и другие нагруженные крупные
детали, работающие в условиях ударных нагрузок.
Таблица 1. Химический состав стали 20ХНР
|
Бор (B) |
0.001-0.005 |
|
Кремний (Si) |
0.17-0.37 |
|
Медь (Cu), не более |
0.30 |
|
Марганец (Mn) |
0.60-0.90 |
|
Никель (Ni) |
0.80-1.10 |
|
Титан (Ti), не более |
0.06 |
|
Фосфор (P), не более |
0.035 |
|
Хром (Cr) |
0.70-1.10 |
|
Сера (S), не более |
0.035 |
Легирование
Углерод - содержание 0,2%.
Обычно для цементации используют низкоуглеродистые стали (0,1-0,18% С). Для цементации крупногабаритных деталей, таких, как заданная, чаще применяют стали с более высоким содержанием углерода (0,2-0,3%). Выбор таких сталей необходим для того, чтобы сердцевина изделия, не насыщающаяся углеродом при цементации, сохраняла высокую вязкость после закалки.
Легирующие элементы, присутствующие в стали, оказывают влияние на структуру цементуемого слоя, механизм его образования и скорость диффузии. В случае цементации сталей, легированных карбидообразующими элементами, при температуре диффузии возможно образование двухфазного слоя из аустенита и карбидов глобулярной формы. При этом аустенит обедняется углеродом и карбидообразующими элементами ( Cr, Mn) и на поверхности после закалки образуются немартенситные структуры, способствующие снижению твердости и особенно предела выносливости. Суммарная концентрация углерода на поверхности цементированного слоя сталей, легированных карбидообразующими элементами, может достигать 1,5-2,0% и более (М.Ю. Лахтин Металловедение).
Хром - 0.70-1.10%, марганец - 0.60-0.90 - карбидообразующие элементы, увеличивают энергию активации Q, уменьшают коэффициент диффузии углерода в аустените, увеличивают глубину цементованного слоя после цементации.
Никель - 0.80-1.10% повышает вязкость цементованного слоя и сердцевины и понижает порог хладноломкости.
Бор - 0.001-0.005 увеличивает прокаливаемость сердцевины.
Важно отметить, что 20ХНР обладает наследственной мелкозернистостью и высокой прокаливаемостью, допускает возможность непосредственной закалки после цементации.
Механические свойства.
Механические свойства в зависимости от
температуры отпуска.
Закалка 860 °С, масло. Охлаждение после отпуска в масле:
|
t отпуска, °С |
s0,2, МПа |
sB, МПа |
d5, % |
y, % |
KCU, Дж/м2 |
HRCэ |
|
200 |
1520 |
10 |
54 |
49 |
47 |
|
|
300 |
1200 |
1400 |
|
|
49 |
46 |
|
400 |
1180 |
1250 |
11 |
57 |
69 |
43 |
|
500 |
880 |
980 |
14 |
64 |
127 |
34 |
|
600 |
740 |
780 |
16 |
65 |
172 |
28 |
Механические свойства в зависимости от сечения.
Нормализация 930 °С, воздух. Закалка 840 °С, масло. Отпуск 200 °С, воздух:
|
Сечение, мм |
s0,2, МПа |
sB, МПа |
d5, % |
y, % |
KCU, Дж/м2 |
HB |
|
25 |
1370 |
1420 |
14 |
60 |
108 |
418 |
|
50 |
1110 |
1200 |
|
62 |
147 |
340 |
|
75 |
970 |
1060 |
15 |
60 |
108 |
302 |
|
100 |
920 |
1000 |
15 |
60 |
127 |
302 |
|
150 |
830 |
1000 |
|
98 |
286 |
Технологические свойства:
|
Температура ковки |
Начала 1150, конца 800 |
|
Свариваемость РДС. |
Рекомендуется подогрев и последующая термообработка. |
|
Склонность к отпускной способности |
Склонна |
|
Флокеночувствительность |
Чувствительна |
Температура критических точек:
|
Критическая точка |
°С |
|
Ac1 |
740 |
|
Ac3 |
830 |
|
Ar3 |
725 |
|
Ar1 |
650 |
Ударная вязкость
Ударная вязкость, KCU, Дж/см2:
|
Состояние поставки, термообработка |
+20 |
-20 |
-40 |
-60 |
|
Закалка 860 С, масло. Отпуск 200 С, масло, HRCэ 47 |
61 |
61 |
62 |
60 |
|
Закалка 860 С, масло. Отпуск 500 С, масло. HRCэ 33 |
125 |
110 |
120 |
117 |
Твердость:
|
Состояние поставки, режим термообработки |
HRCэ поверхности |
HRCэ сердцевины |
|
Цементация 930 С, охлаждение замедленное в колодцах или ящиках. Закалка 820-840 С, масло. Отпуск 180-200 С, воздух. |
57-63 |
37-47 |
Прокаливаемость
Закалка 860 С. Твердость для полос прокаливаемости HRCэ
|
Расстояние от торца, мм / HRC э |
|||||||||
|
1.5 |
3 |
4.5 |
6 |
9 |
12 |
15 |
21 |
27 |
239 |
|
43-48.5 |
43.5-49 |
43-49.5 |
42.5-49.5 |
41-49.5 |
39.5-49 |
38-48.5 |
35-47.5 |
31-45 |
26-40 |
|
Термообработка |
Крит.диам. в масле, мм |
Крит. твердость, HRCэ |
|
|
Закалка 880 С, масло. |
50 |
38 |
39 |
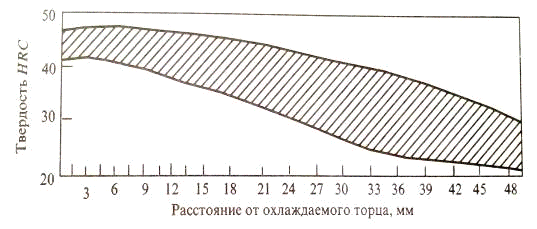
При работе со сталью 20ХНР существует ряд сложностей. Сталь содержит никель, а так как он дефицитный, то применять такую сталь не желательно. Стали с 0,06 % титана, имеют недостаток - склонность к внутреннему окислению при газовой цементации, что приводит к снижению твердости слоя и предела выносливости. Данная сталь склонна к отпускной хрупкости. Титан уменьшает чувствительность стали к перегреву, а также измельчает зерно, тем самым ухудшает обрабатываемость.
Титан относится к числу элементов, образующих в стали труднорастворимые карбиды не переходящие в твердый раствор даже при нагреве до 1250 - 1300 °С. Вследствие этого при закалке с относительно низких температур большая часть титана остается связанной в виде карбидов и лишь незначительная его часть переходит в твердый раствор. Проявляя зародышевое действие и ввязывая углерод в карбиды, титан оказывает отрицательное влияние на прокаливаемость стали. Часть титана, перешедшая в твердый раствор, увеличивает прокаливаемость. Влияние титана на прокаливаемость стали зависит от его содержания, от температуры закалки и от присутствия других элементов.[5] Одновременное введение в сталь хрома и марганца повышает её прокаливаемость и прочностные свойства.
Легированные стали хромом, никелем, марганцем применяют для изготовления высоконагруженных зубчатых колес. [1]
заготовка термический зубчатых цементация
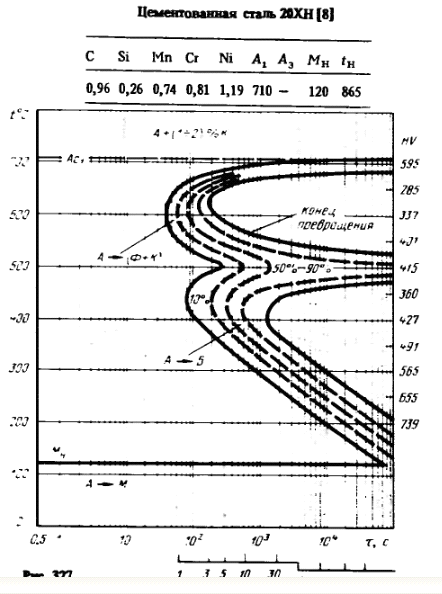
.4 Выбор и обоснование режима термической
обработки
Варианты технологии термической обработки определяются маркой стали, модулем шестерни и необходимой эффективной толщиной.
Характеристики заданной марки стали были рассмотрены выше.
Рассчитаем модуль шестерни m по формуле
=Dделит.окр./N
где Dделит.окр= 405мм
отсюда,
m = 405/ 68= 5,9 ≈ 6
Определим эффективную толщину упрочненного слоя Δэф,
то есть расстояние от поверхности до зоны с контрольной твёрдостью (обычно HRC
50) в зависимости от модуля: при m
в пределах 6,0…10мм Δэф
соответствует значению 1,2±0,3мм. При Δэф
>1 используют цементацию.