Курсовая работа (т): Проектирование участка термической обработки зубчатых колес
Термическую обработку зубчатых колес согласно выбранному режиму термической обработки, следует проводить на поточном толкательном цементационно-закалочном агрегате, с однотипным оборудованием.
В состав агрегата входит следующее оборудование:
безмуфельная печь для газовой цементации, коридор для охлаждения в
контролируемой атмосфере, закалочная печь, механизированный закалочный бак,
моечно-сушильная машина, отпускная печь и транспортные средства.
.1 Поточная толкательная печь для цементации
Конструктивно безмуфельные толкательные печи состоят из трёх узлов: загрузочного и разгрузочного шлюзов (тамбуров) и собственно печной камеры. Выдача обработанных деталей может производиться в закалочный бак, охладительный коридор с защитной или воздушной средой или просто на воздух, например, при закалке в прессе.
В нашем случае необходима нормализации, и лишь потом закаливать со специального нагрева. В нашем случае печь имеет по длине две тепловые зоны: нагрев, насыщение и диффузия.
На многих заводах установлены цементационные печи конструкции ЗИЛ с муфелированием пламени в вертикальных радиационных трубах 6 диаметром 102 мм и непосредственной закалкой в баке 14 с горячим маслом. Герметичность загрузочного тамбура 4 достигается с помощью колпака 3. Поддоны с деталями подаются под колпак через отверстие внизу тамбура гидравлическим подъемником 2.
Детали вводятся под колпак, а отверстие тамбура закрывается площадкой подъемника. В печь со стороны разгрузочного тамбура подается винтовым вытаскивателем 15 специальная лопата 10. Колпак 3 и заслонка 5 поднимаются, и поддон с деталями из загрузочного тамбура гидравлическим толкателем 1 подается в печь, а последний, правый поддон сталкивается на лопату. Далее из бака 14 поддон с ранее закаленными изделиями вынимается платформой 9 на уровень пода печи. Лопате сообщается возвратное движение, при котором она сталкивает поддон с закаленными изделиями на платформу 11 бака 13 с холодным маслом, а поддон с нагретыми деталями оставляет на платформе 9. После чего обе платформы погружаются в баки, а колпак и заслонки закрываются. Платформа 11, опускаясь, устанавливает поддон на направляющие, по которым он передвигается винтовым толкателем 12 на вторую платформу бака. Эта платформа поднимает поддон, направляет его в моечную машину и отпускную печь 16. Поддон разгружается, заполняется новыми деталями и подается на платформу подъемника 2.
Цементационная печь имеет четыре зоны: нагрева, выдержки, охлаждения до 820 °С и подогрева перед закалкой до 860 °С. Цементирующей средой служит смесь природного и городского газа с эндогазом. Общий ее расход около 30 м3/ч. Нагревательные вертикальные радиационные трубы, изготовляемые из стали Х18Н25С2, имеют вверху ножи, входящие в песочные затворы печи, коробки которых охлаждаются водой. Дымовые газы из радиационных труб отводятся по секциям через коробки 7 в общий трубопровод. Для усиления циркуляции газов через свод печи устанавливаются вентиляторы 8. Описанная печь имеет такие недостатки: сложную конструкцию тамбура выдачи (два масляных бака, три подъемные платформы, выдающая лопата, приводимая в движение двумя винтами); вентиляторы, работающие как мешалки, не создают, направленного потока газов; электродвигатели вентиляторов находятся в зоне повышенной температуры; отпускная печь имеет внешнюю циркуляцию газов.
На рисунке 3 приведена схема
более простой цементационной печи с аналогичной теплотехнической конструкцией.
Расположенные в поду центробежные вентиляторы 2 отсасывают газы из печи и
направляют их к стенкам. Газы, поднимаясь, омывают радиантные трубы 3 и
нагревают их. Внизу устраивают приямок для обслуживания горелок и ремонта
вентиляторов. Разгрузочный тамбур 4 представляет собой металлическую коробку,
края которой погружены в бак с горячим маслом. Поддоны из печи в тамбур
выдаются лопатой 5 с помощью гидравлического или цепного вытаскивателя. Детали
во вторую линию подают размещенным в баке рычажным механизмом типа качели.
Поддоны с деталями загружаются аналогичным механизмом в баке, заполненным
моечным раствором. Это позволяет герметизировать тамбур с помощью
гидравлического затвора. По печи поддоны движутся гидравлическим толкателем.
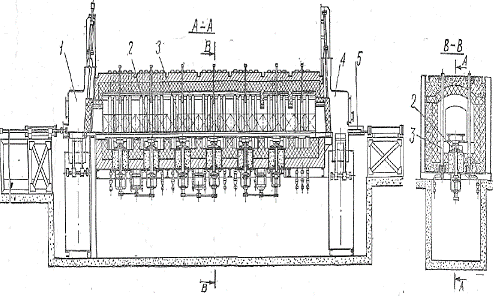
Рисунок 3 - Толкательная печь с муфелированием
пламени в вертикальных радиационных трубах
2.2 Закалочный бак
В баке цементировочной печи автозавода им. Лихачева (рисунок 5) изделия закаливаются и передаются с помощью двух платформ 1 и 4 гидравлическими подъемниками 2 и 3 и винтовым толкателем 6. Поддон с изделиями выдается из печи на платформу 1. Опускаясь в бак 5, платформа устанавливает поддон на направляющие, по которым он передвигается винтовым толкателем 6 на платформу 4. Последняя, поднимаясь из бака, доставляет поддон с изделиями на вторую параллельную линию.
Упростить передачу поддонов с
изделиями после закалки во второй ряд позволяет бак с рычажным механизмом
(рисунок 6). Две пары рычагов 2 шарнирно закрепляются на столике 1 с помощью
пальцев в подшипниках 8 бака. С одной стороны на концы пальцев неподвижно
насаживаются две одинаковые шестерни 3, приводимые во вращение через третью
шестерню 4 и рейку 5 от гидравлического цилиндра 6. Масса столика
уравновешивается грузами 7, закрепленными на конце рычагов 2. Начальным его
положением является самое нижнее (в этом положении изделия закаливаются). Оно
фиксируется под действием тяжести поддонов с изделиями. Герметизация бака
достигается гидравлическими затворами. Правое выдающее отверстие бака
закрывается крышкой, которая может открываться вертикальными стойками,
укрепленными на столике.
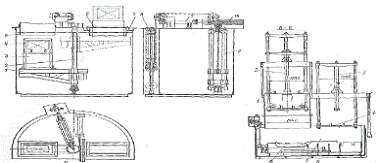
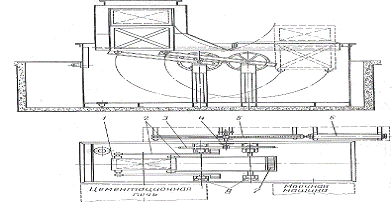
Рисунок - 6 Закалочный бак с рычажным механизмом
(типа качели)
Заключение
В курсовой работе для изготовления тяжелонагруженных зубчатых колес выбрана сталь 25ХГМ, разработана технология термической обработки.
Выбрано технологическое оборудование для
проведения термической обработки. Цементация, нагрев под закалку и отпуск
проводится в топливных толкательных печах.
Список использованных источников
1 Калашников С.Н., Калашников А.С. Зубчатые колеса и их изготовление - М.: Машиностроение, 2014 - 264с.,ил.
Технология термической обработки стали. Учебник для вузов. Башнин Ю.А., Ушаков Б.К., Секей А.Г. М.: Металлургия, 1986. 424с.
Соколов К.Н., Технология термической обработки и проектирование термических цехов: учебник / К.Н. Соколов, И.К. Коротич. М.: Металлургия, 1988, 384 с.
Марочник сталей и сплавов. 2-е изд. допол. и исправ./А.С. Зубченко,М.М. Колосков, Ю.В. Каширскийи др. Под общ.редакцией А.С. Зубченко- М.:Машиностроение,2010.784с.
Прокаливаемость стали. Качанов Н.Н. - 2-е изд. - М.:Металлургия, 1978. 192 с.
Диаграммы превращения аустенита в сталях и бета-раствора в сплавах титана: Справочник термиста. Попова Л.Е., Попов А.А. 3-е изд.,перераб и доп. М.:Металлургия, 1991, 503с.
Производство зубчатых колес: Справочник/ С.Н. Калашников, А.С. Калашников, Г.И. Коган и др.; Под общ. Ред. Б.А. Тайца - 3-е изд., перераб. и допол. - М.: Машиностроение, 1990. - 464с.: ил. ISBN 5-217-00398-7
Оборудование
термических цехов. Соколов К.Н. - 2-е изд., перераб. и доп. Киев; Донецк: Вища
школа. Головное издательство, 2014.
- 328с.
Приложение
Таблица-1 Глубина цементованного слоя при газовой цементации
|
Продолжительность выдержки, ч |
Глубина цементованного слоя, при температуре, °С |
|||||||
|
|
820 |
850 |
875 |
900 |
925 |
950 |
975 |
1000 |
|
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 |
0,30 0,42 0,53 0,60 0,70 0,76 0,78 0,86 0,90 0,96 1,02 1,04 1,09 1,14 1,20 1,22 1,27 1,30 1,35 1,37 1,40 1,42 1,47 1,50 1,52 |
0,38 0,53 0,63 0,74 0,80 0,91 1,00 1,04 1,12 1,17 1,22 1,30 1,35 1,40 1,45 1,50 1,52 1,57 1,62 1,68 1,70 1,75 1,77 1,83 1,85 |
0,45 0,63 0,80 0,89 0,99 1,09 1,19 1,27 1,35 1,42 1,50 1,55 1,62 1,68 1,73 1,80 1,85 1,90 1,96 2,00 2,06 2,10 2,15 2,20 2,23 |
0,53 0,76 0,94 1,07 1,20 1,32 1,42 1,52 1,60 1,70 1,78 1,85 1,93 2,00 2,10 2,13 2,20 2,29 2,34 2,39 2,46 2,51 2,54 2,62 2,66 |
0,63 0,90 1,10 1,27 1,42 1,55 1,68 1,80 1,90 2,00 2,11 2,21 2,29 2,39 2,47 2,54 2,55 2,69 2,70 2,80 2,90 2,96 3,05 3,10 3,16 |
0,75 1,00 1,30 1,50 1,68 1,83 1,98 2,10 2,23 2,36 2,46 2,50 2,54 2,80 2,80 2,85 3,05 3,17 3,30 3,31 3,41 3,50 3,55 3,65 3,70 |
0,85 1,22 1,50 1,75 1,96 2,13 2,30 2,46 2,55 2,80 2,80 3,05 3,06 3,30 3,38 3,50 3,55 3,72 3,81 3,89 3,98 4,06 4,17 4,29 4,33 |
1,00 1,42 1,70 2,00 2,25 2,46 2,55 2,80 3,00 3,20 3,35 3,55 3,56 3,80 3,92 4,05 4,17 4,32 4,40 4,55 4,62 4,73 4,83 5,00 5,10 |