Курсовая работа (т): Проектирование вагоноремонтного депо
Проектирование вагоноремонтного депо
Содержание
Введение
. Разработка плана главного производственного корпуса депо
. Формирование маршрутных линий движения ремонтируемых частей вагонов (технологических потоков)
3. Составление перечней оборудования для основных производственных участков депо
4. Проектирование системы технологических коммуникаций
. Разработка единицы нестандартизиванного оборудования
Заключение
Список использованных источников
Введение
Сложность сборочных технологических процессов требует применения для их выполнения не менее сложного технологического оборудования и приспособлений.
По видам технологической оснащенности сборочные процессы производства и ремонта вагонов можно разделить на три группы:
- процессы с преобладанием механо-сборочных работ по образованию разъемных соединений (общая сборка тележек, тормозов, автосцепного устройства и др.);
процессы общей сборки и внутренней отделки вагонов;
процессы с преобладанием сборочно-сварочных работ по образованию неразъемных соединений (общая и узловая сборка кузова, узловая сборка тележек пассажирских вагонов и др.).
Технологические процессы первой и второй группы не требуют применения специального технологического оборудования. Для их выполнения применяют типовые или специализированные подъемно-транспортные средства, механизированный инструмент, несложные приспособления для облегчения пруда рабочих и контроля качества сборки, устройства узкоспециализированного назначения, например, прессы для предварительного сжатия поглощающего аппарата и др.
Наибольшую сложность вызывает организация технологического оснащения процессов третьей группы. Эти технологические процессы представлены большой совокупность технологий изготовления сборочных единиц вагонов, существенно отличающихся конструктивными схемами (балки, рамы, каркасы, пространственные конструкции), габаритными размерами и массой (от нескольких килограммов до нескольких десятков тонн), количеством и содержанием сборочных операций, объемами выпуска изделий, требованиями к точности сборочных работ и др.
Техническое оснащение указанных технологических процессов весьма разнообразно. Технология изготовления одних сборочных единиц требует применения простых сборочных приспособлений, для других - необходимы достаточно сложные крупногабаритные механизированные сборочные стенды, устройства для поворота изделий в процессе сварки и др.
Выбор типа технологического
оборудования в каждом конкретном случае базируется на особенностях содержания
технологических операций, объеме выпускаемых изделий, экономической
целесообразности.
1. Разработка плана главного производственного
корпуса депо
Главный производственный корпус депо, специализирующегося на ремонте крытых вагонов, объединяет в одном здании помещения основных производственных участков:
вагоносборочный участок (ВСУ);
тележечный участок;
колёсный участок;
участок ремонта роликовых подшипников;
ремонтно-комплектовочный участок (РКУ) с отделением по ремонту крышек люков полувагонов;
контрольный пункт автосцепки (КПА).
Общее количество ремонтных позиций (фронт работы
участка) определяется из выражения:
 (1)
где  - годовая программа ремонта
вагонов;
 - количество рабочих дней в году,
 дня;
 - количество смен в сутках,
 .
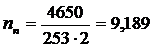
Общее количество ремонтных позиций
принимаю  , при этом
принимаю 2 ремонтных пути по 5 ремонтных позиций.
В силу того что принятое количество ремонтных позиций больше расчетного, то необходимо корректировать годовую программу ремонта:
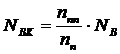 (2)
где  - откорректированная программа
годового ремонта;
 - принятое количество ремонтных
позиций.
По расчету:
NBK = = 5060 ваг
Резерв производственной мощности составит 8,1%.
Длина вагоносборочного участка определяется из
выражения:
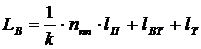 (3)
где  - нормированная длина ремонтных
позиций,
 ;
 - расстояние от торцевой стены
помещения до крайней ремонтной
позиции со стороны выкатки тележек,  ;
 - то же с противоположной стороны,
 .
LB= ∙10 ∙16,7+6+3=92,5м
Длину вагоносборочного участка
примаю  .
Согласно строительным нормам, ширина
помещения для двух ремонтных путей принимается равной  , также
принимаю ширину между осями ремонтных путей
 .
Выбрана трехпролетная схема здания которая включает в себя средний пролет, в котором располагается вагоносборочный участок и два боковых для помещений остальных производственных участков.
Нормы площадей участков
расположенных во втором и третьем пролете приведены в таблицы 1.
Таблица 1 - Номы площадей производственных участков депо
|
Наименование участков и отделений |
Норма
площади, |
|
Тележечный |
400 |
|
Колесный |
400 |
|
Роликовых подшипников |
200 |
|
Ремонта автосцепки |
400 |
|
Ремонтно-комплектовочный |
400 |
|
Обменная кладовая |
100 |
|
Специализированное отделение ремонта крышек люков |
120 |

Для построения схемы плана второго и
третьего пролетов здания зададимся их шириной ( ), а длину примем равной длине
помещения вагоносборочного участка, при этом должно соблюдаться условие:
где  - принятая ширина боковых пролетов;
 - площадь
 - го участка
по нормам;
 - расчетное количество участков,
 .
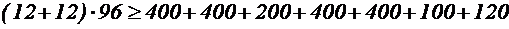
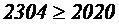
Расчетная площадь больше потребной. На свободной площади размещаем административное и хозяйственно-бытовое помещения.
Длина помещения каждого участка, размещаемого во втором и третьем пролете, выполняется по формуле:
 (5)
где - норма площади - го
производственного участка;
 - принятая ширина второго и
третьего пролета.
Участки:
тележечный:
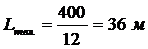
колесный:
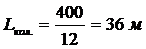
роликовых подшипников:
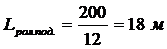
ремонта автосцепки:
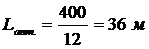
ремонтно-комплектовочный:
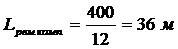
обменная кладовая:
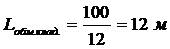
Длину и ширину специализированного
отделения по ремонту крышек люков полувагонов принимаю равной .
Потребная вместимость парка (колесных пар) определяется из выражения:
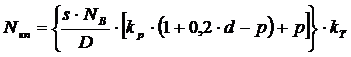 (6)
производственный корпус депо ремонтируемый
где  - среднее количество осей (осность)
ремонтируемых вагонов,
 ;
 - коэффициент, учитывающий долю
колесных пар, требующих ремонта,
 ;
 - количество рабочих дней в месяце,
 ;
 - количество суток, принятое для
определения запаса исправных колесных пар,
 ;
 - коэффициент, учитывающий колесные
пары, поступившие из-под вагонов текущего ремонта,
 .
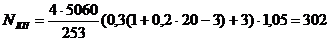 к.п.
Общая длина путей в местах для
хранения колесных пар составит:
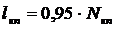 (7)
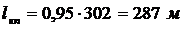
Количество путей в парке примем  , с учетом
проходов (междупутий), ширина площадки, приходящийся на один путь -
 . Отсюда
размеры колесного парка:
длина 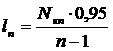 (8)
ширина  (9)
По расчету:
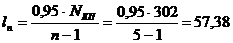 м
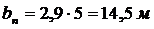
Ширину колесного парка принимаю  .
На рисунке 1 показан план главного производственного корпуса депо.
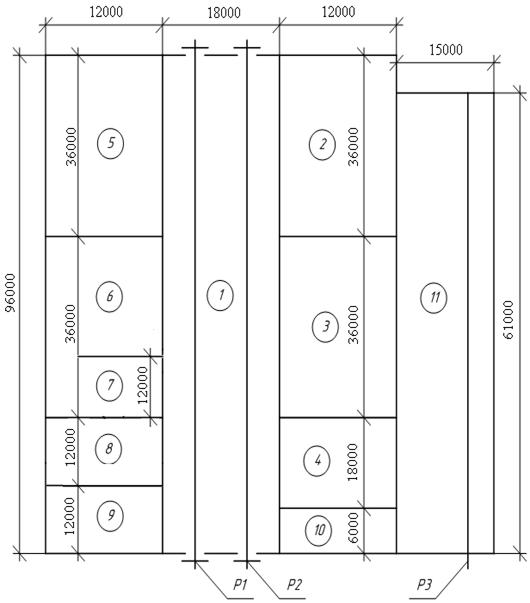
Рисунок 1 - План главного производственного корпуса депо
Обозначения на рисунке 1: участки: 1
- вагоносборочный; 2 - тележечный; 3 - колесный; 4 - роликовых подшипников; 5 -
ремонта автосцепки; 6 - ремонтно-комплектовочный; 7 - специализированное
отделение по ремонту крышек люков полувагонов; 8 - обменная кладовая; 9 -
административное помещение; 10 - хозяйственно-бытовое помещение; 11 - колесный
парк. пути: Р1, Р2 - ремонтные пути; Р3 - для выгрузки колесных пар.
2. Формирование маршрутных линий движения
ремонтируемых частей вагонов (технологических потоков)
Маршрутные потоки должны соответствовать маршрутным картам основных технологических процессов (ГОСТ 3.1118-82) в заданной технологической последовательности с учетом данных об оборудовании.
Основными требованиями по формированию технологических потоков являются:
кратчайшие пути транспортировки частей и деталей вагонов на участках и между ними;
отсутствие встречных потоков по одному коммуникационному каналу;
согласованность работы производственных участков и отделений для исключения простоев.
На рисунке 2 приведены технологические потоки в
главном корпусе депо. На основании характеристик потоков разработан перечень
необходимого оборудования.
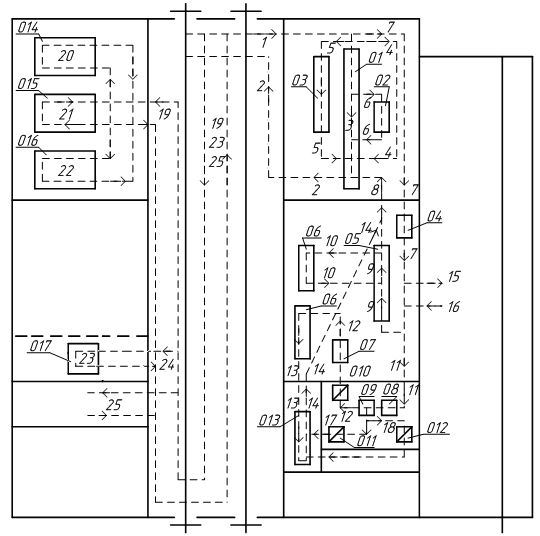
Рисунок 2 - Технологические потоки в главном корпусе депо
Обозначения на рисунке 2: потоки: 1 - тележки из
вагоносборочного в ремонт; 2 - тележки после ремонта из тележечного участка в
вагоносборочный; 3 - ремонт каркасов тележек на поточной линии; 4 - пружины
рессорного комплекта на проверку, комплектовку и обратно; 5 - литые детали
тележки в ремонт и обратно; 6 - триангели и детали рычажных передач на
испытание и обратно; 7 - колесные пары в колесный участок для
освидетельствования; 8 - исправные колёсные пары на сборку тележек; 9 -
обыкновенного освидетельствования колёсных пар на поточной линии; 10 - колесные
пары на обточку колес в процессе обыкновенного освидетельствования; 11 -
колесные пары, требующие полного освидетельствования, на демонтаж букс; 12 -
колесные пары после демонтажа букс и обмывки, в ремонт; 13 - колесные пары на
монтаж букс; 14 - колесные пары на подкатку в тележечный участок; 15 - колесные
пары в колесный парк; 16 - колесные пары из колесного парка; 17 - корпуса букс на
обмывку, проверку и монтаж букс; 18 - подшипники на обмывку, комплектовку,
ремонт и монтаж букс; 19 - автосцепное устройство из вагоносборочного в КПА и
обратно; 20 - ремонт корпусов автосцепки на поточной линии; 21 - ремонт тяговых
хомутов на поточной линии; 22 - ремонт поглощающих аппаратов на поточной линии;
23 - в ремонт и обратно крышек люков; 24 - ремонт крышек люков на поточной
линии; 25 - детали автотормозного оборудования в обменную кладовую и обратно.
Перечень потребного оборудования: О1 - поточно-конвейерная линия по ремонту
тележек; О2 - стенд для испытания и ремонта триангелей; О3 - комплекс
оборудования для ремонта литых деталей тележки; О4 - машина для очистки
колесных пар с промежуточной ревизией букс; О5 - поточная линия обыкновенного
освидетельствования колесных пар; О6 - колесно-токарные станки; О7 - площадка
дефектоскопии колесных пар, требующих полного освидетельствования; О8 - стенд с
гайковертами для демонтажа букс; О9 - буксосъемник; О10 - моечная машина для
колесных пар; О11 - моечная машина для корпусов букс; О12 - моечная машина для
подшипников; О13 - стенд для монтажа букс; О14 - поточная линия ремонта
корпусов автосцепки; О15 - поточная линия ремонта тяговых хомутов; О16 -
поточная линия ремонта поглощающих аппаратов; О17 - поточная линия ремонта
крышек люков полувагонов.
3. Составление перечней оборудования для
основных производственных участков депо
.1 Подъемно-транспортные и транспортные средства