Курсовая работа (т): Проектирование вагоноремонтного депо
Подъемно-транспортные и транспортные средства
выбраны в соответствии с нормами технологического проектирования [1] и ГОСТ
1575-81, ГОСТ 538-78 и сведены в таблицу 2.
Таблица 2 - Перечень подъемно-транспортных и транспортных средств
|
Наименование участка или подразделения |
Наименование оборудования |
Характеристика оборудования |
||
|
|
|
грузоподъем-ность, т |
пролет кранов, т |
количество |
|
Вагоносборочный |
Кран мостовой электрический |
12,5 |
1 |
|
|
Тележечный |
То же |
5 |
10,5 |
1 |
|
Колесный |
Кран подвесной электрический однобалочный |
3,2 |
10,5 |
2 |
|
Монтажное отделение участка роликовых подшипников |
То же |
2 |
10,5 |
1 |
|
Контрольный пункт автосцепки |
То же |
1 |
10,5 |
1 |
|
Отделение ремонта крышек люков полувагонов |
То же |
1 |
10,5 |
1 |
|
Колесный парк |
Кран козловый электрический |
3,2 |
- |
1 |
|
Главный производственный корпус депо |
Электрокар |
2 |
- |
2 |
.2 Нестандартизированное технологическое оборудование
Технологическое нестандартизированное оборудование основных производственных участков подобрано в соответствии с каталогами ПКБ ЦВ МПС и перечнем разработок ДКТБ Свердл. ж.д.
Перечень основного
нестандартизированного оборудования приведен в таблице 3.
Таблица 3 - Перечень нестандартизированного технологического оборудования
|
Наименование участка |
Наименование оборудования |
Организация-разработчик. Номер проекта |
Коли-чество |
|||
|
1 |
2 |
3 |
4 |
|||
|
Вагоносборочный |
Стационарные опоры |
ПКБ ЦВ, Т 113-00 |
40 |
|||
|
|
Машина для монтажа и демонтажа упряжных устройств автосцепки |
ПКБ ЦВ, 1109 |
2 |
|||
|
|
Площадки подъемные |
ДКТБ Свердл. обл. 89.В.151 |
2 |
|||
|
Тележечный |
Комплекс технологической оснастки поточно-конвейерной линии для ремонта тележек: - моечная машина; - конвейер; -устройство для раздвижки боковых рам и кантования надрессорных балок; - намагничивающие устройство боковых рам для феррозондовой дефектоскопии; - стенд разборки тележек; - устройство для неразрушающего контроля; - устройство для наплавки буксовых проемов и боковых рам; |
ПКБ ЦВ, Т446 (комплексный проект) |
2 2 2 2 2 2 2 |
|||
|
|
- контователь для надрессорных балок и боковых рам; |
|
2 |
|||
|
|
Стол для ремонта и испытания триангелей |
ДКТБ Свердл. ж.д. 89.В.164 |
1 |
|||
|
|
Оборудование для расклепывания заклепок: - гидроскоба; - нагреватель заклепок |
ДКТБ Свердл. ж.д. 91.В.287 93.В.409 |
1 |
Машина для обмывки колесных пар |
ДКТБ Свердл. ж.д. 93.В.410 |
1 |
|
Роликовых подшипников |
Стенд для демонтажа букс |
ДКТБ Западно-Сибирской ж.д 44.В304 |
1 |
|||
|
|
Машина для обмывки корпусов букс |
ДКТБ Свердл. ж.д. 94.В.466 |
1 |
|||
|
|
Машина для обмывки подшипников |
ПКБ ЦВ, 6544 Б |
1 |
|||
|
|
Стенд для монтажа букс |
ПКБ ЦВ, Т 275.05 |
1 |
|||
|
Контрольный пункт автосцепки |
Моечная установка |
ПКБ ЦВ, Т 275.01 |
1 |
|||
|
|
Стенд для разборки и проверки автосцепок |
ПКБ ЦВ, Т 219 |
1 |
|||
|
|
Стенд для наплавки корпуса |
ПКБ ЦВ, Т 54 |
1 |
|||
|
|
Оборудование для обработки элементов корпуса: - отверстия для валика; - для овальности отверстия замка; - для перемычки хвостовика |
ПКБ ЦВ 3831 ДКТБ Свердл. ж.д. 98.В.661 |
1 |
|||
|
|
Стенд для ремонта поглощающих аппаратов |
ДКТБ Свердл. ж.д. 91.В.320 |
1 |
|||
|
Отделение ремонта крышек люков полувагонов |
1 Пресс правки крышек |
ПКБ ЦВ, РП 296 |
1 |
|||
|
|
2 Поворотный кондуктор для сварочных работ |
ПКБ ЦВ, РП - 00 |
1 |
.3 Стандартное технологическое оборудование
Расчет технологического стандартного оборудования выполняется по нормам затрат станко- или агрегаточасов на один отремонтированный вагон, которые приводятся в (НТД) МПС.
Количество оборудования определяют из выражения
 (10)
где NВ - годовая программа ремонта вагонов, 4650 ваг.;
аi - норма
станко- или агрегаточасов на ремонт одного вагона,  ;
Фд - годовой фонд времени работы
оборудования вычисляется как:
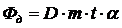 (11)
где t -
продолжительность смены,  ;
 - количество смен,
 ;
D -
количество рабочих дней,  ;
 - коэффициент использования оборудования,
 .
По расчету:
Фд = 253·2·12·0,96=5829,12 ч.
Для сварочных выпрямителей в вагоносборочном участке:
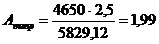
Количество сварочных выпрямителей
принимаю  штуки.
Аналогичный расчет выполняем для остального
стандартного оборудования, перечень которого с результатами расчетов приведён в
таблице 4.
Таблица 4 - Перечень стандартного технологического оборудования
|
Наименование участка |
Наименование и модель оборудования |
Количество |
||
|
1 |
2 |
3 |
||
|
Вагоносбо-рочный |
Сварочный трансформатор ТДМ - 503 УД |
2 |
||
|
|
Установка для проверки работы тормоза СИТОВ, оборудованная краном машиниста № 326 или 326 М |
2 |
||
|
Тележечный |
2 |
|||
|
|
Сварочный полуавтомат ПДГ-515-УЗ или ПДГ-517-УЗ |
2 |
||
|
|
Станок для расточки подпятников надрессорных балок, модель К-05-76 |
1 |
||
|
|
Станок фрезерный для расточки наклонных плоскостей надрессорных балок, модель К-06-76 |
1 |
||
|
Колесный |
Колесно-токарный станок моделей КЗТС-КЖ 1836Б; Рафамен UBS 150; Гегеншайтд 165 |
2 |
||
|
|
Комплекс оборудования для наплавки гребней колес: - установка для нагрева перед наплавкой; - установка для наплавки гребней колес; - термокамера; - сварочные выпрямители ВДУ-506-УЗ; - сварочные полуавтоматы ПДО-517-УЗ |
1 |
||
|
Участок роликовых подшипников |
Индукционный нагреватель для съема лабиринтных колец и внутренних колец подшипников, модель ИН-4а |
2 |
||
|
Контрольный пункт автосцепки |
Установка для ремонтно-сварочных работ на корпус автосцепки и тяговом хомуте, модель УНА-2 |
1 |
||
|
|
Сварочный агрегат ТДМ-503-У2 или ТСД-1000-4 |
1 |
||
|
|
Сварочный автомат А660 |
1 |
||
|
|
Универсальный фрезерный станок модели 6 П 10 |
3 |
||
|
|
Поперечно-строгальный станок модели 7 Д 36 |
1 |
||
|
|
Токарно-винторезный станок модели 1 А 616 П |
1 |
||
|
|
Вертикально-сверлильный станок модели 2 Н 125 |
1 |
||
|
|
Заточный станок модели 3 В 641 |
1 |
||
|
Отделение ремонта крышек люков полувагонов |
Сварочный выпрямитель ВДУ-506-УЗ Сварочный полуавтомат ПДО-517-УЗ |
5 5 |
||
4. Проектирование системы технологических
коммуникаций
Системы технологических коммуникаций депо
спроектированы графически в виде схемы на плане главного производственного
корпуса депо и показаны на рисунке 3.
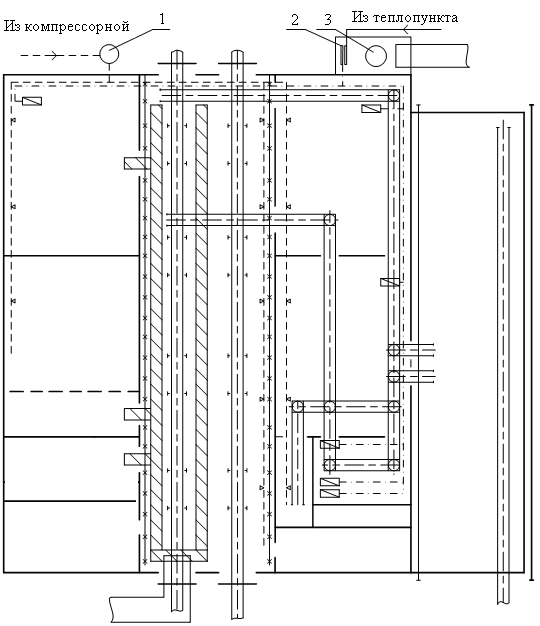
Рисунок 3 - Система технологических коммуникаций депо
Обозначения на рисунке 3:
 - сварочная линия;
 - трубопроводы технологического
пара и воды;
 - воздухопроводы;
 - автомобильные дороги;
 - устройство для поворота колёсной
пары на 90°;
 - резервуары моечных машин;
 - воздухоразборные колонки;
 - рельсовые пути;
 - дорожки для электрокаров;
 - стационарные опоры.
5. Разработка единицы нестандартизированного
оборудования
В качестве нестандартизированного оборудования
рассмотрим подъемник для постановки на вагон поглощающих аппаратов с тяговым
хомутом (рисунок 4).
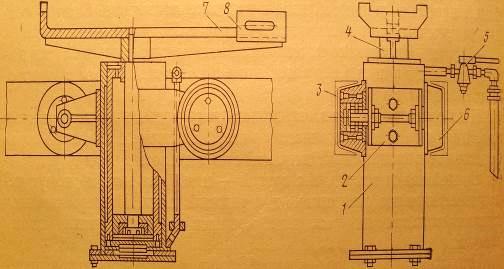
Рисунок 4 - Подъемник для постановки поглощающих
аппаратов
Подъемник состоит из подъемного пневматического цилиндра 1, закрепленного на раме 2. На штоке 4 цилиндра надет кронштейн 7, имеющий с одной стороны паз для установки нижней полки хомута, а с другой - шип 8, на который хомут укладывается своим отверстием под тяговый клин. Поддерживающая планка ложится на основание кронштейна под нижнюю полку хомута.
Поглощающий аппарат, тяговый хомут и поддерживающая планка укладываются на приспособление при помощи подъемника верхних поворотных балок и нижняя балка 3 заводится под вагон. Здесь подъемник с хомутом, поглощающим аппаратом, передней упорной плитой и поддерживающей планкой подкатывается на роликах 6 под хребтовую балку рамы вагона и располагается между упорными угольниками.
Проверив правильность размещения поглощающего аппарата относительно места его постановки, включается кран 5 и сжатый воздух, заполняя цилиндр, поднимает весь комплект и заводит на место. Поддерживающая планка плотно прижимается к полкам хребтовой балки и закрепляется болтами. После этого рукоятку крана 5 ставят в исходное положение и подъемный цилиндр опускается вниз, занимая нижнее положение и вместе с поворотной балкой удаляется из-под вагона.
Заключение
В ходе выполнения курсового проекта был
разработан план главного производственного корпуса депо, на основании которого
были сформированы маршрутные линии движения ремонтируемых частей вагонов. Для
основных производственных участков депо был составлен перечень необходимого
оборудования и спроектирована система технологических коммуникаций. Также была
разработана единица нестандартизированного оборудования
Список использованных источников
1 Скиба И.Ф. Организация, планирование и управление на вагоноремонтных предприятиях. Учебник для вузов ж. - д. транспорта. - 2-е изд., перераб. и доп. - М.: Транспорт, 1978. - 344с.
Нормы технологического проектирования депо для ремонта грузовых и пассажирских вагонов: ВНТП 02-86/МПС-М: Транспорт, 1992 - 33с.;
Разработка перечней оборудования и системы технологических коммуникаций для вагонных депо. В.А. Ивашов, М.В. Орлов - Екатеринбург, 2001 - 42с.;
Регламент технической оснащенности;
5 Грузовые вагоны железных дорог колеи 1520 мм. Руководство по деповскому ремонту: ЦВ/687 - М.: Транспорт, 1992. -156с.орт, 1997.-127с.