Материал: Проектирование
Явочным составом называется состав рабочих, фактически являющихся на работу.
Явочное и списочное числа рабочих определяют соответственно по формулам:
 ,
(4.45)
 (4.46)
где
 – годовая трудоемкость работ по участкам,
чел-ч;
 ,
 – соответственно годовые действительный
и номинальный фонды времени рабочего,
ч.
Результат расчета сводим в таблицу 4.9.
Списочный состав используют для расчета общего состава работающих на предприятии:
 (4.47)
где
 – годовая трудоемкость работ по участкам;
– действительный фонд времени рабочего.
К – планируемый коэффициент перевыполнения
норм выработки (принимается 1,05…1,2).

где:
 – номинальный годовой фонд времени
рабочего, ч.
Число
вспомогательных рабочих
 определяют
в процентном отношении от числа
производственных рабочих.
 (4.48)
Для нахождения числа рабочих по остальным операциям проводим аналогичные расчёты. Результаты расчета сводим в таблицу 4.10.
Таблица 4.9 – Расчет количества производственных рабочих
Отделение |
Тг |
Фд |
Списочное число рабочих |
|
Расчетное |
Принятое |
|||
Разборочные |
2053,2 |
1699 |
1,21 |
2 |
Моечные |
672,6 |
1653 |
0,43 |
2 |
Дефектовочные |
637,2 |
1699 |
0,37 |
|
Комплектовочные |
424,8 |
1699 |
0,25 |
|
Слесарные |
5664 |
1699 |
3,33 |
3 |
Сборные |
8850 |
1699 |
5,21 |
5 |
Испытательно- регулировочные |
1062 |
1653 |
0,64 |
1 |
Обойно-молярные |
1770 |
1619 |
1,09 |
1 |
Электроремонтные |
3009 |
1619 |
1,86 |
2 |
Карбюраторные |
424,8 |
1653 |
0,26 |
1 |
Станочные |
3540 |
1699 |
2,08 |
2 |
Кузнечно-термические |
1628,4 |
1619 |
1,01 |
1 |
Сварочно-наплавочные |
637,2 |
1619 |
0,4 |
2 |
Медницко-жестяницкие |
3256,8 |
1619 |
2,01 |
|
Столярно-обойные |
1416 |
1699 |
0,83 |
1 |
Шиноремонтные |
354 |
1653 |
0,22 |
1 |
Итого: |
35400 |
24901 |
21,2 |
24 |
Потребность ИТР, МОП и служащих устанавливается в соответствии со штатным расписанием работников: для ИТР 13-15%, для младшего обслуживающего персонала 1-3% от числа производственных рабочих.
Штат предприятия приводим в таблице.
Таблица 4.10 – Штат предприятия
Штат предприятия |
||||
Категория рабочих |
|
|||
Расчетное |
Принятое |
|||
Производственные рабочие |
21,2 |
24 |
||
Вспомогательные рабочие |
2,54 |
3,18 |
2 |
|
ИТР |
2,72 |
3,18 |
2 |
|
Счетно-контрольный персонал |
0,21 |
0,7 |
1 |
|
Контролеры |
2,12 |
4 |
||
МОП |
0,2 |
0,58 |
1 |
|
Итого: |
|
34 |
||
4.3.3. Определение количества необходимого оборудования.
Расчет моечных машин и выварочных ванн.
Расчет производится по формуле:

где
 - годовая трудоемкость работ на данном
участке;
 -
действительный фонд времени оборудования;
 -
коэффициент использования машины и
ванны (
= 0,5…0,6).
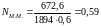
Принимаем 1 моечную машину М-125.
Расчет количества металлорежущих станков
Количество металлорежущих станков на механическом участке определяется по формуле:
 (51)
где: Т у - годовая трудоемкость работ на механическом участке, чел.-ч;
Фдо – действительный годовой фонд времени работы оборудования, ч.
 -
коэффициент учитывающий долю трудоемкости
на самообслуживание (
= 1,1…1,15 );
 -
коэффициент использования станка во
время смены (
= 0,85…0,95);
 -
коэффициент загрузки станка по
установленной мощности (
= 0,75…0,85).
Тогда:
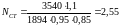 шт.
Принимаем три металлорежущих станков.
Расчет количества оборудования кузнечно-сварочного участка.
Годовой объем работ:

где:
 - масса деталей, обрабатываемых кузнецом
и молотобойцем в течении года, (
=50..60);
- коэффициент учитывающий долю трудоемкости на самообслуживание ( = 1,1…1,15 );
Фн.р. – номинальный фонд рабочего времени.
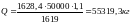
По опытным данным считаем, что половина работ будет выполняться на молотах, а другая половина – в горнах.
Число горнов определяется по формуле:

где:
 - масса деталей, обрабатываемых вручную
в течении года, кг;
 -
производительность горна, кг/ч (
= 6…10).

Принимаем 2 горна.
Число нагревательных печей:

где
 - масса деталей, подлежащих нагреву в
печи в течении года, кг;
 -
производительность печи, кг/ч (
= 220);
 -
коэффициент загрузки печи по массе
(принимаем не менее 0,75).
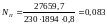
Принимаем 1 печь.
Число молотов определяется по формуле:

где
 - общая масса деталей, обрабатываемых
кузнечным способом, кг;
 -
производительность одного молота, кг/ч
(
= 8…12);
 -
коэффициент использования оборудования
(
= 0,8…0,9);
 -
коэффициент загрузки молота по мощности
(
= 0,7…0,8).
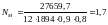
Принимаем 2 молота.
Число постов газовой сварки находим по формуле:

где - коэффициент использования сварочного поста( = 0,8);
 -
коэффициент сменности (
= 1).

Число постов электродуговой сварки находим по формуле:

где - коэффициент использования сварочного поста( = 0,8);
- коэффициент загрузки сварочной установки по мощности ( = 0,7).

Принимаем 1 пост газовой сварки и 1 пост электродуговой сварки.
Расчет остальных участков производится по формулам:

где - коэффициент использования сварочного поста( =0,75…0,8).
Тогда:
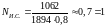 -
для испытательно- регулировочного
участка
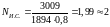 -
для электроремонтного участка
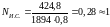 -
для карбюраторного участка
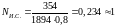 -
для шиноремонтного участка
4.3.4 Определение производственных площадей.
Производственная площадь определяется по формуле:

где
 - число производственных рабочих;
 -
удельная площадь на одного производственного
рабочего.
Находим площадь для следующих участков:
-
Моечный участок

- Участок испытания и регулировки двигателей
- Площадь участка обкатки и заправки машин примем равным 80 м2.
Площадь участка ремонта автотракторного оборудования находим по формуле:

где
 - площадь, занимаемая оборудованием,
м2;
 -
переходной коэффициент.
- Площадь ремонтно-монтажного участка получим:

- Площадь разборочно-моечного участка получим:

- Площадь участка текущего ремонта двигателя принимаем равной 40 м2;
- Площадь кислотной и аккумуляторной принимаем 10 м2;
- Площадь медницко-жестяницкого участка получим:

- Площадь слесарно-механического (инструментального) участка получим:

- Площадь полимерно-вулканизационного получим:

- Площадь сварочного участка получим:

- Площадь кузнечно-термического участка получим:

- Площадь окрасочного участка принимаем 20 м2.
- Площадь столярного участка получим:

- Площадь участка технического обслуживания и диагностики принимаем 60 м2.
- Площадь гардероба находим из расчета 0,8 м2 на человека:

- Площадь под умывальники находим из расчета на 1 один умывальник с площадью 0,5 м2 на 10 человек.

- Площадь туалета принимаем равной 7 м2.
- Площадь занимаемая душевыми кабинками S = 5 м2.
- Площадь места для курения S = 8 м2.
- Площадь санитарно-бытовых помещений 30 м2.
- Площадь инструментальной кладовой и кладовой запасных частей принимаем равной 25 м2.
В итоге площадь производственный и бытовых помещений ЦРМ равна 612 м2.
Результаты расчета производственный площадей сводим в таблицу 4.11.
Таблица 4.11 Производственные площади