Курсовая работа (т): Производство известково-зольного вяжущего цемента
Производство известково-зольного вяжущего цемента
Содержание
1. Введение
. Номенклатура продукции
. Технологическая часть
.1 Описание производства и его схема
.2 Описание технологического процесса
.3 Режим работы цеха
.4 Расчет грузопотоков цеха
.5 Подбор основного технологического и транспортного оборудования
. Контроль сырья и производства продукции
. Охрана труда и окружающей среды
. Список используемой литературы
1. Введение
Грандиозная программа капитального строительства, осуществляемая в нашей стране, должна быть обеспечена эффективными строительными материалами, для выпуска которых создана соответствующая индустриальная база. Промышленность строительных материалов играет важную роль в создании материально-технической базы, обеспечении дальнейшего роста материального и культурного уровня жизни народа, успешной и своевременной реализации программы строительных работ. Объем выпуска строительных материалов и изделий в значительной мере определяет экономический потенциал страны, а от темпов роста их выпуска зависят масштабы капитального строительства, его экономичность и технический уровень.
Строительными вяжущими веществами называются порошкообразные материалы, образующие при смешивании с водой пластичную удобообрабатываемую массу, со временем затвердевающую в прочное камневидное тело.
Почти все минеральные вяжущие вещества получают путем грубого и тонкого измельчения исходных материалов и полупродуктов с последующей термической обработкой. В этих условиях протекают разнообразные физико-химические процессы, обеспечивающие получение продукта с требуемыми свойствами.
Минеральные вяжущие используются в подавляющем большинстве случаев в смеси с водой и с так называемыми заполнителями, которые представляют собой минеральные (а иногда и органические) материалы, состоящие из отдельных зерен, кусков, волокон разных размеров.
Строительные изделия на основе вяжущих бывают различной формы и размеров, начиная от набольших плиток и кончая крупными элементами сборных железобетонных конструкций.
2. Номенклатура продукции
Известково-зольным цемент <#"805615.files/image001.gif">
m = 1000 - 115 = 885(MgO) = 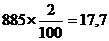 (CaO) = 885 -17,7 = 867,3867,3→ CaO + CO2
100 56
x =  =1548,75
y 17,7
→ MgO + CO2
40=  =
37,17
сух.= m (CaCO3) + m (MgCO3) + mприм. = 1548,75+37,17+115 = 1700,92
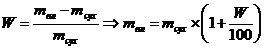
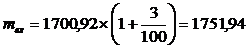 кг
процент потери:
/1751,94*100=57,07%
В бункере готовой комовой извести теряется1%, в бункер должно поступать:
- в час: 26,07*1,01=26,33 т.
в год: 103030,1*1,01=104060,4 т.
При транспортировке на конвейере теряется 0,5%:
- в час: 26,33*1,005=26,46 т.
в год: 104060,4*1,005=104580,7 т.
В промежуточном бункере теряется 0,5%, в бункер должно поступать:
- в час: 26,46*1,005=26,59 т.
в год: 104580,7*1,005=105103,6 т.
На питателе теряется 0,5%, на питатель должно поступать:
- в час: 26,59*1,005=26,72 т.
в год: 105103,6*1,005=105629,2 т.
При обжиге во вращающейся печи теряется 57,07%, в печь должно поступать:
- в час: 26,72*1,57=41,96 т.
в год: 105629,2*1,57=165837,7 т.
На элеваторе теряется 0,5%, должно поступать:
- в час: 41,96*1,005=42,17 т.
в год: 165837,7*1,005=166666,9 т.
В бункере (фр. 40-60) теряется 0,5%, должно поступать:
в час: 42,17*1,005=42,38 т.
в год: 166666,9*1,005=167500,2 т.
При транспортировке на конвейере теряется 0,5%:
- в час: 42,38*1,005=42,59 т.
в год: 167500,2*1,005=168537,7 т.
В бункере (фр. 20-40) теряется 0,5%, должно поступать:
в час: 42,59*1,005=42,8 т.
в год: 168537,7*1,005=169179,45 т.
На питателе теряется 0,5%, на питатель должно поступать:
- в час: 42,8*1,005=43,02 т.
в год: 169179,45*1,005=170025,34 т.
В грохоте теряется 0,5%, должно поступать:
- в час: 43,02*1,005=43,23 т.
в год: 170025,34*1,005=170875,46 т.
При транспортировке на конвейере теряется 0,5%:
- в час: 43,23*1,005=43,45 т.
в год: 170875,46*1,005=171729,8 т.
При дроблении теряется 0,5%, на дробление должно поступать:
- в час: 43,45*1,005=43,67 т.
в год: 171729,8*1,005=172588,48 т.
- в час: 43,67*1,005=43,88 т.
в год: 172588,48*1,005=173450,9 т.
В бункере известняка должно быть:
- в час: 43,88*1,005=44,1 т.
в год: 173450,9*1,005=174318,45 т.
Зола:
W = 15 %
При дозировании теряется 0,5%, на дозирование должно поступать:
- в час: 72,99*1,005=73,35 т.
в год: 288484,28*1,005=289926,7 т.
При сушке теряется 15%, в печь должно поступать:
в час: 73,35*1,15=84,35 т.
в год: 289926,7*1,15=333415,7 т.
При транспортировке теряется 0,5%:
в час: 84,35*1,005=84,73 т.
в год: 289926,7*1,005=335082,78 т.
На склад должно поступать:
в час: 84,73*1,005=85,15 т.
в год: 335082,78*1,005=336761,21 т.
|
Наименование операции |
Ед. измерения |
Потери % |
Производительность |
|
|
|
|
|
Тонн в час |
Тонн в год |
|
Склад готовой продукции |
т |
- |
101,22 |
400000 |
|
Упаковка |
т |
1 |
102,23 |
404000 |
|
Бункер готовой продукции |
т |
1 |
103,25 |
408040 |
|
Совместный помол |
т |
1 |
104,28 |
412120,4 |
|
Гипс: |
|
|
|
|
|
Бункер гипсового щебня |
т |
1 |
5,26 |
20812,08 |
|
Шнеки |
т |
1 |
5,31 |
21020,2 |
|
Элеватор |
т |
0,5 |
5,33 |
21062,2 |
|
Молотковая дробилка |
т |
1 |
5,38 |
21272,9 |
|
Ленточный транспортёр |
т |
0,5 |
5,41 |
|
|
Лотковый питатель |
т |
0,5 |
5,43 |
21486,16 |
|
Бункер гипсового камня |
т |
0,5 |
5,45 |
21593,59 |
|
Известь: |
|
|
|
|
|
Бункер негашёной комовой извести |
т |
1 |
26,33 |
104060,4 |
|
Ленточный конвейер |
т |
0,5 |
26,46 |
104580,7 |
|
Промежуточный бункер |
т |
0,5 |
26,59 |
105103,6 |
|
Питатель |
т |
0,5 |
26,72 |
105629,12 |
|
Вращающаяся печь |
т |
57,07 |
41,96 |
165837,7 |
|
Элеватор |
т |
0,5 |
42,17 |
166666,9 |
|
Бункер (фр. 40-60) |
т |
0,5 |
42,38 |
167500,2 |
|
Ленточный транспортёр |
т |
0,5 |
42,59 |
168337,7 |
|
Бункер (фр. 20-40) |
т |
0,5 |
42,8 |
169179,43 |
|
Питатель |
т |
0,5 |
43,02 |
170025,34 |
|
Грохот |
т |
0,5 |
43,23 |
170875,46 |
|
Ленточный транспортёр |
т |
0,5 |
43,45 |
|
|
Молотковая дробилка |
т |
0,5 |
43,67 |
172588,4 |
|
Ленточный транспортёр |
т |
0,5 |
43,88 |
173450,9 |
|
Бункер известняка |
т |
0,5 |
44,1 |
174318,45 |
|
Зола: |
|
|
|
|
|
Дозирование |
т |
0,5 |
73,35 |
289926,7 |
|
Сушка |
т |
15 |
34,35 |
333415,7 |
|
Ленточный транспортёр |
т |
0,5 |
84,73 |
335082,78 |
|
Склад золы |
т |
0,5 |
85,15 |
336761,21 |
.5 Выбор и расчет основного технологического и транспортного оборудования
 ,
где К - коэффициент использования оборудования;
Nфакт - фактическая производительность;
Nном - номинальная производительность.
Трубная мельница Ф3200×4500
Скорость вращения, об/мин 18
Количество шара, т 65
Производительность, т/ч 110
Мощ. двигателя, кВт 800
Вес, тон 137
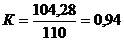
для гипса:
Молотковая дробилка МПС-600М
Размер кусков до измельчения, мм 150
Размер измельченного продукта, мм 3-5
Габаритные размеры, м:
длина 1.84
ширина 0.85
высота 1.06
Масса дробилки, т 1.37
Мощность электродвигателя, кВт 30
Производительность, т/ч 8
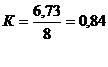
Ленточный элеватор ЛГ-120
Наибольшая высота подъема, м 5,8
Скорость движения ковша, м/с 1,9
Диаметры барабана, мм
приводного 250
натяжного 220
Ковши:
емкость, л 0,2
ширина, мм 120
шаг, мм 200
Производительность, т/ч 10
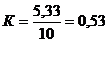
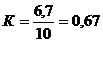
Лотковый питатель ПЭ 1.8
Производительность в т/ч 9
Мощность электродвигателя, кВт 0,75
Габаритные размеры, м:
длина 0,72
ширина 0,28
высота 0,26
Масса, т 0,03
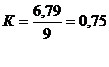
для извести:
Молотковая дробилка СМД - 7:
Размер кусков до измельчения, мм 300
Размер измельченного продукта, мм 0 - 40
Габаритные размеры, м:
длина 2
ширина 1,8
высота 1,6
Масса дробилки, т 5,05
Мощность электродвигателя, кВт 125
Производительность, т/ч 50
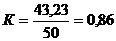
Инерционный горизонтальный грохот СМД - 53:
Количество сит 2
Полезная
площадь сит, м 1,0 2,5
Габаритные размеры, м:
длина 3,2
ширина 1,95
высота 1,5
Масса, т 1,65
Мощность электродвигателя, кВт 5
Производительность, м3/ч 33
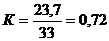
Ленточный элеватор ЛГ-250
Наибольшая высота подъема, м 5,8
Скорость движения ковша, м/с 1,85
Диаметры барабана, мм
приводного 500
натяжного 400
Ковши:
емкость, л 2,8
ширина, мм 250
шаг, мм 400
Мощность электродвигателя, кВт 25
Производительность,
м3/ч 32,2 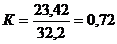
Пластинчатый транспортер СМК - 351:
Габаритные размеры, м:
длина 8,8
ширина 3,2
высота 2,6
Масса, т 10
Мощность электродвигателя, кВт 5,5
Производительность, м3/ч 31
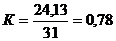
Ленточный конвейер УКР-01:
Длина конвейера, м 100
Ширина ленты, мм 300
Мощность электродвигателя, кВт 4
Производительность, т/ч 30
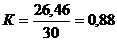
Ленточный питатель IПТ5:
Расстояние между осями барабанов, мм 1500
Ширина ленты, мм 500
Габаритные размеры, м:
длина 2,03
ширина 1,82
высота 0,53
Масса, т 0,47
Производительность, м3/ч 25
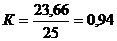
Ленточный транспортер У9-УКБ:
Расстояние между осями барабанов, мм 2000
Ширина ленты, мм 400
Длина транспортирования , м 65
Скорость ленты, м/с 1,5
Мощность электродвигателя, кВт 7,5
Производительность, т/ч 50
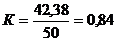
Вращающаяся печь Φ3.2×50:
Уклон печи (%) 3,5
Количество опоры (шт.) 3
Скорость вращения печи
Главный привод (об/мин) 0,36-3,57
Вспомогательный привод (об/мин) 6,5
Общий вес (без учёта огнеупорного кирпича) (т) 256,5
Номинальная мощность (кВт) 160
Производительность, т/ч 50
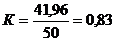
для золы:
Дозатор непрерывного действия С-864
Производительность, т/ч 5-75 Ширина ленты, м 0,65 Скорость ленты, м/с 0,026-0,146 Расстояние между осями барабана , т 0,95 Погрешность дозирования , % +/- 2 Мощность электродвигателя, кВт 6,8 Габаритные размеры:
Длина, м 2,05
Ширина, м 0,965
Высота, м 1,065
Масса, т 0,48
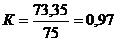
Ленточный транспортёр
Длина конвейера, мм 1000-30000
Угол подачи до 20°
Производительность,т/ч 110
Ширина ленты конвейера H, мм 650-1000
Толщина, мм 10-14
Диаметр приводного барабана,мм 325
Электродвигатель , кВт 18,5
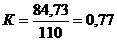
Вращающаяся печь Φ3.2×50:
Уклон печи (%) 3,5
Количество опоры (шт.) 3
Скорость вращения печи
Главный привод (об/мин) 0,36-3,57
Вспомогательный привод (об/мин) 6,5
Общий вес (без учёта огнеупорного кирпича) (т) 256,5
Номинальная мощность (кВт) 160
Производительность, т/ч 50
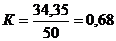
4. Контроль сырья и производства продукции
Получать любой продукт, в том числе и известково-зольный цемент, на современных заводах можно только при строгом соблюдении всех технологических требований и правил и осуществлении производственного цикла при установленных оптимальных режимах работы всех механизмов и установок. Большое значение при этом имеет контроль производства, в процессе которого:
1) определяют качество исходных материалов и соответствие их свойств требованиям норм и технических условий;
2) выявляют свойства материалов и полуфабрикатов на всех стадиях производства и устанавливают их соответствие тем показателям, которые обеспечивают получение продукции требуемого качества;
) наблюдают за работой приборов, механизмов и установок в заданных оптимальных режимах, обеспечивающих качественную переработку материалов при наилучших технико-экономических показателях;
4) определяют свойства получаемого цемента и их соответствие требованиям стандарта.
Контролировать производство нужно систематически на всех стадиях с помощью современных методов и приборов, обеспечивающих точность и возможность автоматизации контрольных операций. Быстрое вмешательство в ход производственных процессов позволяет устранять отклонения от заданных режимов и параметров и оптимизировать их.
Действительность производственного контроля зависит:
1) от правильного выбора мест отбора проб и определения технологических параметров (температура, влажность, подвижность смесей и т. д.);
2) от соответствия свойств пробы свойствам материала;
) от периодичности отбора проб, их величины.
В настоящее время созданы способы автоматического отбора проб материалов в процессе их переработки. При этом частота операций отбора проб и величина последних зависят от степени однородности материалов, величины потока, гранулометрии (при кусковых материалах) и других условий.
Исходные материалы контролируют по химическому составу, содержанию CaCO3 (титр) в известняке, влажности сырья.
В сырьевом отделении проверяют состав смесей, тонкость их измельчения,
влажность, текучесть и однородность титра. При производстве цемента становится
обычным также контроль содержания в сырьевых смесях CaO, SiO2, Al2O3 и Fe2O3.
5. Охрана труда и окружающей среды
При большой насыщенности предприятий цементной промышленности сложными механизмами и установками по добыче и переработке сырья, по обжигу сырьевых смесей и измельчению клинкера, по перемещению, складированию и отгрузке огромных масс материалов, при наличии большого количества электродвигателей особое внимание должно уделяться при проектировании заводов и при их эксплуатации созданию благоприятных и безопасных условий для работы трудящихся. Охрана труда должна осуществляться в полном соответствии с “Правилами по технике безопасности и производственной санитарии на предприятиях цементной промышленности”.