Курсовая работа (т): Расчет масляного трансформатора
В зависимости от условий работы, характера нагрузки или режима работы силовые трансформаторы разделяются на трансформаторы общего назначения, регулировочные и трансформаторы специального назначения (шахтные, тяговые, пусковые и др.).
Промышленностью выпускаются силовые трансформаторы, предназначенные для работы в районах с умеренным, холодным и тропическим климатом, для установки на открытом воздухе или в помещении.
В зависимости от вида охлаждения различают: сухие, масляные трансформаторы с негорючим жидким диэлектриком.
Условные обозначения трансформаторов
Условное обозначение различных типов трансформаторов включает в себя:
буквенное обозначение, характеризующее число фаз, вид охлаждения, число обмоток и вид переключателя ответвлений. Кроме вышеуказанных обозначений стандартами и техническими условиями на отдельные виды исполнений трансформаторов, могут предусматриваться дополнительные буквенные обозначения, характеризующие особенности данного типа трансформатора;
обозначение номинальной мощности и класса трансформатора;
обозначение климатического исполнения и категории размещения.
Буквенное обозначение трансформаторов состоит из следующих по порядку букв. Первая указывает число фаз: 0 - для однофазных трансформаторов; Т - для трехфазных. Следующая одна, две или три буквы указывают условное обозначение вида охлаждения.
Основные материалы, применяемые в трансформаторостроении
Материалы, применяемые для изготовления трансформатора, разделяются на активные, т.е. сталь магнитной системы и металл обмоток и отводов; изоляционные, применяемые для электрической изоляции обмоток и других частей трансформатора», например электроизоляционный картон, фарфор, дерево, трансформаторное масло и др.; конструкционные, идущие на изготовление бака, различных крепежных частей и т.д., и прочие материалы, употребляемые в сравнительно небольших количествах. Применение того или иного материала может отразиться на технологии изготовления трансформатора и его конструкции. Замена одних активных или изоляционных материалов другими иногда приводит к существенному изменению конструкции и технологии изготовления трансформатора.
Одним из основных активных материалов трансформатора является тонколистовая электротехническая сталь. В течение многих лет для магнитных систем трансформаторов применялась листовая сталь горячей прокатки с толщиной листов 0,5 или 0,35 мм. Появление в конце 40-х годов холоднокатаной текстурованной стали, т.е. стали с определенной ориентировкой зерен (кристаллов), имеющей значительно меньшие удельные потери и более высокую магнитную проницаемость, позволило увеличить индукцию в магнитной системе до 1,6-1,65 Тл против 1,4-1,45 Тл для горячекатаной стали и существенно уменьшить массу активных материалов при одновременном уменьшении потерь энергии в трансформаторе. Вместе с этим было получено уменьшение расхода остальных материалов - изоляционных, конструкционных, масла и т.д.
Замена медного обмоточного провода в обмотках силовых трансформаторов алюминиевым проводом затрудняется, прежде всего, тем, что удельное электрические сопротивление алюминия существенно (примерно в 1,6 раза) больше удельного сопротивления меди.
Выбор марки стали и вида изоляции пластин
Материалом для магнитной системы силового трансформатора служит электротехническая холоднокатаная анизотропная тонколистовая сталь, главным образом марок 3404, 3405, 3406, 3407 и 3408 по ГОСТ 21427.1-83, поставляемая в рулонах. Применение холоднокатаной стали марок 3411, 3412 и 3413 по ГОСТ 21427.1-83 для основных серий трансформаторов не практикуется, но не исключено использование этой и горячекатаной стали марок 1511, 1512, 1513 для электрических реакторов, выпускаемых трансформаторными заводами.
Современная холоднокатаная электротехническая сталь, используемая в силовых трансформаторах, поставляется в рулонах с шириной 650, 750, 800, 860 и 1000 мм и толщиной 0,35, 0,30 и 0,27 мм при массе рулона не более 5000 кг или в листах тех же толщин с размерами 650-750-800-860× ×1500 и 1000×2000 мм. Применение листовой стали не рекомендуется, поскольку существенно усложняет технологию заготовки пластин и увеличивает количество отходов стали. Сталь обычно поставляется с нагревостойким электроизоляционным покрытием с толщиной на одной стороне не более 5 мкм, нейтральным по отношению к трансформаторному маслу при 105°С и маслостойким при 150°С, сохраняющим электроизоляционные свойства после нагрева до 800°С в течение 3 ч в нейтральной атмосфере или после имеет правильный выбор индукции в стержне магнитной системы. В целях уменьшения количества стали магнитной системы, массы металла обмоток и стоимости активной части следует выбирать, возможно, большее значение расчетной индукции, что, однако, связано с относительно малым увеличением потерь и существенным увеличением тока холостого хода трансформатора. Уменьшение расчетной индукции приводит к получению лучших параметров холостого хода (главным образом тока) за счет увеличения массы материалов и стоимости активной части. Верхний предел индукции обычно определяется допустимым значением тока холостого хода
Холоднокатаная электротехническая текстурованная сталь для трансформаторного производства выпускается также в ряде зарубежных стран - Англии, США, Франции, ФРГ, Швеции, Японии. Марки этой стали можно отнести к трем основным типам: марка М5 - сталь толщиной 0,35 мм с удельными потерями при 6-1,5 Тл и f = 50 Гц около 1,10 - 1,12 Вт/кг; марка М5 - сталь толщиной 0,35-0,30 мм и удельными потерями 1,07-0,97 Вт/кг и марка М4 - сталь толщиной 0,30-0,28 мм с удельными потерями 0,95-0,89 Вт/кг.
Конструкции основных частей трансформатора
Общая конструктивная схема трансформатора
В конструктивном отношении современный силовой масляный трансформатор можно схематически представить состоящим из трех основных систем - магнитной, системы обмоток с их изоляцией и системы охлаждения и вспомогательных систем - устройства регулирования напряжения, измерительных и защитных устройств, арматуры и др. В трансформаторах с воздушным охлаждением, как правило, отсутствуют измерительные и защитные устройства и арматура, а система охлаждения не выделяется в виде отдельных конструктивных единиц.
Конструктивной и механической основой трансформатора является его магнитная система (магнитопровод), которая служит для локализации в ней основного магнитного поля трансформатора. Магнитная система представляет собой комплект пластин или других элементов из электротехнической стали или другого ферромагнитного материала, собранных в определенной геометрической форме.
Большинство типов магнитных систем можно четко подразделить на отдельные части. В соответствии с этим делением в магнитной системе различают стержни - те ее части, на которых располагаются основные обмотки трансформатора, служащие непосредственно для преобразования электрической энергии, и ярма - части, не несущие основных обмоток и служащие для замыкания магнитной цепи, а в некоторых типах трансформаторов также для расположения обмоток, имеющих вспомогательное назначение.
В магнитных системах, разделяющихся на стержни и ярма, при расчете параметров холостого хода трансформатора особо выделяются части, находящиеся в зоне сопряжения стержня и ярма и называемые углами магнитной системы. Понятие «угол» определяется как часть ярма магнитной системы, ограниченная объемом, образованным пересечением боковых поверхностей или их продолжений одного из ярм и одного из стержней.
Практикой трансформаторостроения в течение десятилетий были выработаны различные схемы взаимного расположения отдельных частей магнитной системы. По этому признаку все магнитные системы разделяются на плоские - такие, в которых продольные оси всех стержней и ярм располагаются в одной плоскости, и пространственные, в которых оси стержней и ярм располагаются не в одной плоскости.
По взаимному расположению стержней и ярм плоские
и пространственные магнитные системы могут также подразделяться на: стержневые,
броневые и бронестержневые.
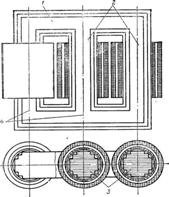
Рисунок 1- Плоская шихтованная магнитная система
трехфазного трансформатора с обмотками: 1 - ярмо; 2 - стержень; 3 - сечение
стержня; 4 - угол магнитной системы
Конструкции магнитных систем силовых трансформаторов
Первой задачей, решаемой при проектировании магнитной системы силового трансформатора, является выбор ее конструктивной схемы. Плоская магнитная система (см. рисунок 1) может быть принята для производства на любом современном трансформаторном заводе. Пространственные магнитные системы, позволяющие получить экономию электротехнической стали и уменьшение потерь холостого хода до 9-10%, применяются в трансформаторах мощностью до 630 кВА. Не исключено их применение и при мощностях 1000-6300 кВА. Для изготовления пространственных магнитных систем необходимо иметь специальное оборудование для навивки и длительного отжига навитых частей.
При расчете плоской магнитной системы из
рулонной холоднокатаной стали должен быть выбран план шихтовки пластин.
Наименьшие потери и ток холостого хода могут быть получены при шихтовке с
косыми стыками пластин в шести углах (рисунок 2, а). Существенно проще
технология заготовки пластин и сборки магнитной системы рисунок 2, б - с косыми
стыками в четырех и прямыми в двух углах при несколько более высоких потерях и
токе холостого хода. Средней по технологической сложности и параметрам
холостого хода является схема с косыми стыками в четырех и комбинированными
«полукосыми» в двух углах.
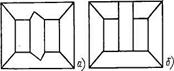
Рисунок 2 - Варианты плана шихтовки магнитной
системы: а - косые стыки в шести углах; б - косые стыки в четырех и прямые в
двух углах
Для того чтобы магнитная система, собранная из массы пластин тонколистовой стали, обладала достаточной устойчивостью, могла выдерживать механические силы, возникающие между обмотками при коротком замыкании, и не разваливалась при подъеме остова или активной части, ее верхнее и нижнее ярма должны быть надежно соединены механически.
В масляных трансформаторах при напряжениях обмоток ВН от 150 кВ и выше и в сухих при напряжениях 10 кВ и выше предпочтительнее соединять верхние и нижние ярмовые балки прессующими пластинами стержня, положенными под бандаж по оси крайнего пакета стержня и сцепленными механически с ярмовыми балками. При наличии прессующих пластин верхние ярмовые балки не могут сдвигаться вниз и в остове с плоской магнитной системой осевая прессовка обмоток должна осуществляться прессующими кольцами - разрезными и заземленными металлическими или неразрезными из твердого диэлектрика, расположенными между обмоткой и верхним ярмом.
При соединении ярмовых балок шпильками
прессующие кольца обычно устанавливаются при мощностях, превышающих 1600 кВА.
При наличии прессующих колец изоляционное расстояние от обмотки ВН до верхнего
ярма увеличивается. Поперечное сечение стержня в стержневых магнитных системах
обычно имеет вид симметричной ступенчатой фигуры, вписанной в окружность.
Диаметр этой окружности d
называется диаметром стержня трансформатора и является одним из основных его
размеров. Ступенчатое сечение стержня (и ярма) образуется сечениями пакетов
пластин. При этом пакетом называется стопка пластин одного размера. Чистое
сечение стали в поперечном сечении стержня или ярма называется активным
сечением стержня или ярма.
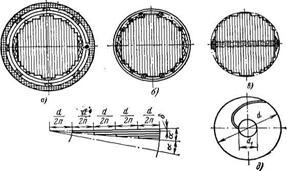
Рисунок 3 - Различные способы сборки и прессовки стержня:
а - путем расклинивания с жестким цилиндром обмотки НН: б - бандажи из стеклоленты; в - сквозными стяжными шпильками; сборка стержня: г - из радиально расположенных пластин; д - из пластин эвольвентной формы.
Число ступеней, определяемое по числу пакетов стержня в одной половине круга, может быть различным. Увеличение числа ступеней увеличивает коэффициент заполнения площади круга kKР площадью ступенчатой фигуры, но одновременно увеличивает число типов пластин, имеющих различные размеры, чем усложняет заготовку пластин и сборку магнитной системы.
Ширина пластин, определяющая ширину и толщину пакетов, образующих сечение стержня, выбирается так, чтобы при заданном диаметре было обеспечено получение наибольшего сечения стержня при максимальном использовании и минимальных отходах листовой или рулонной стали. Для ширины пластин существует нормализованная шкала Стержни и ярма шихтованной магнитной системы должны быть стянуты и скреплены так, чтобы остов представлял собой достаточно жесткую конструкцию как механическая основа трансформатора. Стяжка и крепление остова должны обеспечивать его достаточную прочность после расшихтовки верхнего ярма при насадке обмоток, подъеме активной части трансформатора и коротком замыкании на его обмотках, а также отсутствие свободной вибрации пластин и минимальный уровень шума при работе трансформатора в сети. Эти требования достаточно хорошо удовлетворяются при равномерно распределенном напряжении сжатия между пластинами стержня и ярма при сборке 0,4-0,6 МПа (40-60 Н/см2), считая по среднему, т.е. наиболее широкому пакету.
Прессовка стержней может осуществляться различными способами. При мощности трехфазного трансформатора до 630 кВА и диаметре стержня до 0,22 м включительно хорошие результаты дает прессовка его без применения специальных конструкций путем забивания деревянных стержней и планок между стержнем и обмоткой НН или ее жестким изоляционным бумажно-бакелитовым цилиндром (рисунок 3,а). Стержни трансформаторов большей мощности - от 1000 кВА и выше - при диаметре d>0,22 м нуждаются в более надежной прессовке. В этом случае хороший результат может быть достигнут при стяжке стержня бандажами из стеклоленты, расположенными по высоте стержня на расстояниях 0,12-0,15 м один от другого (рисунок 3,б).
Перед наложением бандажей при сборке на специальном стенде стержни поочередно опрессовывают прессующей балкой с общим усилием от 0,4 до 1-2 МН, создающей необходимое напряжение сжатия между пластинами, или при помощи временных технологических бандажей, затягиваемых вручную. Намотка бандажей из стеклоленты производится на опрессованные стержни. Этот способ стяжки обеспечивает равномерное сжатие всего стержня и достаточную механическую прочность остова трансформатора. Возможна также стяжка стержней бандажами из стальной ленты, размещаемыми на расстоянии 0,12-0,24 м один от другого. Эти бандажи должны замыкаться на пряжках из диэлектрика во избежание появления короткозамкнутого витка и должны заземляться во избежание накопления на них электрических зарядов.
В навитой магнитной системе при навивке из лент различной ширины сечение стержня (и ярма) будет ступенчатым, а в системе при навивке из ленты переменной ширины - составленным из двух полукруглых сечений. Эти магнитные системы после навивки и отжига их частей скрепляются бандажами из стеклоленты. Стержни стыковой пространственной магнитной системы собираются из пластин разной ширины и одинаковой длины, и после опрессовки стягиваются бандажами. В центральном пакете стержня такой магнитной системы во время его сборки оставляется квадратное отверстие для прохода осевой шпильки, соединяющей верхнее и нижнее ярма.
Сечение стержня может быть образовано не только набором пакетов плоских пластин (рисунок 3,а - в), но также и радиальной шихтовкой плоских пластин (рисунок 3, г) или набором пластин, изогнутых по форме цилиндрической эвольвентной поверхности (рисунок 3, д). Оба эти способа сборки магнитной системы предусматривают стыковую конструкцию остова с отдельно собираемыми стержнями и ярмами. Ярма наматываются из рулонной стали или выполняются в виде набора плоских пакетов. Конструкция с пластинами эвольвентной формы удобна тем, что каждый стержень собирается из пластин одного размера. Ширина пластины (длина эвольвентной линии) зависит только от диаметров стержня - внутреннего d1 и внешнего d.
Регулирование напряжения
Для экономичной и безаварийной работы любого потребителя необходимо, чтобы напряжение, подводимое к нему, было с минимальными отклонениями. Допустимые отклонения нормированы и не должны нарушатся. Так, для электродвигателей напряжение на зажимах не должно отличаться от номинального более чем на -5% до +10%.