Материал: Расчеты оборудования по нанесению лакокрасочных покрытий при выполнении курсовых и дипломных проектов (90
2.ОПРЕДЕЛЕНИЕ ГАБАРИТНЫХ РАЗМЕРОВ ОБОРУДОВАНИЯ ДЛЯ ПОДГОТОВКИ ПОВЕРХНОСТИ
ИНАНЕСЕНИЯ И СУШКИ ЛАКОКРАСОЧНЫХ ПОКРЫТИЙ
2.1.Габаритные размеры агрегата подготовки поверхности
Конструктивно агрегат подготовки поверхности выполняется в виде единой проходной камеры туннельного типа, разбитого на секции по числу стадий одного агрегата,
включающего в себя все стадии подготовки поверхности и |
||
промывки. Обычно ширина и высота |
агрегата |
остается |
постоянной и меняется лишь длина отдельных зон подготовки, |
||
в зависимости от времени пребывания в них изделия в зоне. |
||
В качестве примера рассмотрим |
расчет |
аппарата |
подготовки поверхности методом распыления. На рис. 1 представлен поперечный разрез зоны облива. Внутренняя
рабочая ширина (bр), мм, |
|
bр=b+2×(200…400), |
(5) |
где b - ширина изделия. Размер зазора (200…400 |
мм) между |
изделием и насадкой зависит от массы и формы изделий.
Например, |
для |
массивных или сложных |
пространственных |
|
изделий, исключающих отклонение |
под |
действием струи, |
||
принимают минимальное значение, а |
для листовых и легких |
|||
изделий - максимальное. |
|
|
||
Внутренняя ширина агрегата (bа), мм, |
|
|||
|
|
bа=bр+2×(200…300), |
|
(6) |
где 200…300 |
мм |
- зазор между контуром облива и стенкой |
||
агрегата. Ширину выступающей части ванны (поз. 6 на рис. 1)
(часто называемой приставной ванной) |
принимают |
500…1000 мм . |
|
6
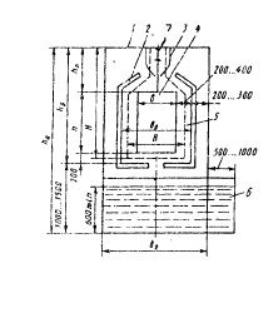
Рис. 1. Схема зоны
|
облива |
агрегата |
|
подготовки |
|
|
поверхности: |
|
|
1- внутренняя стенка |
|
|
корпуса; |
2-контур |
|
облива; |
3-укрытие |
|
конвейера; 4- изделие; |
|
|
5-входной |
или |
|
выходной |
силуэт |
|
входного и выходного |
|
|
тамбура; 6-ванна: 7 – |
|
|
монорельс подвесного |
|
|
конвейера. |
|
|
hр=h+hп+200, |
(7) |
где h – |
высота подвески или изделия; 200 мм - |
зазор между |
низом |
комплектовки (изделия на подвески или подвески с |
|
деталями) и насадками контура облива, hп- высота подвески
(400…600 мм ).
Высота агрегата определяется конструктивно, исходя из
рабочей высоты и высоты ванны (hа), мм, |
|
hа=hр+(1000…1500). |
(8) |
Ширина (B) транспортных проемов (силуэтов на входе и выходе) на 100…200 мм меньше рабочих размеров, высота (Н) -
на 50…100мм .
Длина агрегата зависит от скорости движения конвейера, числа зон обработки и длины изделий (L), мм,
7

L= 2lт+l1+l2+…+ l n + (n-1)×lэ.с , |
(9) |
где lт - длина входного и выходного тамбуров (принимается 2000-5000 мм); l1, l2, …, l n- длины рабочих зон (расстояние между центрами крайних контуров облива); n -число рабочих
зон; lэ.с- длина зоны двухстороннего стока. |
|
l(1,2…n )= Vк × t(1,2,…n ), |
(10) |
где Vк - скорость движения конвейера, м/с; t -время обработки для каждой стадии обработки (включая промывку), с.
Длина зоны стока зависит от длины, |
высоты и |
конструкции изделий: |
|
lэ.с=0.8×l+ 0.5× Vк + hизд, |
(11) |
где l-длина изделия.
При времени стекания рабочего раствора с изделия 120 с, длину зоны стекания можно принять в 1,5-2 больше длины изделия.
Расчет насосной системы2
Расчет выполняют отдельно для каждой зоны, включая зоны промывки.
Длина одного контура облива (lк), мм:
lк=hр+bр . |
(12) |
Расстояние между контурами принимают 250…300 мм . |
|
Число насадок (nк) на контур определяют с учетом |
|
приятого расстояния между ними ( обычной 200…250 мм |
), т.е. |
nк=lк/(200…250)+1. |
(13) |
Число контуров (Z), шт, |
|
Z=2ln/(250…300)+1. |
(14) |
Общее число насадок (nоб), шт, |
|
nоб=nк×Z. |
(15) |
2 Выполняется в случае, когда в задание дипломного проекта включается детальная разработка агрегата подготовки поверхности.
8

Расход жидкости через насадки принимают по его производительности (табл. 2).
Расход моющей жидкости (Vч), м3/ч, |
|
Vч =Vн × nоб, |
(16) |
где Vн – расход жидкости одной насадкой (см. табл. 2) . Производительность насоса с учетом потерь (Vп), м3/ч,
Vп =1.05×Vч . |
(17) |
Для агрегатов химической подготовки |
объем ванны (Vв) |
определяют из расчета, что содержащийся |
раствор в ванне |
насосом перекачивается в течение 3-4 мин |
и 20% запасом |
раствора на случай его выработки: |
|
Vв =1.2×Vн×(3…4) /60. |
(18) |
Длину ванны рассчитывают с учетом принятых (рассчитанных) габаритов по высоте и ширине. Ширина ванны равна внутренней ширине рабочей зоны, а длина ванны – длине рабочей зоны.
Таблица 2. Параметры сопла с плоско-конусным факелом
Угол факела ά,, в |
Производительность м3/ч, |
при давлении, |
||||
плоскости |
|
мПа |
|
|
|
|
Горизонт |
Вертика |
0,05 |
0,1 |
0,21 |
|
0,28 |
альной |
льный |
|
|
|
|
|
60…70 |
10…15 |
0,23 |
0,33 |
0,47 |
|
0,54 |
|
|
0,35 |
0,49 |
0,7 |
|
0,81 |
|
|
0,46 |
0,67 |
0,95 |
|
1,08 |
20…35 |
6…10 |
0,57 |
0,84 |
1,16 |
|
1,35 |
|
|
- |
0,49 |
0,7 |
|
0,81 |
9
2.2. Расчет габаритных размеров ванны электроосаждения
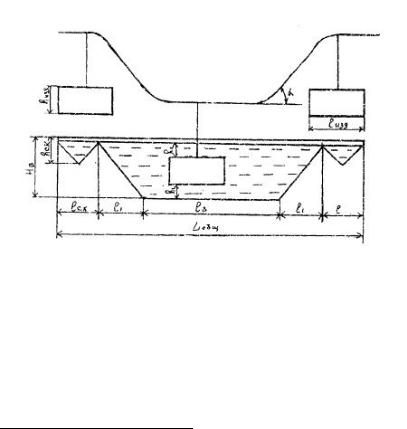
Размеры ванны электроосаждения зависят от габаритных размеров комплектовки (изделия), скорости конвейера и угла его подъема. Схема установки для определения габаритных размеров установки электроосаждения приведена на рис. 2.
Рис. 2. Схема установки ванны электроосаждения: 1 - изделие, 2 - конвейер, 3 - сливной карман.
Расчет размеров ванны производится по следующим
формулам: |
|
∙ общая длина ванны электроосаждения (Lобщ), мм, |
|
Lобш=2l1+lв+n×l с.к+l изд , |
(19)3 |
3 Если длина сливного кармана, рассчитанной по формуле 19, отличается от заданных значений, то следует произвести проверочный расчет.
10