Материал: Расчеты оборудования по нанесению лакокрасочных покрытий при выполнении курсовых и дипломных проектов (90
где l1 - длина горизонтальной проекции перегиба конвейера; lв - длина прямого участка; n - число карманов (от 0 до 2); lс.к - длина сливного кармана (можно принять предварительно
1000…1500 мм |
); lизд - длина изделия; |
(20) |
l1 |
= 2(Lкон -l кон )+(H1 -2H)/tg ά , |
|
где Lкон , lкон,, H- параметры конвейера (см. табл. 1), H1 |
=1.5 |
|
Низд, ά - угол наклона конвейера, который находится в пределах
20-45 |
градусов |
(при |
ά |
=300, |
обычно |
применяемого в |
||
установках электроосаждения, tg ά |
= 0.577); |
|
||||||
∙ ширина ванны (Вв), мм, |
+2×b8, |
|
(21) |
|||||
|
|
|
Вв |
=В изд |
|
|||
где |
b8зазор- |
между изделием и стенкой ванны (300 мм); |
||||||
∙ высота ванны (Hв), мм, |
|
|
|
|
||||
|
|
Hв =(h1+h2+hизд )/(1/Кзап), |
|
(22) |
||||
где |
h1 - расстояние от низа изделия |
до |
дна |
ванны (300 мм); |
||||
h 2 - |
расстояние |
от верха |
изделия до |
поверхности зеркала |
||||
рабочего раствора (300 мм); hизд - высота изделия; Кзап - коэффициент заполнения ванны (0.8…0.9).
∙ объем ванны (Vв), м3, |
|
Vв=(lизд+lв+l1)×Bв×Hв×10-6 |
(23) |
Габариты сливного кармана, мм: |
|
Высота (Нс.к), мм, |
|
Нс.к=0.5×Нв ; |
(24) |
Ширина (Вс.к), мм, |
|
Вс.к = Вв; |
(25) |
Объем (Vс.к), м3, |
|
Vс.к=0.1× Vв , |
(26) |
Уточненная длина сливного кармана (lс.к), мм, |
|
lс.к = Vс.к/( Нс.к × Вс.к). |
(27) |
2.3. Расчет установок пневматического распыления
11
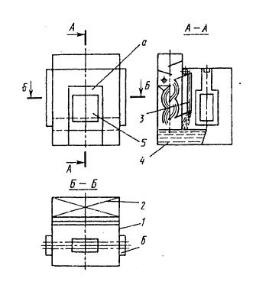
При нанесении покрытий методом пневматического распыления образуется “ туман” лакокрасочного материала и идет интенсивное испарение растворителя, которые загрязняют атмосферу цеха и окружающей среды. Для снижения вредного воздействия этого фактора камеру снабжают системой вентиляции, с гидрофильтром, обеспечивающих очистку воздуха от “ тумана” ( до 95%) и растворителя (до 50%).
В промышленности для серийного и массового производства при окрашивании пневмораспылением обычно используются камеры проходного или тупикового типа с горизонтальным или нижним отсосом воздуха с последующей очисткой воздуха с помощью гидрофильтров, имеющие вертикальное или горизонтальное расположение. Рабочий, занимающийся окрашиванием, может находиться в камере или за ее пределами.
Рис. 3 Схема камеры окрашивания пневматическим распылением с боковым отсосом воздуха: 1-корпус; 2- гидро-фильтр; 3- экран для водяной пленки; 4 отстойная ванна; 5 изделие; а- рабочий проем; б - транспортный проем с тамбуром.
12
Вданных методических указаниях представлен расчет только для камер распыления с боковым отсосом воздуха и с размещением рабочего вне камеры. Для расчетов камер распыления с нижним отсосом воздуха следует обращаться к специальной литературе /1/.
Впроходных камерах с боковым (горизонтальным) отсосом воздуха (рис. 3) ширина камеры определяется шириной изделия и расстоянием между продольными стенками камеры и изделием. Обычно ширину камеры принимают в пределах 500… 600 мм. Длину камеры рекомендуется принимать равной: 2300; 3300; 4300 мм или значению, кратное указанным. Высота
камеры определяется высотой изделия и расстоянием до верхней полки монорельса (в переделах 300…600мм ).
В камере предусматривается один рабочий и два транспортных проема. Ширина рабочего проема не менее 1500 мм, высота на 400…500 мм больше высоты подвески (изделия). Размеры транспортных проемов определяются габаритами подвески изделий (по ширине не менее 150 мм, по высоте не
менее |
100 мм). |
|
Внутренние размеры камер с нижним отсосом воздуха |
определяются габаритами окрашиваемого изделия и шириной проходов вокруг него, но не менее 1200 мм.
В камерах, оборудованных стационарными или подъемными рабочими площадками, проходы рекомендуется увеличивать до 1500 мм. При перемещении изделий конвейером длина камеры определяется числом рабочих мест из расчета 3000 мм на одно рабочее место. Высота камер определяется высотой изделия, расстоянием от него до потолка 1320 мм, до пола – не менее 400 мм. Размеры транспортных проемов определяются габаритами изделий и зазорами по ширине не менее 150 мм, по высоте не менее 100 мм. Кроме того, в камере должно быть не менее двух дверных проемов (для входа маляров)размером 800×1000мм.
13
При использовании конвейера непрерывного действия рекомендуют принимать длину тамбура длиной не менее 500 мм.
Общее количество Vотс, м3/ч, воздуха, удаляемого из камеры, определяемое с использованием средней скорости(Vпр) его всасывания в открытые проемы камеры (табл. 3), зависит от состава лакокрасочного материала, способа окрашивания и
площади проемов (транспортных и рабочих): |
|
Vотс = (nпр ×Fтр.пр×k + Fр.пр)× Vпр /3600, |
(32) |
где nпр - число проемов; Fтр.пр, Fр.пр – площади |
сечения |
транспортных и рабочих проемов; k- коэффициент перекрытия проема (от 0.5 до 0.7).
Таблица 3. Расчетная скорость всасывания воздуха в проемы окрасочных камер с боковым отсосом
Способ окрашивания |
Расчетная средняя скорость, |
|
Vпр, м/с |
Пневматическое распыление |
1 |
Безвоздушное распыление |
0.6 |
Электростатическое распыление |
0.4-0.5 |
Окунание, облив |
0.4-0.5 |
В камерах с нижним отсосом воздуха загрязненный воздух удаляется через напольные решетки, расположенные по всей площади камеры. Количество воздуха Vотс, м3/ч, удаляемого из таких камер, определяется удельным расходом воздуха на 1м2 площади камеры, составом ЛКМ, способом окрашивания (табл. 4) и площадью горизонтальной проекции
камеры, м3, |
|
Vотс = Vуд×F×10-6, |
(33) |
где F -площадь горизонтальной проекции камеры (мм2). |
|
Таблица 4. Расчетный объем воздуха, удаляемого с 1м2 свободного сечения решетки для камер с нижним отсосом
Способ окрашивания |
Vуд, м3/( м2) |
Пневматическое распыление |
1800 |
Безвоздушное распыление |
1200 |
Электростатическое распыление |
800 |
14
2.4. Расчет |
габаритных |
размеров |
камеры |
электростатического распыления |
|
|
|
Метод электростатического распыления, в отличие от |
|||
пневмораспыления, обеспечивает при |
нанесении |
меньшие |
|
потери ЛКМ и особенно потери на «туманообразование». Тем не менее в последнее время также рекомендуется установка гидрофильтров в камерах распыления и в отдельных случаях допускается устанавливается только приточно - вытяжная вентиляция. Нанесение ЛКМ обычно проводится с помощью стационарных роботов манипуляторов с одной, двумя и тремя степенями подвижности. Поэтому расчет габаритных размеров производится с учетом этих факторов.
Ширина камеры (Вк), мм, |
(34) |
Вк=Ви +2В+2lp+2Вт , |
|
где Ви- ширина изделия; В=250…300 |
мм - расстояние между |
изделием и коронирующей кромкой распылителя; lp- = 200…350 мм - длина части распылителя, находящейся под высоким напряжением; Вт=1000…1300 мм - расстояние между стенкой камеры и токоведущими частями распылителя ( при расположении красконагнетательных блоков внутри установки). Длина камеры, при расположении распылителей:
с одной стороны от конвейера (Lк), мм, |
|
Lк= 600×(n-1)+2000; |
(35) |
по обе стороны от конвейера, мм, |
|
Lк= (400-500)×n+2000, |
(36) |
где n - число распылителей. |
|
Высота камеры (Нк), мм, |
|
Нк=Ни+h+hподв , |
(37) |
где Ни - высота изделия; h= 800…1000 |
мм - расстояние от пола |
камеры до низа изделия; hподв- 1320 мм (расстояние от верха изделия до потолка камеры.).
15