Курсовая работа (т): Разработка комплекта конструкторской документации на кодовый замок
Размеры печатной платы(условная длина) - 50 мм = 0,05
м;(условная ширина) - 45 мм = 0,045 м;(условная высота) - 15 мм = 0,015 м.
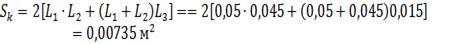 (7.1)
Определим условную поверхность нагретой зоны:
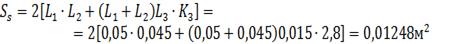 (7.2)
Где Kз - коэффициент заполнения.
Определим удельную мощность блока:
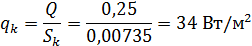 (7.3)
Где Q - потребляемая мощность, 0,25 Вт
По графику зависимости температуры внутри блока от удельной
мощности блока определим температуру перегрева внутри блока T=5ºC, что допустимо для данного устройства и не нарушит ритм его работы.
8. Расчет параметров электрических соединений
Элементы конструкции размещены на печатных платах из фольгированного стеклотекстолита СФ-1-50. Монтаж на печатных платах осуществляется согласно СПТИ.230100.001.
Определяется минимальная ширина, мм, печатного проводника по
постоянному току для цепей питания и заземления:
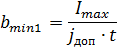 (8.1)
Где, Imax - максимальный постоянный ток в проводниках,доп - допустимая плотность тока, выбирается в зависимости от метода изготовления (jдоп=20А/мм2), - толщина проводника (t = 0,05 мм).
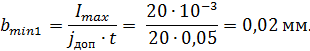
Определяется минимальная ширина проводника, исходя из
допустимого падения напряжения на нем:
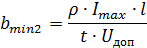 (8.2)
где:
ρ - удельное объемное сопротивление; ρ = 0,0175 Ом·мм2/м,- длина проводника, м,доп - допустимое падение напряжения, не превышающее 5% от питающего напряжения для микросхем.
Для сигнальных цепей микросхем:
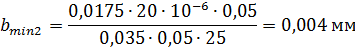
Полученные минимально допустимые значения параметров печатных
проводников удовлетворяют требованиям для выбранного метода изготовления и
класса точности ПП.
9. Определение комплексного показателя технологичности
Коэффициент повторяемости ЭРЭ:
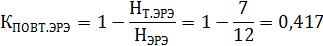 (9.1)
где, НТ.ЭРЭ - общее количество типоразмеров ЭРЭ, НТ.ЭРЭ = 7;
НЭРЭ - общее количество ЭРЭ, НЭРЭ = 12;
Коэффициент использования микросхем:
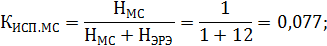 (9.2)
где, Нмс - количество микросхем, Нмс = 1.
Коэффициент применяемости ЭРЭ:
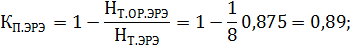 (9.3)
где, НТ.ОР.ЭРЭ - количество типоразмеров оригинальных ЭРЭ, НТ.ОР.ЭРЭ =1.
Коэффициент автоматизации и механизации подготовки ЭРЭ к
монтажу:
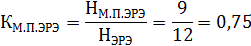 (9.4)
где, НМ.П.ЭРЭ - количество ЭРЭ, подготовка которых
к монтажу осуществляется механическим или автоматическим способом, НМ.П.ЭРЭ
= 9
Коэффициент механизации и автоматизации монтажа:
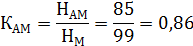 (9.5)
где, НА.М - количество монтажных соединений, пайка которых осуществляется автоматическим способом, НА.М = 85;
НМ = общее количество монтажных соединений, НМ = 99
Коэффициент применяемости типовых технологических процессов:
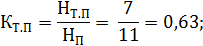 (9.6)
где, НТ.П - количество наименований типовых технологических процессов всех уровней, применяемых для изготовления изделия, НТ.П =7;
НП - общее количество наименований технологических процессов, применяемых для изготовления изделия, Нп = 11.
Коэффициент параллельности сборки:
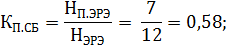 (9.7)
где, НП.ЭРЭ - количество параллельно расположенных ЭРЭ, НП.ЭРЭ = 7;
Суммарный коэффициент технологичности конструкции
определяется на основе базовых показателей и коэффициентов весомости:
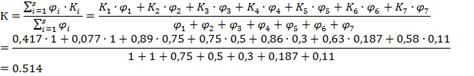 (9.8)
Расчетное значение К сравнивается с нормативным Кн, который
для серийного производства электронных узлов изменяется в рамках 0,5 - 0,8, для
установочной серии - 0,45 - 0,75 и для опытного образца - 0,4 - 0,7. Из этого
можно сделать вывод, суммарный коэффициент технологичности конструкции РЭС
удовлетворяет требованиям ОСТ. Для повышения коэффициента технологичности
конструкции РЭС необходимо: использовать больше микросхем, повышать
автоматизацию и механизацию подготовки ЭРЭ к монтажу, а так же параллельность
сборки.
Заключение
При проектировании кодового замка была разработана
оптимальная схема, которая соответствует требованиям технического задания.
Печатная плата размерами 50x45 мм крепится в пластмассовый корпус, что
обеспечивает защиту от неблагоприятных внешних воздействий. Проведены
необходимые расчеты и разработан комплект конструкторской документации.
Список используемых источников
1. Шахнов В.А. «Конструкторско-технологическое проектирование электронной аппаратуры».
. Павловский В.В., Васильев В.И., Гутман Т.Н. «Проектирование технологических процессов изготовления РЭА».
. Медведев А.М. «Печатные платы, конструкции и материалы».
. Белоусов
О.А., Кольтюков Н.А., Грибков А.Н. «Основные конструкторские расчеты в РЭС».