Дипломная (вкр): Разработка технического обслуживания и ремонта для двигателя марки 5EFE
- неисправность датчика давления масла;
- заедание редукционного клапана;
- низкий уровень масла.
Основные причины указанных неисправностей:
- нарушение правил эксплуатации (использование некачественного масла нарушение периодичности замены масла и фильтра);
- неквалифицированное выполнение работ по техническому обслуживанию и ремонту системы смазки;
- предельный срок эксплуатации элементов системы.
Таблица 2.Внешние признаки и соответствующие им неисправности системы смазки
|
Признаки |
Неисправности |
|
- низкое давление масла |
- износ или повреждение масляного насоса; - засорение масляного фильтра; - неисправность датчика давления масла; - заедание редукционного клапана; - низкий уровень масла |
- повышенный расход масла - повреждение прокладки масляного насоса; - слабое закрепление масляного фильтра; - неисправности кривошипно-шатунного механизма;
- неисправности газораспределительного механизма <#"805100.files/image017.gif">
Рис.15 КШМ
Дефектация
В кривошипно-шатунном механизме восстановлению подлежат: коленчатый вал, шатуны и маховик. Основными дефектами коленчатого вала являются: обломы и трещины, изгиб, износ шатунных и коренных шеек, износ отверстий соответственно под болты крепления моховика и под подшипник направляющего конца ведущего вала коробки передач, фланца на торцовой поверхности и по диаметру, шпоночных и маслосгонных канавок, шеек под шестерню и ступицу шкива, повреждение резьбы, увеличение длин упорной коренной и шатунных шеек.
Осевые зазоры коленчатого вала:
Стандартный 2,020 - 0,200 мм;
Максимальный - 0,3. Если осевой зазор больше максимально допустимого, заменить упорные кольца.
Основными дефектами шатунов являются: изгиб и скручивание, износ отверстий в нижней головке, в верхней головке по втулку и во втулке верхней головки, уменьшение расстояния между осями верхней и нижней головок.
Проверка осевого зазора шатунного подшипника часовым индикатором.
Номинальный осевой зазор 0,15 - 0,350 мм.
Максимальный осевой зазор 0,45 мм.
Зазор шатунного подшипника:
Номинальный 0,016 - 0,048 мм; ремонтный(0,25) 0,015 - 0,058 мм; максимальный 0,08 мм.
Номинальные размеры вкладышей по их толщине:
Метка «1» 1,487 - 1,491 мм;
Метка «2» 1,491 - 1,495 мм;
Метка «3» 1,495 - 1,499 мм;
Ремонтный (0,25) 1,607 - 1,613 мм.
Зазор коренного подшипника:
Номинальный 0,016 -0,049 мм;
Максимальный 0,080 мм
Проверка радиального зазора шатунного подшипника. Проверьте совмещение меток на шатуне и крышке шатуна, если метки отсутствуют, то керном нанесите их на крышки и на шатуны. Это обеспечит в последующем правильность сборки.
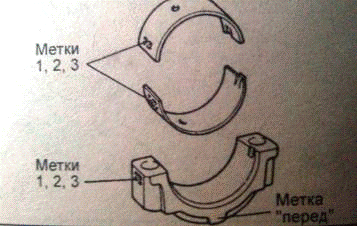
Рис.16
Проверьте поверхность шатунной шейки и вкладыша на предмет наличия точечной коррозии и царапин.
Моменты затяжки болтов крышки шатуна 39 Н м.
Ремонт
Восстановление коленчатых валов проводят, если размеры дефектов достигают предельных значений.
При наличии обломов и трещин, а также при предельном увеличении длины коренной или шатунной шейки вал бракуют. Допустимое увеличение длины упорной коренной шейки компенсируют постановкой упорных шайб ремонтного размера.
Изгиб коленчатого вала устраняют правкой на прессе в холодном состоянии или наклепом щек.
Шатунные и коренные шейки, изношенные в пределах ремонтного размера, шлифуют под ближайший ремонтный размер. В начала проточкой фасок устраняют повреждения центровых отверстий, затем шлифуют коренные шейки. При шлифовании коренных шеек вал устанавливают в центрах круглошлифовального станка по центровым фаскам, а при шлифовании шатунных шеек - в центросмесители, совмещая ось вращения шатунной шейки с осью станка. Обработку коленчатого вала начинают со шлифования первой шатунной шейки. Все коренные и шатунные шейки шлифуют под один ремонтный размер. Острые комки фасок масляных каналов притупляют конусным абразивным инструментом
Изношенный по торцовой поверхности фланец протачивают до удаления следов износа, уменьшая его биение до допустимых значений и не допуская до предельной толщины фланца по диаметру устраняют накаткой, гальваническим наращиванием или наплавкой с последующей механической обработкой до размера рабочего чертежа.
Изношенные шпоночные и маслосгонные канавки восстанавливают наплавкой с последующей обработкой до размера чертежа.
При повреждении резьбы под храповик менее двух ниток ее прогоняют под размер рабочего чертежа ,при срыве двух и более ниток нарезают резьбу ремонтного размера.
После восстановления коленчатого вала проверяют биение средней коренной шейки, посадочного места распределительной шестерни, шейки под сальник наружного диаметра фланца и отверстия под подшипник, а также радиус кривошипа. Длину первой коренной шейки измеряют специальным приспособлением, базируя его по месту установки шкива коленчатого вала. Размеры коренных и шатунных шеек проверяют предельными скобами.
Сборка
Сборку коленчатого вала с установки маховика на фланец коленчатого вала и совмещают отверстия в маховике с отверстиями на фланце. Гайки болтов крепления маховика затягивают равномерно крест-накрест, прикладывая заданный момент. Затем индикаторным приспособлением проверяют биение торцовой поверхности маховика относительно оси коленчатого вала. Если биение превышает заданную величину, то узел разукомплектовывают и устанавливают другой маховик. Гайки крепления маховика шплинтуют в обязательном порядке.
В отверстие фланца коленчатого вала запрессовывают подшипник, который
должен плотно сидеть в отверстии, а его внутренняя обойма должна легко, без заедания,
вращаться от руки.
.2 Ремонт ГРМ
Мойка и очистка
Так же как и при мойке блока цилиндров для головки цилиндров можно применить Лабомид 101 и Лабомид 102. При наружной мойке сливают смазочный материал из картера двигателя и выпаривают водяным паром. Тщательная наружная мойка является одним из важнейших условий, обеспечивающих высокую производительность труда и сохранность деталей при разборке.
После наружной мойки детали газораспределительного механизма необходимо очистить.
Очистка головки блока цилиндров от нагара, накипи и продуктов коррозии осуществляется химико-термическим способом. Сущность его заключается в обработке поверхностей деталей в соляном расплаве (60…70% NaOH, 25…35% NaNO3, 5% NaCl) при 400…450 C. Весь процесс включает четыре операции: обработка в расплаве; промывка в проточной воде; травление в кислотном растворе; промывка в горячей воде. После погружения детали в расплав через 5…12 мин происходит полное удаление нагара, большей части накипи и других загрязнений. Во время промывки (5…6 мин.) разрушаются разрыхленные в расплаве слои ржавчины и окалины, а также смываются оставшиеся на поверхности частицы накипи. При травлении в кислотном растворе нейтрализуется щелочь, полностью удаляются окислы, и осветляется поверхность деталей.
Разборочные работы
При ремонте и замене изношенных деталей механизма газораспределения производится разборка в следующем порядке:
. Снять крышку механизма газораспределения;
. Ослабить натяжение ремня;
. Снять головку цилиндров, для чего необходимо слить охлаждающую жидкость, отсоединить провода от аккумуляторной батареи, свечей зажигания и от датчика указателя температуры охлаждающей жидкости. Отсоединить трос привода воздушной заслонки, вывернуть свечи зажигания. Отсоединить шланги, впускного трубопровода и от выпускного патрубка охлаждающей жидкости рубашки головки цилиндров. Отсоединить от выпускного коллектора защитный щиток стартера и приемную трубу глушителей;
. Установить головку цилиндров на доску;
. Специальным приспособлением сжать пружины клапанов и освободить
сухари;
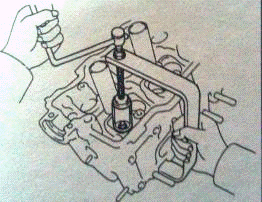
Рис.17 Съемник клапанов
. Снять пружины клапанов с тарелками и опорными шайбами. Повернуть головку цилиндров и вынуть с нижней стороны все клапаны. Снять маслоотражательные колпачки с направляющих втулок. Рис клап 2 шт
Ремонт ГРМ
При ремонте газораспределительного механизма производиться проверка и шлифование седел клапанов, ремонт клапанов, направляющих втулок клапанов, маслоотражательных колпачков направляющих втулок, рычагов клапанов, пружин, прокладки головки цилиндров, герметичности головки цилиндров, проверка и ремонт распределительного овала, корпуса подшипников распределительного вала, цепи привода распределительного вала. На рабочих фасках седел клапанов не должно быть раковин, коррозии и повреждений. Небольшие повреждения устраняются как шлифованием вручную, так и с помощью шлифовальной машинки. Клапаны не должны быть деформированы, иметь трещин; при повреждениях клапан меняется.
При износе рабочей фаски клапана производится шлифовка на станке. Проверяется зазор между направляющими втулками и стержнями клапанов при измерении диаметра клапана и отверстия втулки. Максимально допустимый предельный зазор не должен превышать 0,15 мм. Если увеличенный зазор между направляющей втулкой и клапаном не может быть устранен заменой клапана, то меняются втулки клапанов, пользуясь оправкой. Запрессовывать втулки с надетым стопорным кольцом до упора кольца в плоскость головки цилиндров. После запрессовки развернуть отверстия в направляющих втулках развертками. Затем прошлифовать седло клапана и довести ширину рабочей фаски до нужных размеров.
У маслоотражательных колпачков не допускаются отслоение резины от арматуры. Трещины и износ рабочей кромки.
При ремонте колпачки всегда заменяются новыми. Для напрессовки колпачков пользуются оправкой. На рабочих поверхностях рычагов, сопрягающихся со стержнем клапана, с кулачком распределительного вала и со сферическим концом регулировочного болта не допускаются задиры и риски. В противном случае рычаг меняется на новый. Если обнаружена деформация и повреждения на втулке регулировочного болта или на самом болте, то детали меняются. Пружины клапанов и рычагов должны иметь достаточную упругость.
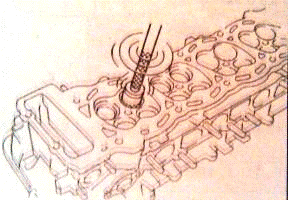
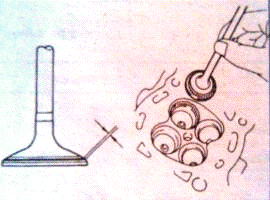
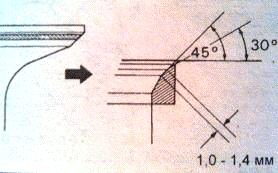
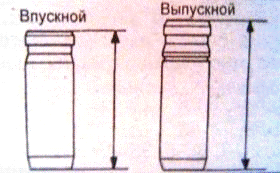
Рис.18 Маслоотражательные колпачки
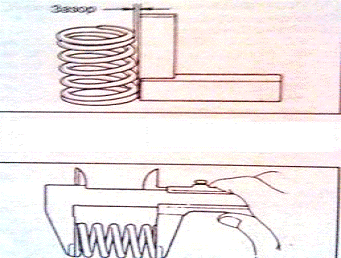
Рис.19
Не иметь трещин. Для этого проверяется деформация пружин под нагрузкой.
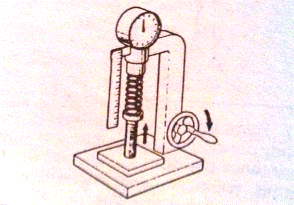
Рис.20
Поверхности прокладки головки цилиндров не должны иметь повреждений. Должны быть ровными, без вмятин, трещин, вздутий и изломов. На окантовке отверстий не должно быть трещин. Прогаров и отслоений. Для проверки герметичности головки цилиндров внутрь головки нагнетается насосом вода под давлением 5 кгс/кв.см. В течение 2 минут не должно наблюдаться утечки воды из головки. При обнаружении трещин головка заваривается или меняется.
На опорных шейках распределительного вала не допускаются задиры, забоины,
царапины, наволакивание алюминия от корпусов подшипников. На рабочих
поверхностях кулачков не допускается износ свыше 0,5 мм, а также задиры и износ
кулачков в виде их огранки.
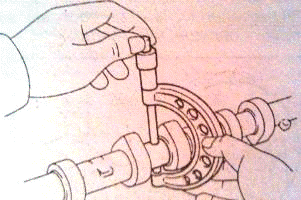
Рис.21
Проверить его радиальное биение. Для этого надо распределительный вал
опорными шейками (крайними) установить на две призмы и индикатором замерить
радиальное биение средних шеек. Оно не должно превышать 0,02 мм. Зазор между
шейками распределительного вала не должен иметь никаких повреждений. Если
имеются повреждения, то необходимо заменить корпус подшипников
распределительного вала.
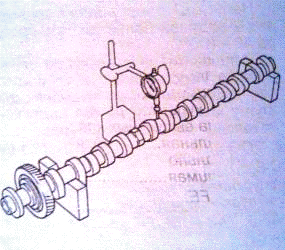
Рис.22
На роликах и щечках привода распределительных валов не допускаются сколы,
трещины и другие повреждения. При работе двигателя ремень вытягивается.
.3 Ремонт система смазки
Течь масла.
Течь масла из-под передней манжеты коленчатого вала обнаруживается по подтекам на корпусе масляного насоса, течь из-под манжеты распределительного вала - по подтекам на торце головки цилиндров.
Для замены передней манжеты снимите силовой агрегат с автомобиля. Снимите масляный насос, и замените в корпусе масляного насоса манжету.
Установите масляный насос на двигатель и произведите сборку в обратной последовательности. Для замены манжеты распределительного вала без снятия силового агрегата с автомобиля снимите головку цилиндров, выньте из головки распределительные валы и замените манжету. Течь задней манжеты коленчатого вала обнаруживается обычно при появлении масла в разъеме картера двигателя и картера сцепления или картера АКПП. Для замены этой манжеты снимите силовой агрегат с автомобиля, отсоедините коробку передач и, сняв маховик или гидротрансформатор, замените манжету.
Падения давления в системе смазки
Если лампочка, сигнализирующая об аварийном давлении масла, загорелась при движении автомобиля, это свидетельствует о падении давления в системе смазки ниже предельно допустимого и указывает о необходимости ремонта.
Ремонт масляного насоса
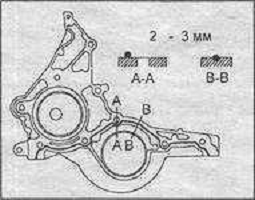
Рис.23 Масляный насос
При недостаточной производительности или после длительной эксплуатации масляный насос снимают и разбирают, все его детали промывают в керосине и продувают сжатым воздухом. При наличии трещин в корпусе или крышке насоса эти детали заменяют новыми. После этого осматривают ведущую и ведомую шестерни насоса и при наличии значительного износа также заменяют их новыми. Обе шестерни, установленные в корпусе насоса, должны легко вращаться рукой при прикладывании усилия к ведущему валику.
Затем вщупом проверяют зазор между корпусом насоса и зубьями шестерен, между наружным диаметром ведомой шестерни и расточкой в корпусе насоса. Предельно допустимый зазор составляет 0,10...0,21 мм, номинальный-0,105... 0,175 мм.
Проверяют зазор между зубьями шестерен, который не должен превышать 0,20 мм. С помощью линейки и щупа проверяют зазор между торцами шестерен и плоскостью корпуса насоса. Предельно допустимый зазор составляет 0,15...0,20 мм, номинальный-0,05...0,16 мм.
Крышка насоса в зоне прилегания шестерен не должна иметь уступов. Допускается ее неплоскостность до 0,05 мм. В случае необходимости крышку фрезеруют или шлифуют; при этом максимальная толщина снимаемого слоя не должна превышать 0,2 мм.
Насос имеет прокладку между корпусом и крышкой. При ремонте насоса прокладка, заменяется новой. Применение лака, краски или других герметизирующих средств при установке прокладки, не допускается, так как это приводит к снижению производительности насоса.
При уменьшении толщины более чем на 0,15 мм по сравнению с номинальным размером шестерню необходимо заменить. Кроме того, следует определить зазор между опорной шайбой и торцом корпуса привода (он не должен превышать 0,25 мм).
Редукционный клапан при ремонте масляного насоса разбирают с промывкой растворителем его гнезда. На клапане и его гнезде не должно быть продольных рисок. Небольшие царапины и сколы плунжерных клапанов можно зашлифовать наждачной бумагой. В случае необходимости проверяют упругость пружины клапана. При нажатии на пружину с усилием 4 кгс ее длина не должна уменьшиться более чем на 11...13 мм.