Курсовая работа (т): Разработка технологического процесса изготовления корпуса из серого чугуна СЧ20
Разработка технологического процесса изготовления корпуса из серого чугуна СЧ20
МИНИСТЕРСТВО ОБРАЗОВАНИЯ И НАУКИ РФ
Федеральное государственное бюджетное образовательное учреждение высшего профессионального образования
«НАЗВАНИЕ УНИВЕРСИТЕТА»
Курсовая работа
«Разработка технологического процесса
изготовления корпуса из серого чугуна СЧ20»
Студент ________ _______ ______________
Доцент ________ ________ ______________
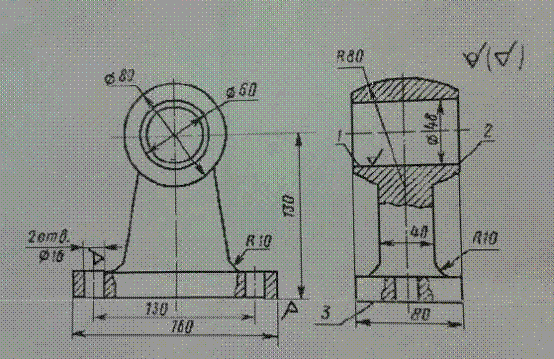
Составить последовательность операций по изготовлению изделия: корпус из
чугуна СЧ 20
СОДЕРЖАНИЕ
Введение
I. Характеристика материала и возможность управления свойствами
. Чугун и его свойства
. Управления свойствами серого чугуна
II. Основной способ получения серого чугуна
III. Возможные методы получения заготовки из чугуна
IV. Сущность метода литья
. Основные виды литья
. Литье в песчанные формы
V. Совокупность операций по выполнению детали
VI. Упрочняющая обработка
Заключение
Список литературы
Введение
По функциональному назначению корпуса делят на несущие и корпуса-кожухи. Несущие корпуса служат для установки подвижных и неподвижных узлов и деталей механизма и должны обеспечивать их требуемое взаимное расположение. К таким узлам можно отнести опоры скольжения и качения, двигатели, муфты, ручки и кнопки управления, контактные устройства, шкалы и т.д. Корпуса-кожухи служат не только для размещения и крепления в них узлов и деталей механизмов, но и для защиты их от механических повреждений и попадания пыли и влаги, они все в какой-то степени герметизированы. От конструкции корпуса зависят точность и надежность работы механизма, его размеры, масса и внешний вид, удобство и безопасность эксплуатации.
Несущие корпуса по конструктивным признакам классифицируются на цельные, разъемные и др. .
Цельные корпуса имеют форму открытых коробок. Они обладают высокой прочностью и жесткостью, хорошо защищают детали и узлы от внешних воздействий. Их конструкция всегда предусматривает монтажные отверстия, которые закрываются крышками. Недостатками конструкции часто являются ограниченные возможности предварительной сборки деталей механизма в узлы до их установки в корпус, сложность и неудобство сборки и разборки узлов из-за ограничения внутрикорпусного пространства. Цельные корпуса изготавливают с помощью различных технологий: литьем, штамповкой, прессованием, сваркой, механической обработкой.
Разъемные корпуса имеют форму закрытых коробок и состоят обычно из двух основных частей, плоскость разъема которых или совпадает с плоскостью расположения осей валов, или располагается перпендикулярно осям валов. Эти корпуса обладают достаточной прочностью и жесткостью, защищают детали от внешних воздействий и допускают поузловую сборку механизма. Центрирование основных (двух) частей корпуса осуществляется с помощью штифтов или по цилиндрической соосной поверхности. Чтобы обеспечить точность расположения валов отверстия под подшипники обрабатываются одновременно для собранных совместно основных частей корпуса.
Целью курсовой работы является проектировка заготовки с максимальным
коэффициентом использования материала и с минимальной себестоимостью и
разработка технологического процесса изготовления корпуса из чугуна СЧ20.
I. ХАРАКТЕРИСТИКА МАТЕРИАЛА И ВОЗМОЖНОСТЬ УПРАВЛЕНИЯ СВОЙСТВАМИ
. Чугун и его свойства
Чугуном называется сплав железа с углеродом, содержащий углерода от 2,14 до 6,67%.
Чугун - дешевый машиностроительный материал, обладающий хорошими литейными качествами. Он является сырьем для выплавки стали. Получают чугун из железной руды с помощь топлива и флюсов.
Чугун, у которого большая часть углерода находится в свободном состоянии в виде графита, называется серым чугуном. Серый чугун мягкий, хорошо обрабатывается режущим инструментом. В изломе имеет серый цвет. Серый чугун обладает малой пластичностью, его нельзя ковать, так как содержащийся в нем графит способствует раскалыванию металла. Серый чугун значительно лучше работает на сжатие, чем на растяжение. Получается серый чугун путем медленного охлаждения после плавления или нагревания. Температура плавления серого чугуна 1100-1250° С.
Механические свойства чугуна СЧ 20 приведены в таблице 1
Таблица 1 - Механические свойства
Обозначение
марки чугуна  , МПа
 , МПа
 , МПаτкр,
МПа , МПаτ-1, МПаНВ
|
|
|
|
|
|
|
|
|
|
СЧ 20 |
210 |
400 |
750 |
280 |
100 |
80 |
170…241 |
Если серый чугун быстро охлаждать после плавления, то он отбеливается, т. е. частично превращается в белый, и становится очень хрупким и твердым. Наличие в составе чугуна большого количества кремния способствует получению серого чугуна.
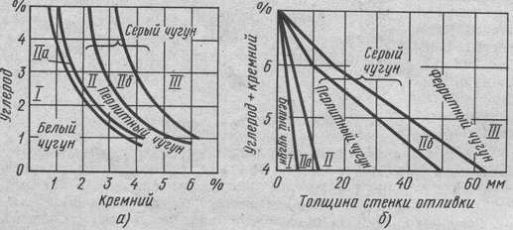
Рис.1. Структурные диаграммы чугуна в зависимости от а) - содержания
углерода и кремния; б) - скорости охлаждения
Отливки из серого чугуна подвергают термической обработке. Используют
отжиг для снятия внутренних напряжений и стабилизации размеров (5600 С).
Структура чугуна СЧ20 - феррито-перлитная с крупнопластинчатой формой графита -
приведена на рисунке 1.
Рис. 2. Микроструктура серого чугуна с феррито-перлитной основой
Свойства чугуна зависят главным образом от содержания в нем углерода и других примесей, неизбежно входящих в его состав: кремния (до 4,3%), марганца (до 2%), серы (до 0,07%) и фосфора (до 1,2%).
Углерод - один из главных элементов в чугуне. В зависимости от количества и состояния входящего в сплав углерода получаются те или иные сорта чугуна. С железом углерод соединяется двояко: в жидком чугуне углерод находится в растворенном состоянии, а в твердом - в химически связанном с железом или в виде механической примеси в форме мелких пластинок графита.
Кремний - важнейший после углерода элемент в чугуне, он увеличивает его жидкотекучесть, улучшает литейные свойства и делает чугун более мягким.
Серый чугун наиболее широко применяется в машиностроении. Он мало пластичен и вязок, но легко обрабатывается резанием, применяется для малоответственных деталей и деталей, работающих на износ.
. Управление свойствами серого чугуна
Для деталей из серого чугуна характерны малая чувствительность к влиянию внешних концентратов напряжения при циклических нагрузках, высокий коэффициент поглощения колебаний при вибрацияхт , высокие антифрикционные свойства (благодаря наличию графита). Но, чтобы обеспечить эти свойства, чугун должен иметь определенную литейную структуру. Способами получения которой являются модифирование и легирование.
Модифицирование - введение в расплав веществ, небольшое количество которых существенно влияет на процесс кристаллизации и, соответственно, изменяет структуру и свойства сплава. При легировании в основной металл также вводятся компоненты для повышения механических, физических и химических свойств основного металла. Отличие легирования и модифицирования состоит в том, что легирующие элементы могут вводиться как в шихту, так и в расплав, модификаторы вводятся только в расплав и их активное действие кратковременно (15-20 минут).
По способу воздействия на процесс кристаллизации чугуна различают 2 группы модификаторов. Одна группа воздействует на условия роста графита и способствует его кристаллизации в виде компактных или шаровидных включений. Другая группа изменяет степень графитизации (модифицирование способствует более равномерному охлаждению, благодаря чему обеспечивается получение однородной структуры с мелкопластинчатым графитом в сечениях отливки).
Процесс
легирования чугуна предполагает введение в расплав определенных компонентов,
максимальный эффект от которых достигается при достижении термодинамического
равновесия, то есть, полного растворения, сопровождающегося увеличением до
максимального уровня энтропии <#"810942.files/image009.gif">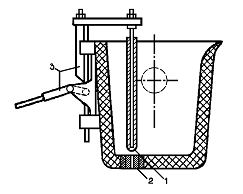
Рис. 3. Схема индукционной печи Рис. 4. Разливочный ковш
Серые чугуны получают из литейных доменных чугунов с добавкой в состав шихты чугунного лома. Химический состав серых чугунов (%): углерод 2,8-3,5, кремний 1,5-2,8, марганец 0,4-0,8, фосфор 0,2-1, сера 0,08-0,12. Для нашего чугуна СЧ20 химический состав приведен в таблице №2:
Таблица 2 - Химический состав чугуна СЧ20, %
|
|
Содержание элементов (массовая доля), % |
|||||||
|
Элемент |
C |
Si |
Mn |
P |
S |
Cu |
Ni |
|
|
CЧ 20 |
3,10-3,60 |
1,80-2,70 |
0,50-0,80 |
0,30-0,65 |
0,12-0,15 |
- |
- |
- |
Серый чугун получают при добавлении в расплавленный металл веществ, способствующих распаду цементита и выделению углерода в виде графита. Образование графита происходит в результате термической обработки белого чугуна, когда часть цементита распадается на мягкое пластичное железо и графит по реакции:
C ➯ 3Fe + C
Для серого чугуна графитизатором является кремний. При введении в сплав кремния около 2,5% цементит серого чугуна частично распадается и образуется и образуется ферритно-перлитная структура с включениями графита (струтура чугуна СЧ20).
Механические свойства серых чугунов зависят от металлической основы, а также формы и размеров включений графита. Наиболее прочными являются серые чугуны на перлитной основе, а наиболее пластичными - серые чугуны на ферритной основе. Поскольку графит имеет очень малую прочность и не имеет связи с металлической основой чугуна, полости, занятые графитом, можно рассматривать как пустоты, надрезы или трещины в металлической основе чугуна, которые значительно снижают его прочность и пластичность. Наибольшее снижение прочностных свойств вызывают включения графита (рис. 1) в виде пластинок.
По физико-механическим характеристикам серые чугуны условно можно разделить па четыре группы: малой прочности, повышенной прочности, высокой прочности и со специальными свойствами.
Серый чугун малой прочности имеет в основе микроструктуру феррита или феррита и перлита с пластинчатым графитом (рис. 1). Такой чугун обладает прочностью на растяжение 300 МПа и соответствует марке СЧ 20.
Легированный серый чугун имеет мелкозернистую структуру и лучшее строение графита за счет присадки небольших количеств никеля и хрома, молибдена, а иногда титана или меди.
Модифицированный серый чугун имеет однородное строение по сечению отливки и более мелкую завихренную форму графита. Химический состав шихты для изготовления модифицированного чугуна подбирают таким, чтобы обычный немодифицированный чугун затвердевал бы в отливке с отбелом (т. е. белым или половинчатым).
Обычный серый чугун получают медленным охлаждением жидкого расплава или
аустенита высокоуглеродистых сплавов. В нем частицы графита имеют пластинчатую
форму. В зависимости от механических свойств и назначения серый чугун с
пластинчатым графитом разделяют на марки: СЧ-20, СЧ-25, СЧ-30, СЧ-35, СЧ-40,
СЧ-45 (цифры показывают минимальный предел прочности при растяжении, кгс/мм2).
III. ВОЗМОЖНЫЕ МЕТОДЫ ПОЛУЧЕНИЯ ЗАГОТОВКИ ИЗ ЧУГУНА
Существует несколько методов получения заготовки, которые зависят от служебного назначения детали и требований, предъявляемых к ней, а также от ее конфигурации и размеров, марки материала, типа производства и других факторов.
Ковку применяют для изготовления заготовок в единичном производстве путем пластической деформации профилей или слитков. При производстве крупных и уникальных заготовок массой до 250 т.
Методом литья получают заготовки практически любых размеров, как простой, так и очень сложной конфигурации. При этом отливки могут иметь сложные внутренние полости с криволинейными поверхностями, пересекающимися под различными углами. Точность размеров и качество поверхности заготовки зависят от способа литья. Отливки можно изготавливать практически из всех металлов и сплавов. В некоторых случаях внутри стенок образуются дефекты (усадочные раковины, пористость, горячие и холодные трещины), которые обнаруживаются только после черновой механической обработки при снятии литейной корки.
Сварные заготовки изготавливают различными видами сварки - от электрошлаковой до сварки трением. В ряде случаев сварка упрощает изготовление заготовок сложной конфигурации. Слабым местом сварной заготовки является шов или околошовная зона. Как правило, их прочность ниже, чем основного металла. Кроме того, неправильная конструкция заготовки или технология сварки могут привести к дефектам (коробление, пористость, трещины), которые трудно исправить последующей обработкой. Заготовки сложной конфигурации дают значительный экономический эффект при изготовлении элементов изделий штамповкой, литьем, прокаткой, с последующим соединением их сваркой.
Изделия, получаемые методом обработки давлением, должны быть более простыми по форме.
Размеры заготовок, получаемых методами литья и обработки давлением, практически не ограничиваются. Нередко определяющим параметром в этом случае являются минимальные размеры (например, минимальная толщина стенок отливки, минимальная масса поковки). Объемной штамповкой и большинством специальных способов литья получают заготовки массой до нескольких десятков или сотен килограммов.
Заготовки из одного и того же материала, полученные методами литья, обработки давлением и сваркой, обладают различными свойствами. Так, литой металл характеризуется большим размером зерен, неоднородностью химического состава и механических свойств по сечению отливки, наличием остаточных напряжений и т.д.
После обработки давлением заготовки имеют мелкозернистую структуру и определенную направленность расположения волокон (неметаллических включений). После холодной обработки давлением возникает наклеп, поэтому холоднокатаный металл прочнее литого в 1,5-3 раза. Пластическая деформация металла приводит к анизотропии свойств: прочность вдоль волокон (неметаллических включений) примерно на 10 - 15 % выше, чем в поперечном направлении.
Сварка приводит к образованию неоднородных структур в сварном шве и в околошовной зоне. Неоднородность зависит от вида и режима сварки. Так, наиболее резкое отличие в свойствах сварного шва возникает при ручной сварке, а электрошлаковая, автоматическая дуговая сварки обеспечивают формирование наиболее качественных однородных швов.
Деталь - корпус должна обладать достаточной износостойкостью, прочностью, а так же относительно низкой стоимостью изготовления. Для выполнения этих условий более всего подходит метод литья. Отливки из серого чугуна наиболее распространены в машиностроении. Это объясняется его хорошими литейными свойствами, хорошей обрабатываемостью на металлорежущих станках.
IV. СУЩНОСТЬ МЕТОДА ЛИТЬЯ
Физическая сущность процесса литья определяется тремя важнейшими понятиями: «жидкотекучесть», «кристаллизация», «усадка».
Жидкотекучесть - способность материала заполнять форму в жидком состоянии. Жидкотекучесть зависит от вязкости и удельной теплоты плавления материала, а также от теплопроводимости и начальной температуры пресс-формы.