Курсовая работа (т): Разработка технологического процесса изготовления корпуса из серого чугуна СЧ20
Кристаллизация - образование и рост кристаллов в затвердевающем металле. Процесс происходит в направлении, перпендикулярном поверхности теплоотдачи. Вследствие этого образовавшиеся зерна - монокристаллы в наружных областях мельче.
Усадка - Свойство литейных сплавов уменьшать объём при затвердевании и
охлаждении. Усадочные процессы в отливках протекают с момента заливки
расплавленного металла в форму вплоть до полного охлаждения отливки. Различают
объёмную и линейную усадку, выражаемую в относительных единицах.
. Основные виды литья
. Литье в землю (литье в песчано-глинистые формы)
Литье в землю является сравнительно простым и экономичным технологическим процессом. Во многих отраслях машиностроения (автомобилестроение, станкостроение, вагоностроение и др.) при массовом производстве отливок чаще всего применяется этот метод.
Его технологические возможности:
· в основном, в качестве материала отливок используется серый чугун, обладающий хорошей жидкотекучестью и малой усадкой (1%), малоуглеродистая сталь (< 0,35%С). Весьма ограничено производятся таким способом отливки из медных и алюминиевых сплавов. Качество металла отливок весьма низкое, что связано с возможностью попадания в металл неметаллических включений, газовой пористостью (из за бурного газообразования при заливки металла во влажную форму).
· форма отливок может быть весьма сложной, но все же ограничена необходимостью извлечения модели из формы.
· размеры отливки теоретически неограниченны. Таким способом получают самые крупные отливки (до сотни тонн). Это станины станков, корпуса турбин и т. д.
· точность получаемых отливок обычно грубее 14 квалитета и определяется специальными нормами точности.
· шероховатость поверхности отливок превышает 0,3мм, на поверхности часто наличествуют раковины и неметаллические включения. Поэтому сопрягаемые поверхности деталей, заготовки которых получают таким методом, всегда обрабатывают резанием.
. Литье в кокиль
Кокильное литье - это литье металла, осуществляемое свободной заливкой кокилей. Кокиль - металлическая форма с естественным или принудительным охлаждением, заполняемая расплавленным металлом под действием гравитационных сил. После застывания и охлаждения, кокиль раскрывается и из него извлекается изделие. Затем кокиль можно повторно использовать для отливки такой же детали.
Данный метод широко применяется при серийном и крупносерийном производстве.
Литье в кокиль ограничено возможностью изготовления крупногабаритных кокилей и обычно масса отливок не превышает 250кг.
Широкая гамма изделий для всех отраслей промышленности (детали двигателей, заготовки венцов зубчатых колес, корпусных деталей и т. д.).
. Литье по газифицируемым моделям
Технология литья по газифицированным моделям является одной из самых перспективных и развивающихся в настоящее время технологий литья. Эту технологию можно отнести к способу литья по выплавляемым моделям, но отличие в отличии от данных сходных способов модель удаляется (газифицируется) не до заливки, а в процессе заливки формы металлом, который вытесняя (замещая) «испаряющуюся модель» из формы, занимает освободившиеся пространство полости формы.
Основными преимуществами отливок, изготовленных по этой технологии являются следующие:
· высокая точность получаемых отливок даже при сложной конфигурации.
· качество и плотность металла в отливке обеспечивается за счет частичного вакуумирования в процессе литья.
· высокое качество поверхности отливок (RZ 80) позволяет в некоторых случаях совсем отказаться от механической обработки, которая была бы необходима при другом способе изготовления.
· минимальный припуск на механическую обработку если она всё же необходима.
· полная идентичность отливок в серии.
·
После того как был произведен выбор метода производства, необходимо выбрать возможный и приемлемый способ литья изделия - корпуса. Учитывая желаемые в дальнейшем характеристики, опираясь на экономический фактор, область применения и обширность производства в нашем случае подходит литье в песчаные формы.
. Литье в песчаные формы
С помощью литья в песчаные формы получают до 75 % всех отливок. Этим методом можно получить изделия массой более 100 тонн, с минимальной толщиной стенок 3 - 5 мм, с шероховатостью поверхности Ra = 20 - 80 мкм в единичном, серийном и среднесерийном производстве.
Отливки получают в литейной форме, полость которой соответствует конфигурации отливки. При литье в песчаные формы их изготавливают из формовочной смеси, состоящей из формовочных материалов. Формовочную смесь засыпают в литейные опоки и выполняют в них отпечаток модели. (Литейная опока - приспособление для удержания формовочной смеси при изготовлении литейной формы, её транспортировке и заливки жидким расплавом).
Модель имеет конфигурацию внешней поверхности отливки, обычно её
изготавливают из дерева, металла, пластмассы. Внутренняя поверхность отливки
(отверстия, полости и т.п.) образуется при помощи литейного стержня, который
устанавливают в форму. Литейные стержни изготавливают из стержневой смеси в
стержневых ящиках. Стержневые ящики изготавливают из тех же материалов, что и
модели. Между полостью формы и стержнем образуется пространство, заполняемое
жидким металлом. После его затвердевания образуется отливка. На рисунке 8
приведена схема технологического процесса литья в песчаные формы.
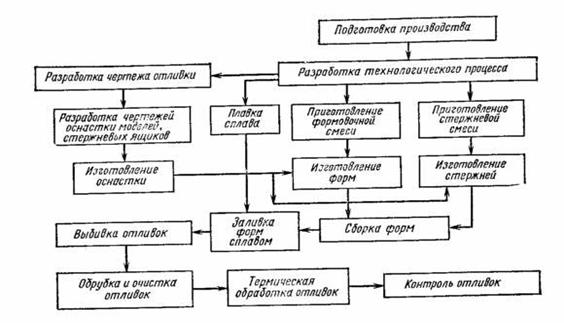
Рис.8 Схема технологического процесса изготовления отливки методом литья в песчаную форму
V.
СОВОКУПНОСТЬ ОПЕРАЦИЙ ПО ИЗГОТОВЛЕНИЮ ДЕТАЛИ
1. В литейном цехе завода изготавливают формовочную и стержневую смеси.
2. В технологическом бюро по чертежу детали (рис. 5) разрабатывают чертеж отливки (рис. 6).
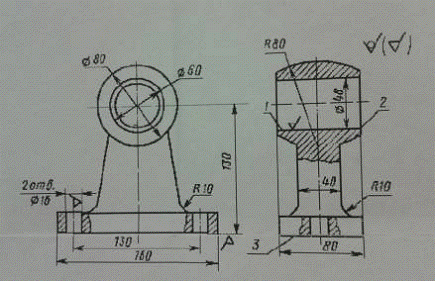
Рис. 5. Чертеж детали
При разработке чертежа отливки определяется припуск на механическую обработку и припуск на усадку при кристаллизации и охлаждении отливок. Предусматриваются литейные уклоны, которые служат для удобства извлечения модели из формы без ее разрушения, и галтели - скругления углов отливки для предотвращения образования трещин в этих местах.
Выбирается линия разъема модели и формы.
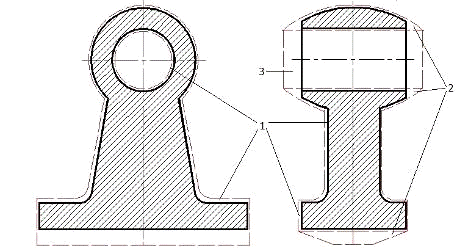
Рис. 6. Чертеж отливки
- припуск на механическую обработку; 2 - литейные уклоны; 3- плоскость
разьема; По чертежу отливки в модельном отделении изготавливается модель
отливки (рис. 7) и стержневой ящик
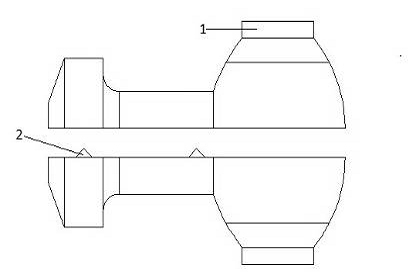
Рис. 7. Чертеж модели
- Стержневые знаки; 2 - фиксаторы; В полости стержневого ящика из
стержневой смеси изготавливается стержень (рис. 8).
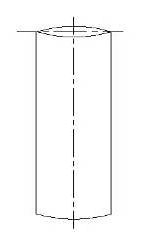
Рис. 8. Стержень
3. На подмодельную плиту (рис. 9) устанавливается половина модели
(без фиксаторов) и ставится нижняя опока. Поверхность модели покрывается тонким
слоем модельной пудры (графита) для того, чтобы к ней при формовке не прилипала
формовочная смесь. Для удержания пудры на поверхности модели модель смачивают
керосином или соляркой. В опоку засыпается формовочная смесь и уплотняется с
помощью трамбовок.
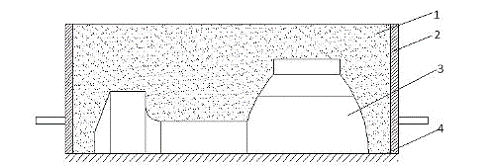
Рис. 9. Изготовление нижней полуформы
- формовочная смесь; 2 - опока; 3 - модель; 4 - подмодельная плита.
4. Готовая полуформа поворачивается на 180о. Устанавливается вторая половина модели по фиксаторам. Устанавливается верхняя опока, и жестко фиксируется взаимное положение опок.
Разъем литейной формы присыпается песком. Устанавливается модель стояка
литниковой системы, производится засыпка и уплотнение формовочной смеси (рис.
10).
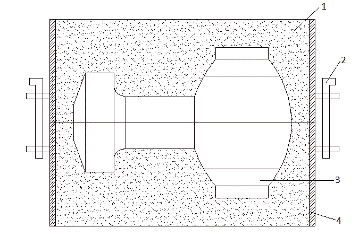
Рис. 10. Изготовление верхней опоки
- Верхняя опока; 2 - устройство для центрирования опок; 3 - модель; 4 -
нижняя опока
5. Удаляется модель стояка и начинается оформление литниковой
системы (см. рис. 11): прорезается литниковая чаша. Накалываются вентиляционные
каналы.
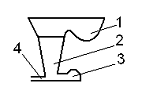
Рис. 11. Литниковая система:
- литниковая чаша; 2 - стояк; 3 - шлакоуловитель; 4 - питатель
6. Верхняя опока с набитой в ней формовочной смесью снимается с
нижней опоки. Удаляется модель. Прорезаются питатель и шлакоуловитель - части
литниковой системы.
7. Сборка формы. Перед сборкой литейная форма осматривается,
заделываются местные разрушения, из полости формы и литниковой системы удаляют
частицы формовочной смеси. После укладки стержней верхняя половина формы
устанавливается на нижнюю, и форма готова для заливки металла (рис. 12).
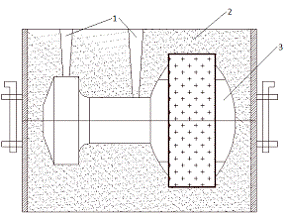
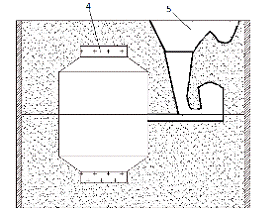
Рис. 12. Литейная форма в сборе
- вентиляционный канал (выпор); 2 - формовочная смесь; 3 - полость формы;
4 - стержень; 5 - литниковая система
. Обрубка отливок - процесс удаления с отливки прибылей, литников, выпоров и заливов по месту сопряжения полуформ. Обрубку производят пневматическими зубилами, ленточными и дисковыми пилами, газовой резкой и на прессах.
Литники от чугунных отливок отбивают молотками сразу же после выбивки из форм перед удалением стержней. После обрубки отливки зачищают, удаляя мелкие заливы, остатки прибылей, выпоров и литников.
. На вертикально-сверлильном станке просверливаются 2 сквозных отверстия диаметром 16 мм в основе детали с помощью спирального сверла диаметром 16 мм.
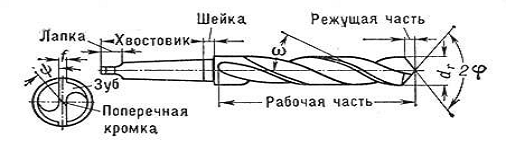
Рис. 14. Спиральное сверло
. Изделие готово к проведению упрочняющей обработки.
VI.
УПРОЧНЯЮЩАЯ ОБРАБОТКА
Важнейшими этапами обработки сплавов являются термическая обработка. Термической обработкой обеспечивается заданный уровень свойств во всем объеме детали..
Под термической обработкой понимают комплекс операций нагрева и охлаждения сплава, осуществляемых по определенному режиму с целью изменения его строения и получения заданных свойств. Основу термической обработки составляет изменение структурно-фазового состава и дислокационной структуры сплава, которое может быть достигнуто путем использования таких ключевых факторов, как наличие в нем аллотропических превращений или зависящей от температуры ограниченной взаимной растворимости компонентов.
Так как корпус является ответственной деталью машин с высокой надежностью, испытывающих при эксплуатации сложные виды нагружения (статические, ударные и знакопеременные нагрузки), то целесообразно провести следующие виды упрочняющей обработки:
Заключение
чугун литье сплав
В результате выполнения курсовой работы был разработан технологический
процесс изготовления корпуса из серого чугуна СЧ20. Так же были рассмотрены:
основной способ получения серого чугуна СЧ20, его свойства и основные методы
получения заготовки. Был определен наиболее целесообразный и экономически
выгодный метод получения заготовки и разработана совокупность операций по
изготовлению детали. Сделан выбор упрочняющей обработки детали.
Список используемой литературы
1. Анурьев В.И., Справочник конструктора-машиностроителя: В3-х т. Т.1.-6-е издание, перераб. и доп. - М.: Машиностроение, 1982. - 584 с ил.
2. Горбацевич А. Ф., Шкред В. А. Курсовое проектирование по технологии машиностроения: [учебное пособие для машиностротельных специалных вузов]. - 4-е изд., перераб. И доп. - Мн.: Выш. Школа, 1983.-256 с., ил.
3. Дальский А.Н., Арутюнова И.А., Технология конструкционных материалов, Учебник. - М.: Машиностроение 1985. - 450 с.
4. Косилова А.Г., Мещеряков Р.К, Калинин М.А. Точность обработки, заготовки и припуски в машиностроении. Справочник технолога. М., "Машиностроение", 1976.
5. В.Н Коробко, М.М. Сычёв, С.И. Гринёва. ЛИТЬЁ В ПЕСЧАНЫЕ ФОРМЫ. Методические указания к лабораторным работам. Санкт-Петербург, 2007.
4. СолнцевЮ.П., Пряхин Е.И. Материаловедение. - СПб.: Химиздат, 2004, - 735с.
. Чернышов Е.А., Евстигнеев А.И., Евлампиев А.А. Литейные дефекты. Причины
образования. Способы предупреждения и исправления. - М.: Высшая школа, - 2007. - 234 с.
<http://www.drevniymir.ru/ellinizm06.html>
<http://www.ereading.org.ua/bookreader.php/99301/Buslaeva_Materialovedenie._Shpargalka.html>
<http://osvarke.info/157-chuguny.html>