Курсовая работа (т): Разработка технологии изготовления проволоки
Окалина, образующаяся при обычном нагреве, горячем деформировании и охлаждении стального изделия, а также при его термической обработке, представляет собой комплекс химических соединений железа и других элементов с кислородом (оксидов, гидратов, силикатов, сульфидов, карбидов и др.).
Основными составляющими структуры окалины являются оксиды железа: доля других элементов, а также их более сложных соединений незначительна и зависит главным образом от марки стали и способа ее раскисления.
В начальной стадии окисления металла протекает химическая реакция его с окисляющим газом, при этом на поверхности металла образуется тончайший слой оксидов. Дальнейшее окисление происходит путем реакционной диффузии ионов кислорода и металла навстречу друг другу сквозь непрерывно утолщающийся слой окалины.
В окалине присутствуют также сложные соединения других элементов, которые попадают в сталь при раскислении (например, алюминия, кремния, марганца) или при легировании (например, хрома, марганца, никеля, вольфрама и др.)- Эти соединения образуют промежуточный слой, располагающийся между основным металлом и окалиной.
Окалина углеродистой стали, образующаяся при
температурах выше 600 °С. состоит из оксидов железа  (вюстит).
 (магнетит) и
 (гематит). Оксиды
располагаются слоями в соответствии с уменьшением содержания кислорода в
направлении от наружного слоя к внутреннему.
Вюстит () -наиболее мягкая
и рыхлая составная часть окалины с небольшой абразивностью. Он хорошо
растворяется в кислотах и полностью может быть удален механическим путем.
Поэтому окалина в виде вюстита предпочтительнее других оксидов. Магнетит () обладает
значительной абразивностью и почти не растворим в кислотах. Гематит () обладает высокой
абразивностью и плохо растворяется в кислотах. При твердости металла но
Виккерсу в 140 ед. твердость составляет 270-350.
420-500, 1030 ед.
Следует иметь в виду разницу между окалиной и ржавчиной: первая является комплексом химических соединений железа и других элементов в стали, образующихся при высоких температурах; вторая представляет собой продукт окисления металла при нормальной температуре в условиях действия на пего влаги и загрязненного воздуха.
В составе этого продукта в основном находятся  коричневого цвета
(гидротизированный магнетит
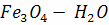 ). хлориды,
сульфаты и другие соединения. Указанные соединения не образуют на поверхности
изделия плот- ной пленки. При слишком долгом хранении металла ржавчина стареет
и ее трудно удалить как кислотами, так и механическими способами. Поэтому
следует избегать чрезмерно долгого хранения катанки в условиях сырой и
загрязненной атмосферы.
Количество и структура окалины при прокатке катанки зависят от температуры, скорости и способа ее охлаждения.
Выше 950°С и при избытке кислорода медленно
охлажденная катанка имеет очень пористую окалину в количестве до 30 кг/т, почти
целиком состоящую из магнетита и гематита. В случае ускоренного одностадийного
охлаждения катанки окалина состоит в основном из в количестве 12-16
кг/т. Регулируемое ускоренное двухстадийное охлаждение снижает количество
окалины до 2-4 кг/т. Для уменьшения количества окалины японские фирмы
предлагают после водяного охлаждения помещать катанку в камеру с
безокислительной атмосферой для проведения второй ступени охлаждения. Катанка с
окалиной из вюстита в количестве до 1 кг/т при нанесении подсмазочного слоя
непосредственно на окалину может быть протянута без предварительного ее
удаления.
3.2
Способы удаления окалины
Окалина может быть удалена с поверхности металла механическим, химическим, электрохимическим и комбинированным способами.
Механический способ удаления окалины заключается в пропускании окисленной проволоки и катанки с окалиной через ряд роликов с резкими перегибами, а также в обработке их дробью или абразивными материалами; двумя последними способами очищается подкат. Механическое удаление окалины основано на деформации изгибом, скручиванием или растяжением; прямом воздействии на поверхность изделия специальных реагентов: металлической дроби, песка и других абразивных материалов (дробеметная. пескоструйная обработка); удаления поверхностного слоя металла при помощи, вращающегося микрорезцового инструмента иглофрез. стальных проволочных щеток и т. д.
Удаление окалины деформацией является черновой обработкой. В этом случае окалиноломателями удаляют большую часть окалины. Как правило, окончательно поверхности металла обрабатывают щетками из стальной проволоки, наждачными лентами, абразивными материалами во вращающихся барабанах и т. д.
Одним из методов удаления окалины является дробеметная или пескоструйная обработка, при которой стальную или чугунную дробь или песок (увлажненный) направляют на поверхность очищаемого изделия центробежной силой быстровращающихся колес, снабжаемых специальными лопаточками. По данным НИИметиза, при скорости движения катанки из низкоуглеродистой стали 3,5-11,0 м/мин ее поверхность полностью очищается от окалины за 0.8 с. Часть окалины осыпается с катанки или проволоки при прохождении их через направляющие ролики, установленные перед входом в камеру.
Механическим способом удаляют окалину с мягкой проволоки. После такой обработки поверхности несколько повышается расход волок и требуется специальная смазка.
Процесс удаления окалины и оксидов с поверхности металлов путем обработки изделий в растворах кислот и кислых солей или щелочей называют травлением. Травление проволоки перед волочением и нанесением металлопокрытий проводят химическим или электрохимическим способом. Выбор способа травления зависит от природы металла, характера и толщины покрывающих его оксидов, а также от его дальнейшей переработки. Другие способы удаления окалины (например, механический, водородистонатриевый процесс) при подготовке поверхности проволоки к металлопокрытию не нашли пока применения. Для травления проволоки используют серную, соляную, иногда фосфорную, азотную, плавиковую кислоты, а также смеси кислот.
Химическое травление в серной кислоте
Серная кислота - химическое вещество, в состав
которого отвечает формуле . называется
моногидратом. При взаимодействии кислоты с металлом активно выделяется водород.
Находясь в атомарном состоянии, водород проникает в металл и вызывает
водородную (травильную) хрупкость. Такое явление нежелательно, так как приводит
к снижению механических свойств металла и затрудняет его дальнейшую
переработку. Уменьшают наводороживание нагревом (обычно при сушке) или
продолжительным выдерживанием металла после травления.
В горячем растворе серной кислоты сталь растворяется с большой скоростью. Это растворение начинается с момента погружения проволоки в раствор, а по мере освобождения металла от окалины в контакт с раствором входят все большие и большие участки металла. Чтобы сократить потери металла и его порчу в результате продолжительного взаимодействия с кислотой (перетрав), в кислотный раствор вводят ингибиторы (замедлители коррозии) -вещества., способные задержать разрушение металла.
В сталепроволочном производстве используют органические ингибиторы травления (присадки) И-2В, С-5У. ПКУ, ХОСП-10.
Присадку (для черных металлов) вводят в количестве 1.0-1.5 г/л травильного раствора. В качестве пенообразователя используют добавку КЬЖ. Из неорганических присадок распространена поваренная соль ЫаС1. Ингибиторы снижают потери металла на растворение, уменьшают наводороживание. устраняют перетрав, сокращают выделение вредных испарений. Продолжительность травлений в серной кислоте составляет от нескольких мину]- до 1 ч и более, она зависит от условий травления, характера окалины.
Химическое травление в соляной кислоте
При травлении в соляной кислоте протекают
следующие химические реакции:
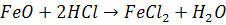 ;
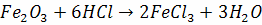 ;
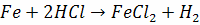 ;
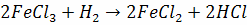 .
В соляной кислоте поверхность металла очищается от оксидов в результате их растворения. С увеличением концентрации и температуры кислоты скорость растворения непрерывно и быстро возрастает. В отличие от серной соляная кислота оказывает активное воздействие на оксиды и металл при травлении их в ней уже при комнатной температуре. Нагрев раствора соляной кислоты выше 40°С приводит к интенсивному выделению вредных хлороводородных соединений.
Травление стальной проволоки обычно проводят в
растворе, содержащем 100-230 г/л ПС1. иногда для травления мотков стальной
проволоки используют раствор е 40- 100 г/л  .
Хлористые соли ( и
 )- образующиеся при
травлении в соляной кислоте, хорошо растворяются в травильном растворе и воде.
Увеличение их концентрации не замедляет травления, а даже несколько ускоряет
его благодаря образованию . Однако уменьшает
активность травильного раствора. Поэтому на практике при замене отработанного
травильного раствора в свежеприготовленный раствор для активации добавляют
небольшие количества отработанного отфильтрованного раствора. Раствор, в
котором накапливается более 120-160 г/л хлористых солей, необходимо частично
или полностью заменять. Травление в соляной кислоте обеспечивает большую чистую
поверхность проволоки, чем травление в серной кислоте. Соляная кислота в
меньшей степени наводороживает металл, чем серная.
Электрохимическое травление
Скорость снятия с поверхности проволоки окалины и ржавчины в растворах кислот можно значительно увеличить электрохимическим (электролитическим) травлением. Этот способ по сравнению с химическим травлением сокращает расход кислоты и потери металла, уменьшает водородную хрупкость. Различают анодный, катодный и катодно-анодный процессы электролитического травления.
Анодное травлеиие, при котором проволока контактирует
с положительным полюсом источника тока, основано на электрохимическом
растворении металла и механическом отрывании оксидов выделяющимся кислородом.
При этом на катоде происходит бурное выделение водорода. В качестве
электролита применяю'!' большей частью крепкий раствор серной кислоты (до
200-250 г/л) и иногда раствор хорошо электропроводящей соли соответствующего
металла. Плотности тока при анодном травлении в серной кислоте обычно высокие:
50-200 А/дм2 и выше. Применяемое напряжение 3-12 В.
3.3
Дополнительные операции по подготовке металла к волочению промывка
Эту операцию производят непосредственно за травлением, чтобы удалить с поверхности металла остатки кислоты, окалины, а также сернокислые соли и грязи.
Промывку осуществляют брандспойтом или в струях воды под давлением около 980 кПа в специальных баках. При этом проволоку (или прутки) промывают до тех пор, пока с них не начнет стекать прозрачная вода.
Металл ответственного назначения, а также металл перед скоростным волочением промывают предварительно в чистой горячей воде, а затем обычным способом - холодной водой под давлением. При промывке в горячей воде полнее растворяются выкристаллизовавшиеся на металле соли.
В некоторых случаях тонкую проволоку промывают также перед травлением. Например, мотки патентированной в селитре проволоки иногда помещают в горячую воду для растворения приставшей к поверхности металла соли. Этим предотвращается возможность образования на поверхности проволоки азотной кислоты, вызывающей местные перетравы. После травления и промывки металл должен иметь матовый металлический цвет. Не допускается недотрав, при котором поверхность металла получается шероховатой, что обнаруживается визуально при проведении рукой по его поверхности. Перетрав фиксируют по темному сажистому налету на тряпочке при проведении ею по поверхности металла.
Подсмазочный слой, наносимый па поверхность металла, должен хорошо и прочно присоединять смазку и совместно с ней снижать трение при протяжке, а также предотвращать прилипание к поверхности рабочей зоны волоки.
Подсмазочный слой наносят на поверхность металла после удаления окалины и промывки. Для этого проводят желтение, меднение, фосфатирование, а затем известкование или обработку в растворе буры.
Меднение заключается в нанесении на поверхность стальной
проволоки тонкой пленки меди. Эта пленка образуется при погружении металла в
слабоподкисленный раствор медного купороса ( ). Концентрация
медного купороса в растворе находится в пределах 30-40 г/л, а серной кислоты
10-15 г/л. Продолжительность меднения 1-2 мин. Для получения плотного хорошо
связанного с основным металлом осадка меди в раствор вводят иногда немного
столярного клея. Не рекомендуется проводить меднение в растворе, температура
которого выше 20 - 25 °С. При завышенной температуре раствора образуется рыхлая
пленка из крупных кристаллов меди.