Курсовая работа (т): Разработка технологии изготовления проволоки
Разработка технологии изготовления проволоки
Содержание
Введение
. Волочильный инструмент
. Устройство машин многократного волочения без скольжения
. Подготовка поверхности металла к волочению
.1 Строение и количество окалины
.2 Способы удаления окалины
.3 Дополнительные операции по подготовке металла к волочению
. Патентирование заготовки
. Задание на проектирование
. Выбор маршрута волочения
.1 Определение размера исходной заготовки для волочения
.2 Расчет маршрута волочения
. Расчет энергосиловых параметров при волочении
.1 Определение свойств исходной заготовки и их изменение в процессе волочения
.2 Определение силы волочения
.3 Определение скорости волочения
.4 Расчет напряжений волочения
.5
Расчет мощности волочения
Введение
металл волочение окалина заготовка
Назначение процесса волочения и сортамент изделий
Обработка металла волочением, т. е. протягивание прутка через отверстие, выходные размеры которого меньше, чем исходное сечение прутка, находит широкое применение в металлургической, кабельной и машиностроительной промышленностях. Волочением получают проволоку с минимальным диаметром 0.002 мм. прутки диаметром до 100 мм. причем не только круглого сечения, трубы главным образом небольшого диаметра и с тонкой стенкой. Волочением обрабатывают стали разнообразного химического состава, прецизионные сплавы, а также практически все цветные металлы (золото, серебро, медь, алюминий и др.) и их сплавы. Изделия, полученные волочением, обладают высоким качеством поверхности и высокой точностью размеров поперечного сечения. Если изделию требуется придать в основном эти характеристики, то такой вид обработки называют калибровкой.
Волочение чаще всего выполняют при комнатной температуре, когда пластическую деформацию большинства металлов сопровождает наклеп. Это свойство в совокупности с термической обработкой используют для повышения некоторых механических характеристик металла. Так, например, арматурная проволока диаметром 3...12 мм из углеродистой конструкционной стали (0.70...0.90%С) при производстве ее волочением обеспечивает предел прочности 1400... 1900 МПа и предел текучести 1200... 1500 МПа.
Волочение выгодно отличается от механической обработки металла резанием (строганием), фрезерованием, обточкой и пр.. так как при этом отсутствуют отходы металла в виде стружки, а сам процесс заметно производительнее и менее трудоемок.
Волочением можно изготовлять полые и сплошные изделия часто сложного поперечного сечения, производство которых другими способами не всегда представляется возможным (например, тонкие изделия, прутки значительной длины).
Теоретические основы процесса волочения
Волочение представляет собой один из древнейших способов обработки металла давлением. Впервые волочение начали применять 3...3.5 тыс. лет до н. э. Однако, систематическое опытное и теоретическое изучение процесса по существу началось лишь в XX в.
Неравномерное деформирование сечения прутка некоторые исследователи объясняют также появлением искажения плоского среза заднего конца прутка в процесс е волочения. Па основании этого же явления иногда утверждают о разности скоростей течения отдельных слоев прутка при сформировании, хотя по данному вопросу имеется и другое мнение. О характере и условиях деформирования металла при волочении можно судить по изменению твердости или разнице размера зерна в сечении прутка после волочения. Неравномерность напряженного состояния можно также наблюдать оптическим методом при волочении образцов из оптически активных материалов (синтетических смол).
Рассматривая процесс волочения, можно видеть, что взаимодействие деформируемого металла с волокон характеризуется наличием трения скольжения по всей контактной поверхности. Это существенно влияет па силовые условия процесса, вызывает неравномерное распределение деформации по диаметру протягиваемого прутка. В любом слое, находящемся на некотором расстоянии от центрального, как указывал С. И. Губкин, элементы слоя испытывают не только растяжение, но и деформацию дополнительного сдвига и деформацию изгиба, причем тем большую, чем дальше слой удален от оси протягиваемого прутка. При волочении в результате имеющихся сил трения на контактной поверхности металла и инструмента возникает задерживающее действие поверхностных слоев прутка, что наряду с влиянием других факторов процесса создает условия для появления разности продольных скоростей по сечению деформируемого тела. Однако ввиду целостности прутка и сдерживающего действия его внешних, недеформируемых в данный момент участков скорости течения периферийных и центральных слоев, как показали опыты И.К.Суворова и др., принудительно выравниваются. Вследствие этого появляются продольные растягивающие напряжения в поверхностных слоях и сжимающие - в центральных.
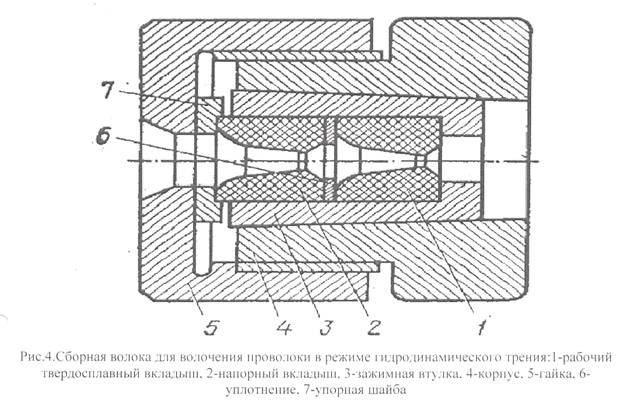
Возможность протягивания прутка через отверстие волоки ограничивается предельными условиями: усилие волочения 0 не должно вызывать в переднем конце прутка пластическую деформацию, иначе передний конец будет иметь остаточную деформацию и в конечном итоге произойдет его разрыв. По этой причине волочение горячего металла или металла с низким значением предела текучести может быть использовано весьма ограниченно вследствие уменьшенной прочности переднего конца. Поскольку прилагаемое усилие волочения к переднему концу прутка определяется податливостью металла пластическом)' деформированию, значением контактного трения и площадью соприкосновения прутка с волокой. то. следовательно, для данной геометрии волочильного очка усилие волочения будет тем выше, чем больше степень деформирования и чем больше контактные силы трения. Установлено, что до 30...50%, а иногда и до 80% общего усилия волочения расходуется на преодоление контактного трения. Это ограничивает практическое значение единичной вытяжки Ц. которое чаще всего составляет 1.2... 1.3 и редко поднимается до 1.5. Кроме того, контактные силы трения и работа деформации, большая часть которой превращается в теплоту, повышают среднюю температуру проволоки до 250°С, а температуру контактной поверхности - до 700°С. Это создает условия повышенного износа инструмента, налипания металла на контактную поверхность, увеличивает обрывы деформируемого тела и пр. Поэтому всегда стремятся уменьшить силы трения. Наряду с улучшением качества самой смазки большое значение имеет способ подачи смазки на контактные поверхности. Наибольший эффект обеспечивает гидродинамический ввод смазки. Теория и исследования этого способа ввода смазки принадлежат В. Л. Колмогорову и его сотрудникам. В основе метода положено использование сборной волоки, состоящей из напорного и рабочего твердосплавных вкладышей. Заметный эффект увеличения вытяжки может дать противонатяжение. т. е. усилие, приложенное к заднему концу прутка. Противонатяжение снижает сопротивление металла деформированию, уменьшает влияние контактного трения и. следовательно, разогрев волок, а в конечном итоге обеспечивает увеличение вытяжки µ.
Большое влияние на условия волочения оказывает
выбор профиля волочильного отверстия, поскольку это определяет условия
деформации металла и возможность успешной подачи смазки на рабочие поверхности,
т. е. снижение отгона смазки. Заметное снижение сопротивления трению и
необходимого усилия волочения наблюдается при замене обычной волоки роликовой
(дисковой). Но применение роликовых волок ограничено их конструктивной
сложностью. В процессе волочения металлу придают определенную норму,
необходимые размеры и специальные свойства. Схема волочения представлена на рис.
1.
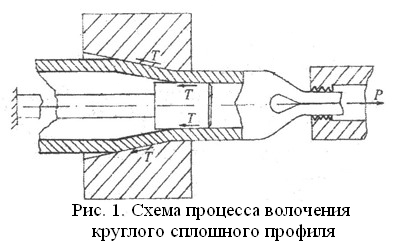
Площадь поперечного сечения при волочении изменяют при помощи волок. Волоки в основном готовят на основе карбидов вольфрама и кобальта. Для волочения тончайшей проволоки используют волоки из алмазов.
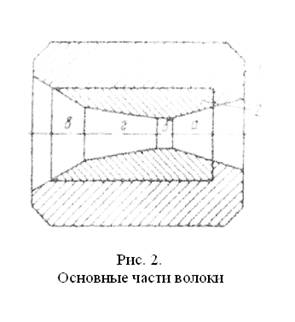
Основными параметрами волоки являются: углы входного и выходного конусов, рабочий угол волоки и длина калибрующий зоны (рис. 2).
Волока:
Обойма;
Волока;
Выходной конус;
Калибрующая зона;
Входной конус;
Рабочий конус.
Величины углов входного конуса, рабочего конуса
и выходного конуса волоки зависят от ряда технических причин, механических
свойств проволоки и применяемой смазки. На практике наибольшее распространение
имеют волоки с углом входного конуса 24°. а выходного 90° и углом рабочего
конуса 6-12°.
В большинстве случаев металл, обрабатываемый волочением, предварительно не нагревают: он входит в волочильный канал при комнатной температуре, а образующееся в канале тепло деформации и внешнего трения отводят, непрерывно омывая волоки охлаждающей эмульсией, водой, или окружающим воздухом. При таком холодном волочении с надлежащей смазкой и инструментом протянутый металл имеет гладкую блестящую поверхность и достаточно точные размеры поперечного сечения.
В некоторых специальных случаях, когда
деформируемый металл обладает недостаточной пластичностью, при комнатной
температуре или высоким сопротивлением деформированию, волочение ведут в
предварительно нагретом состоянии. Например, при волочении цинковой проволоки для
увеличения пластичности заготовки ее предварительно подогревают до 80-90°.
погружая моток в нагретую воду. В очаге деформации температура проволоки
доходит до 120- 150°, т. е. до температуры, при которой образуется максимальное
количество систем скольжения.
1.
Волочильный инструмент
Основной инструмент при волочении - это волоки
разнообразной конструкции.
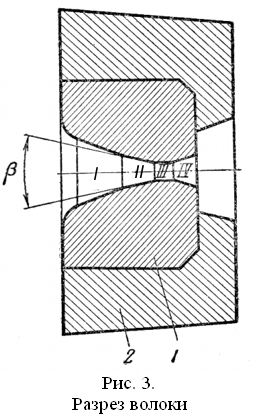
Волока обычно состоит из двух деталей: обоймы I и волоки 2 (см. рис.2). Такая конструкция волоки обусловлена особыми условиями ее работы и свойствами материала, из которого она изготовлена. Для увеличения стойкости волок против истирания их делают из твердых сплавов металлокерамическим способом (из карбидов вольфрама и титана, иногда ванадий, молибдена, тантала, бора и др). Применяют также волоки из керамических твердых сплавов - микролита, термокорунда, которые отличаются высокой износостойкостью и в то же время их стоимость во много раз ниже обычных волок из вольфрамовых сплавов. Все эти материалы наряду с высокой твердостью и стойкостью против истирания отличаются низкой вязкостью. Чтобы избежать разрушения такой волоки в процессе работы, ее заключают с предварительной затяжкой (запрессовкой и пр.) в обойму из достаточно вязкой и прочной стали. При этом заметно уменьшаются растягивающие напряжения в кольцевом направлении волоки в момент волочения или исключаются напряжениями сжатия со стороны обоймы.
Продольный разрез профиля наиболее часто
применяемой конической волоки (рис. 5) состоит из следующих участков.
Деформирующая или рабочая зона III имеет коническую форму с углом при - вершине
2а. Перед рабочей зоной находится смазочная зона II. которая заполнена
технологической смазкой. За деформирующей зоной расположен калибрующий поясок
IV. имеющий цилиндрическую форму. Выходная зона или распушка V выполняется в
форме конуса с углом γ или чаще
сферической формы.
2.
Устройство машин многократного волочения без скольжения
На многократных машинах проволока проходит последовательно через несколько волок, изменяя за одну операцию свое сечение от 2 до 15 и даже более раз. Моток проволоки на этих машинах в каждый момент времени обрабатывается в нескольких волоках.
Машины многократного волочения, работающие без скольжения проволоки на промежуточных барабанах, применяют наиболее широко. Их используют для волочения проволоки почти всего сортамента, при этом обеспечивается высокая производительность. Кратность машин до 15 и более барабанов, поэтому можно применять большие суммарные обжатия. Единичные обжатия допускается изменять в широком диапазоне. Такие машины могут быть магазинного типа и с автоматическим регулированием скоростей барабанов.
На рис. 5 приведены кинематические схемы
многократных волочильных машин с групповым и индивидуальным приводом.
Индивидуальные приводы обеспечивают большие возможности для выбора единичных
обжатий. Они увеличивают диапазон регулирования скоростей, но удорожают
стоимость машины.
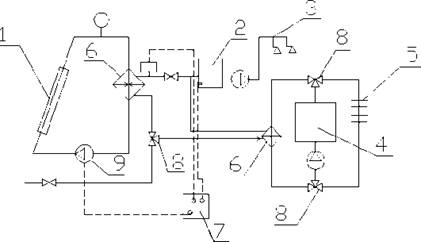
Рис.5. Кинематические схемы волочильных машин:
•а-с общим приводом (Z1 - Z3 -шестерни коробки скоростей: Z9, K9, Z10, K10,
Z11, K11, Z12, K12 - червячные пары барабанов I-IV); б-с индивидуальным
приводом( Z1, K1 - Z6, K6 - червячные пары барабанов I-IV)
2.1
Машины магазинного типа
Схемы многократных волочильных машин магазинного тина (машин с накоплением проволоки) показаны на рис. 6. Они различаются конструктивным выполнением волочильных барабанов и некоторых узлов, но принцип работы у них общий.
Благодаря определенному запасу витков проволоки на промежуточных барабанах и специальным проводковым устройствам каждый барабан машины в любой момент времени в течение всего цикла волочения получает заданный запас проволоки, зависящий от фактического сечения канала волоки. Таким образом, естественный износ канала волоки и связанное с ним изменение вытяжек (единичных обжатий) компенсируются изменением запаса витков проволоки на промежуточных барабанах.
Машины магазинного типа можно представить как
ряд однократных станов с увеличивающимися в определенной последовательности
скоростями барабанов, у которых каждый предыдущий является как бы размоточной
фигуркой с запасом проволоки для последующего барабана. Условием бесперебойной
работы любой многократной машины является соблюдение постоянства объема
протягиваемой проволоки на всех барабанах в единицу времени: 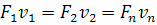 , где
 - площади
поперечного сечения проволоки после 1,2, n-го переходов;
 ,- скорости 1, 2,
n-го переходов.
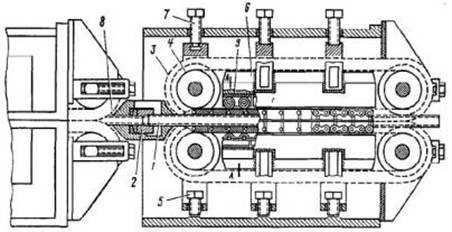
Рис. 6. Схема машин многократного волочения
магазинного типа с одинарными барабанами обычного типа (а), двухступенчатыми
барабанами (б), барабанами с внутренним полым валом для проводки проволоки (в),
сдвоенными двухъярусными барабанами (г), сдвоенным наружным и внутренним
барабанами (д): 1-промежуточный барабан, 2-чистовой барабан. 3-направляющий
ролик, 4-нижний направляющий ролик, 5-поводковое устройство, 6- промежуточный
двухступенчатый барабан. 7-чистовой двухступенчатый барабан, 8-верхний барабан.
9-нижний барабан, 10-внутренний барабан, 11-наружный барабан, 12-опорные валки.
Соблюдение условия постоянства объема достигается установлением скорости протягивания, соответствующей изменению сечения проволоки. Скорость протягивания меняют увеличением частоты вращения каждого последующего барабана, или. в крайнем случае, увеличением его диаметра.
Вследствие колебания допусков на проволоку и канал волоки, а также вследствие износа отверстия волок при неизменных скоростях волочения постоянство объемов практически нарушается. Оно может быть восстановлено путем изменения запаса проволоки на промежуточных барабанах. Для регулирования запаса проволоки промежуточные барабаны снабжают проводковыми устройствами, которые наматывают образующиеся излишки витков на барабаны или компенсируют его нехватку вследствие смотки с барабана.
Ряд переходов волочения строят так, чтобы запас витков проволоки на барабанах при возможных изменениях процесса волочения не снижался, а несколько увеличивался. При снижении запаса проволоки требуются периодические остановки отдельных барабанов для его пополнения. На рис. 6, а приведена схема наиболее распространенной конструкции волочильных машин магазинного типа.
Широкое распространение получили машины магазинного типа с двухступенчатыми "барабанами (см. рис. 6; б).
Обе ступени барабана, вращаясь на одном валу с одинаковым числом оборотов, из-за различных диаметров барабанов имеют разные окружные скорости, что обеспечивает постоянную кинематическую вытяжку. Двухступенчатые волочильные барабаны выгодно отличаются от одноступенчатых барабанов тем. что при равной производственной площади и незначительно больших первоначальных затратах позволяют применять обжатия в два раза и больше. При этом удельный расход электроэнергии за один переход меньше на 10-20 %. чем при волочении на одноступенчатых барабанах. В первом случае потеря мощности в передаче (редуктор, клиноременная передача и т. д.) распределяется на два перехода, во втором - на один.
Машина для волочения проволоки, принципиальная схема которой показана на рис. 6. в. отличается от двух первых системой проводки. Проводка проволоки на этом стане закрытая, она несколько сложней обычной, но вероятность травмирования при такой проводке меньше.
3. Подготовка поверхности металла к волочению
3.1
Строение и количество окалины