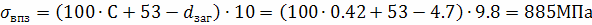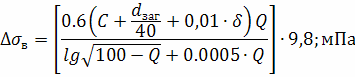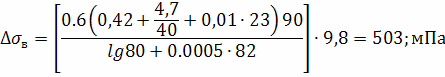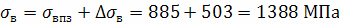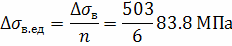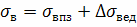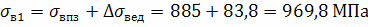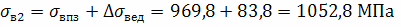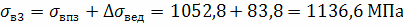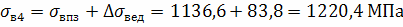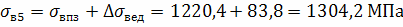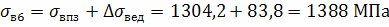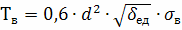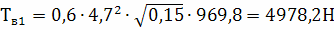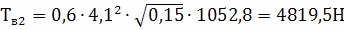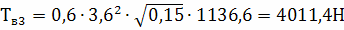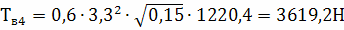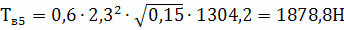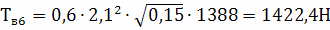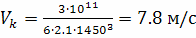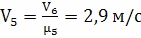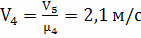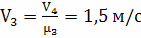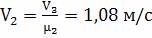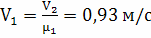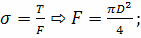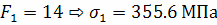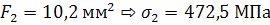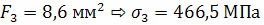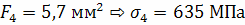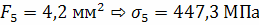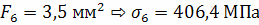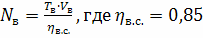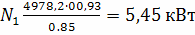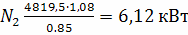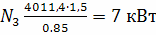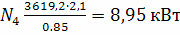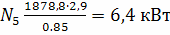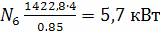Курсовая работа (т): Разработка технологии изготовления проволоки
Меднению подвергают стальную проволоку, предназначенную для волочения с большими суммарными обжатиями (например, пружинную).
Фосфатирование - химическая обработка протравленной поверхности стали в растворах фосфорнокислых солей марганца, железа или цинка. В результате такой обработки на поверхности стали образуется плотная и достаточно устойчивая фосфатная пленка соответствующих металлов. Фосфатированию целесообразно подвергать металл, предназначенный для получения высокопрочной проволоки. Фосфатная пленка дает возможность повысить скорость волочения и величину обжатия.
Оксалатирование применяют при обработке
высоколегированных сталей. Оно заключается в нанесении на поверхность металла
слоя солей щавелевой кислоты. При оксалатировании происходит растворение
поверхности стали и одновременно отложение на ней оксалата железа, который
является весьма хорошим подсмазочным слоем для волочения. Растворение
коррозионностойких сталей совершается в присутствии активаторов солей 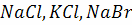 и др. Кроме
активаторов, необходимо иметь в оксалатирующем растворе также окислители -
днухромовокислый калий (
 ), перманганат
калия (
 ) и др,
способствующие переводу труднорастворимого щавелевокислого закисного железа в
окисное. хорошо растворимое. Кристаллы оксалатного покрытия сцеплены химически
с поверхностью металла и адсорбируют их (поглощают поверхностью) в количествах,
в несколько раз превышающих собственную массу кристаллов. В результате смазка
распределяется по всей поверхности металла и хорошо удерживается на ней"
Применение оксалатных покрытий имеет некоторые ограничения. Так. трудно
получить хорошее покрытие на сплавах с высоким содержанием никеля и хрома и
малым содержанием железа. Например, для нанесения достаточного слоя оксалата на
проволоку из сплава с 20%
 и 80%
 (нихрома)
требуется около 2 ч.
Известкование осуществляют путем неоднократных погружений бунтов катанки и подката или мотков проволоки в горячий известковый раствор. Получаемый на поверхности металла слой извести является наполнителем в смазке и улучшает волочение. При известковании нейтрализуется оставшаяся на металле после травления и последующих операций кислота, чем устраняется на некоторое время ржавление металла при хранении.
Для приготовления известкового раствора используют хорошо обожженную гашеную известь с небольшим содержанием вредных примесей (кремнезема, силикатов и металлических оксидов). Особенно вредна окись магния, ухудшающая прилипание извести к поверхности металла. В известковом растворе содержится примерно 1 ч. гашеной извести на 6-12 ч. воды. В известь, наносимую на поверхность металла из высоколегированной стали, добавляют небольшое количество поваренной соли, что способствует стабильному процессу волочения проволоки.
Обработку в растворе буры проводят, как правило,
взамен известкования. Обычно протравленную проволоку после меднения подвергают
обработке в водном растворе буры ( ). Бура легко и
полно растворяется в горячей воде. Обработка в растворе буры заметно улучшает
условия волочения, предохраняет проволоку в течение длительного времени от
ржавления до и после волочения. Кроме того, при использовании буры на участках
волочения наблюдается незначительное пылевыделение из-за хорошего сцепления
буры "с металлом. Улучшаются условия сварки проволоки, так как бура
является флюсом' Повышается стойкость волок. При использовании буры иногда
исключается необходимость просушки проволоки в печах.
Концентрация буры в ванне должна быть в пределах
50-70 г/л. температура раствора выше 80 °С. время погружения составляет не более
5-1 0 мин. С' ростом скорости волочения необходимо увеличивать слой буры па
проволоке, чего можно достигнуть повышением концентрации буры или увеличением
времени выдержки проволоки в растворе. В этом случае считают также полезной
добавку фосфорнокислого натрия. Ванна с раствором буры должна иметь  = 9,2. С течением
времени рН ванны снижается, что ухудшает сопротивление коррозии. Рекомендуют
для приведения рН к норме добавлять каустическую или кальцинированную соду.
Сушка - это заключительная операция при
подготовке металла к волочению. В процессе сушки с поверхности металла
удаляется влага (это предохраняет от ржавления) и. если при травлении произошло
наводороживание металла, устраняется травильная хрупкость. Результаты сушки
зависят от температуры, времени и условий циркуляции воздуха в сушилах. При
проведении сушки с усиленной циркуляцией нагретого до 300-350 °С воздуха
обеспечивается прочное прилегание подсмазочного слоя к проволоке благодаря
спеканию, но если верхний подсмазочный слой бура, то температуру сушки нельзя
повышать выше 200 °С. так как при высоких температурах возможно образование
стеклообразной массы буры, которая препятствует волочению. Время сушки 15-25
мин в садочных сушилах, в потоке 10-20 с.
4.
Патентирование заготовки
Патентирование - термообработка, применяемая для получения высокопрочной проволоки. Проволоку нагревают в проходной печи до температур на 150-200 градусов выше Ас3. пропускают через свинцовую или соляную ванну при температур(450-550 °С) и наматывают на приводной барабан.
Патентирование - изотермическое превращение переохлажденного аустенита в так называемой первой степени, когда происходит непосредственный распад аустенита на смесь, состоящую из феррита и цементита. Так же представляет собой превращение аустенита в области температур (450....550 °С) охлаждающей среды.
Высокая температура нагрева необходима для гомогенизации аустенита. Скорость движения проволоки должна быть такой, чтобы время пребывания в ванне было несколько больше времени окончания перлитного превращения. Иначе, при выходе проволоки из ванны аустенит, не успевший претерпеть перлитный распад, превращается а нижний бейнит или мартенсит и пластические свойства проволоки резко снижаются.
При этом температуры между началом и концом превращения и температурой охлаждающей среды меньше, а распределение ферритоцементитных составляющих тем равномернее, чем тоньше патентируемая проволока при прочих равных условиях
При выходе из ванны проволока имеет ферритно - пементитную структуру с очень малым межпластинчатым расстоянием и отсутствием зерен избыточного феррита. Благодаря этому проволока способна выдерживать большие обжатия при холодной протяжке без обрывов. Увеличение концентрации углерода ускоряет процесс преобразования аустенита с уменьшением содержания углерода следует повышать температуру нагрева, так как в этом случае уменьшается скорость превращения перлита в аустенит, повышается температура превращения Ре^ в Ре, снижается склонность стали к обезуглероживанию и отслоению.
При увеличении диаметра проволоки так же необходимо повышать температуру нагрева, так как это улучшает свойства проволоки после волочения и создает предпосылки для увеличения скорости патентирования. Даже в том случае, если температура нагрева достаточна, нельзя допустить, чтобы было увеличение потому что процессы связанные превращением сопровождаются в полной мере.
Эти процессы, также завися от продолжительности
пребывания проволоки в печи при заданной температуре и технологии нагрева.
Процесс патентирования протекает в зоне температур перлитного превращения в
довольно узком интервале температур 420-540 "С. В процессе патентирования
в производственных условиях проволока под действием различных причин совершает
некоторое движение. Характер микроструктуры патентирования проволоки определяют
скоростью охлаждения, устойчивость аустенита и температурой охлаждающей среды.
5.
Задание на проектирование
Разработка технологического процесса
изготовления стальной проволоки
Диаметр
заготовки. D, мм
Предел
прочности σ,
МПА
2,1
1450
6.
Выбор маршрута волочения
Процесс волочения осуществляют обычно в
несколько переходов, т.е. применяется дробный процесс пластической деформации.
Осуществить всю деформацию в один переход в большинстве случаев не удается по
многим причинам: требуются чрезмерно большие усилия волочения, возникают обрывы
проволоки и т.д. Поэтому, важное значение имеет распределение единичных
деформаций по маршруту волочения, поскольку от этого зависит стабильность процесса
(отсутствие обрывов), энергозатраты, а также формирование заданных
физико-механических свойств.
6.1
Определение размера исходной заготовки для волочения
Выбор размера проволоки (заготовки) или прутков,
предназначенных для волочения, сводится к определению их диаметра и является
ответственной задачей при построении технологического процесса их производства.
Во многих случаях необходимо знать, какие свойства должен иметь металл
заготовки после волочения. Диаметр заготовки для получения проволоки или прутков,
которые будут протягиваться на меньший диаметр после промежуточной термической
обработки или подвергаться окончательной термической обработке в готовом
состоянии (в этих случаях после волочения не требуется иметь строго
ограниченные физико-механические свойства), всецело определяется пластичностью
металла, его способностью протягиваться через волоку. Задаем:
Расчет диаметра заготовки
6.2
Расчет маршрута волочения
Выбирая ряд последовательных значений, весьма
малых единичных обжатий неблагоприятно отражается на равномерность течения
металла и однородность деформаций по его сечению, а так же снижается производительность
и повышаются энергозатраты. Расчет числа протяжек:
Тогда маршрут волочения будет следующий:
Расчет диаметров проволоки:
Расчет суммарного обжатия:
Расчет среднего единичного обжатия
Определяем оставшиеся диаметры
Определение технологической вытяжки:
Определим суммарную деформацию:
7.
Расчет энергосиловых параметров при волочении
7.1
Определение свойств исходной заготовки и их изменение в процессе волочения
Временное сопротивление разрыву проволоки:
Находим прирост предела прочности в результате
волочения:
Прирост предела прочности за одну протяжку:
Определим предел прочности
7.2
Определяем силы волочения
7.3
Определение скорости волочения
7.4
Расчет напряжений волочения
7.5
Расчет мощности волочения
Результаты расчетов сведем в таблицу 1
№
Показатели
Заготовка
1
2
3
4
5
6
1
Диаметр
проволоки, мм
4,7
4,1
3,6
3,3
2,7
2,3
2,1
2
Единичное
обжатие δ,
%
-
15%
20,6%
20,6%
20,6%
20,6%
15%
3
Вытяжка
µ
-
1,17
1,26
1,26
1,26
1,26
1,17
4
Суммарная
деформация, Q
-
24
45
54
60
74
80
5
Предел
прочности σв, МПа
- 1052,8
1136,6
1220,4
1304,2
1388
6
Напряжение
волочения σв, МПа
-
355,6
472,5
466,5
635
447,3
406,4
7
Сила
волочения Т, Н
-
4978,2
4819,5
4011,4
3619,2
1878,8
1422,4
8
Скорость
волочения v, м/с
-
0,98
1,08
1,5
2,1
2,9
4
9
Мощность
волочения N, кВт
-
5,45
6,12
7
8,95
6,4
5,7
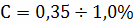 - содержание
углерода в стали.
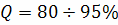 - суммарное
обжатие
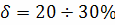 - единичное
обжатие


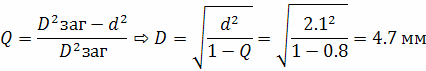
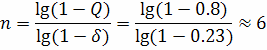
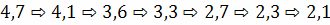
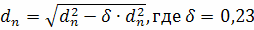
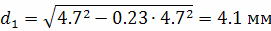
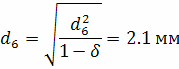
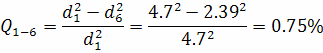
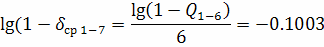
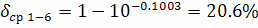
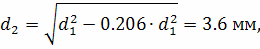
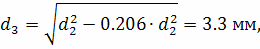
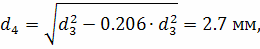
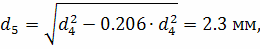
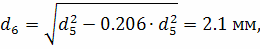
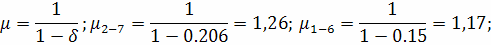
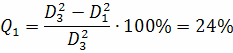
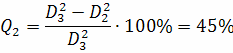
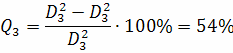
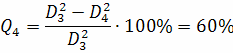
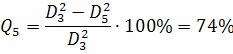
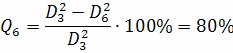
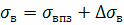
 - временное
сопротивление разрыву заготовки;
 - прирост предела
прочности;