Материал: Разработка техпроцесса восстановления кулака поворотного
Министерство Образования Республики Беларусь
Министерство Образования и науки
Росссийской федерации
Белорусско-Российский университет
Кафедра «техническая эксплуатация автомобилей»
КУРСОВОЙ ПРОЕКТ
По дисциплине: “Технология производства и ремонта автомобилей”
На тему: “Разработка техпроцесса восстановления кулака поворотного”
Выполнил:
студент гр. ТЭА-121
Флоризяк Н.С.
Проверил:
Петренко М.Л.
Могилёв 2016
Содержание
Введение
1. Анализ особенностей конструкции и условий работы детали
2. Анализ возможных дефектов детали и составление дефектовочной ведомости детали
3. Выбор способа восстановления детали
4. Разработка маршрута технологического процесса восстановления детали
5. Расчет припусков на механическую обработку
6. Расчет режимов восстановления детали
7. Техническое нормирование работ
8. Проектирование приспособления, используемого при восстановлении детали
Заключение
Список литературы
Введение
В процессе эксплуатации автомобиля надежность, заложенная в нем при конструировании и производстве, снижается вследствие возникновения различных неисправностей.
В поддержании технического состояния автомобилей на требуемом уровне большую роль играет планово-предупредительная система технического обслуживания и ремонта. В процессе проведения технического обслуживания и текущего ремонта выполняются работы по устранению возникших неисправностей и замене наиболее быстро изнашиваемых деталей (поршневые кольца, эксплуатационные вкладыши и др.). И все же при длительной эксплуатации автомобилей наступает момент, когда вследствие износа корпусных и других основных деталей надежность автомобиля снижается настолько, что восстановление его средствами эксплуатационных предприятий становится невозможным. В этом случае автомобиль подлежит капитальному ремонту. Все основные детали автомобиля являются достаточно сложными в конструктивно-технологическом отношении, и на их изготовление затрачивается много овеществленного труда, черных и цветных металлов, в том числе легированных сталей. Не использование в дальнейшем дорогостоящих деталей, имеющих небольшие износы, и тем более деталей с допустимым износом было бы экономически не оправданным. Восстановление работоспособности и использование указанных деталей в масштабах страны является проблемой большого народнохозяйственного значения. Решение этой проблемы и является одной из основных задач авторемонтного производства.
Целью курсовой работы является закрепление, углубление и обобщение полученных знаний, а так же приобретение практических навыков для разработки технологических процессов изготовления и ремонта деталей с использованием прогрессивных технологий и анализа технологических решений.
1. Анализ особенностей конструкции и условий работы детали
Кулак поворотный является базовой деталью, на которой монтируются другие сборочные единицы и обеспечивает точность соединения и взаимного расположения деталей, которые должны сохраняться как в статике, так и в процессе работы.
Кулак поворотный является одной из необходимых частей рулевого механизма и механизма передних колес. Поэтому точность при изготовлении и ремонте детали должна быть высокой. Это связано с тем, что механизм при работе испытывает воздействие значительных нагрузок и вибраций, а дисбаланс устанавливаемых на кулак деталей (ступица, втулки, подшипники) приводит к возникновению инерционных сил, которые приводят к преждевременному выходу из строя самой детали, подшипников, ступицы и т.д. Поэтому необходимо в процессе изготовления и в процессе ремонта строго соблюдать требования к точности и качеству детали, регламентированных заводом-изготовителем. В процессе эксплуатации деталь подвергается воздействию переменных нагрузок.
Высокая температура работы детали связаны с тем, что кулак находится в непосредственном контакте с элементами механизма, которые в процессе работы могут нагреваться до высоких температур. Среда, в которой работает деталь агрессивная (присутствие смазки и постоянный контакт с окружающей средой).
В процессе эксплуатации механизма происходит износ его деталей, а при нарушении условий эксплуатации возникают внезапные дефекты деталей.
Типы изменений и снижения характеристик, которые могут наблюдаться на детали, можно классифицировать следующим образом:
– геометрические изменения, которые можно достаточно просто измерить штангенциркулем, резьбовым микрометром или компаратором;
– структурные изменения, которые можно обнаружить, осматривая поверхность детали. Это исследование можно проверить невооруженным глазом, только если есть изменения цвета. Иногда необходимо проводить исследование с помощью микрометра;
– износ, или, скорее, различные виды износа, так как причины и следствия многочисленны;
– трещины, которые могут привести к разрушению.
2. Анализ возможных дефектов детали и составление дефектовочной ведомости детали
В процессе эксплуатации кулак поворотный может иметь следующие дефекты: повреждение резьбы под гайку, износ конусных отверстий под рычаги, обломы и трещины на цапфе, износ проушины под балку передней оси, риски, задиры на поверхности кольца под сальник, износ шейки под внутренний подшипник ступицы, износ шейки под наружный подшипник ступицы, износ отверстий во втулках под шкворень.
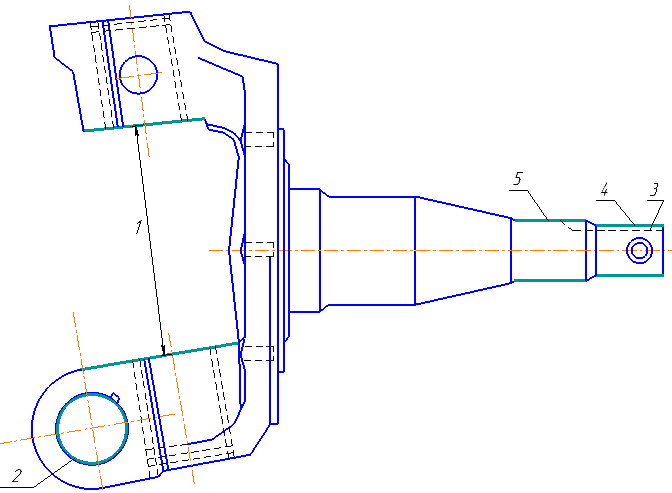
Описываем возможные дефекты кулака поворотного в дефектовочной карте, где укажем код детали по прейскуранту, материал детали и ее твердость, возможные дефекты, способы установления дефектов и средства контроля, размеры по рабочему чертежу и допустимые без ремонта, а также делаем заключение о годности или негодности детали к восстановлению.
От качества выполнения дефектовочных работ во много зависит качество дальнейшего ремонта выполняемого по результатам дефектации детали.
Характер износа поверхностей этой детали следующий: перегрузка и усталость металла, нарушение смазки трущихся поверхностей вызывают нагрев и деформацию детали, задиры и схватывание на поверхности трения (поверхность под сальник). Усталость материала детали влечет за собой поломку, трещины и обломы, скручивание цапфы. При данных дефектах деталь выбраковывается.
Технические требования на дефектовку и ремонт должны быть следующими:
-дефектация детали и сборочных единиц должна производится в соответствии с приведенными картами дефектации.
-допускается применение универсального измерительного инструмента, обеспечивающего степень точности проверки
-эталоны, применяемые при дефектации, должны утверждаться ремонтным предприятием.
-оборудование и инструменты используемые для измерений при проведении дефектации должны проходить метрологический контроль в установленном порядке предусмотренным правилами эксплуатации измерительного оборудования.
Таблица 2.1 - Дефектовочная карта.
Дефектовочная карта |
|
|||||||||||||||
Поворотный кулак |
|
|||||||||||||||
|
Обозначение |
|
||||||||||||||
53-3001012-А/13-А |
|
|||||||||||||||
|
|
|||||||||||||||
Материал
|
|
|||||||||||||||
Сталь 35Х С=0,31-0,36%
|
|
|||||||||||||||
ГОСТ 4543-61 |
|
|||||||||||||||
Твёрдость: НВ 269-321 |
|
|||||||||||||||
Позиция
|
Возможный дефект
|
Способ установления дефекта и средства контроля |
Размер, мм |
Заключение
|
|
|||||||||||
по рабо- чему чер- тежу |
Допустимый без ремонта |
|
||||||||||||||
1 |
2 |
3 |
4 |
5 |
6 |
|
||||||||||
- |
Обломы или трещины |
Осмотр. Дефектоскоп |
- |
- |
Браковать |
|
||||||||||
1 |
Износ проушины под балку передней оси |
Калибр 99,25 мм штангенциркуль ШЦ 1-125-01 ГОСТ 166-89 |
97+0,2 |
99,25 |
Ремонтировать. Обработка торцов и постановка регулировочных шайб при сборке. Браковать при размере более 99,25мм. |
|
||||||||||
2 |
Износ отверстий под поворотные рычаги |
Конусный калибр. Большой диаметр конуса 30,05 мм. Конусность 12,5% |
Большой диаметр
|
Смещение калибра относительно большего торца конуса не более 1,5мм |
Браковать при смещении калибра более 1,5мм |
|
||||||||||
|
3 |
Износ канавки |
Осмотр. Штангенциркуль ГОСТ 166-89 |
|
5,25 |
Ремонтировать. Фрезеровать |
||||||||||
|
4 |
Повреждение резьбы под гайку цапфы |
Осмотр. Резьбовой калибр М24х1,5 ГОСТ 2015-84 |
М24х1,5 |
- |
Ремонтировать. Вибродуговая наплавка |
||||||||||
|
5 |
Износ шейки под наружный подшипник ступицы |
Скоба 29,95 мм, микрометр 25-50 мм ГОСТ 18360-93 |
|
29,95 |
Ремонтировать. Хромирование, осталивание, наплавка |
||||||||||
|
|
|
|
|
|
|
||||||||||


3. Выбор способа восстановления детали
Выбор способа зависит от конструкторско-технологических особенностей детали, условий ее работы, величины износа и особенностей самих способов восстановления.
Зная конструкторско-технологические особенности детали и условия ее работы, можно в первом приближении решить вопрос о применении того или иного способа восстановления. Оценка способа восстановления дается по трем критериям:
-критерий применяемости определяет принципиальную возможность применения различных способов восстановления по отношению к конкретной детали
-критерий долговечности, выражается коэффициентом долговечности каждого из способов восстановления и условий работы в узле. Этот критерий определяет работоспособность восстанавливаемой детали и определяется отношением долговечности восстановленной детали к долговечности новой (Кд не ниже 0,85)
-технико-экономический критерий связывает долговечность отремонтированной детали с себестоимостью ее восстановления.
Окончательное решение о восстановлении детали применяется в том случае, если себестоимость восстановления не превышает стоимости новой детали с учетом срока службы восстановленной детали, т.е.
 (2.1)
где Св –себестоимость восстановленной детали, руб.
Сн- стоимость новой детали по прейскуранту , Сн =700 млн.руб.
Кд- коэффициент долговечности, Кд =0,9
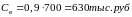
Стоимость восстановленной детали ориентировочно определено по формуле:
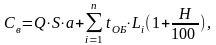 (2.2)
где Q-расход материалов при восстановлении, Q =3,1 г/cм2
S- площадь детали, (дефект №6) см2
a - стоимость единицы массы материалов при восстановлении, а=52 руб/г (табл. 1.3 [1])
 — общее
время на восстановление условной детали
в мин.,
 ,
(2.3)
=15,6 мин.;
 -
время на
восстановление дефекта №6 (таблица
1.3), принимаем
=10мин.;
 -
время на
механическую обработку перед
восстановлением и после (таблица 1.3),
принимаем
=5,6
мин.;
 -
тарифная ставка рабочего в зависимости
от разряда выполняемой работы, руб./мин;
Н — процент накладных расходов (для ремонтных предприятий 210.. .250%) (таблица 1.4 [1]), принимаем Н=235.
Тарифная ставка l рабочего можем определить исходя из установленной минимальной заработной платы с учетом разряда работы
 (2.4)
где
 - минимальная
заработная плата, 1,8 млн. руб.;
 -
коэффициент,
учитывающий разряд работы;
Т- продолжительность времени работы, 960 мин. Работу выполняет слесарь 3-го разряда, следовательно коэффициент, учитывающий разряд работы равен 2,15.
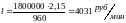
Стоимость восстановленной детали будет равна:
С
=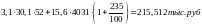
S = π×d×h = 3,14×3×3,2 = 30,1 см2 (2.5)
Из выражения видно что нам выгодней восстановить деталь, чем покупать новую. Стоимость новой составляет 630 тыс. руб., а восстановленной равна 215,5 тыс. руб.
Расчёт партий детали
Теперь необходимо рассчитать партию восстанавливаемых деталей. В условиях серийного производства размер партии деталей примем равный размеру месячной потребности в ремонтируемых деталях, и может быть определен по формуле
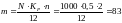 (3.1)