Материал: Разработка техпроцесса восстановления кулака поворотного
 ,
(7.3)
 величина
врезания, мм;
 величина
перебега, мм;
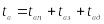 (7.4)
где
 - вспомогательное время, связанное с
переходом, мин;
 -
вспомогательное время, связанное с
замером, мин;
 -
вспомогательное время на установку и
снятие детали.
Операция 040 Точение.
Техническое нормирование точения шейки под наружный подшипник ступицы после наплавки.
Расчётная
длина обработки на диаметр 30мм:

Число
оборотов 1000 мин .
Подача S = 1,2 мм/об.
Число проходов – 1.
Определение длины хода режущего инструмента:
 30+0,8+2=32,8
мм.
Определение основного времени точения:
 мин.
Определение вспомогательного времени:
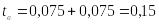 мин.
Принимаем
время организационного и технологического
обслуживания рабочего места
 мин.,
время на отдых и личные потребности
рабочего
 мин.
Определение штучно-калькуляционного времени:
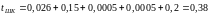 мин.
Операция 065 Шлифование.
Техническое нормирование шлифования шейки под наружный подшипник ступицы.
Расчётная длина обработки на диаметр 30мм: .
Число оборотов 1256 мин .
Подача S = 0,0036 мм/об.
Число проходов – 1.
Определение длины хода режущего инструмента:
32+0,02+2=32,02мм.
Определение основного времени точения:
 мин.
Определение вспомогательного времени:
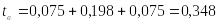 мин.
Принимаем время организационного и технологического обслуживания рабочего места мин., время на отдых и личные потребности рабочего мин.
Определение штучно-калькуляционного времени:
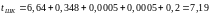 мин.
Операция 055 Фрезерование.
Техническое нормирование фрезерования наружной поверхности корпуса:

где
 -
продольная
подача на один оборот детали
=120 мм/мин;
 мин.
Время
 :
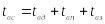 ,
где:
 -вспомогательное
время, связанное с переходом, мин,
=0,2
[2];
 -вспомогательное
время на установку и снятие детали,
мин,
=0,32
[2];
 -
вспомогательное
время, связанное с замером, мин,
=0,12
[2].
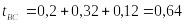 мин.
Прибавочное время:
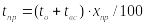 ,
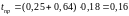 мин
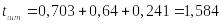 мин.
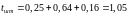 мин
 мин
Операция 045 Нарезание резьбы.
Техническое нормирование нарезания резьбы для гайки цапфы.
Расчётная
длина обработки на диаметр 24мм:
 .
Число оборотов детали 1250 мин .
Подача S = 0,8 мм/об.
Число проходов – 1.
Определение длины хода режущего инструмента:
30+1+2 =33мм.
Определение основного времени шлифования:
 мин.
Определение вспомогательного времени:
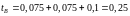 мин.
Принимаем время организационного и технологического обслуживания рабочего места мин., время на отдых и личные потребности рабочего мин.
Определение штучно-калькуляционного времени:
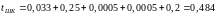 мин.
Операция 025 Наплавка вибродуговая.
Техническое нормирование наплавки поверхности цапфы.
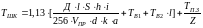 ,
(7.5)
где
 - коэффициент, учитывающий время по
обслуживанию рабочего места и личные
надобности рабочего;
 -
диаметр наплавляемой поверхности,
=21
мм;
 -
длина наплавляемой поверхности,
=30
мм;
- подача, =1,5 мм/об;
 -
толщина наплавляемого слоя,
=1,5
мм;
 -
число слоёв наплавляемого металла,
=1;
 -
скорость подачи электродной проволоки,
=0,8
м/мин;
 -
диаметр электродной проволоки,
=1,2
мм;
 -
коэффициент перехода расплавляемого
металла на наплавляемую поверхность
,
=0,8;
 -
коэффициент неполноты наплавляемого
слоя,
=0,79;
 -
время на установку, закрепление и снятие
детали,
=2
мин;
 -
время на очистку и контроль одного метра
погонной длинны наплавляемой поверхности,
=0,7
мин/м;
 -
подготовительно-заключительное время
на партию деталей,
=25
мин;
 -
количество деталей в партии,
=1000
шт;
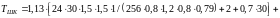
 .
Операция 030 Заварка.
Техническое нормирование заварки канавки.
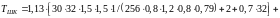

8. Проектирование приспособления, используемого при восстановлении детали
В мембранных патронах (рис.8.1) центрирование и зажим осуществляются четырьмя держателями 2 мембраны 1, к которым привертываются сменные кулачки с зажимными поверхностями. В процессе съема и установки колеса шток прогибает мембрану 1 вправо, и кулачки расходятся. Дополнительное базирование по торцу колеса обеспечивается четырьмя сменными опорами. Во избежание биения сменных кулачков их шлифуют на месте, для чего в держателях 2 предусмотрены выточки под установочное кольцо. Винт 4 служит для регулировки сменных кулачков перед их шлифованием.
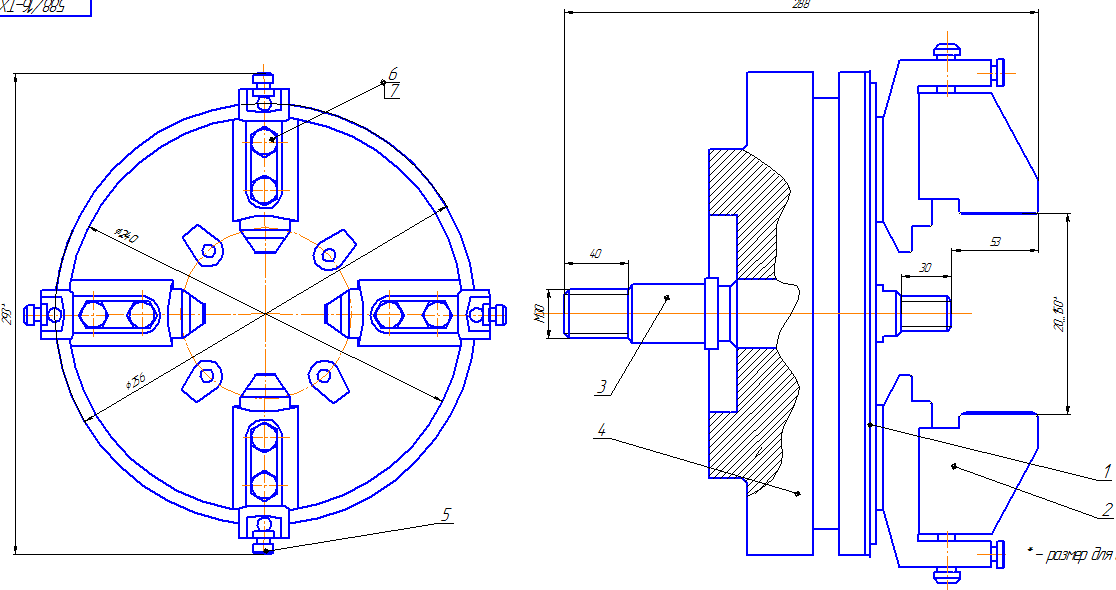
Рисунок 8.1 – Мембранный четырёхкулачковый модернизированный патрон
Шток предназначен для соединения патрона с механизированным приводом, расположенным на заднем конце шпинделя станка. Предохранительное кольцо ограничивает ход штока вперед (при разжиме). В направляющей втулке смонтирована втулка, служащая для направления калибра активного контроля в процессе шлифования. Патрон базируется по поверхностям Ж и И. Опорная поверхность М служит для установки сменных кулачков. Установочное кольцо базируется по поверхностям кулачков Л и П'. Для измерения перемещения кулачка под действием осевого усилия штока предусмотрена поверхность С. Для обеспечения безопасности при работе патрон защищен кожухом, который крепится винтами к корпусу. Уравновешивание патрона осуществляется за счет установки четырёх противовесов.
Измерение в процессе шлифования на внутришлифовальных станках осуществляется автоматически. Для этого необходимы средства активного контроля, управляющие циклом и обеспечивающие заданный размер. По мере приближения к заданному размеру механизм активного контроля даёт команду исполнительным органам станка на уменьшение поперечной подачи круга, чистовую правку, выхаживание и отвод круга. Активный контроль осуществляют мерительными автокалибрами, рычажноследящими устройствами и пневмодатчиками.
Прочностной расчёт спроектированного устройства
В качестве прочностного расчета произведем расчет на прочность резьбы винта крепления пластины с кулачками к корпусу патрона.
Для
крепления применяем 8 винтов материал
Сталь 40 ХГСА (закаленная) с резьбой М10.
Момент завинчивания для резьбы М10
составляет
 20
 ,
сила затяжки
 6000
 .
Для исключения самоотворачивания винтов
применяем гроверные шайбы.
В
нашем случае винт затянут а внешняя
нагрузка отсутствует. В этом случае
стержень винта растягивается осевой
силой
 ,
возникающей от затяжки винта, и
закручивается моментом сил в резьбе
 .