Материал: Разработка техпроцесса восстановления кулака поворотного
4. Разработка маршрута технологического процесса восстановления детали
В этом разделе разрабатываем план операции по устранению комплекса дефектов, объединенных общим маршрутом.
При этом технологический маршрут составлен по следующим требованиям:
-одноименные операции по всем дефектам маршрута должны быть устранены.
-каждая последующая операция должна обеспечить сохранность качества, достигнутого при предыдущих операциях.
- вначале должны идти подготовительные операции, затем сварочные, кузнечные, прессовые и в заключении шлифовальные и доводочные.
Разработанный и окончательно принятый маршрут технологического процесса сведем в маршрутную карту таблица 4.1.
Таблица 4.1- Маршрутная карта
Карта маршрутная |
Группа |
|
||||||||||
Наименование |
код |
материал |
|
|||||||||
Кулак поворотный |
53-3001012-А/13-А |
Сталь 35Х ГОСТ 4543-71 |
|
|||||||||
№ |
Наименование операции |
Оборудование |
Приспособление |
Примечание |
|
|||||||
1 |
2 |
3 |
4 |
5 |
|
|||||||
005 |
Мойка |
Моечная машина ОМ-5360 |
Моющий раствор Лабомид 201 |
Мыть все поверхности |
|
|||||||
010 |
Точение предварительное c Ø24 в Ø22, на L= 30 мм, деф.№4. c Ø30
в L= 32 мм, деф.№5
|
Токарно-винторезный станок 16К20 |
Резец проходной ГОСТ 2719-83 |
Сточить резьбу. Обработать до выведения следов износа. Обработать поверхность для запрессовки втулок |
|
|||||||
|
015 |
Рассверливание
(2
отв.) c Ø33 в на L=43 мм,деф.№2 |
Вертикально-сверлильный станок 2Н118 |
Сверло спиральное ГОСТ 10902-77 |
Обеспечить точность центрирования сверла |
|||||||
|
020 |
Фрезерование (2 торца) расстояние между торцами L=97+0,2мм, деф.№1 |
Вертикально-фрезерный станок 6012Ц |
Фреза торцевая ГОСТ 26595-85 |
Фрезеровать до устранения дефекта и в необходимую шероховатость |
|||||||
|
025 |
Наплавка вибродуговая с Ø 22 до Ø28 мм, на L = 30 мм, деф.№4 с Ø 29 до мм на L = 32 мм, деф.№5
|
Установка для вибродуговой наплавки в среде жидкости УД-209 |
Проволока Нп-80 |
Обеспечить равномерный слой наплавки без пор, раковин, инородных включений. Не допускается непроплавление рабочих поверхностей. |
|||||||
|
030 |
Заварка в среде углекислого газа
(2
отв)
L = 43 мм, деф.№2 L= мм, деф.№3 |
Полуавтомат А-547У |
Проволока Св - 0,8Г2С |
Обеспечить равномерный слой наплавки без пор, раковин, инородных включений. |
|||||||
|
035 |
Точение черновое с Ø 28 в Ø24,1 мм, на L = 30 мм, деф.№4
с
35 в на L= 32 мм, деф.№5
|
Токарно-винторезный станок 16К20
|
Резец проходной ГОСТ 2719-83 |
Обработать поверхность после наплавки. |
|||||||
|
040 |
Точение чистовое
с
Ø 30,2 в на L= 32 мм, деф.№5
|
Токарно-винторезный станок 16К20 |
Резец фасонный ГОСТ 2719-83 |
Обеспечить третий класс чистоты поверхности по ГОСТ 2759-89 |
|||||||
|
045 |
Нарезание наружной резьбы М24х1,5, на L = 30 мм, деф.№4 |
Токарно-винторезный станок 16К20
|
Резец фасонный для резьбы ГОСТ 2719-83 |
Нарезать резьбу М24х1,5 на длину 30 мм. Не допускать перекоса резца |
|||||||
|
050 |
Сверление в мм на L = 43 мм, деф.№2 |
Вертикально-сверлильный станок 2Н118 |
Сверло спиральное ГОСТ 10902-77 |
Обеспечить точное центрирование сверла |
|||||||
|
055 |
Фрезерование канавки L= мм, деф.№3 |
Вертикально-фрезерный станок 6012Ц |
Фреза шпоночная ГОСТ 26595-85 |
Фрезеровать до устранения дефекта и в необходимую шероховатость |
|||||||
|
060 |
Зенкерование (2 отв.)
в L = 43 мм, деф.№2 |
Вертикально-сверлильный станок 2Н118 |
Зенкер ГОСТ 3231-71 |
Зенкеровать до номинального размера |
|||||||
|
065 |
Шлифование
в
L = 32 мм, деф.№5
|
Станок кругло-шлифовальный 3Б110 |
Шлифовальный круг ГОСТ 2424-83 |
Шлифовать в необходимые размеры с допусками. Не допускать смещения инструмента |
|||||||
|
070 |
Контрольная |
Стенд для контроля |
Нутромер НИ-18-50-1 ГОСТ 868-82 Микрометр МК 025 ГОСТ 6507-90 Калибр – пробка ГОСТ 14816-69 |
Для всех дефектов Контролировать размеры,овальность отверстий, конусность, бочкообразность, неплоскостность и непараллельность |
|||||||
 мм, на
 мм
 мм
 мм
 мм
 мм на
 мм на
5. Расчет припусков на механическую обработку
Определяем минимальный припуск для данной детали, то есть для тел вращения:
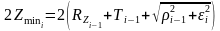 ,
(5.1)
где
 -
величина шероховатости обрабатываемой
поверхности детали, полученная на
предшествующем переходе операции, мкм;
 -
величина дефектного слоя поверхности
детали, полученная на предшествующем
переходе, мкм;
 -
погрешность установки выполняемого
перехода, мкм;
 -
величина погрешности пространственных
отклонений на предшествующем переходе,
мкм.
Погрешность промежуточных пространственных отклонений равна:
 ,
(5.2)
где
 -
общее отклонение оси детали от
прямолинейности, которое может быть
определено по формуле:
=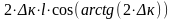 ,
(5.3)
где
 -
удельная кривизна заготовки в мкм на
один миллиметр длины и диаметра,
=
2 мкм;
l - длина выхода заготовки при консольном закреплении, мм;
см - смещение оси заготовки в результате погрешности центрирования, значение которой можно определить по формуле:
см
= 0,25 ,
(5.4)
где - точность выполнения размера заготовки.
Для последующих переходов:
 =
0,1·
,
(5.5)
=0,1· .
(5.6)
Максимальный припуск равен:
2 =2
 +
 +
 ,
(5.7)
где , - точность выполнения размеров предшествующего и выполняемого переходов, мкм.
Расчётные данные по определению припусков сведены в таблицу 5.1.
Приведём пример расчёта припусков на точение черновое:
=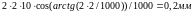
см =0,25·0,5 =0,125 мм,

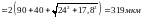
 = 319 + 250 + 100 = 669 мкм,
Таблица 5.1 - Расчёт припусков на обработку по технологическим операциям для дефекта №5 – износ шейки под наружный подшипник ступицы.
Технологические операции |
Элементы припуска, мкм. |
Допуск на размер
|
Предельные отклонения размера, мм |
Предельные отклонения припуска, мкм. |
Квалитет точности IT
|
|||||||
|
|
|
|
|
|
|
|
|
||||
Деталь после наплавки |
200 |
60 |
50 |
40 |
250 |
35,86 |
35,69 |
860 |
690 |
12 |
||
Точение черновое |
90 |
40 |
24 |
17.8 |
250 |
30,669 |
30,319 |
669 |
319 |
10 |
||
Точение чистовое |
40 |
30 |
4,55 |
2.4 |
100 |
30,285 |
30,15 |
285 |
150 |
8 |
||
Шлифование |
6,3 |
10 |
1,8 |
1,2 |
35 |
30,071 |
30,036 |
71 |
36 |
6 |
||


Определяем толщину слоя покрытия (при наплавке). Величина слоя покрытия равна сумме межоперационных припусков с учётом величины износа и механической обработкой:
h
=
 +
 +
 ,
(5.10)
где h - толщина слоя покрытия, мм;
- припуск на механическую обработку; = 0,1 мм;
-величина износа восстанавливаемой поверхности детали,
=0,1мм
- суммарный припуск на обработку, мм.
h = 0,1 + 0,1 + 1,46 = 1,66 мм.