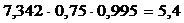Дипломная (вкр): Реконструкция участка финишной обработки труб в цехе гнутых профилей
Реконструкция участка финишной обработки труб в цехе гнутых профилей
Содержание
Введение
. Анализ состояния вопроса и постановка целей и задач проекта
. Разработка привода вращения промывочного барабана
.1 Описание конструкции, назначения и принципа действия исполнительной машины
2.2 Разработка и описание кинематической схемы привода
2.3 Энергокинематический расчёт привода
.4 Расчет закрытой цилиндрической зубчатой передачи
.5 Расчёт закрытой конической зубчатой передачи
.6 Расчёт и проектирование червячной передачи
.7 Ориентировочный расчет и конструирование приводного вала
.8 Предварительный выбор подшипников
.9 Проверка долговечности предварительно выбранных подшипников
.10 Уточненный расчет приводного вала
.11 Подбор муфт
.12 Подбор шпонок и проверка прочности шпоночных соединений
. Разработка гидравлического привода зажима трубы
.1 Исходные данные
.2 Расчет и выбор исполнительного гидродвигателя
.3 Определение производительности для ГЦ
.4 Расчет и выбор насосной установки
.5 Составление принципиальной схемы гидросистемы промывочного станка линии зажима (отжима) труб
.6 Принцип работы гидросхемы промывочного станка
.7 Расчет трубопроводов линии ''зажима'' (''отжима'') труб
.8 Выбор гидроаппаратуры линии ''зажима'' (''отжима'') труб
.9 Прочая гидроаппаратура
.10 Определение потерь давления в гидроаппаратах и трубопроводах
.11 Расчет потерь давления по длине трубопровода лини ''зажима'' труб
.12 Определение местных потерь давления DРМ
. Разработка механизма зажима трубы
. Разработка технологического процесса изготовления шестерни привода транспортера
.1 Описание конструкции и назначения детали
.2 Технологический контроль чертежа детали. Анализ технологичности конструкции детали
.3 Выбор способа изготовления и формы заготовки
.4 Выбор плана обработки детали
.5 Выбор типа производства и формы организации технологического процесса
.6 Расчет припусков на обработку
.7 Выбор оборудования
.8 Выбор режущих инструментов
.9 Выбор средств измерения и контроля размеров
.10 Выбор режимов резания
.11 Техническое нормирование времени операций
.12 Проектирование операции с применением станка с ЧПУ
.13 Организация производственного процесса
.14 Расчет стоимости механической обработки детали
. Разработка шпоночной протяжки
. Разработка компоновочной схемы участка для промывки труб
Заключение
Список использованных источников
Введение
ОАО “ Северсталь” создано на базе Череповецкого металлургического комбината, основанного в 1955 г. и специализирующегося на производстве сортового и листового проката. В составе сортового блока эксплуатируются следующие сортовые и прокатные станы: блюминг, непрерывно-заготовочный стан, сортовые станы 350 250 , проволочные станы 150 и 280. Листовое производство представлено двумя станами горячей прокатки: непрерывным широкополосным 2000 и комбинированным 2800/1700 , а также цехом холодной прокатки углеродистого листа.
Обеспечение прокатного производства осуществляется из собственных сталеплавильных цехов, конвертерного, электросталеплавильного и мартеновского. Разливка стали производится непрерывным способом (конвертерный цех и частично ЭСПЦ) и в слитки (мартеновский цех и ЭСПЦ).
Головные цеха комбината включают две углеобогатительные фабрики, коксохимическое производство, три агломерационные фабрики и доменный цех в составе пяти печей. Производство товаров народного потребления представлено цехом эмалированной посуды и цехом ширпотреба.
год являлся последним годом стабильной работы комбината. Период с 1989 г. по 1998 г. характеризовался неуклонным спадом производства. С 1999 г. начинается медленный рост объемов производства.
Цех гнутых профилей является конечным потому, что цех предназначен для проката гнутых профилей и труб различного диаметра, что является готовой продукцией.
Основной задачей цеха является производство прямошовных, электросварных труб и гнутых профилей широкого сортамента. Готовая продукция цеха пользуется большим спросом у потребителей из многих стран, она находит применение в строительстве, машиностроении, автопроме, судостроении и в других производствах. В составе цеха два трубоэлектросварочных стана ТЭСА 19-50, ТЭСА 50-76 и два профилегибочных агрегата 1-4 50*200, 2-8 200*400, так же есть агрегаты перфорации и производства S-образного профиля. Заготовкой является штрипс в рулонах, поставляемый из других подразделений.
После реконструкции и перевода на трубную технологию на ПГА 2-8
производят водо-газопроводные трубы диаметром от 89 до 159 мм, длинной от 6 до
12 метров. В технических требованиях на данный вид продукции указывается
необходимость обработанных кромок торцов труб. Для выполнения данного
требования был спроектирован и установлен участок торцовки, промывки и
гидроиспытаний труб ТПГ 159.
1. Анализ состояния вопроса, постановка целей и задач проекта
В настоящее время в цехе гнутых профилей проведена реконструкция целью, которой являлся полный перевод стана на трубную технологию. При изготовлении водо-газопроводных труб последним этапом является: подрезка торцов трубы, устранение посторонних частиц из нее, проверка на стенде гидроиспытаний. Для того чтобы изготовленные в ЦГП трубы считались готовой продукцией, удовлетворяющей требованиям заказчика, в цехе был спроектирован и установлен участок ТПГ - 159 задачей, которого является финишная обработка труб.
В процессе работы ПГА 2-8 был расширен типоразмер производимых водо-газопроводных труб.
Однако установка для промывки водо-газопроводных труб в этом случае имела ряд недостатков:
. Механизм зажима трубы не соответствовал новым типоразмерам.
. Недостаточная мощность гидросистемы станка.
. Недостаточная мощность привода вращения барабана.
Поэтому для решения этих недостатков необходима модернизация установки для промывки водо-газопроводных труб, являющейся частью участка ТПГ - 159.
Исходя из поставленной цели необходимо решение следующих задач:
. Разработать и спроектировать привод вращения барабана.
. Разработать и спроектировать гидропривод зажима трубы.
. Разработать схему участка.
. В технологической части проекта разработать технологический процесс изготовления детали привода станка - шестерня.
. Спроектировать режущий инструмент - шпоночную протяжку.
. Расчитать капитальные затраты на модернизацию.
. Расчитать эксплуатационные расходы.
. Определяеть экономический эффект от использования нового агрегата.
. Представить анализ условий труда на участке, меры по обеспечению безопасных условий труда.
. Рассчитать целесообразность использования индивидуальных средств защиты.
11. Меры по охране окружающей среды и экологии ПАО «СеверСталь» вцелом.
2. Разработка привода вращения промывочного барабана
.1 Описание конструкции, назначения и принципа действия исполнительной
машины представлены на рисунке 2.1.
Рисунок 2.1 - Принципиальная схема привода
Наименование машины: Привод станка для промывки труб.
Станок работает следующим образом.
Трубы после обработки торцов шнековым транспортером (устройством для задачи труб) подаются к подъемному механизму станка (стойки транспортирующие) с одновременной ориентацией в направлении оси машины по торцу и параллельно оси.
После этого подъемные механизмы стоек транспортирующих поднимают трубы до оси барабана, в этом положении осуществляется зажим трубы зажимным механизмом. Сопло вращающегося промывочного барабана копиром подается вперед и прижимается к торцу трубы, при этом открывается полость, соединяющая сопло с подводимой к барабану эмульсией, эмульсия проходит через трубу, вымывая стружку и грат, сливается в отводной кожух, сбрасывается по склизу на движущийся транспортер, расположенный рядом со станиной, стружка и грат с транспортера попадают в короб для стружки, а эмульсия через отверстия сливается по желобу в бак, где повторно используется.
Состав привода станка:
В состав станка входят: станина и привод, состоящий из электродвигателя, муфты, цилиндрической передачи, конической передачи, червячной передачи, приводного вала.
Станина является несущим элементом станка и состоит из головной части и двух секций.
Головная часть станины состоит из двигателя привода станка, первой и второй опоры привода вращения промывочного барабана.
Две секции служат для монтажа стоек транспортирующих, устройства для задачи труб и установки для отвода эмульсии и стружки на стружкотранспортер.
Промывочный барабан с четырьмя соплами монтируется на упомянутых опорах. На барабане крепятся: вращающийся гидроподвод, зажим труб и вентиль подвода эмульсии.
Привод вращения барабана:
Привод вращает барабан и соединенный с ним вал стоек транспортирующих.
Состоит привод из электродвигателя и механизма, встроенного в корпус, который
является также и разъемной опорой барабана, на корпус привода крепится вентиль
для промывочной жидкости и копир для перемещения сопел. Электродвигатель
крепится на головной части станины и соединен с входным валом механизма муфтой
с резиновыми вставками.
.2 Разработка и описание кинематической схемы привода
После ознакомления с устройством и принципом действия машины в целом переходим к разработке кинематической схемы привода.
Одним из основных элементов любой машины является двигатель, который передает вращающий момент рабочему органу, в нашем случае валу рабочей машины (цилиндрической передаче, конической передаче, червячной передаче и барабану).
Для согласования режима работы двигателя и рабочего органа исполнительной машины, для понижения угловой скорости и увеличения передаваемого момента в передаточное число раз производим расчет передач привода. Число ступеней привода определяем в зависимости от общего передаточного числа - u общ.
Для обеспечения силовой и кинематической связи сборочные узлы (двигатель и привод) соединяем между собой муфтой. Весь привод монтируем на отдельной плите (станине).
В качестве опор для всех вращающихся валов соответствующего механизма применим подшипники качения. Двигатель, муфта, подшипники качения являются стандартными изделиями, параметры которых регламентированы ТУ, ГОСТОМ.
Кинематическая схема привода представлена на рисунке 2.2.
.3 Энергокинематический расчет привода
Разработать привод вращения барабана:
Мощность исполнительного механизма Nрм =5,3 кВт
Частота вращения выходного вала привода n = 5,3 об./мин.
Выбор двигателя
Для проектируемых машин агрегатов рекомендуется применять трехфазные короткозамкнутые асинхронные двигатели серии 4. Эти двигатели наиболее универсальны. Закрытое и обдуваемое исполнение позволяет их использовать для работы в загрязненных условиях, в открытых помещениях. [1, стр. 40]. Определяем требуемую мощность рабочей машины по заданию Nрм =5,3 кВт
Определяем общий коэффициент полезного действия привода. Для определения
общего КПД привода устанавливаем источники потери мощности на основе анализа
кинематической схемы привода. В данном приводе к ним относятся: муфта, закрытая
цилиндрическая передача, закрытая коническая передача, червячная передача,
подшипники качения.
Рисунок 2.2 - Кинематическая схема привода
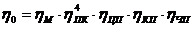 (2.1)
значения КПД передач и подшипников качения принимаем по (2 таблица 1.1.]
где
 - кпд муфты;
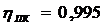 - кпд
подшипника качения;
 - кпд
цилиндрической передачи;
 - кпд
конической передачи;
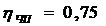 - кпд
червячной передачи.
Тогда
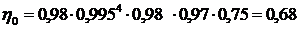
Определяем
требуемую мощность электродвигателя
 , кВт
(2.2)
= кВт
Из
найденных данным, учитывая условие,  выбираем
По найденным данным, учитывая условие, выбираем
электродвигатель Д-31 ГОСТ 184-71:
Номинальные данные двигателя
Номинальная
частота вращения,  840 об/мин.
Максимальная
частота вращения,  3600 об/мин.
Мощность
двигателя,  8.0 КВт
Определяем передаточные числа привода
Общее передаточное число привода
 (2.3)
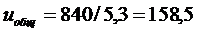
Задаёмся передаточными числами:
червячная передача - Uчер. = Z2/Z1=75/1=75,
передаточное число конической передачи принимаем Uкон.=1,
тогда
общее передаточное число цилиндрической передачи находим следующим образом.
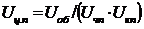 (2.4)
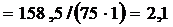
Определение силовых и кинематических параметров привода
Определяем мощность
на
двигателе: 

на
быстроходном валу:
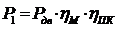 ,
 (2.5)
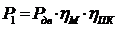 =
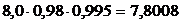

на
промежуточном валу:
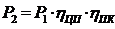 ,
 (2.6)
=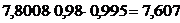

на червячном валу:
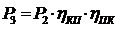 ,
 (2.7)
=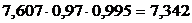

рабочей
машины:
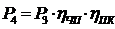 ,
 (2.8)
=