Дипломная (вкр): Реконструкция участка финишной обработки труб в цехе гнутых профилей
Допускаемое
напряжение изгиба
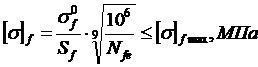 (2.90)
где
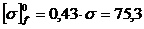 МПа - предел изгибной выносливости
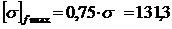 МПа -
предельное допускаемое напряжение
 - коэффициент
безопасности
 -
эквивалентное число циклов перемены напряжений
 (2.91)
где
 - суммарное число циклов перемена напряжений
 = 1 -
коэффициент приведения
 (2.92)
где n = 5,33об./мин. - частота вращения червяка
t = 20000ч. - срок службы передачи
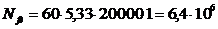
Поскольку число Nfе>106 то его примем равным 106МПа
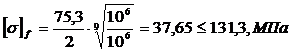
Выбор числа заходов червяка и числа зубьев колеса
Число
заходов червяка принимаем: 
Тогда
число зубьев колеса:
 (2.93)
чер. = 75 - передаточное число червячной передачи
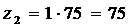
Межосевое
расстояние
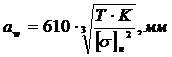 (2.94)
где Т = 9811,3 Н·м - Момент кручения на четвёртом валу
 -
ориентировочное значение коэффициента нагрузки
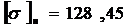 МПа -
допускаемое контактное напряжение
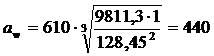 мм
Конструктивно
принимаем значение межосевого расстояния  мм
Осевой
модуль
 (2.95)
где
мм - межосевое расстояние
 - число
зубьев колеса
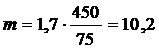
Примем из ближайшего стандартного значения m = 10
Коэффициент диаметра червяка
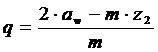 (2.96)
где
мм - межосевое расстояние
 - число
зубьев колеса
 - осевой
модуль
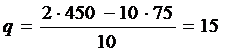
Расчётное
значение округляется до  по ГОСТ1972 -74
Определим
коэффициент смещения инструмента
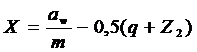 (2.97)
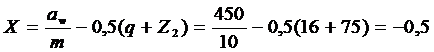

Определим
фактическое передаточное число uф и проверим его отклонение Du от заданного u
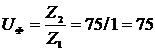 (2.98)
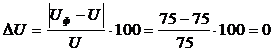
Определим
фактическое значение межосевого расстояния
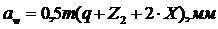 (2.99)
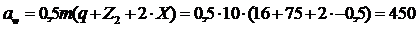 мм
Определим основные геометрические параметры передачи
а) Основные размеры червяка:
делительный
диаметр:
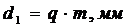 (2.100)
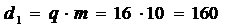 мм
начальный
диаметр:
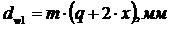 (2.101)
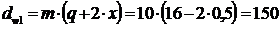 мм
диаметр
вершин витков:
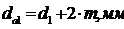 (2.102)
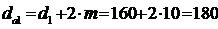 мм
диаметр
впадин витков:
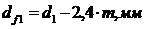 (2.103)
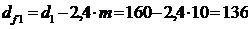 мм
делительный
угол подъема линии витков:
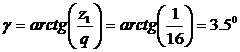 (2.104)
принимаем
 =30 34/ 3,5// [по 3
таблице 4.3.]
длина
нарезаемой части червяка:
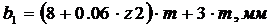 (2.105)
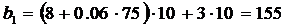 мм
Принимаем b1=300 мм по [3 таблице 13.15]
б) основные размеры венца червячного колеса:
делительный
диаметр:
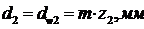 (2.106)
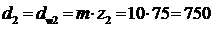 мм
диаметр
вершин зубьев:
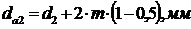 (2.107)
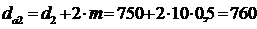 мм
наибольший
диаметр колеса:
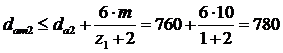 мм
(2.108)
диаметр
впадин зубьев:
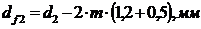 (2.109)
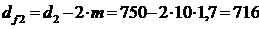 мм
ширина
венца:
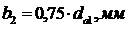 (2.110)
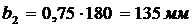
условный
угол обхвата червяка венцом колеса 2d:
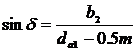 (2.111)
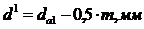 (2.112)
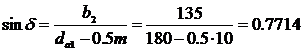 ;

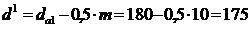 мм
Определение сил в червячном зацеплении
Окружное усилие на червяке:
t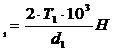 (2.113)
t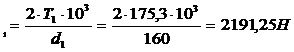
Окружное усилие на колесе:
t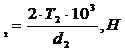 (2.114)
Ft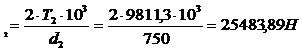
Радиальное усилие на колесе и червяке:
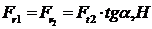 (2.115)
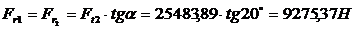
Осевое
усилие на колесе:
 (2.116)
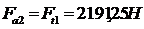
Осевое
усилие на червяке:
 (2.117)
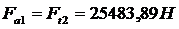
.7
Ориентировочный расчет и конструирование приводного вала
Определяем геометрические параметры ступеней вала
а)
Определяем диаметр 1 ступени (выходного конца):
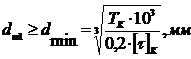 (2.118)
Так
как червяк соединяется с промежуточным валом через коническую передачу, то
учитывая влияние на изгиб вала осевых нагрузок примем 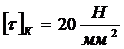
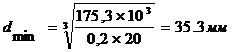
Учитывая диаметр червяка равный 180 мм. и ширину 300 мм принимаем диаметры ступеней:
а) Диаметр третьей и пятой ступени принимаем равным 110 мм.
б) Диаметр второй и шестой ступени под подшипник принимаем равным 100мм.
в) Диаметр первой ступени принимаем равным 60 мм.
г) Длину первой ступени принимаем равной 60 мм.
д)
Длину второй ступени принимаем равной сумме ширины корпуса подшипника и крышек
подшипника  .
е)
Длина третьей и пятой ступени и состоит из разницы ширины червяка полученной
расчетным путем и расстояния между опорами. 
ж) Длина шестой ступени получается конструктивно
Схема
вала приведена на рисунке 2.7.
Рисунок
2.7 - Эскизная компоновка вала
.8
Предварительный выбор подшипников
Согласно всех перечисленных требований к опорам, наиболее подходящим вариантом является подшипник роликовый конический радиально-упорный.
По посадочному диаметру (d=100мм) подбираем марку и условное обозначение подшипника.
При больших радиальных нагрузках конический роликоподшипник может быть использован в плавающей опоре.
Выбранный роликоподшипник радиально-упорный конический однорядный легкой серии марки 7520 ТУ37.006.162 - 89
Техническая характеристика подшипника представлена в таблице 2.8.
Таблица 2.8 - Техническая характеристика подшипника
Вал
Типоразмер
Со стороны конической шестерни
7520
100х180х49
Со стороны глухой крышки
7520
100х180х49
.9 Проверка долговечности предварительно выбранных подшипников
Вертикальная плоскость:
Определяем опорные реакции
Проверка
Верно
Определяем
изгибающие моменты вдоль оси ОХ
Горизонтальная
плоскость:
Определяем
опорные реакции
Проверка
Верно
Определяем
изгибающие моменты вдоль оси ОY
Определяем
крутящий момент
Определяем
суммарные моменты
Суммарные
радиальные реакции опор подшипников
Левая
сторона: Правая
сторона Строим
эпюры изгибающих и крутящего моментов Построение
эпюр представлено на рисунке 2.9. Определяем
по [1. таблице 9.1. страница 141]:
Коэффициент
радиальной нагрузки: X=0.56
Коэффициент
безопасности: Кб=1.1
Коэффициент
температурный: КT=1
Коэффициент
вращения: V=1
Определяем
коэффициент влияния осевого нагружения:
e = 0.36 [1.
таблица 9.2.]
Определяем
коэффициент осевой нагрузки:=1.4 [1. таблица 9.2.]
Задаемся
требуемой долговечность подшипника по ГОСТ 16162-85 для зубчатых редукторов Определяем
радиальные нагрузки
Определяем
по наиболее нагруженному подшипнику
Рисунок
2.9- Эпюры Осевая
нагрузка подшипника
Определяем
отношения
Определяем
отношения
Определяем
эквивалентную динамическую нагрузку
Определяем
динамическую грузоподъемность
подшипник
пригоден
2.10
Уточненный расчет приводного вала
Определяем
нормальное напряжение в опасном сечении вала
где
Определяем
касательное напряжение
где
Определяем
коэффициент концентрации нормальных и касательных напряжений:
Где
Определяем
пределы выносливости в расчетном сечении вала
где Определяем
коэффициенты запаса прочности
Определяем
общий коэффициент запаса прочности
.11
Подбор муфт
Муфты
применяют практически во всех механизмах. Ее тип выбирают в зависимости от тех
требований, которые предъявляют к ней в данном приводе. В данной конструкции
приводного устройства используются муфта для соединения быстроходного вала
двигателя и привода. При установке привода на общей раме, допускается
несоостность валов,которая сравнительно невелика, поэтому от муфт не требуется
высоких компенсирующих свойств. Соединяемые муфтой валы - горизонтальные. Одним
из немаловажных требований, предъявляемых к приводу и соответственно и к муфте,
является высокая нагрузочная способность. Исходя из перечисленных требований,
наиболее подходящим типом муфты для привода является муфта упругая со
звездочкой.
Эта
муфта применяется для соединения горизонтальных соосных валов при передаче
вращающего момента от 2,5 до 400H·M и диаметрах валов от 6 до 60 мм. Основной
характеристикой при подборе муфт является передаваемый муфтой крутящий момент,
учитывающий наиболее тяжелые условия ее нагружения, называемый расчетным моментом
и определяемый по формуле:
где
k1 = 1,2 - коэффициент безопасности;2 = 1 -
коэффициент условия работы муфты.
Т
=90,99 H·м - момент, передаваемый муфтой.
125 - 60 - 1 - 60 - 2 - У3 ГОСТ14084 - 93
.12 Подбор шпонок и проверка прочности шпоночных соединений
Подбор шпонок
На
приводном валу рассчитываемой нами передачи насажена коническая шестерня,
закрепленная на валу с помощью шпоночного соединения. Диаметр этого участка
приводного вала равен 60 мм, исходя из которого, подбираем номинальные размеры
шпонки. Ширину шпонки выбираем равной (0,25 - 0,30) d, тогда для вала сечением
60 мм ширина шпонки будет равна 18 мм. Размеры сечений стандартных
призматических шпонок выбираем из стандартного ряда: 18 Длина
шпонки выбирается по ГОСТ 23360 - 78 Кроме
посадки конической шестерни, шпоночное соединение применяется и для крепления
выходного конца вала закрытой зубчатой передачи в упругой муфте Принцип подбора
тот же.
Проверочный
расчет шпонок
Проверочный
расчет призматических шпонок производится по формулам:
а)
на смятие
б) на срез
где
MK - крутящий момент, передаваемый соединением;
d - диаметр вала; b, l, h - высота, ширина, рабочая длина шпонки.
Чаще всего ограничиваются расчетами на смятие.
Найдем рабочую длину шпонки:
Находим
действительное напряжение смятия для шпоночного соединения:
Допускаемое напряжение смятия для шпоночного соединения :
.2 условие
проверочного расчета на смятие выполняется
3.
Модернизация гидропровода открывания-закрывания вентиля в промывочном станке
.1
Исходные данные
1
Вид механизма: механизм зажима трубы.
Тип
оборудования: станок промывочный.
Тип
гидродвигателя: поступательное движение.
Способ
регулирования скорости: дроссельное, на выходе.
Нагрузочные
параметры привода:
.1
Осевое усилие R (H) по базовому станку
Скоростные
параметры привода:
.1
Наибольшая линейная скорость V (м/с) по базовому станку.
Способ
монтажа аппаратуры встраиваемый.
1 Механизм закрытия (открытия) управляемых вентилей В1,В2,В3.
Р= 3 МПа; Rmax=
12.5МПа; Vmax=0.01м/с.
Расчет ведем на один гидродвигатель
Рисунок 3.2 - Схема гидроцилиндра
где
Р1=1,98 МПа; Р2=1,98 МПа; y1=y2=0,5; Rmax=8000H.
Pн=6,3 МПа
Р1=2/3
Pн ≈4,2
МПа
Qmax=Q1=F1·Vmax
Q2=F2·Vmax
Qmax=Q1=0,00126·0,1=0,000126 м3/с
Q2=F2·Vmax=0,00037·0,1=0,000037 м3/с
2 Механизм зажима (отжима) труб.
R1=2/3 Rн=2/3·6,3=4,2 МПа; Rmax=12500 H; Vmax=0,1 м/с
Где
P1=4,2 МПа,
Р2=0,6МПа, y1=y2=0,5
По
ГОСТ 12447 - 80 принимаем Dст =40мм, dшт =y2*Dст=0,7*40=28
мм
F1=0,00126м2 , F2=0,00037м2
По
таблице 5[4,страница 70] принимаем по ОСТ 2 Г 21 - 2 - 73 гидроцилиндр:
П
241 - 40·28·120 ОСТ 21 - 2 - 73. Количество ГЦ - 4шт.
3.3
Определение производительности для ГЦ
Механизм
открывания (закрывания) В1,В2,В3
Qmax=Q1=F1·Vmax
м3/с
(3.3)2=F2·Vmax м3/с
(3.4)
Qmax=Q1=F1·Vmax=0,00126·0, 1 = 0, 000126 м3/с
Q2=F2·Vmax=0,00037·0,1 = 0,000037 м3/с
Механизм
зажима(отжима) труб
Qmax=Q1=F1·Vmax=0,000126м3/с=7,6 л/мин
Q2=F2·Vmax=0,000037м3/с=2,22
л/мин
Определяем максимальную производительность для обоих механизмов
Qmax =SQmax1
+ SQmax2 м3/с (3.5)
SQmax 1=3·Qmax м3/с (3.6)
SQmax2
=4·Qmax м3/с (3.7)
SQmax 1=3·Qmax = 3·0,000126=0,000378 м3/с
SQmax2
=4·Qmax = 4·0,000126=0,0005 м3/с
Qmax =0,000378+0,005=0,00088 м3/с=53 л/мин
3.4 Расчет и выбор насосной установки
Выбор насосной установки осуществляется исходя из требуемой
производительности Qтр и давления в
системе гидропривода Рmax .
Qтр = Qmax =53 л/мин; Рmax =Р1·3/2= 3·3/2=4,5МПа.
По таблице 48 [4. страница 366] выбираем насосную установку: тип 4Г 48 -
1 с клапанной коробкой Г33 - 1 для автоматического переключения ступеней
насосов, с пластинчатым нерегулируемым двухпоточным насосом 18Г12 - 33М.
Qmax=18/35 л/мин, Рmax=6.3МПа, SQн.у
= 18+35=53 л/мин.
3.5 Составление принципиальной схемы гидросистемы промывочного станка
линии зажима (отжима) труб
Линия запитана так же от насоса НП1, через напорный фильтр Ф1 и обратный клапан
КО5, масло под давлением подается на клапан давления КД1, который настраивается
на рабочее давление (Р1=2МПа) и далее через дроссель ДР2 рабочая
жидкость поступает во вращающийся гидрораспределитель ВР, к точкам: ''зона
давления зажима'' и ''зона давления разжима''. В зависимости от положения ВР
масло поступает в ту или иную полость ГЦ4, ГЦ5, ГЦ6, ГЦ7, происходит ''зажим''
или ''разжим'' трубы. Далее масло по линии слива ВР сливается в бак.
Регулирование скорости ''зажима'' и ''разжима'' трубы осуществляется с помощью
дросселя ДР2, а контроль за давлением в системе осуществляет реле давления РД1.
Визуальный контроль - манометр МН1.
Схема движения рабочей жидкости в линии ''зажим'' (''отжим'') труб.
ГЦ4(ПК)/ГЦ4(ШК)
БАК-НП1-Ф1-КО5 - КД1 - ДР2 - ВР - ГЦ5(ПК)/ГЦ5(ШК)
ГЦ6(ПК)/ГЦ6(ШК)
БАК - ГЦ7(ПК)/ГЦ7(ШК) - БАК
Схема 2 ''Зажим''
ГЦ4(ШК)/ГЦ4(ПК)
БАК-НП1-Ф1-КО5 - КД1 - ДР2 - ВР - ГЦ5(ШК)/ГЦ5(ПК)
ГЦ6(ШК)/ГЦ6(ПК)
БАК - ГЦ7(ШК)/ГЦ7(ПК) - БАК
Схема 3 '' Отжим'
3.6 Принцип работы гидросистемы промывочного станка
Обрабатываемую трубу вставляют в патрон станка и включают его. Включается
в работу система смазки коробки скоростей. Оператор включает кнопку ''зажим'' и
труба зажимается в патроне. Линия ''зажима'' (''разжима'') работает по схеме
№3. Затем включается линия ''закрытия'' (''открытия'') управляемых вентилей В1,
В2, В3. Оператор включает в работу насос НП1, затем кнопку ''открытие'',
включаются электромагниты Y2, Y3, Y5 гидрораспределителей Р1, Р2, Р3. Происходит открывание
вентилей В1, В2, В3. Затем включаются насосы НП2, НП3, НП4, НП5 и промывочная
жидкость(эмульсия) начинает поступать на обработку трубы. После обработки,
оператор выключает насосы НП2, НП3, НП4, НП5, по мере необходимости 'закрывает'
управляемый вентиль В1 (или оставляет его открытым, для дальнейшей работы) и
производит ''отжим'' трубы. Обработанную (промытую) трубу вынимают из патрона
станка.
3.7 Расчет трубопроводов линии ''зажима''(''отжима'') труб
Участок 16-17-17-19-19А-20-21-22-23-24-25-26 - линия нагнетания
Qmax = Qmax ·4=7,64=30,4
л/мин, Pmax =2 МПа; Vрек =2 м/с
Выбираем
трубу: Æ 20·1 ГОСТ 8734 - 75
Участки:
27 - 28; 29 - 30; 31 - 32; 33 - 34 - линии напорно-сливные
Qmax = 7,64
л/мин, P1 =2 МПа; Vрек =2 м/с
Выбираем
трубу: Æ 20·1 ГОСТ 8734 - 75
Участки:
35 - 36; 37 - 38; 39 - 40; 41 - 42 - линии напорно-сливные
Qmax = 2,22
л/мин, P1 =2 МПа; Vрек =2 м/с
Выбираем трубу: Æ 11·0,5 ГОСТ 8734 - 75
Участок: 43 -44 - 45 - 48 - 49 линии слива
Qmax = 7,64 л/мин, P1 =2 МПа; Vрек =2 м/с
Выбираем
трубу: Æ 20·1 ГОСТ 8734 - 75
3.8 Выбор
гидроаппаратуры линии ''зажима''(''отжима'') труб
Клапан
давления КД1
Выбираем
гидроклапан давления: тип Г 54 - 23
Qном=40 л/мин; Qmax =63 л/мин;Pmax =2,5МПа; dу=16 мм;
DРном= 0,25 МПа;
Дроссель
ДР 2
Выбираем
дроссель: тип ПГ 77 - 14
Qmin=0,25
л/мин; Qmax =80
л/мин; Pmax =20
МПа; dу= 20 мм; DРном =0,2 МПа
Реле
давления РД1
Выбираем
реле давления: тип ПГ 62 - 11
Контролируемое
давление Р1=0,6 - 5 МПа
3.9 Прочая
гидроаппаратура
Манометр
МН1 - МТП - 3 - 100 С ГОСТ 8625 - 77
Золотник
включения манометра Тип ЗМ6 - 320, Рном = 32МПа
3.10 Определение
потерь давления в гидроаппаратах и трубопроводах
Определение
потерь давления в ГА
DРГаi = DРОi + AQi + BQi,(МПа)
(3.10)
DРО -
давление открывания или настройки ГА
Pном - потери давления в ГА при номинальном расходе
Qmax -
максимальный расход через ГА
Qi -
расход жидкости через ГА фактический
Фильтр
Ф1
Qmax
=63 л/мин = 0,00105 м3/с; DРном=
0,12 МПа;
DРО =0;
Qi =53
л/мин = 0,00088 м3/с
DРФ1 =0+57·
(0,00088)+54422· (0,00088)2 = 0 + 0,05 + 0,042 = 0,092 МПа
Клапан
обратный КО5
Qmax
=80 л/мин =0,00133 м3/с; DРном=
0,25МПа; DРО=0,1МПа; Qi =0,00088
м3/с
DРКО5 =
0,1 + 56· (0,00088)+42399· (0,00088)2=0,1+0,049+0,033=0,18МПа
Дроссель
ДР1
Qmax
= 80 л/мин = 0,00133 м3/с; DРном =
0,2МПа;
DРО= 0; Qi = 2,3
л/мин = 0,00038 м3/с
DРДР1=0+75·
(0,00038)+ 56532· (0,00038)2 = 0,0285 + 0,008 = 0,0365 МПа
Клапан
давления КД1
Qmax
= 63 л/мин = 0,00105 м3/с; DРном =
0,25 МПа;
DРО = 0,15
МПа; Qi =
30,4 л/мин = 0,00051 м3/с
DРКД1=0,15+48(0,00051)+45351(0,00051)2=0,015+0,025+0,012=0,19МПа
Дроссель
ДР2
Qmax =80л/мин=0,00133м3/с;
DРном =0,2МПа; Qi =30,4л/мин = 0,00051 м3/с
DРДР2=0+75·
(0,00051)+ 56532· (0,00051)2 = 0,0382 + 0,018 = 0,0562 МПа
Вращающийся
распределитель ВР
Qmax
= 80 л/мин = 0,00133 м3/с; DРном =
0,45МПа;
Qi = 30,4
л/мин = 0,00051 м3/с
DРвр=
0,086 + 0,033 = 0,12 МПа
Вращающийся
распределитель ВР
Qmax
= 80 л/мин = 0,00133 м3/с; DРном =
0,45МПа;
Qi = 2,22·4
= 8,88 л/мин = 0,000147 м3/с
DРвр =169·
(0,000147) + 127197· (0,000147)2 = 0,025 + 0,003 = 0,028 МПа.
3.11 Расчет
потерь давления по длине трубопровода линии ''зажима''труб
Участок: 16-17 -18-19-19А
-20-21-22-23-24-25-26 линия нагнетания
L =2,5 м ; Qmax=30,4 л/мин; Vрек= 2 м/с; dст =18мм
Режим
течения жидкости - ламинарный.
Участки:
27 -28; 29 - 30; 31 -32; 33 - 34 - линии напорно-сливные
Lобщ =0,5 м ; Qmax=7,6 л/мин; Vрек= 2 м/с; dст=10мм
Режим
течения жидкости - ламинарный.
Участки:
35 - 36; 37 - 38; 39 - 40; 41 - 42 - линии напорно-сливные
Lобщ =0,5 м ; Qmax=2,22 л/мин; Vрек= 2 м/с; dст=5мм
Режим
течения жидкости - ламинарный.
Участок:
43 - 44 - 45-46 - 47 -48 - 49 линия слива
Lобщ =2 м ; Qmax= 30,4 л/мин; Vрек= 2 м/с; dст=18мм
Режим
течения жидкости - ламинарный.
Участок:
43 -44 -45- 46- 47- 48 - 49 линия слива
Lобщ =2 м ; Qmax=2,22·4=8,88 л/мин; Vрек= 2 м/с; dст=18мм
Режим
течения жидкости - ламинарный.
3.12 Определение местных потерь давления DРМ
Местные потери давления (DРМ) складывается из потерь в различных местных сопротивлениях
(DРМi) и определяются по формуле:
где
Q - л/мин; dст - мм; x - коэффициент местного сопротивления.
4. Разработка
механизма зажима трубы
Механизм
зажима трубы представляет собой совокупность цепного транспортера и рычажного
механизма с гидравлическим приводом.
Труба,
находящаяся на поверхности накопителя представляющего собой винтовой рольганг
захватывается крюками цепного транспортера и перемещается к торцевой
поверхности промывочного барабана.
На
торцевой поверхности промывочного барабана расположены четыре гидроцилиндра с
рычагами, на которых закреплены сменные вставки.
Сменные
вставки отличаются друг от друга типоразмером в зависимости от диаметра
обрабатываемой трубы.
Зажим
трубы осуществляется следующим образом: при движении трубы по цепному
транспортеру происходит перемещение поршня в поршневую полость гидроцилиндра
при этом рычаг, закрепленный на штоке гидроцилиндра, движется на встречу крюку,
труба, находящаяся между ними оказывается зажатой. В этот момент к трубе
подводится сопло, через которое подается промывочная жидкость.
После
промывки трубы сопло отводится в исходное положение, и поршень перемещается в
направлении штоковой полости гидроцилиндра. Рычаг зажимного механизма движется
по направлению цепного транспортера и труба, находящаяся между рычагом и крюком
освобождается.
Труба
скатывается по направляющим на рольганг.
Передаточный
рольганг приводится в движение, и обработанная труба движется в упаковочный
карман.
Пачка
упаковывается и снимается электромостовым краном.
Схема
стойки указана на рисунке 4.1
Рисунок
4.1 - Стоика транспортирующая и механизм зажима трубы
5.
Разработка технологического процесса изготовления шестерни привода транспортера
В
данной части рассмотрен технологический процесс изготовления цилиндрической
шестерни входящей в состав привода транспортера промывочного станка.
Существующий технологический процесс изготовления шестерни недостаточно
совершенен, поэтому ниже представлен технологический процесс, удовлетворяющий
всем современным требованиям машиностроения с применением станков с ЧПУ.
5.1 Описание конструкции и назначения детали
Зубчатые колеса (шестерни) широко используются в машиностроении в
различных механизмах и служат для изменения передаточных отношений и для
передачи крутящего момента.
Рассматриваемая шестерня имеет шпоночный паз для крепления её на валу и
передачи крутящего момента, имеет простую цилиндрическую форму без ступицы.
Посадочное место имеет две фаски 1 ´ 45о и шероховатость Rа = 2,5 мкм.
Шестерня цилиндрическая, прямозубая изготовлена из стали 38 ХС ГОСТ 4543 - 71.
В целом деталь не габаритная и не требует специальных станочных приспособлений
и оборудования для её обработки. Ниже приведена таблица 5.1 химического состав
стали
Таблица 5.1 - Химический состав стали 38 ХС, %
С
Si
Mn
Cr
S не более
P не более
Cu не более
Ni не более
0,34-0,42
1,00-1,40
0,30-0,60
1,30-1,60
0,035
0,035
0,30
0,30
5.2 Технологический контроль чертежа детали. Анализ
технологичности конструкции детали
Чертеж детали соответствует требованиям стандартов и другим нормативным
документам. Форма детали имеет рациональную компоновку, способствующую
эффективным способам получения заготовки с минимальными припусками на
механическую обработку. Материал детали сталь 38 ХС соответствует
эксплуатационным требованиям, предъявляемым к детали. Количество размеров на
чертеже достаточно для правильного его чтения и изготовления качественных
деталей. Основные конструктивные элементы - радиусы детали - унифицированы.
Мест труднодоступных для обработки деталь не имеет. В ходе технологического
процесса необходимо выдержать все допуски и посадки, указанные на чертеже. А
так же проследить за требуемой шероховатостью поверхности. Изготовление детали
может производиться на типовых станках, типовом оборудовании при помощи
стандартных режущих инструментов, контроль размеров может производиться
непосредственным способом при помощи стандартных измерительных инструментов.
В целом деталь шестерня зубчатая является технологичной.
5.3 Выбор способа изготовления и формы заготовки
Общие исходные данные:
Материал детали - сталь 38 ХС ГОСТ 4543 - 71
Масса детали q = 0,9 кг
Годовая программа N = 50 штук
Данные приведены в таблице 5.2
Таблица 5.2 - Данные для расчета стоимости заготовки по вариантам
Наименование показателей
1 вариант
2 вариант
Вид заготовки
штамповка
прокат
Класс точности, Кт 1
Группа сложности, Кс
1
1
Масса заготовки Q, кг
1,67
2,1
Стоимость одной тонны заготовок приятая за базу C, руб.
12500
12500
Стоимость одной тонны стружки Sо, руб.
1200
1200
Стоимость заготовки по 1 варианту:
Масса заготовки:
где
стоимость
заготовки:
где
Кт, Кс, Кв, Км, Кп - коэффициенты, зависящие от класса точности, массы, марки
материала, и объема производства заготовок;
С
- стоимость 1 тонны заготовок принятых за базу, руб.;- масса заготовки, кг
Стоимость
заготовки по 2 варианту
Масса
заготовки Стоимость
заготовки:
Таким образом, стоимость заготовки получаемой методом штамповки на
кривошипном горячештамповочном прессе ниже, чем стоимость заготовки из
сортового круглого проката, следовательно, её и выбираем для дальнейшего
проектирования.
5.4 Выбор плана обработки детали
Шестерня представляет собой тело вращения, следовательно, однозначно
предполагается токарная обработка детали. Она выполняет роль формообразующей и
является основной в процессе изготовления детали. Поскольку необходимо
произвести полную обработку, и нет возможности выполнить это за одну установку
детали, то токарная операция выполняется с переустановкой детали.
Поскольку обработка детали предполагается в условиях единичного
производства ремонтного комплекса предприятия, то основным видом оборудования
будут являться универсальные станки, однако по заданию проекта необходимо
применение станка с ЧПУ.
Рисунок 5.1 показывает пример детали
Предварительный маршрут технологического процесса обработки детали
«Шестерня зубчатая» приведен в таблице 5.3.
Рисунок 5.1 - Эскиз детали
Таблица 5.32 Предварительный маршрут технологического процесса обработки
детали «Шестерня зубчатая»
№ п/п
Наименование операций и содержание переходов
Выбранное оборудование
1
Токарная операция: Установить деталь. 1.1Подрезать торец.
1.2 Расточить отверстие Æ70мм 1.3 Снять фаски. Переустановить заготовку с
базированием по отверстию Æ70мм 1.4 Подрезать торец 1.5 Точить поверхность Æ110мм 1.6 Снять фаски
Токарно-винторезный станок с ЧПУ 16К20Ф3.
2
Протяжная: Протянуть шпоночный паз В=18мм
Протяжной станок 7Б55У
3
Шлифовальная: Шлифовать
Æ70 мм
Внутришлифовальный станок 3К227А
4
Зубонарезная: Нарезать зубья Z=20 m=5
Зубофрезерный станок 53А50
5
Зубошлифовальная: Шлифовать
зубья
Зубошлифовальный станок 5В833
6
Контроль
5.5 Выбор типа производства и формы организации технологического
процесса
Шестерня зубчатая изготавливается в условиях ремонтного комплекса
производства, и её изготовление осуществляется небольшими партиями, по мере
износа и замены, выходящих из строя. Программа выпуска деталей составляет 50 штук
в год.
В связи с этим изготовление подобных деталей осуществляется на
специальных участках, которые относятся к службе главного механика и входят в
группу ремонтного производства. Такие участки оснащены, в основном,
универсальным оборудованием, поскольку они направлены на изготовление
различного вида продукции, т.е производство, отличается большой номенклатурой
изделий.
 мм
 ;
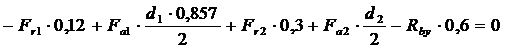
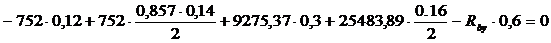
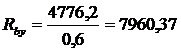 Н
 ;
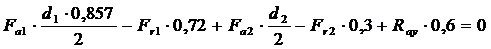
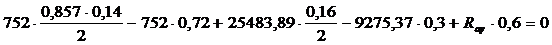
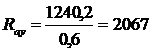 Н
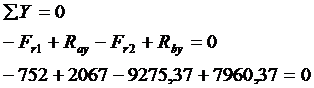
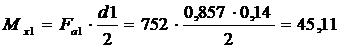
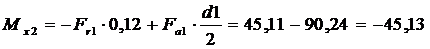
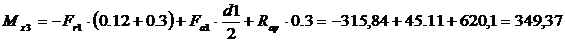
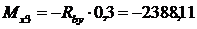

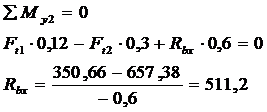
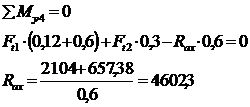
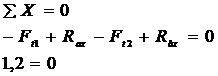
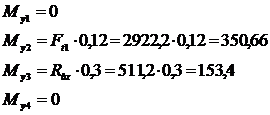
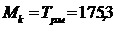

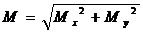
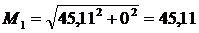
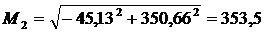
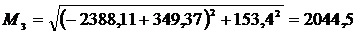
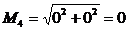

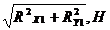 (2.119)
 =
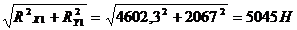

 =
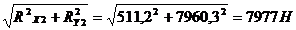

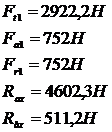
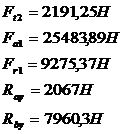

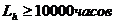
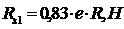 (2.120)
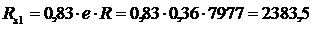 Н
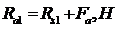 (2.121)
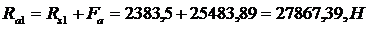
 (2.122)
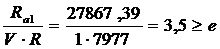
 (2.123)
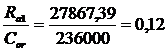
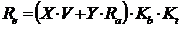 (2.124)
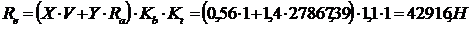
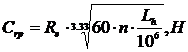 (2.125)
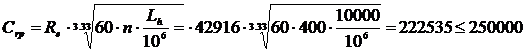
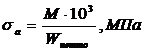 (2.126)
 -
максимальный изгибающий момент
 осевой
момент сопротивления сечения
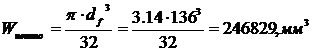
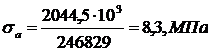
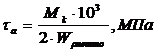 (2.127)
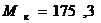 -
крутящий момент на валу
 осевой
момент сопротивления сечения
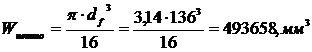
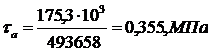
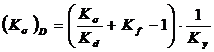 (2.128)

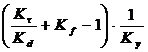 (2.129)
 ,
 - эффективные коэффициенты концентрации напряжений
 - коэффициент
влияния размеров
 -
коэффициент влияния шероховатости
 -коэффициент
влияния упрочнения
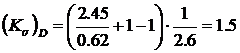
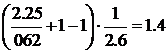
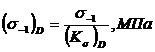 (2.130)
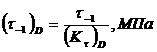 (2.131)
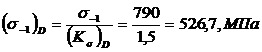
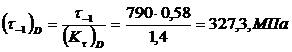
 МПа - предел выносливости
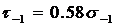 МПа -
предел выносливости
 (2.132)
 (2.133)
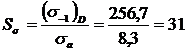
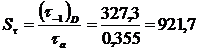
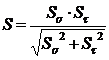 (2.134)
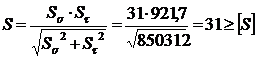

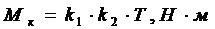 (2.135)
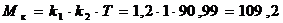 H·м
Муфты упругие
со звездочкой по ГОСТ 14084 - 93
 11мм.
 =50 мм.
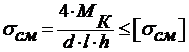 , (2.136)
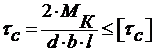 , (2.137)
 ,
 - действительное и допускаемое напряжения на смятие
для шпоночного соединения;
 ,
 - действительное и допускаемое напряжения на срез для
шпоночного соединения;
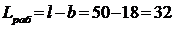 мм
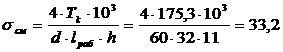 H/мм2
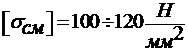 ,

 100
3.2 Расчет и выбор исполнительного гидродвигателя
Схема приведена на рисунке 3.2
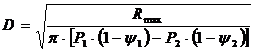 , мм;
(3.1)
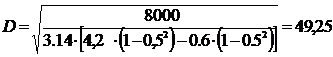 мм
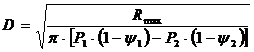 ,мм;
(3.2)
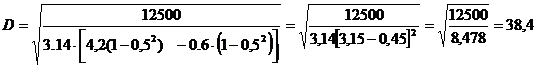 мм
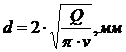 (3.8)
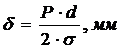 (3.9)
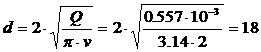 мм
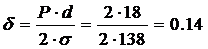 мм
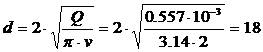 мм
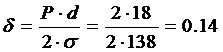 мм
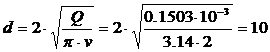 мм
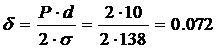 мм
мм
мм
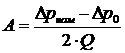 (3.11)
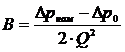 (3.12)
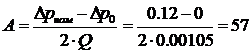 МПа/м3
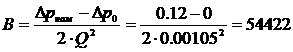 МПа/м3
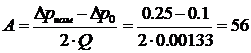 МПа/м3
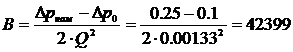 Мпа/м3
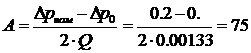 Мпа/м3
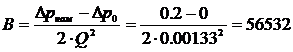 МПа/м3
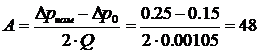 МПа/м3
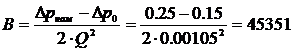 МПа/м3
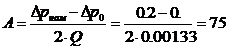 МПа/м3;
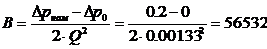 МПа/м3
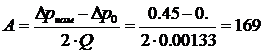 МПа/м3;
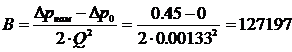 МПа/м3
;
МПа/м3
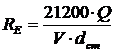 (3.13)
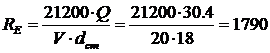 < Reкр
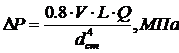 (3.14)
 (3.15)
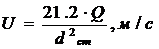 (3.16)
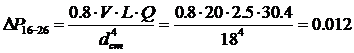
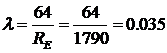
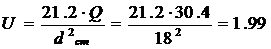 м/с <
Uрек
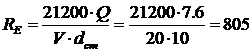 < Reкр
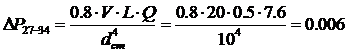 МПа
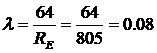
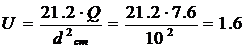 м/с <
Uрек
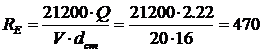 < Reкр
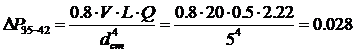 МПа
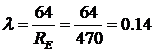
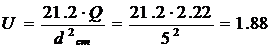 м/с <
Uрек
< Reкр
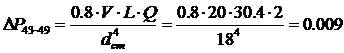 МПа
м/с <
Uрек
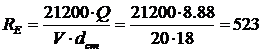 < Reкр
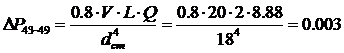 МПа
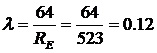
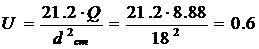 м/с <
Uрек
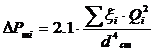 МПа
(3.17)
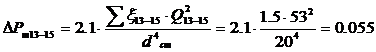 МПа
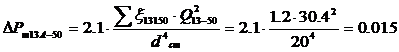 МПа
 , кг
(5.1)
 - обьем заготовки, см3:
 удельный
вес стали,
 = 7,85 г/см2
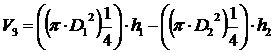
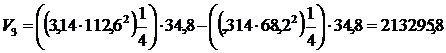 , см3
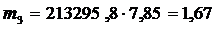 , кг
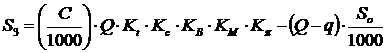 , руб.
(5.2)
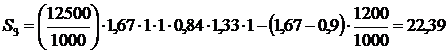 руб.
, кг
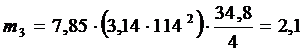 кг
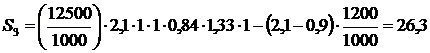 руб.