Контрольная работа: Силовые агрегаты
На рис.показан поршень дизеля Д-20 с камерой сгорания 1, расположенной в головке 2 поршня.
Для отечественных карбюраторных автомобильных двигателей примерные величины зазоров между цилиндром и направляющей частью поршня - 0,04 ÷ 0,08 мм, а между цилиндром и головкой поршня- 0,3 ÷ 0,6 мм. Для тракторных двигателей эти зазоры несколько больше.
Поршни автомобильных двигателей имеют плоские днища без выточек. Исключением является углубленное фасонное днище поршня двигателя ЯАЗ-204, соответствующее форме струи распыленного топлива.
Днище поршня может иметь различную форму. На форму днища влияют: форма камеры сгорания, отвод тепла, необходимая прочность и жесткость конструкций, расположение форсунок или свечей и другие факторы. Вогнутое днище при подвесной системе клапанов приближает форму камеры сгорания к сферической, т. е. к наиболее рациональной с точки зрения смесеобразования и сгорания рабочей смеси.
Однако такая форма способствует отложению нагара. Выпуклая форма днища увеличивает прочность поршня, что позволяет уменьшить конструктивный вес поршня, но ухудшает форму камеры сгорания и способствует увеличению температуры днища.
В двухтактных двигателях с кривошипно-камерной продувкой для направления горючей смеси, выпускных газов и продувочного воздуха днища поршней снабжаются специальными отражателями. На внутренней поверхности днища поршня имеются ребра, увеличивающие прочность и жесткость днища и способствующие лучшему его охлаждению.
Направляющая часть (юбка) поршня выполняется более тонкой, чем головка, поэтому иногда в ней располагают ребра для придания необходимой жесткости. С этой же целью внизу юбки делают утолщение (буртик), с которого удаляют лишний металл при подгонке поршней по массе.
Достаточно плотная посадка поршня и его работа без стуков (обычно поршней из алюминиевых сплавов) при непрогретом двигателе достигается за счет большего диаметра в плоскости, перпендикулярной к оси пальца. Поэтому, чтобы предохранить поршень от заклинивания в цилиндре двигателя, его заранее обрабатывают на эллипс с разностью 0,2 - 0,35 мммежду большой и малой осями. Эта разность должна быть такой, чтобы при наличии температурных деформаций юбка поршня принимала правильную цилиндрическую форму. Например, поршни автомобилей ГАЗ имеют диаметр юбки по оси поршневого пальца на 0,25 мм меньше, чем в поперечном направлении. Для улучшения приработки поршня его поверхность покрывают тонким слоем олова.
Температурные деформации в плоскости приливов поршневого пальца больше, чем в перпендикулярной плоскости.
Для предупреждения заедания поршня при нагреве из-за сосредоточенной массы металла у бобышек и улучшения смазки на поверхности поршня против бобышек поршневого пальца делают так называемые «холодильники», которые образуются удалением с поверхности поршня слоя металла толщиной 0,5-1,5 мм.
Во избежание заклинивания поршня из алюминиевого сплава при нагреве в его юбке выполняются разрезы. Поршень двигателя ЗИЛ-120 имеет продольный косой разрез по всей длине юбки. Поршни автомобилей ГАЗ имеют два вертикальных разреза и один горизонтальный, сообщающие юбке пружинящие свойства. Комплект поршней в сборе с шатунами подбирается как по размерам цилиндра, так и по весу.
Поршни двигателя ЗИЛ-130 отливаются из алюминиевого сплава. Юбка поршня выполнена в виде эллиптического конуса, большое основание которого находится снизу юбки, а большая ось эллипса расположена в плоскости, перпендикулярной оси поршневого пальца. Разность между наибольшим и наименьшим диаметрами юбки поршня составляет 0,52 мм. а конусность по длине юбки - 0,035 ÷ 0,050 мм. Это позволило уменьшить зазор между цилиндром и поршнем в направлении действия нормальной силы, что обеспечило бесшумность работы двигателя в холодном состоянии при пуске. Окончательный подбор поршня к гильзе производят усилием 35 - 40 н(3,5 - 4,5 кГ),необходимым для протаскивания ленты шупа толщиной 0,08 мм и шириной 13 мм.
Наличие температурного зазора между поршнем и стенкой цилиндра требует принятия мер по уплотнению цилиндра во избежание проникновения газов в картер двигателя и масла - в камеру сгорания. Для этой цели применяются поршневые кольца - компрессионные и маслосъемные.
Уплотнение цилиндра осуществляется благодаря лабиринту 4, создающемуся между стенками цилиндра 1 и поршнем 3 с помощью колец 2, находящихся в канавках поршня. Благодаря лабиринту 4 газы, стремящиеся проникнуть из камеры сгорания в картер двигателя, постепенно расширяются, в связи с чем понижаются давление и скорость и уменьшается их утечка. Если давление газов р в цилиндре (в в.м. т.) принять за 100%,то после третьего кольца оно снизится до 0,076%.
На рис. показана схема насосного действия уплотняющих поршневых колец, а на рис - схема действия маслосъемных колец.
Компрессионные и маслосъемные кольца изготовляются из высококачественного чугуна с последующей механической обработкой, ширина колец b = 3 - 4 мм, радиальная толщина кольца а = 5 - 6 мм.
У карбюраторных автомобильных двигателей число компрессионных колец обычно не более 2 - 3, а у дизелей - 3 - 5, так как давление в камере сгорания у них достигает 8 Мн/м2 (80 кГ/см2).
Замки, или стыки, поршневых колец выполняются прямыми или косыми. Более надежными в работе являются компрессионные кольца с прямыми замками. Чтобы кольцо при нагреве могло расширяться, в стыках колеи делают зазоры. Верхнее кольцо должно иметь наибольший зазор. Зазоры в замках новых колец, вставленных в гильзу цилиндра тракторного двигателя, диаметр которой 125 мм, должны быть в пределах 0,4 - 0,8 мм. Зазор в замках колец автомобильных (ГАЗ-53Ф) двигателей составляет 0,2 - 0,4 мм. В целях уменьшения утечки газов в замках колец при установке на поршень они размещаются в разные стороны.
При работе двигателя замки колец могут перемещаться и совпадать, ухудшая уплотнение цилиндра. В двухтактных двигателях, имеющих значительную длину выпускных и продувочных окон, фиксация колец является обязательной, так как она предупреждает аварию двигателя при попадании концов колец в продувочные окна цилиндра.
В особо тяжелых условиях работает верхнее компрессионное кольцо. Применяемые некоторыми заводами пористое хромирование колец, покрытие оловом и фосфатирование в значительной мере повышают их стойкость. Например, верхнее компрессионное кольцо двигателя трактора ДТ-54А хромируется и покрывается слоем олова. Нижние кольца покрыты только слоем олова. Для обеспечения условий работы первого кольца его размещают несколько ниже толщины днища поршня или перед кольцом в теле поршня делают выточку А (см. рис. 6.8, в). Такая выточка затрудняет путь тепла к кольцу, выполняя роль воздушного экрана.
Упругость кольца должна обеспечивать определенное давление его на зеркало цилиндра. Установлено, что кольцо, имеющее равномерное давление по всей окружности, изнашивается в первую очередь вблизи замка; поэтому для увеличения срока службы колец их изготовляют с неравномерным давлением по окружности, т. ё. с максимумом давления в зоне замка до 0,6 Мн/м2 (до 6 кГ/см2). Форма такого кольца в свободном состоянии отклоняется от окружности, но при сжатии кольца и установке его в цилиндр оно приобретает правильную цилиндрическую форму, обеспечивая повышенное давление в замке. Эпюра давления компрессионного кольца с корректированным давлением на стенки цилиндра показана на рис. 6.8, е. Среднее удельное давление холодного кольца в современных конструкциях составляет 0,3-0,4 Мн/м2 (3-4 кГ/см2). С увеличением радиальной толщины кольца его упругость возрастает. Снижение упругости и давления кольца, появляющееся при износе, можно несколько компенсировать применением колец с конической рабочей поверхностью. У таких колец из-за повышенного удельного давления ускоряется приработка к зеркалу цилиндра и создаются более благоприятные условия для распределения смазки.
При движении вверх эти кольца хорошо смазывают поверхность цилиндра, а при движении вниз - снимают смазку. Однако изготовление конусных колец сложно, поэтому компрессионные кольца делают цилиндрическими, но имеющими специальные выточки. При установке в цилиндр такие кольца скручиваются и их рабочая поверхность принимает коническую форму (рис. 6.8,в и г). Кольца должны быть установлены выточками вверх. Установка колец выточками вниз приводит к повышенному расходу масла. Рабочее положение компрессионных колец показано на рис. 6.8, д. По высоте кольца делаются несколько меньше высоты поршневой канавки с зазором для компрессионных колец 0,01÷0,14мм и для маслосъемных - 0,027÷0,35 мм. Увеличение этого зазора вызывает повышенный расход масла благодаря насосному действию колец (см. рис. 6.7,б). При работе двигателя компрессионные кольца попеременно прижимаются к верхней и нижней плоскостям кольцевых канавок поршня и перекачивают масло в камеру сгорания; для предупреждения этого явления применяются маслосъемные кольца в количестве 1-2 шт. Для отвода масла в лабиринт у маслосъемных колец имеются щелевые выточки шириной 1-1,5 мм (поэтому они шире компрессионных колец). Для отвода масла из лабиринта канавки поршня радиально просверливают.
Компрессионные кольца двигателя ЗИЛ -130 отливаются из серого чугуна, легированного молибденом; твердость кольца 98-106 HRC.
Компрессионные кольца имеют с внутренней стороны выточки, которые при сборке должны быть обращены кверху.
Маслосъемное кольцо составное; оно состоит из двух плоских стальных колец 1 и двух расширителей, которые прижимаются к стенкам цилиндра радиальным расширителем 2 и разжимаются между собой осевым расширителем 3.
Зазор по высоте колец (в канавках) - 0,05 - 0,082 мм.
Зазоры в замках колец;,
верхнего компрессионного - 0,025 - 0,6 мм;
нижнего - 0,15 - 0,7 мм;
масляного - 0,9 - 1,5 мм.
Поршневой палец служит для шарнирного соединения поршня с шатуном. Для уменьшения веса его делают полым. Палец, работая при полужидкостном трении и высокой температуре, подвергается ударным нагрузкам, переменным по величине и направлению, что создает трудные условия для его смазки. Поверхность пальца при вязкой и прочной сердцевине должна иметь значительную твердость, поэтому их изготовляют из цементируемых углеродистых или легированных сталей. Твердость наружной поверхности достигается поверхностной закалкой (на корку) токами высокой частоты (т. в. ч.) на глубину 1 -1,5 мм (или цементацией); твердость наружной поверхности пальца 58 - 65 НRС, твердость сердцевины 36 HRС.
Поршень с шатуном соединяется плавающим пальцем, который не имеет жесткой связи ни с поршнем, ни с шатуном. При таком креплении палец свободно поворачивается как в приливах поршня, так и в верхней
головке шатуна, при этом относительная скорость скольжения рабочих поверхностей уменьшается почти вдвое, что влечет за собой снижение количества тепла, выделяемого в единицу времени, и уменьшение износа. Фиксация плавающего пальца в осевом направлении производится пружинящими кольцами или алюминиевыми заглушками, твердость которых ниже твердости чугуна, что предохраняет зеркало цилиндра от повреждений. Пружинящие кольца размещают по краям пальца в выточках, сделанных в бобышках поршня. В двухтактных двигателях фиксация пальца осуществляется заглушками, которые предупреждают также перетекание газов через продувочные окна цилиндра.
Чтобы избежать образования значительных зазоров в сопряжении поршня, посадку пальца в бобышках поршня делают с небольшим натягом в 0,01 - 0,02 мм для того, чтобы при достижении рабочей температуры этих деталей посадка стала подвижной. Такая посадка пальца при сборке необходима, так как коэффициенты расширения материала пальца и поршня различны; поэтому перед установкой пальца поршни из алюминиевого сплава необходимо нагревать в горячей воде или масле, Обеспечение надлежащей смазки и предупреждение заедания пальца во втулке шатуна достигаются наличием в этом сопряжении зазора в 0,01 - 0,03 мм.
Смазка поршневого пальца
может производиться разбрызгиванием путем сверления в головке шатуна и в
бобышках или же под давлением через канал, выполненный в теле шатуна.
.7.3 Шатуны
Шатун служит для соединения поршня с коленчатым валом. При работе двигателя на шатун действуют силы давления газов и инерционные силы. Шатуны изготовляются из углеродистой стали методом штамповки в специальных штампах с последующей механической и термической обработкой.
На рис.показаны шатуны двигателей: а) ЗИЛ -130, б) Д -108М и в) Д - 48ПЛ.
Шатун состоит из стержня обычно двутаврового сечения (реже круглого и крестообразного) и двух головок: верхней и нижней. Нижняя головка делается разъемной для соединения ее с коленчатым валом (при наличии подшипников качения в нижней головке она делается целой). При плавающем пальце в верхнюю головку шатуна запрессовывают бронзовую втулку с толщиной стенок 1 - 4 мм. Ширину верхней головки определяют, исходя из конструктивных соображений с учетом зазора 1,5 - 2,0 мм на сторону для компенсации не всегда точного соблюдения размеров деталей при их изготовлении, облегчения сборки и предохранения головки шатуна от защемления при температурном удлинении коленчатого вала.
В некоторых конструкциях в верхней головке шатуна имеется распылитель Р, через который избыток масла после смазки пальца попадает на внутреннюю поверхность днища поршня для его охлаждения.
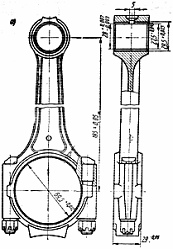
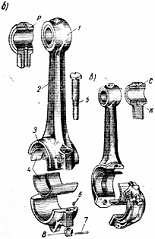
Рис. 16. Шатуны двигателей:
а - ЗИЛ - 130: 1 -
верхняя головка; 2 - стержень; 3 - нижняя головка; 4 - тонкостенные взаимозаменяемые
вкладыши; 5 - шатунный болт; 6 - фиксатор; 7 - шплинт; 8 - шатунная гайка; б -
Д-108; в - Д-48ПЛ.
Образование масляного слоя, обеспечивающего жидкостную смазку на трущихся поверхностях поршневой пары палец - втулка головки шатуна, затруднено. В двухтактном двигателе при постоянной по направлению нагрузке масляный слой нарушается меньше, чем в четырехтактном. В четырехтактном двигателе имеет место периодическое изменение нагрузки по направлению, вследствие чего масляный слой разрушается, а затем восстанавливается. Однако в связи с неравномерностью нагрузки, действующей во взаимно противоположных направлениях, толщина масляного слоя будет меньше со стороны более нагруженной поверхности подшипника. Выравнивания толщины масляного слоя с менее нагруженной стороны можно достигнуть путем уменьшения несущей поверхности подшипника. В верхней головке шатуна в двигателе Д - 48Л и Д - 40 выравнивание масляного слоя достигнуто с помощью специальной выточки С, выполненной на внутренней поверхности втулки. При этом углубление в стержне шатуна является резервуаром, из которого поступает масло на трущуюся поверхность пальца в периоды уменьшения нагрузки, действующей по направлению к нижней головке.
Нижняя головка шатуна по отношению к стержню в большинстве случаев располагается симметрично и имеет отъемную крышку, которая крепится к телу шатуна с помощью двух или четырех болтов. При креплении четырьмя болтами повышается возможность неравномерной их затяжки, поэтому в большинстве случаев соединение крышки с головкой шатуна осуществляют двумя болтами. Плоскость разъема нижней головки обычно располагается под углом 90° относительно оси шатуна. В случае больших размеров нижней головки, когда шатун не может быть вынут через цилиндр двигателя (что является очень важным при ремонте и для удобства монтажа), плоскость разъема нижней головки располагают под углом 45° (дизели Д - 38 и Д - 40) к оси шатуна. Для разгрузки шатунных болтов от срезывающих нагрузок в некоторых дизелях на крышке шатуна делается замок в виде уступов.
Для фиксации крышки относительно нижней головки обычно используются шатунные болты, имеющие обработанные пояски. Более надежная фиксация крышек достигается применением контрольных шпилек.
Обрыв шатунного болта может вызвать аварию двигателя. Поэтому его изготовляют из материала высокого качества. При работе четырехтактных двигателей в момент прохождения поршня верхних мертвых точек шатунные болты нагружаются силами инерции поступательно движущихся частей. Кроме того, шатунные болты получают дополнительную нагрузку при их затяжке. Гайки болтов во избежание их самопроизвольного отворачивания фиксируются шплинтами.