Курсовая работа (т): Системы гидропневмопривода
Подставляя
численные значения, находим
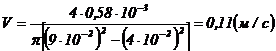 .
.3.2 Задача № 5 для самостоятельного решения
В
установке гидравлического пресса (рис. 14) насос 1 засасывает масло
“Индустриальное 50” при температуре Т = 60 из бака
2 и через трехпозиционный гидрораспределитель 3 нагнетает его в силовой
гидроцилиндр 5 пресса.
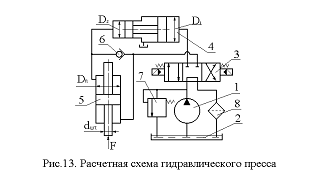
Рис. 14. Расчетная схема гидравлического пресса
При прессовании жидкость по трубопроводу подается в правую сторону мультипликатора 4. При возвращении подвижного инструмента пресса в исходное верхнее положение жидкость подается по трубопроводу в силовой гидроцилиндр 5 шток-поршень которого при этом перемещается вверх и, вытесняя жидкость по трубопроводу, заправляет ею мультипликатор 4. Объемные потери жидкости компенсируются насосом 1 через обратный клапан 6.
Определить
полезную мощность силового гидроцилиндра 5 при его рабочем ходе (при движении
поршня вниз), если создаваемое насосом давление  , а
подача -
 . Диаметры: поршня -
 , штока -
 . КПД гидроцилиндра: механический -
 объемный -
 Диаметр
поршня подвижного элемента мультипликатора: большого -
 , малого -
 . КПД
мультипликатора (механический и объемный) принять равным единице. Разводка
гидролиний выполнена новыми стальными сварными трубами с эквивалентной
шероховатостью
 диаметром d и длиной между агрегатами L = 2
м. В расчете учесть местные гидравлические сопротивления в фильтре 8 (
 ) и гидрораспределителе 3 (
 ), принимая, что сопротивления обоих каналов
распределителя одинаковые. Кинематический коэффициент вязкости жидкости при Т =
60 принять n = 0,38 Ст.
Плотность жидкости при Т = 50
составляет r = 910
 ,
коэффициент температурного расширения жидкости -

 . Другие исходные данные для решения задачи приведены
в приложении 5.
1.3.3 Задача № 6 для самостоятельного решения
Принципиальная схема гидропривода прижима инструмента к упору, например, при шлифовании твердых сплавов, полировании, доводке, прессовании и т. п. приведена на рис. 15.
В
приведенной схеме усилие прижима детали регулируется сопротивлением - дросселем
3, включенным параллельно гидроцилиндру 4. В зависимости от степени открытия
дросселя 3 меняется характеристика системы и, следовательно, местоположение
рабочей точки. При этом меняется развиваемое насосом 1 давление и усилие
прижима. Диаметр цилиндра одностороннего действия - .
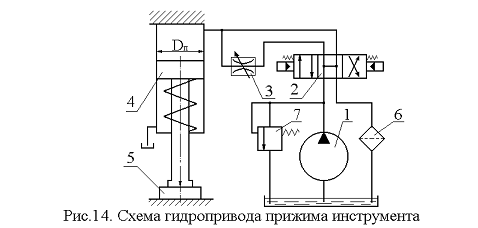
Рис. 15. Схема гидропривода прижима инструмента
Определить усилие F прижима детали к упору, если открытие дросселя 3 - S.
Номинальный
расход насоса  , номинальное давление = 6,3
МПа, объемный КПД насоса
 .
Характеристика
предохранительного клапана: при Q = 0 Р =  , при Q =
 Р = 1,2 . Две
заданные точки характеристики предохранительного клапана можно соединить прямой
линией.
В
качестве рабочей жидкости принять масло “Индустриаль-ное 30” при Т = 60 , кинематический коэффициент вязкости которого n = 0,21 Ст, а плотность при Т = 50
составляет r = 901
 .
Коэффициент температурного расширения рабочей жидкости принять

 . Суммарный коэффициент местных гидропотерь в
гидросистеме принять
 , потери давления в распределителе 2 составляют
 МПа. Разводка гидролиний между агрегатами выполнена
стальными трубами с эквивалентной шероховатостью
 = 0,01
диаметром d и длиной L = 1,9 м. Коэффициент расхода
рабочей жидкости при истечении ее через дроссель 3 принять
 . Другие исходные данные для решения задачи приведены
в приложении 6.
Приложение 1
Варианты исходных данных для расчета к задаче № 1
|
№№ |
П а р а м е т р ы |
|||
|
вар. |
R, кН |
Спр., Н/см |
Ро, МПа |
|
|
1. |
|
|
|
8 |
|
2. |
|
|
200 |
10 |
|
3. |
|
30 |
|
12 |
|
4. |
|
|
|
8 |
|
5. |
|
|
350 |
10 |
|
6. |
5,0 |
|
|
12 |
|
7. |
|
|
|
8 |
|
8. |
|
|
200 |
10 |
|
9. |
|
40 |
|
12 |
|
10. |
|
|
|
8 |
|
11. |
|
|
350 |
10 |
|
12. |
|
|
|
12 |
|
13. |
|
|
|
8 |
|
14. |
|
|
200 |
10 |
|
15. |
|
30 |
|
12 |
|
16. |
|
|
|
8 |
|
17. |
|
|
350 |
10 |
|
18. |
7,5 |
|
|
12 |
|
19. |
|
|
|
8 |
|
20. |
|
|
200 |
10 |
|
21. |
|
40 |
|
12 |
|
22. |
|
|
|
8 |
|
23. |
|
|
350 |
10 |
|
24. |
|
|
|
12 |
Приложение 2
Варианты исходных данных для расчета к задаче № 2
|
№№ |
П а р а м е т р ы |
||||
|
вар. |
|
|
|
|
|
|
1. |
|
|
|
|
8 |
|
2. |
|
|
|
1,5 |
10 |
|
3. |
210 |
20 |
15 |
|
12 |
|
4. |
|
|
|
|
8 |
|
5. |
|
|
|
2,0 |
10 |
|
6. |
|
|
|
|
12 |
|
7. |
|
|
|
|
8 |
|
8. |
|
|
|
1,5 |
10 |
|
9. |
210 |
30 |
20 |
|
12 |
|
10. |
|
|
|
|
8 |
|
11. |
|
|
|
2,0 |
10 |
|
12. |
|
|
|
|
12 |
|
13. |
|
|
|
|
8 |
|
14. |
|
|
|
1,5 |
10 |
|
15. |
|
20 |
15 |
|
12 |
|
16. |
|
|
|
|
8 |
|
17. |
|
|
|
2,0 |
10 |
|
18. |
240 |
|
|
|
12 |
|
19. |
|
|
|
|
8 |
|
20. |
|
|
|
1,5 |
10 |
|
21. |
|
30 |
20 |
|
12 |
|
22. |
|
|
|
|
8 |
|
23. |
|
|
|
2,0 |
10 |
|
24. |
|
|
|
|
12 |


Приложение 3
Варианты исходных данных для расчета к задаче № 3
|
№№ |
П а р а м е т р ы |
||||
|
вар. |
D , мм |
L , мм |
s , мм |
b , мм |
Р , кПа |
|
1. |
|
|
|
|
200 |
|
2. |
|
|
1,5 |
3,0 |
300 |
|
3. |
25 |
150 |
|
|
400 |
|
4. |
|
|
|
|
200 |
|
5. |
|
|
2,0 |
2,5 |
300 |
|
6. |
|
|
|
|
400 |
|
7. |
|
200 |
1,5 |
3,0 |
200 |
|
8. |
|
|
1,5 |
3,0 |
300 |
|
9. |
25 |
200 |
|
|
400 |
|
10. |
|
|
|
|
200 |
|
11. |
|
|
2,0 |
2,5 |
300 |
|
12. |
|
|
|
|
400 |
|
13. |
|
|
|
|
200 |
|
14. |
|
|
1,5 |
3,0 |
300 |
|
15. |
|
150 |
|
|
400 |
|
16. |
|
|
|
|
200 |
|
17. |
|
|
2,0 |
2,5 |
300 |
|
18. |
30 |
|
|
|
400 |
|
19. |
|
|
|
|
200 |
|
20. |
|
|
1,5 |
3,0 |
300 |
|
21. |
|
200 |
|
|
400 |
|
22. |
|
|
|
|
200 |
|
23. |
|
|
2,0 |
2,5 |
300 |
|
24. |
|
|
|
|
400 |
Приложение 4
Варианты исходных данных для расчета к задаче № 4
|
№№ |
П а р а м е т р ы |
|||
|
вар. |
|
|
|
|
|
1. |
|
|
|
90 |
|
2. |
|
|
0,8 |
120 |
|
3. |
|
5,0 |
|
150 |
|
4. |
|
|
|
90 |
|
5. |
|
|
1,0 |
120 |
|
6. |
30 |
|
|
150 |
|
7. |
|
|
|
90 |
|
8. |
|
|
0,8 |
120 |
|
9. |
|
8,0 |
|
150 |
|
10. |
|
|
|
90 |
|
11. |
|
|
1,0 |
120 |
|
12. |
|
|
|
150 |
|
13. |
|
|
|
90 |
|
14. |
|
|
0,8 |
120 |
|
15. |
|
5,0 |
|
150 |
|
16. |
|
|
|
90 |
|
17. |
|
|
1,0 |
120 |
|
18. |
40 |
|
|
150 |
|
19. |
|
|
|
90 |
|
20. |
|
|
0,8 |
120 |
|
21. |
|
8,0 |
|
150 |
|
22. |
|
|
|
90 |
|
23. |
|
|
1,0 |
120 |
|
21. |
|
|
|
150 |
 , мм
 , ммb ,
мм
 , кПа