Курсовая работа (т): Технологія переробки продукції тваринництва
Білкозинові оболонки досить міцні, еластичні, мають добру адгезію (прилипання) до фаршу, зберігають форму виробу, надаючи йому гарного товарного вигляду. Вони проникні для димових газів і вологи. Для виробництва варено-копчених ковбас використовують штучну білкову оболонку «Білкозин» типу «Універсальний». Оболонки випускають прозорі й кольорові. При використанні штучної білкової оболонки «Білкозин» особливу увагу звертають на термічне оброблення. Перевищення рекомендованих температур під час термічного оброблення ковбас може призвести до розривання оболонки. Для тонких, середніх і товстих ковбас випускають білкові оболонки з яловичого колагену «Класичний Натурин», «Натурин кільцевої форми», «Натурин сайтлинг», що витримують тиск, гарантують стабільність калібру, оптимально підходять для копчення і варіння, раціональні в обробленні.
З оболонок, виготовлених із штучних полімерів, у ковбасному виробництві застосовують поліамідні і саранові
Для всіх видів варено-копчених
ковбас призначені оболонки «Амісмок» та «Луга-Лайн» типу «Про», виготовлені з
композиційної суміші полімерів на основі поліаміду. Оболонка «Амісмок» має
особливу молекулярну структуру, що дає змогу ароматним речовинам диму проникати
крізь стінку оболонки. Під час термооброблення в оболонці розширюються пори,
через які ароматні речовини диму проникають усередину і з продукту видаляється
надлишкова волога. Таким чином досягається традиційна консистенція і смак
продукту. Застосування штучних оболонок у ковбасному виробництві створює великі
можливості механізації й автоматизації виробництва і переведення його на безперервний
потік.
.3.2 Підготовка сировини
Розбирають туші на стаціонарних та конвеєрних столах. Конвеєр Р3-ФЖ2В має шість типорозмірів різної продуктивності. Його станина складається з п’яти збірних секцій. У першій секції розміщено натяжну станцію, а в п’ятій - привідну станцію стрічкового конвеєра. Стрічка конвеєра спирається на підтримувальні ролики, встановлені вздовж станини.
Уздовж конвеєра, починаючи з першої секції, послідовно розміщені місця розбиральників, обвалювальників, жилувальників (сортувальників) півтуш. Місця обвалювальників і жилувальників оснащені столами зі спеціальними дошками. Для скидання обваленого м’яса на столи жилувальників передбачено лопаті з пневматичним приводом. Для накопичування і відведення знежилованого м’яса влаштовано стрічковий конвеєр, поділений на три потоки металевими листами, що встановлені вздовж конвеєра.
Обвалювання - відокремлення м’яких тканин від кісток, яке здійснюють вручну за допомогою ножа на стаціонарних або конвеєрних столах типу Р3-ФВЖ. Процес обвалювання складається з двох операцій - зрізування із кісток основної маси м’язів і наступного вилучення їхніх залишків.
У процесі жилування від м’яса відокремлюють найменш цінні тканини й утворення, видимі оком: сполучну тканину, кровоносні й лімфатичні судини, хрящі, дрібні кісточки, синці і забруднення; у яловичини і баранини відокремлюють також жир. Роботу виконують вручну спеціальними ножами. При жилуванні яловичину одночасно сортують на три сорти. До вищого сорту належать шматки м’язової тканини, які не мають видимих залишків інших тканин і утворень. М’ясо, що містить не більше ніж 6 % сполучнотканинних утворень, відносять до І сорту, а яке містить до 20 % - до ІІ сорту. При жилуванні яловичини на два сорти з м’яса відбирають вищий сорт, вихід односортної яловичини при цьому становить 73 %. Яловичина знежилована одно- сортна - це м’язова тканина з вмістом не більше ніж 14% видимої жирової та сполучної тканин. Використовують також знежиловану ковбасну яловичину - м’язову тканину з вмістом не більш як 12 % видимої жирової і сполучної тканин та знежиловану жирну яловичину - не більше ніж 35 %, яку отримують при обробленні жирної яловичини. Частина ІІІ. Переробка м’яса та м’ясної сировини У процесі жилування свинини від м’язової тканини відокремлюють великі вкраплення сполучної тканини, сухожилля і синці. Свинина містить порівняно мало сполучної тканини, яка легко розварюється. Тому знежиловану свинину сортують залежно від кількості жиру, що міститься в ній, на такі сорти:
свинина знежилована нежирна - м’язова тканина з вмістом видимої жирової тканини не більше ніж 10 %;
свинина знежилована напівжирна - м’язова тканина з вмістом видимої жирової тканини 30 - 50 %;
свинина знежилована жирна - м’язова тканина з вмістом видимої жирової тканини 50 - 85 %;
свинина знежилована односортна - м’язова тканина з вмістом видимої жирової тканини не більш як 30 %;
свинина знежилована ковбасна - м’язова тканина з вмістом видимої жирової тканини не більше ніж 60 %.
При жилуванні баранини видаляють тільки сухожилля і синці. Знежиловану баранину сортують на два сорти: жирну і нежирну. До жирної належить м’ясо, що має підшкірний жировий шар. Її одержують з грудної, спинної і поперекової частин угодованих
Технологічну схему виготовлення варено-копчених ковбас наведено на рис. 1.
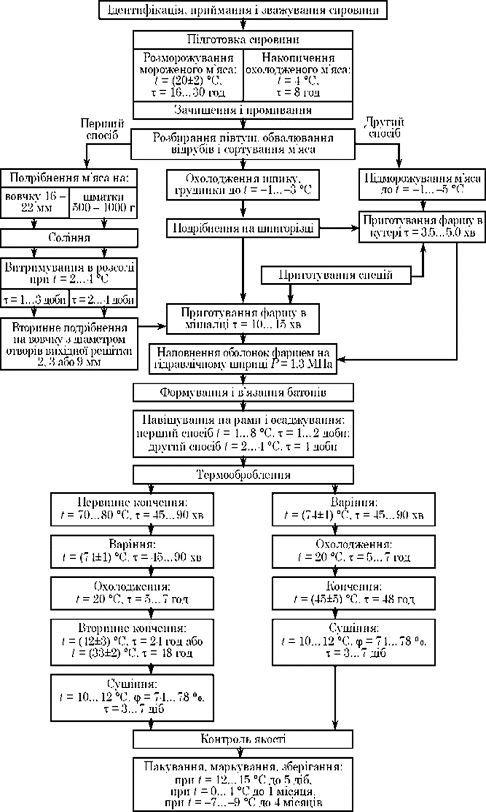
Рис. 1 Технологічна схема
виготовлення варено-копчених ковбас
1.3.3 Перший спосіб виробництва варено-копчених ковбас
Знежиловану яловичину, свинину і баранину подрібнюють на шматки масою до 1 кг або на вовчку з діаметром отворів у вихідній решітці 16 - 26 мм. Після цього до 100 кг сировини додають 3 кг кухонної солі та 10 г нітриту натрію у вигляді 2,5%-го розчину і перемішують у мішалці протягом 3 - 5 хв. Посолену сировину в шматках витримують у засолювальних камерах упродовж 2 - 4 діб, а у вигляді шроту -1 - 2 доби за температури 0 - 4 °С. Приготування фаршу. Після витримування в розсолі яловичину, нежирну свинину, баранину подрібнюють на вовчках з діаметром отворів у вихідній решітці 2 - 3 мм, напівжирну свинину - не більше ніж 9 мм, жирну - не більш як 4 мм. Подрібнену сировину перемішують у мішалці 3 - 5 хв разом з іншими компонентами фаршу відповідно до рецептури. Потім додають невеликими порціями подрібнену на шматочки потрібного розміру напівжирну та жирну свинину і перемішують ще 2 хв. В останню чергу посипають на поверхні фаршу подрібнену грудинку, шпик або жир-сирець і перемішують масу ще 3 хв до рівномірного розподілення шматочків по всьому об’єму фаршу, що перемішується. Шпик і грудинку подрібнюють на шпигорізці, попередньо підморозивши їх до температури -2…-3 °С. Якщо шпик і грудинку не солили перед подрібненням, то разом зі шпиком до фаршу додають 3 % кухонної солі до маси несоленої грудинки або шпику. Перемішування фаршу продовжують до отримання в’язкого фаршу з рівномірно розподіленими в ньому складовими. Загальна тривалість перемішування 10 - 15 хв.
Наповнення оболонок фаршем. Для виготовлення варено-копчених ковбас використовують натуральну кишкову оболонку (яловичі пікала і круги № 1 - 5, баранячі синюги та гузенки) або штучну білкову оболонку («Білкозин», «Натурин» та ін.). Натуральні солені оболонки відокремлюють від солі, промиваючи у холодній проточній воді протягом 10 - 15 хв., а потім замочують протягом 2 год у теплій воді (30 °С). Усі кишки розрізають на частини завдовжки 40 - 50 см. Один кінець на відстані 2,0 - 2,5 см від краю перев’язують шпагатом двома затяжними вузлами. Штучні оболонки замочують у холодній воді протягом 10 хв. перед шприцюванням. Підготовлені оболонки щільно наповнюють фаршем з використанням гідравлічних поршневих шприців. Тиск фаршу при наповненні 0,7 - 0,8 МПа. Наповнені батони ущільнюють з відкритого кінця вручну і перев’язують шпагатом. Одночасно при перев’язуванні батони маркують в’язкою згідно з технологічною інструкцією. Довжина батонів не повинна бути меншою за 15 см. Під час використання штучних білкових оболонок герметизацію батонів можна здійснювати накладанням металевих скобок з введенням петлі під металеву скобку. Батони надівають на палиці, навішують на рами і направляють у камери осаджування. Батони з фаршем варено-копчених ковбас осаджують протягом 1 - 2 діб за температури 4-8 °С.
Термічне оброблення батонів. Батони
варено-копчених ковбас термічно обробляють двома способами. За першим способом
термооброблення після осаджування ковбасу коптять димоповітряною сумішшю, яку
отримують під час спалювання деревини (тирси) твердих листяних порід. Копчення
здійснюють за температури (75 ± 5) °С протягом 1 - 2 год (залежно від діаметра
батонів). Після копчення батони варять пароповітряною сумішшю в пароварильних
(універсальних) камерах при (74 ± 1) °С протягом 45 - 90 хв. Варити батони за
вищої темпера- тури не можна, оскільки структура ковбас стає пухкою. Готовність
ковбас визначають за температурою в середині батонів (71 ± 1) °С. Після варіння
ковбасу охолоджують протягом 5 - 7 год за температури не вище ніж 20 °С.
Охолоджену ковбасу коптять вдруге впродовж 24 год за температури 40 - 45 °С або
48 год при 32 - 35 °С. Після вторинного копчення ковбасу сушать протягом 3-7
діб у сушильних камерах за температури 10 - 12 °С і відносної вологості повітря
74 - 78 % до досягнення щільної консистенції та необхідного вмісту вологи
згідно з технічними умовами або стандартами. За другим способом термооброблення
ковбасу після осаджування варять у пароварильній камері за температури (74 ± 1)
°С протягом 45 - 90 хв. (залежно від діаметра батонів). Після варіння ковбаси
охолоджують за температури 20 °С протягом 2 - 3 год. Охолоджені батони коптять
упродовж 2 діб за температури 40 - 50 °С. Після копчення ковбаси сушать
протягом 2 - 3 діб за темпера- тури 10 - 12 °С і відносної вологості повітря 74
- 78 %. 12.9.2.
.3.4 Другий спосіб виробництва варено-копчених ковбас
Підготовка сировини.
Знежиловану яловичину, свинину, баранину в шматках, шпик і грудинку розкладають на листах (тазиках) шаром до 10 см і підморожують протягом 8 - 12 год до температури -1…-5 °С в товщі шматків у камерах-накопичувачах. Морожені блоки розморожують до температури -1…-5 °С, після чого їх подрібнюють на шматки розміром 20 - 50 мм. Приготування фаршу. За другим способом фарш готують у кутерах для подрібнення мороженого м’яса. Яловичину і нежирну свинину у підмороженому стані подрібнюють у чаші кутера приблизно 1 хв, потім додають до фаршу 3 кг кухонної солі і 10 г нітриту натрію у вигляді 2,5%-го розчину на 100 кг м’ясної сировини та спеції. Після цього додають жирну свинину і продовжують кутерувати 1 - 2 хв. Наприкінці до фаршу додають подрібнений шпик, грудинку, баранячий жир, які розсипають по поверхні, і кутерують ще 1 - 2 хв. Загальна тривалість кутерування 3 - 5 хв. залежно від рецептури ковбас і конструкції кутера. Коефіцієнт завантаження чаші кутера сировиною становить 0,4 - 0,5 місткості. Температура фаршу після кутерування -1…-3 °С.
Під час приготування фаршу допускається використовувати до 50 % посоленої сировини. При цьому спочатку подрібнюють підморожене м’ясо, додають сіль і нітрит натрію, а потім витримане в розсолі м’ясо та всі компоненти, як наведено вище. Наповнення оболонок фаршем. За допомогою вивантажувального диска фарш із кутера вивантажується в бункер вакуум- преса. Порожні пересувні циліндри каретка підіймача подає до вакуум-преса.
Механізм затискування герметизує циліндр з вакуум-пресом. Після заповнення циліндра фаршем механізм затискування відходить від циліндра. Ножем уручну відсікають об’єм фаршу в циліндрі від фаршу у вакуум-пресі. Після цього каретка підіймача піднімає доповнений фаршем циліндр на верхні напрямні, які нахилені в бік шприців. Циліндри з фаршем перекочуються до кареток шприців з уловлювачем циліндрів. Каретка опускає циліндр і забезпечує точне розміщення циліндра щодо горизонтального гідравлічного поршня і випускної головки шприца з цівкою. Після фіксації циліндра поршень шприца за командою шприцювальника витискує фарш в оболонку.
Після вишприцювання всього фаршу поршень шприца виводиться з циліндра і каретка опускає порожній циліндр на нижні напрямні, нахилені до вакуум-преса. Циліндри скочуються на каретку підіймача, герметизуються з вакуум-пресом і цикл наповнення повторюється. Потокова лінія приготування фаршу і наповнення ним оболонок Я2-ФАБ має п’ять гідравлічних шприців і продуктивність 1250 - 1750 кг фаршу за годину. Наповнені фаршем батони перев’язують і навішують на рами аналогічно до першого способу. Осаджування. Батони на рамах осаджуються в спеціальних камерах за температури 2 - 4 °С протягом 4 діб. Термічне оброблення. Після осаджування ковбасні батони зазнають термічного оброблення за описаним вище першим способом термічного оброблення варено-копчених ковбас.
Готові ковбаси перевіряють органолептично. При цьому звертають увагу на консистенцію, рівномірність забарвлення поверхні, наявність закалу і порожнин, свіжість, смак і аромат. Показники масової частки кухонної солі, нітриту натрію, бактеріологічні показники визначають періодично, але не рідше ніж раз на 10 днів, а також за вимогою контролюючої організації або споживача. Вміст токсичних елементів у ковбасах визначають відповідно до методичних рекомендацій «Періодичність контролю продовольчої сировини та харчових продуктів за показниками безпеки».
1.3.5 Пакування і зберігання варено-копчених ковбас
Варено-копчені ковбаси пакують у дерев’яні, полімерні, металеві або картонні ящики, а також у спеціалізовані контейнери або тару - обладнання, що забезпечують зберігання і якість ковбас. Тара для ковбас має бути чистою, сухою, без ознак плісняви і стороннього запаху. Тара, яку використовують багато разів, повинна мати кришку. У кожен ящик або контейнер пакують ковбасу лише одного найменування. Для реалізації допускається використовувати нецілі батони масою не менше ніж 300 г. При цьому зрізані кінці обертають серветкою із целофану, жиростійкого паперу або інших матеріалів, дозволених для використання Міністерством охорони здоров’я України. Серветки фіксують на батонах шпагатом, нитками або гумовими обхватами. Кількість нецілих батонів має становити не більш як 5% від маси партії. Маса брутто не повинна перевищувати 30 кг. На кожній тарі роблять транспортне маркування, що характеризує продукцію.
Варено-копчені ковбаси випускають
упакованими під вакуумом або в середовищі нейтральних газів, у прозорих
газонепроникних плівках. Рекомендується сервірувальна нарізка малого нетто (50
± 6), (100 ± 4), (150 ± 4), (200 ± 6), (250 ± 6) г або масою від 50 до 270 г,
при порційному нарізуванні (цілим шматком) масою нетто від 200 до 500 г. На
пакети наклеюють етикетку із зазначенням необхідних даних згідно з державними
стандартами. Варено-копчені ковбаси у підвішеному стані за температури від 12
до 15 єС і відносної вологості повітря 75 - 78 % зберігають не більше ніж 15
діб. Упаковані ковбаси за температури від 0 до 4 єС можна зберігати не більше
ніж місяць, а за температури від -7 до -9 єС - не більш як 4 місяці. Ковбаси
нарізані і упаковані під вакуумом у полімерну плівку слід зберігати за
температури 5 - 8 єС до 8 діб, а при 15 - 18 єС - до 6 діб.
2. Виробничі і економічні розрахунки
технології переробки продукції тваринництва
.1 Планові параметри розрахунку
технології
Загальна потужність цеху забою, т 50
з них, %:
яловичини 60
свинини 35
баранини 5
Жива маса однієї голови, кг: - великої рогатої худоби 480
- свиней 150
дрібної рогатої худоби 45
Обладнання: - для виготовлення харчових пряжених жирів - відкриті котли з паровим обігрівом
- для кісткового жиру - відкриті котли з паровим обігрівом
для виробництва сухих тваринних кормів - Апарати з безперервним відводом жиру і бульйону
Частка яловичини, що витрачається на виробництво, %:
- варених ковбас 40
- напівкопчених ковбас 40
- сирокопчених ковбас 20
Асортимент і частка (%) у структурі виробництва варених ковбас:
- «Молочна» 60
«Окрема» 40
Асортимент і частка (%) у структурі виробництва напівкопчених ковбас:
- «Українська» 45
«Краківська» 55
Асортимент і частка (%) у структурі виробництва сирокопчених ковбас:
- «Московська» 45
«Столична» 55
Закупівельна ціна 1 кг живої маси, грн..:
- великої рогатої худоби 19
- дрібної рогатої худоби 17,5
свиней 14.5
Накладні витрати, % від закупівельної вартості тварин 11,0
Заробітна плата робітникам, % від
закупівельної вартості тварин 7
.2 Розрахунок необхідної кількості
поголів’я для роботи цеху забою
Загальна потужність цеху забою складає 50 т м’яса на кістках за зміну, з них 60 % яловичини, 35 % свинини та 5 % баранини. Тобто:
- на яловичину припадає: 50 т - 100
%
Х - 60 % х =  = 30 т за
зміну;
на свинину: 50 т - 100 %
Х - 35 %х =  = 17.5 т за
зміну;
баранина: 50 т - 100%
Х - 5 %х =  = 2.5 т за
зміну;
Необхідну кількість сировини
для роботи цеху забою розраховуємо за формулою:
Мж =  *100,
де Мж - загальна жива маса худоби, кг (т);
Мк - маса м’яса на кістці, кг (т);
А - норма виходу м’яса, % до живої маси
Визначаємо необхідну живу масу забійних тварин:
- великої рогатої худоби: Мж
=  *100 = 63829.79
кг
свиней: Мж =  * 100 =
28225.81 кг
дрібної рогатої худоби: Мж =  * 100 =
6250.0 кг
Необхідну кількість забійних тварин, перероблених за зміну, що можуть забезпечити безперебійну роботу м’ясокомбінату, визначаємо за формулою:
=  ,
де N - кількість тварин, голів;
Мж - загальна жива маса худоби, кг;- жива маса 1 голови, кг
З урахуванням попередніх розрахунків, щоденно до цеху забою необхідно забезпечити надходження: