Материал: Технологические испытания с использованием ЭВМ. Учебное пособие. Елисеев В.В., Гольцев А.М
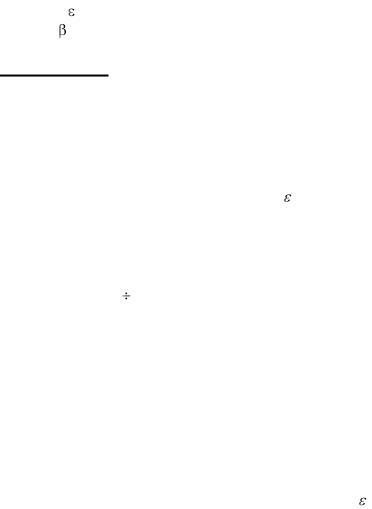
му переходу; (j) - приращение деформации заготовки на j-м переходе; (k)- коэффициент влияния термообработки, следующей за k-м переходом.
Испытания. Коэффициент влияния термообработки определяют по следующей методике. Партию из 10 образцов на одноосное растяжение (см.рис.1), ориентированных вдоль прокатки, термообрабатывают по режиму промежуточной термообработки. Например, для алюминиевых сплавов Д16 и В95 это состояние после отжига. Образцы растягивают до различных деформаций, измеряемых на базе l0= 80 мм. Три образца на первом переходе не растягивают( (1) =0), остальные
растягивают до различных деформаций: 0.1; 0.2; 0.3; 0.4; 0.5; 0.6 и 0.7 от равномерной деформации Аg материала в состоянии, соответствующем состоянию на первом переходе. Скорость деформирования должна соответствовать приблизительно 0.002 0.008 с-1.
Измеряют расчетную длину образца после первого этапа растяжения l(1). Образцы термообрабатывают по режиму промежуточной термообработки, и растягивают повторно до разрушения. Поскольку у некоторых сплавов (например, Д16) во время термообработки происходят структурные превращения и изменяются размеры, повторно измеряют расчетную длину образца l0(2) перед началом второго растяжения. По диаграмме растяжения (см. рис.4) по формуле (3), в которой l0=l0(2), определяют равномерную деформацию Ag(2) по методике, описанной в разделе 1. Эта деформация
будет равна предельной деформации устойчивости |
* |
на |
|
(2) |
|||
|
|
втором переходе (16). Деформацию первого перехода определяют, как и в предыдущей лабораторной работе №5.
Коэффициент  для данного типа промежуточной термообработки вычисляют по методу наименьших квадратов из (16):
46
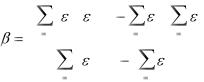
|
n |
|
|
n |
|
n |
|
|
|
n |
( |
* |
) |
|
(1)i |
|
* |
|
|
|
|
(1)i (2)i |
|
|
|
(2)i |
|
||
i |
1 |
|
|
i 1 |
i |
1 |
|
; |
(18) |
|
|
n |
|
|
n |
|
|
||
|
|
|
|
|
|
|
|
||
|
n |
( (1)i )2 |
( |
(1)* |
i )2 |
|
|
|
|
|
i |
1 |
|
i |
1 |
|
|
|
|
где n – число испытаний
Результаты испытаний оформляют в виде следующего протокола (табл.7)
47
Таблица 7.
Коэффициент влияния промежуточной термообработки (ПТО)
|
Ф.И.О. |
|
|
|
|
|
|
|
|
|
|
|
|
Дата |
|
|
|
|
|
||||
|
Материал |
|
|
|
|
Исх.состояние |
|
|
|
|
Полуфабрикат |
|
|
|
|
|
|||||||
|
№ образца |
|
|
Напр. прокатки |
|
|
|
|
Место разрыва |
|
|
|
|
||||||||||
|
Исходное зерно |
|
|
|
|
|
ПТО |
|
|
|
|
|
|
|
|
|
|||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
|
Расчетная длина на этапах, мм : |
|
|
|
|
|
|
|
|
|
|
|
|
||||||||||
|
Начальная |
|
После 1-го перехода |
|
После ПТО |
|
|
|
После разрыва |
|
|||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||
|
Поперечное сечение после ПТО, мм |
|
|
После разрыва, Н, мм |
|
|
|
|
|||||||||||||||
|
Ширина |
Толщина |
|
Размеры баз |
|
Максимальн |
|
Абсцисса |
|
Базовые |
|
||||||||||||
|
|
|
ая сила |
|
остаточн. |
|
размеры |
|
|||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
удлин. |
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
48

2.8.ЛАБОРАТОРНАЯ РАБОТА №8
Определение минимального радиуса гиба
Цель. Определение деформации разрушения листового материала в условиях плоской деформации.
Теоретическая справка. Минимальный радиус гиба rmin определяется с целью вычисления предельной деформации разрушения fr материала в условиях, близких плоской деформации. Характеристика используется для прогнозирования разрушения заготовки при моделировании операций формовки эластичными средами.
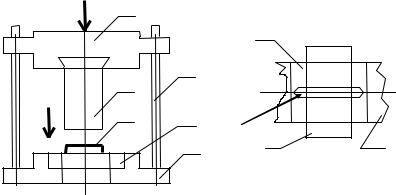
Испытание. Методика проведения экспериментов состоит в следующем. Вырезают две партии прямоугольных заготовок 30х50 мм, ориентированных одинаково к направлению прокатки (вдоль прокатки и поперек прокатки). Гибку заготовок выполняют в специальном устройстве (рис.24), установленном на прессе. Устройство состоит из неподвижного основания 5, подвижной траверсы 6, которая перемещается по направляющим стойкам 4 при приложении нагрузки. Заготовка 1 изгибается через щель в жесткой съемной полуматрице 3 пуансоном 2 с цилиндрическим наконечником радиуса R перпендикулярно длинной стороне заготовки.
Испытания проводят набором съемных пуансонов с радиусами 1,5; 2; 3; 4; 5; 6; 7; 8; 9 мм с соответствующими съемными полуматрицами. Ширина щели выбирается в зависимости от толщины испытуемого листа так, чтобы при гибке обеспечивалось одинаковое положение краев заготовки, параллельно ходу пуансона.
49
|
6 |
|
Вид A |
|
|
3 |
|
|
|
|
|
|
|
4 |
|
|
2 |
Линия |
|
А |
1 |
3 |
|
|
|
5 Щель 1 |
5 |
Рис.24
50