Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
По конструктивному исполнению сварочные манипуляторы подразделяются на универсальные с большим количеством степеней свободы и специализированные для сварки конкретных изделий. Применение сложных универсальных манипуляторов целесообразно при единичном и мелкосерийном производстве с частой сменой типа свариваемых изделий. Выполняются они чаще всего в виде тележек, вращателей, двухкоординатных столов и т.п. Манипуляторы сварочной пушки могут быть выполнены, например, в виде шарнирнорычажных устройств, в виде направляющей траверсы, по которой перемещается каретка с шарнирно-закрепленной на консоли сварочной пушкой и пр.
Системы наблюдения. Особенностью систем наблюдения при ЭЛС является необходимость защиты их от запыления парами свариваемых материалов и от теплового воздействия сварочной ванны. В качестве защитных устройств могут применяться поворотные прозрачные экраны и прозрачные перемещаемые защитные пленки.
Смотровое окно, кроме прочного иллюминаторного стекла, содержит рентгеновское стекло для защиты персонала от рентгеновского излучения из сварочной ванны.
Оптические устройства, увеличивающие объект наблюдения, как правило, в 5-50 раз могут быть независимыми и встроенными в конструкцию смотрового окна или сварочной пушки.
Телевизионные системы дают возможность передавать изображение на большое расстояние и устанавливать сварочный стык в непосредственной близости от сварочной пушки.
Вспомогательные устройства и механизмы. К вспомога-
тельным устройствам и механизмам обычно относят устройства и механизмы типа подвижных платформ для выкатывания сварочных манипуляторов из камеры, устройств для предварительного нагрева свариваемых изделий, их сборки в сварочной камере и пр.
146
Наиболее рациональными областями применения ЭЛС в промышленности являются:
1. Изделия из тугоплавких и химически активных метал-
лов.
2.Конструкции, требующие минимальных деформаций и зон термического влияния. Замена аргоно-дуговой сварки на ЭЛС позволяет в ряде случаев полностью исключить правку.
3.С помощью электронного луча сваривают такие узлы, как блоки зубчатых колес, не подвергая их последующей механической обработке. Каждый элемент зубчатого блока до сварки подвергается отдельно термической или химикотермической обработке. Полученные свойства после термической обработки у входящих в блок деталей сохраняются и после сварки.
4.ЭЛС используется при соединении ротора и частей вала газовой турбины двигателя, фланцев с сопловыми аппаратами, деталей шасси самолета, элементов жесткости с обшивкой сотовых панелей.
5.Конструкции с труднодоступными местами, а также использование сварки нескольких стенок за один проход. Последнее оказывается возможным благодаря высокой концентрации источника нагрева.
6.Соединение разнородных материалов. Меньшая величина сварочных напряжений при ЭЛС благоприятно сказывается на уменьшении склонности к образованию трещин при сварке разнородных металлов. Это позволяет легче соединить между собой такие металлы, как молибден и вольфрам, молибден и ниобий, вольфрам и титан, некоторые виды керамик и металл.
7.Соединение деталей малых толщин. Возможность тонкого регулирования мощности и диаметра луча, небольшое давление его на сварочную ванну позволяют соединять, например, прецизионные изделия электронной техники.
8.Соединение деталей в космосе. Вакуум космического
147
пространства может быть использован для ЭЛС отдельных деталей, узлов при сборке космических платформ и различных ремонтных работах. В настоящее время силами ИЭС им. Е.О. Патона создана и прошла успешные испытания на борту орбитальной станции «Мир» аппаратура и набор специализированных инструментов для выполнения ручной электроннолучевой сварки в космосе. Некоторые характеристики комплекса «Универсал»:
-напряжение питания - 23-34 В;
-потребляемая мощность - до 1,5 кВт;
-ускоряющее напряжение - 8-10 кВ;
-ток электронного пучка - до 110 мА;
-наибольшее время непрерывной работы - 5 мин.;
-технологические операции - сварка, резка, пайка, сварка
сприсадкой, нанесение покрытий из тигля и присадочной проволокой;
-масса инструмента (в руках оператора) - 5 кг.
2.6. Сварка лазером
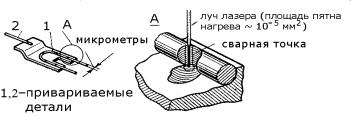
При лазерной сварке в качестве источника тепла используется интенсивный остронаправленный пучок света, излучаемый оптическим квантовым генератором.
Схема образования соединения при лазерной сварке показана на рис.2.49.
В основу принципа работы оптического квантового генератора и усилителя положено индуцированное излучение, которое связано с поглощением электромагнитных волн или фотонов атомными системами. При поглощении фотона его энергия передается атому, который переходит в возбужденное квантовое состояние. Через некоторый промежуток времени атом может спонтанно излучить эту энергию в виде фотона и возвратиться в основное состояние. Пока атом находится в возбужденном состоянии, его можно побудить испустить фотон под воздействием внешнего фотона («падающей волны»),
148
энергия которого в точности равна энергии фотона, испускаемого при спонтанном излучении. Такое излучение называется индуцированным. В результате падающая волна усиливается волной, излучаемой возбужденным атомом. Важным в этом процессе является то, что испускаемая волна в точности совпадает по фазе с той, под действием которой она возникла. Это явление используется в квантовых усилителях. Квантовые генераторы преобразуют электрическую, световую, тепловую или химическую энергию в монохроматическое когерентное излучение электромагнитных волн: ультрафиолетового, видимого и инфракрасного диапазона.
Рис. 2.49. Схема образования соединения при лазерной сварке
Энергетические характеристики лазерного луча по кон-
центрации энергии сопоставимы с электронным лучом. Для сфокусированного луча лазера вследствие малых значений площади фокуса (для маломощных лазеров - диаметр пятна порядка 0,01-0,05 мм, для мощных - порядка 0,2-0,5 мм) плот-
ность энергии в фокусе может достигать 5 103 кВт/мм2. Время
импульса при этом, однако, очень мало и составляет порядка
10-9 с.
КПД большинства оптических квантовых генераторов также невелик. Он составляет, например, около 0,1 % у квантового генератора на рубине, получившего широкое применение для сварки. КПД у генераторов на СО2 заметно выше - до 15-20 % при работе в непрерывном режиме; использование излучателей на основе полупроводников позволяет получать
149
КПД до 70 %.
Потребляемая мощность твердотельных технологических лазерных установок составляет, как правило, от 1 до 10 кВт.
Преимущества лазерной сварки:
−Возможность получения швов с минимальным расплавлением металла и, как следствие, минимальными остаточными напряжениями и деформациями в конструкциях. Кроме того, при этом удается достичь минимума отрицательного воздействия на структуру и свойства зоны термического влияния соединения.
−Вышеуказанные преимущества, как и при ЭЛС, связаны с достижением высокой плотности энергии в фокусе лазерного луча.
−Возможность сварки вне вакуума, через прозрачные среды, в труднодоступных местах.
−Отсутствие потерь времени на загрузку, вакуумирование и выгрузку деталей в сравнении с ЭЛС.
Недостатки лазерной сварки:
−Стоимость мощных лазерных установок выше, чем электронно-лучевых.
−Относительно низкий КПД лазерных установок.
−Значительно меньшие мощность и возможность сварки металлов больших толщин по сравнению с ЭЛС.
Особенности технологии лазерной сварки связаны, в основном, с необходимостью снизить отражение луча от поверхности свариваемого металла, исключить выброс металла из сварочной ванны под воздействием паров интенсивно испаряющегося металла и выделяющихся из него газов, при сварке больших толщин металлов - с необходимостью защиты сварочной ванны от взаимодействия с воздухом.
Отражение от металла уменьшают подбором необходимой формы импульса лазера, специальной обработкой поверхности или нанесением на нее покрытия.
Выброс металла из сварочной ванны при импульсном
150