Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
материала, его толщины, типа стыка, пространственного положения стыка и электронного пучка, типа электронной пушки оптимальная величина зазора будет различной. Из многочисленных экспериментальных данных известно, что при ЭЛС без присадки металлов толщиной 20-30 мм зазор, как правило, составляет 0,1-0,2 мм, а толщиной свыше 30 мм - порядка 0,3 мм. Чем хуже свариваемость металла и выше требования к допустимой деформации, тем более высокие требования предъявляются к точности выдерживания требуемого зазора. Разделка же кромок соединяемых деталей применяется лишь в необходимых случаях для улучшения формирования шва и для обеспечения надежной работоспособности систем автоматического слежения за стыком. Например, для предотвращения или уменьшения усиления или уширения верхней части шва применяют «V» или «U»-образные разделки кромок. В нижней
части стыка иногда выполняют П- или Λ - образные разделки для исключения обратного валика шва.
Некоторые специальные технологические приемы, используемые для обеспечения ЭЛС:
1.Полное проплавление свариваемого стыка. Это наиболее надежный и простой способ, позволяющий исключить корневые дефекты, свести к минимуму угловые деформации, уменьшить вероятность образования пор и раковин благодаря улучшению условий дегазации металла сварочной ванны.
2.Развертка электронного луча. Широко используются следующие развертки пучка: продольная, поперечная, Х- образная, по окружности, эллипсу, дуге. Благодаря развертке при сварке металлов больших толщин удается резко расширить диаметр и повысить устойчивость канала в сварочной ванне, что благоприятно сказывается на стабильности формирования швов: уменьшается разбрызгивание расплавленного металла, предотвращается вытекание расплава из ванны при сварке горизонтальным пучком, уменьшается склонность к образованию трещин, корневых дефектов и протяженных полостей. Без
136
применения развертки практически невозможно избежать корневых непроваров при сварке металлов больших толщин, так как весьма сложным оказывается точно направить узкий луч по глубокому стыку при большой протяженности шва.
Сварка наклонным электронным пучком. Для сварки металлов большой толщины рекомендуется постоянное отклоне-
ние электронного пучка на 5-7° в направлении его перемещения по изделию. Этот прием позволяет уменьшить количество пор и несплошностей.
3.Модуляция тока электронного пучка. Импульсная модуляция тока электронного пучка применяется для уменьшения тепловложения и снижения вероятности образования трещин при сварке тонколистовых (до 1 мм) металлов. Частота импульсов и скорость сварки выбираются так, чтобы отдельные проплавленные участки перекрывали друг друга.
4.Сварка с присадкой. Этот прием используется достаточно широко для исправления дефектов шва при больших зазорах в стыке, а также для легирования металла шва. В качестве присадки может применяться проволока, лента, гранулы,
атакже проставка из листового металла (помещается в стык).
5.Двусторонняя сварка. Сущность приема заключается в последовательной или одновременной сварке двух противоположных сторон стыка с глубиной проплавления около половины толщины стыка. Этот прием применяют для обеспечения возможности сварки изделий более толстостенных, чем позволяет имеющаяся аппаратура, а также для избежания дефектов шва, вероятность появления которых возрастает с увеличением глубины проплавления.
6.Сварка начала и окончания продольного шва на выводных планках. Этот прием используют вследствие затруднения получения нормального качества в этих участках шва, так как при быстром нарастании и спаде мощности электронного пучка образуются соответственно аномально большое усиление шва и «кратер».
137
Установки для ЭЛС по степени защиты сварочной ван-
ны от воздействий атмосферных газов делятся на три класса: для сварки в высоком и промежуточном вакууме, а также для вневакуумной сварки.
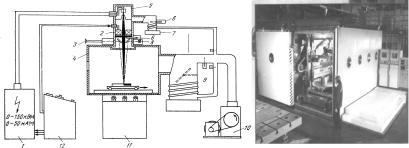
Установки для сварки в высоком вакууме (рис.2.48) обеспечивают практически полную защиту металла шва, большие рабочие расстояния и остросфокусированные электронные пучки. Такие установки используются для микросварки и размерной обработки в радиоэлектронике, приборостроении, точной механике, а также для сварки изделий малых, средних и крупных габаритов в ядерной энергетике, авиастроении и ракетной технике.
Установки для сварки в промежуточном вакууме - приблизительно 13,3-1 Па (10-1-10-2 мм рт. ст.) - отличаются от предыдущих упрощенной откачной системой сварочной камеры и меньшим временем ее откачки до рабочего давления. Качество сварных соединений конструкционных сталей, алюминия, меди при этом вполне удовлетворительное.
Рис. 2.48. Принципиальная схема (а) и общий вид установки для элек- тронно-лучевой сварки (б). 1 – высоковольтный источник питания; 2
– электромагнитная линза и отклоняющие катушки; 3 – телескопическое устройство для наблюдения; 4 – сварочная камера; 5 – электрон- но-лучевая пушка; 6 – вентиль; 7 – диффузионный насос; 8 – освещение; 9 – вакуумный вентиль; 10 – роторный форвакуумный насос; 11 – пульт управления движением детали; 12 – электрический пульт управления.
138
Установки с выводом пучка в атмосферу не имеют сва-
рочной камеры. Электронный пучок через лучепровод сварочной пушки с мощной ступенчатой откачной системой выводится в атмосферу или защитную газовую среду, где и производится сварка. Установки этого класса отличаются рассеянием электронного пучка в газовой среде и, как результат - малым рабочим расстоянием.
Для установок с выводом пучка в атмосферу применяются только высоковольтные (175-200 кВ) энергетические комплексы. По габаритам сварочной камеры подразделяют установки ЭЛС для:
-микросварки и размерной обработки;
-сварки малогабаритных изделий;
-сварки изделий средних размеров (универсальные и специализированные);
-сварки крупногабаритных изделий.
Установки для ЭЛС любого типа состоят из двух основ-
ных комплексов: энергетического и электромеханического.
Отдельно следует выделить узлы, получившие название сварочных блоков. В их состав кроме сварочной пушки входят устройства для ее ориентации относительно свариваемого стыка, механизм подачи присадочного материала, устройства наблюдения и освещения и, при необходимости, вакуумные насосы для дифференциальной откачки из области эмиссионной системы сварочной пушки.
К энергетическому комплексу относится аппаратура для формирования пучка электронов с заданными параметрами, управления его мощностью и положением относительно свариваемого стыка.
Источники питания. Большинство выпускаемых высоковольтных источников питания подразделяют по мощности на следующие группы:
-до 7,5 кВт для ускоряющих напряжений 20-30 кВ;
-до 60 кВт при ускоряющем напряжении 60 кВ;
139
-до 120 кВт при ускоряющем напряжении 120 кВ;
-до 30 кВт при ускоряющем напряжении 175 кВ.
К числу главных требований к источникам питания относятся высокая стабильность и способность подавлять развитие пробоев в пушке. Чтобы обеспечить стабильность параметров проплавления, необходимо в первую очередь добиться стабильности плотности мощности пучка на изделии при общей постоянной мощности пучка. Колебания ускоряющего напряжения приводят к изменению диаметра пучка, а следовательно, и плотности энергии в плоскости изделия, ввиду чего колеблется глубина проплавления. Аналогично изменяется плотность энергии в пучке на изделии вследствие колебания тока магнитной линзы при постоянном ускоряющем напряжении. Изменение ускоряющего напряжения в пределах нескольких процентов приводит к заметному изменению глубины проплавления. Изменение тока пучка сравнительно слабо влияет на глубину проплавления, и поэтому ограничение нестабильности тока в пределах 6-10 % в большинстве случаев удовлетворяет технологическим требованиям. Питание сварочных электронных пушек ускоряющим напряжением осуществляется от трехфазных силовых выпрямителей. Коэффициент пульсаций в этой системе без сглаживающих фильтров составляет 6-7 % при частоте пульсаций 300 Гц. Для уменьш е- ния пульсаций ускоряющего напряжения на выходе выпрямителя устанавливаются фильтры из конденсаторов и дросселей. Величина допустимых пульсаций, как правило, не должна превышать 4 %: в противном случае существенно снижается глубина проплавления, наблюдаются уширение шва и разбрызгивание металла.
Управление мощностью пучка электронов. Известны следующие способы регулирования мощности пучка электронов: изменением тока эмиссии катода, подачей напряжения на управляющий электрод пушки и изменением ускоряющего напряжения.
140