Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
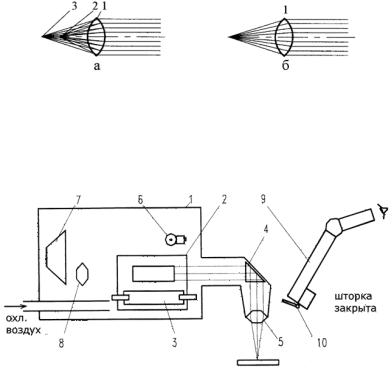
очередь, излучение на той же частоте, так что волна в квантовом генераторе содержит чрезвычайно узкий интервал частот и длин волн. Обычный белый световой луч, состоящий из электромагнитных волн различной длины, фокусируется линзой в значительном объеме вследствие дисперсии света, различной степени преломления стеклом линзы световых волн различной длины. Дисперсия света приводит к тому, что узкий пучок белого света, проходя линзы, уширяется, образуя спектр. Монохроматический световой луч лазера состоит из электромагнитных волн одной длины, и потому такой луч фокусируется в очень малом объеме, практически в точке (рис.2.54).
Рис. 2.54. Фокусирование линзой белого (а) и монохроматического (б) лучей. 1 - фокусирующие системы, 2 и 3 - фиолетовый и красный лучи
Лазерная сварочная установка состоит из генератора,
блока питания, стола с конденсаторами и стереоскопического микроскопа (рис.2.55).
Рис. 2.55. Схема сварочного оптического квантового генератора
156
Основным узлом генератора является осветительная камера (1), внутри которой вставлен кристалл рубина (2). В камере параллельно кристаллу установлена импульсная лампа (3), на концы которой подводится высокое напряжение. Внутренняя поверхность камеры отполирована и является отражателем света. В камеру подается сжатый воздух для охлаждения кристалла рубина. Использованный воздух уходит в атмосферу. Для формирования испускаемого кристаллом рубина излучения и направления его на место сварки служит формирующая оптическая система, состоящая из призмы (4), линзы и сменного объектива (5). Формирующая система снабжена сменными объективами, которые фокусируют параллельный пучок света, испускаемый генератором, в пятно диаметром
0,25-0,05 мм.
Генератор предназначен для преобразования энергии, запасенной в блоке конденсаторов, в узконаправленный, монохроматический, когерентный световой пучок.
Для настройки генератора используют оптическое устройство, состоящее из осветителя (6), призмы (7) и конденсорной линзы (8). Луч света от осветителя проходит через рубин и оптическую систему генератора, имитируя прохождение излучения от кристалла (рис.2.55). Для визуального наблюдения за местом сварки при наведении луча подсветки на место сварки и для осмотра сваренных элементов служит стереоскопический микроскоп (9). Для защиты глаз оператора, работающего на установке, от излучения генератора в момент вспышки (сварки), предусмотрен затвор (10), приводимый в движение электромагнитом. На лампу вспышки подается напряжение 18 кВ. Для изменения времени разряда и, следовательно, времени горения лампы в цепи лампы установлены индуктивности, меняя величину которых, можно менять и время длительности импульса.
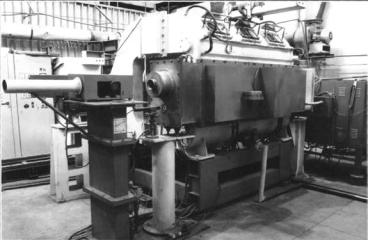
Наиболее мощными являются газовые лазеры (рис.2.56). Наибольшее применение в промышленности лазерная
157
сварка находит в следующих областях:
-в радиоэлектронике и электронной технике при сварке контактов проводников с пленками на микроплатах, твердых схемах и микроэлементах;
-при сварке различных композиций металлов, используемых в микроэлектронике: золото - кремний, германий - золото, никель - тантал, медь - алюминий и др.;
-использование лазеров непрерывного действия на СО2 дает возможность получать сварные соединения стали толщиной до 15 мм, а также производить резку и термообработку изделий.
Рис. 2.56. Технологический лазер ЛТ-104 разработки ИЭС им. Е.О.Патона с мощностью излучения 8 кВт на смеси газов СО2+N2 + Не, применяемый для сварки, наплавки и термообработки
2.7.Лазерно-дуговая сварка
Впоследнее время всё большее развитие получают гибридные или комбинированные технологические процессы, реализуемые путём совместного использования двух различных источников тепла, в частности, лазерного пучка и электрической дуги.
158
Первые исследования лазерно-дуговых процессов, выполненные во второй половине 1970-х годов в Англии, показали, что эти процессы обладают целым рядом особенностей, которые нельзя объяснить простой суперпозицией свойств используемых источников тепла, взятых по отдельности. Так, установлено, что при этом способе воздействия на металл существенно увеличивается коэффициент использования энергии как лазерного, так и дугового источников тепла, повышается стабильность движения пятна дуги по поверхности изделия, что позволяет значительно увеличить глубину проплавления при использовании лазеров небольшой мощности, а также повысить стабильность и практически удвоить производительность соответствующего дугового процесса.
Существуют термины: «гибридный» и «комбинированный» способы сварки. Под понятием гибридная сварка подразумевают такой способ сварки, при котором лазерное излучение и электрическая дуга действуют совместно на одну точку, и физическая сущность такого действия отличается от действия каждого из соответствующих видов сварки. Под понятием комбинированная сварка подразумевают способ сварки, при котором лазерное излучение и дуга создают единый термический цикл процесса, однако физическая сущность действия каждой из составляющих процесса остаётся самостоятельной.
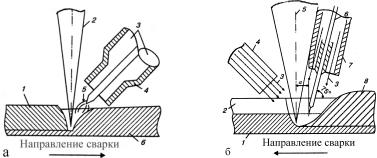
При гибридной (рис.2.57, а) сварке синергетический эффект от совместного использования лазерного излучения и электрической дуги (эффект нарушения аддитивности теплового воздействия на изделие лазерного пучка и дуговой плазмы) вызван переходом от теплопроводного режима сварки к режиму глубокого (кинжального) проплавления. При этом используют сравнительно маломощные лазерные и дуговые источники, ни у одного из которых в отдельности не хватает мощности для достижения сквозного проплавления металла (обычно тонколистового). В случае же их комбинации дуга «привязывается» к месту действия лазерного излучения на изделие (анод).
159
Электрическая дуга сжимается в пределах факела лазерной плазмы, при этом эффект блуждания анодного пятна устраняется.
Благодаря дополнительному энерговкладу дуги, застабилизированной лазерным излучением, а также увеличению поглощательной способности перегретого металла режим проплавления от теплопроводного переходит к кинжальному. При этом возникает характерный для лазерной сварки пародинамический канал, в который, следуя за лазерным излучением и образуемой им из паров металла плазмой, опускается анодная область столба сжатой дуги.
Рис. 2.57. Схема процессов лазерно-дуговой сварки:
а - при использовании дуги с неплавящимся электродом: 1 – шов; 2 – лазерный пучок; 3 – неплавящийся электрод; 4 – сопло; 5 – дуга; 6 – изделие; б - с использованием дуги, горящей на плавящемся электроде: 1 – из-
делие; 2 – разделка; 3 – защитный газ; 4 и 7 – сопла; 5 – лазерный пучок; 6 – электродная проволока; 8 – шов; а – расстояние между источниками тепла
Как только преодолевается порог между теплопроводным и кинжальным режимами проплавления, объём переплавленного металла резко возрастает, что позволяет увеличить глубину провара или скорость сварки в 1,5…2,0 раза.
При сварке металла большой толщины возможно применение комбинированной сварки: лазерно-дуговой с использованием дуги, горящей между плавящимся электродом и изделием (рис.2.57, б). Разделка шва выполняется таким образом,
160