Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
сжимающее давление на заданный период времени. В некоторых случаях после снятия давления изделие дополнительно выдерживают при температуре сварки для более полного протекания рекристаллизационных процессов, способствующих формированию качественного соединения. По окончании сварочного цикла сборка охлаждается в вакууме, инертной среде или на воздухе в зависимости от типа оборудования.
В зависимости от напряжений, вызывающих деформацию металла в зоне контакта и определяющих процесс формирования диффузионного соединения, целесообразно условно различать сварку с высокоинтенсивным (Р = 20-100 МПа) и низкоинтенсивным (Р до 2 МПа) силовым воздействием.
При сварке с высокоинтенсивным силовым воздействием сварочное давление создают, как правило, с помощью пресса, снабженного вакуумной камерой и нагревательным устройством. В ряде случаев используют открытые прессы. При этом свариваемые детали перед помещением в пресс собирают в герметичные контейнеры, которые вакуумируют и нагревают до сварочной температуры.
При сварке с высокоинтенсивным силовым воздействием локальная деформация металла в зоне соединения, как правило, достигает нескольких десятков процентов, что обеспечивает стабильное получение качественного соединения.
Для изготовления слоистых конструкций перспективна диффузионная сварка с низкоинтенсивным силовым воздействием, при которой допустимые сжимающие усилия ограничены устойчивостью тонкостенных элементов. При этом способе диффузионной сварки не требуется создания сложного специализированного оборудования и во многих случаях могут быть использованы существующие технологические схемы и оснастка, применяемые при пайке.
При изготовлении плоских (или с большим радиусом кривизны) конструкций сжимающее усилие наиболее просто может быть обеспечено за счет атмосферного давления воздуха
206
Q на внешнюю поверхность технологической оснастки при понижении давления газа в зоне соединения. В ряде случаев можно исключить применение внешнего давления для сжатия свариваемых заготовок, используя явления термического напряжения, возникающего при нагреве материалов с различными коэффициентами линейного расширения. При сварке коаксиально собранных заготовок коэффициент линейного расширения охватывающей детали должен быть меньше коэффициента линейного расширения охватываемой детали.
Формирование качественного соединения при диффузионной сварке в вакууме определяется технологическими параметрами, основными из которых являются температура, давление, время выдержки, степень разряжения, чистота обработки поверхности. В свою очередь, параметры режима сварки зависят от фазового состава и структуры свариваемых металлов, а также от типа соединения.
Диффузионные процессы, лежащие в основе формирования сварного соединения, являются термически активируемыми, поэтому повышение температуры сварки стимулирует их развитие. Для снижения сжимающего давления и уменьшения длительности сварки температуру нагрева свариваемых деталей целесообразно устанавливать по возможности более высокой, металлы при этом обладают меньшим сопротивлением пластической деформации, развивается процесс рекристаллизации, происходит миграция границы раздела. Вместе с тем необходимо учитывать возможность развитая процессов структурного превращения, гетеродиффузии, образования эвтектик и т.д., приводящих к изменению физико-механических свойств свариваемых металлов.
Величина удельного давления влияет на скорость образования диффузионного соединения и величину накопленной деформации свариваемых заготовок. В большинстве случаев, чем выше удельное давление, тем меньше время сварки и больше деформация. Так, при сварке в прессе с использовани-
207
ем высоких удельных давлений (до нескольких десятков МПа) время образования соединения может измеряться секундами, а деформация металла в зоне соединения десятками процентов. При сварке с использованием низких удельных давлений (десятые доли МПа), ограниченных устойчивостью тонкостенных элементов, время сварки может исчисляться часами, но деформация соединяемых заготовок при этом составляет доли процента. Таким образом, задача выбора удельного давления должна решаться с учетом типа конструкций, технологической схемы и геометрических размеров соединяемых заготовок. Время сварки выбирается с учетом температуры и удельного давления.
Зависимость прочности соединения при статическом испытании на растяжение от времени сварки (для случая соединения одноименных металлов) описывается кривой, близкой к параболе. При сварке разнородных материалов увеличение длительности сварки может сопровождаться снижением механических характеристик соединения из-за развития процессов гетеродиффузии, приводящих к формированию в зоне соединения хрупких интерметаллидных фаз.
Внастоящее время наиболее распространенный способ
защиты металла от окисления заключается в создании вакуума порядка 10-1-10-3 Па. Эта схема предусматривает проведение процесса сварки в специальных вакуумных камерах или контейнерах, оснащенных системами откачки.
Экспериментальные исследования показывают, что повышение класса обработки соединяемых поверхностей интенсифицирует образование физического контакта. При высоком классе обработки поверхностей в образовании физического контакта существенный вклад вносит развивающийся при сварке деформационный рельеф.
Вусловиях массового производства изделий диффузионной сваркой традиционные способы подготовки соединяемых поверхностей с высоким классом обработки (точение, фрезе-
208
рование) не могут быть использованы из-за их малой производительности. Эти способы не эффективны при изготовлении конструкций с развитой соединяемой поверхностью.
Высокопроизводительными способами обработки могут быть пневмодинамический, гидродробеструйный, вибрационный, а также виброшлифование и виброполирование.
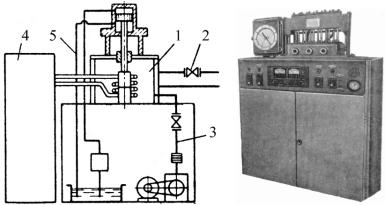
Для осуществления диффузионной сварки в настоящее время создано свыше 70 типов сварочных диффузионновакуумных установок. Установки (рис. 2.90) состоят из сварочной камеры с вакуумной системой, источника нагрева деталей, системы создания усилия сжатия свариваемых деталей и приборов для измерения и регулирования температуры и вакуума при сварке.
В зависимости от назначения сварочные установки можно разделить на установки для индивидуального, серийного и поточно-массового производства. Последние две категории могут быть машинами роторного и конвейерного типа.
а |
б |
Рис. 2.90. Принципиальная схема установки для диффузионной сварки (а) и общий вид многопозиционной установки СДВУ-4М(б): 1 – вакуумная камера; 2 – система охлаждения камеры; 3 – вакуумная система; 4 – высокочастотный генератор; 5 – гидросистема пресса
209
По степени разрежения воздуха в рабочей камере установки могут быть разделены на следующие группы: с низким вакуумом (до 1 Па); со средним вакуумом (10-1-10-3 Па); с высоким вакуумом (свыше 10-3 Па); с пониженным (повышенным) давлением защитных газов.По объему вакуумирования изделий установки делятся на установки с полным вакуумированием свариваемых деталей и установки с частичным или локальным вакуумированием. Последний тип установок позволяет осуществлять соединение крупногабаритных изделий (стержней, труб и пр.) с местной защитой зоны сварки от действия атмосферного воздуха.
По источникам и способам нагрева установки делятся на следующие группы: с индукционным, радиационным, контактным, электронно-лучевым, лазерным нагревом, с нагревом в поле тлеющего разряда, с нагревом проходящим током и т.д. Наибольшее распространение получил индукционный нагрев, что обусловлено его простотой, высокой скоростью нагрева, возможностью быстрой смены номенклатуры свариваемых деталей. Контактный нагрев целесообразен для локального разогрева зоны соединения. Радиационный нагрев обеспечивает высокую точность температуры сварки. Применение лучевых способов нагрева связано с необходимостью разогрева до высоких температур при сварке таких материалов, как вольфрам, молибден, ванадий и т.п. Применение тлеющего разряда позволяет совместить в одной установке операции очистки поверхности и сварки.
В зависимости от размеров и конфигурации свариваемых изделий в установках применяют различные способы создания сжимающего давления: гидравлический, пневматический, механический, термонатягом, с вибрационными колебаниями штока и т.д. Наибольшее распространение получили установки с гидравлической системой создания давления.
По числу вакуумных камер установки бывают однокамерные и многокамерные (2-4 камеры). Многокамерные уста-
210