Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
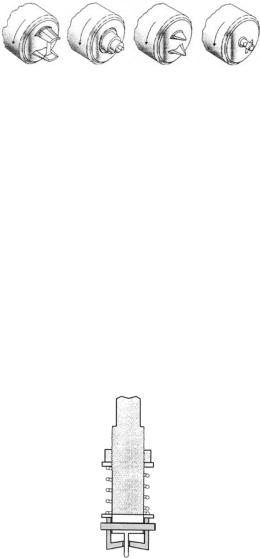
Рис. 2.81. Некоторые виды инструмента, применяемые при СТП
Расширяет технологические возможности рабочего инструмента конструкция с регулируемой в процессе сварки длиной штыря и диаметра заплечика. Это позволяет сваривать заготовки переменного сечения и избегать образования отверстия в конце шва при выполнении кольцевых швов. На этой основе реализован программируемый процесс сварки, когда за счет изменения длины штыря от нуля до значения, равного толщине свариваемых заготовок, осуществляется плавный выход на достижение полного проплавления и окончание процесса без образования отверстия.
Для надежного прижатия заплечика к поверхности свариваемых заготовок и тем самым обеспечения постоянного теплового режима в зоне сварки разработана конструкция рабочего инструмента с подвижным заплечиком, который постоянно находится в подпружиненном состоянии с заданным усилием
(см. рис.2.82).
Рис. 2.82. Рабочий инструмент с подпружиненным заплечиком
При сварке некоторых высокопрочных алюминиевых сплавов для уменьшения прилипания металла к штырю и отво-
196
да избыточного тепла предложена конструкция инструмента с охлаждением его наружной стороны путем пропускания хладагента (воды) или обдува воздухом. Существуют также конструктивные варианты, когда хладагент подается по каналам, расположенным внутри инструмента.
Свойства соединений алюминиевых сплавов, полученных с помощью СТП, находятся на достаточно высоком уровне. Например, прочность для сплава АА 6082 в состоянии после сварки и искусственного старения составляет до 90 % от исходной, а показатели пластичности находятся на уровне основного металла. Для сплава 7075 установлено, что прочностные характеристики соединений СТП превышают аналогичные характеристики, полученные другими способами сварки.
Некоторые характеристики и общий вид машин для СТП показаны в табл. 2.7, 2.8 и на рис.2.83.
Усталостная прочность соединений алюминиевых сплавов, полученных СТП, во многих случаях выше, чем соединений, полученных сваркой плавлением.
Таблица 2.7 Установки для СТП, разработанные Британским институ-
том сварки (TWI)
Тип маши- |
Свариваемые |
Скорость |
Размеры сва- |
|
|
сварки, |
риваемых заго- |
Примечание |
|||
ны |
толщины, мм |
||||
м/мин. |
товок, м |
|
|||
|
|
|
|
Частота вращения |
|
FW 20 |
1,2…12,0 |
2,6 |
- |
инструм. до 15000 |
|
|
|
|
|
об/мин. |
|
FW 21 |
3…15 |
1,0 |
2х1,2 |
|
|
FW 22 |
3…15 |
1,2 |
3,4х4 |
|
|
FW 14 |
5…50 |
1,0 |
|
Мощность маши- |
|
|
|
ны 22 кВт |
|||
|
|
|
|
||
FW 16 |
Маленькая |
транспортируемая машина для демонстрации |
|||
процесса СТП |
|
|
|
||
|
|
197 |
|
|
|
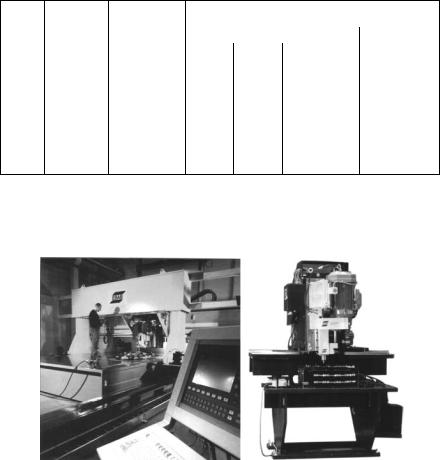
Таблица 2.8 Установки для СТП серии LEGIO фирмы ESAB
Тип |
Усилие |
Мощность |
Толщина свариваемых металлов, мм |
|||
уста- |
прижатия, |
шпинделя, |
|
|
||
Алюминиевые сплавы серий |
Медь (без |
|||||
новки |
кН |
кВт |
6000 |
5000 |
2000 и 7000 |
кислорода) |
|
|
|
||||
1 |
6 |
3 |
3 |
2 |
1,5 |
0,8 |
2 |
12,5 |
5,5 |
5 |
3,5 |
2,5 |
1,5 |
3 |
25 |
11 |
10 |
7 |
5 |
3 |
4 |
60 |
18 |
18 |
10 |
9 |
7 |
5 |
100 |
22 |
35 |
20 |
18 |
12 |
6 |
150 |
45 |
60 |
40 |
35 |
25 |
7 |
200 |
90 |
100 |
75 |
70 |
40 |
Технологические преимущества способа и высокие механические характеристики получаемых сварных соединений явились основанием для широкого применения СТП в промышленности.
Рис. 2.83. Установки для сварки трением перемешиванием фирмы ESAB, завод DanStir, Копенгаген
Компания Lockheed-Martin Laboratories (Балтимор, США)
применила СТП для сварки топливного бака космического челнока шаттла (см. рис.2.84).
198
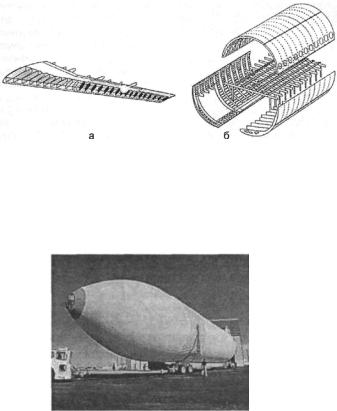
Рис. 2.84. Элементы крыла (а) и панели фюзеляжа (б) самолёта Airbus 380. соединяемые СТП (Европейский проект TANGO)
Авиационная компания Airbus и аэрокосмическое агентство Daimler/Chrysler AG разработали процессы СТП продольных стыковых швов фюзеляжа, крыльев, центрального кессона крыла (см. рис.2.85).
Рис. 2.85. Боковой топливный бак «Шаттла»
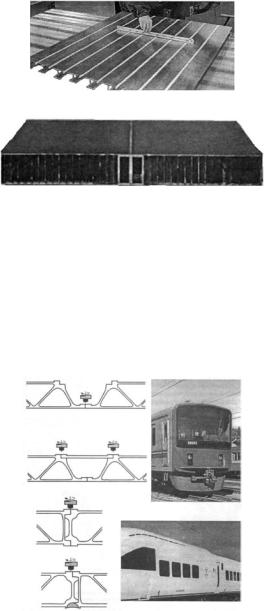
Одна из основных областей применения СТП – судостроение, где широко используются сварные панели, отличающиеся хорошей плоскостностью (рис.2.86, а), размером 1250х5000 мм из алюминиевого сплава 5083, стойкого против коррозии в морской воде, а также сотовые панели (рис.2.86, б) с высоким шумопоглощающим эффектом для стен корабельной каюты и железнодорожных вагонов.
199
а
б
Рис. 2.86. Плоская сварная панель, выполненная СТП для судостроения (а) и сотовая (б) – для вагоностроения
Большого успеха в освоении СТП алюминиевых конструкций подвижного состава железных дорог достигло вагоностроение в Японии. Широко применяют крупногабаритные полые панели из алюминиевых сплавов. Например, большие (1800х3000 мм) криволинейные с радиусом кривизны 2600 мм сотовые панели, сваренные СТП с лицевой и противоположной сторон, используются для стен вагона (см. рис.2.87).
Рис. 2.87. Стыки полых панелей вагонов двух серий (HITACHI)
200